



チューブ曲げ加工の全手法を比較解説:プレス・ロール・ロータリードロー・マンドレルの使い分け
板金加工においてチューブ曲げは極めて重要なプロセスです。ロールケージ、楽器(トランペット/トロンボーン)、高層ビル手すり、航空機油圧配管など、チューブを使う製品は枚挙にいとまがありません。精密曲げの手法選定は、材質・肉厚・数量・精度要求で決まります。複数の手法で「それなりの精度」は出せても、**全条件を満たせるのは通常1手法だけ**です。以下、代表的な4手法をメリット/デメリット込みで整理します。
1. プレス曲げ(Press Bending)
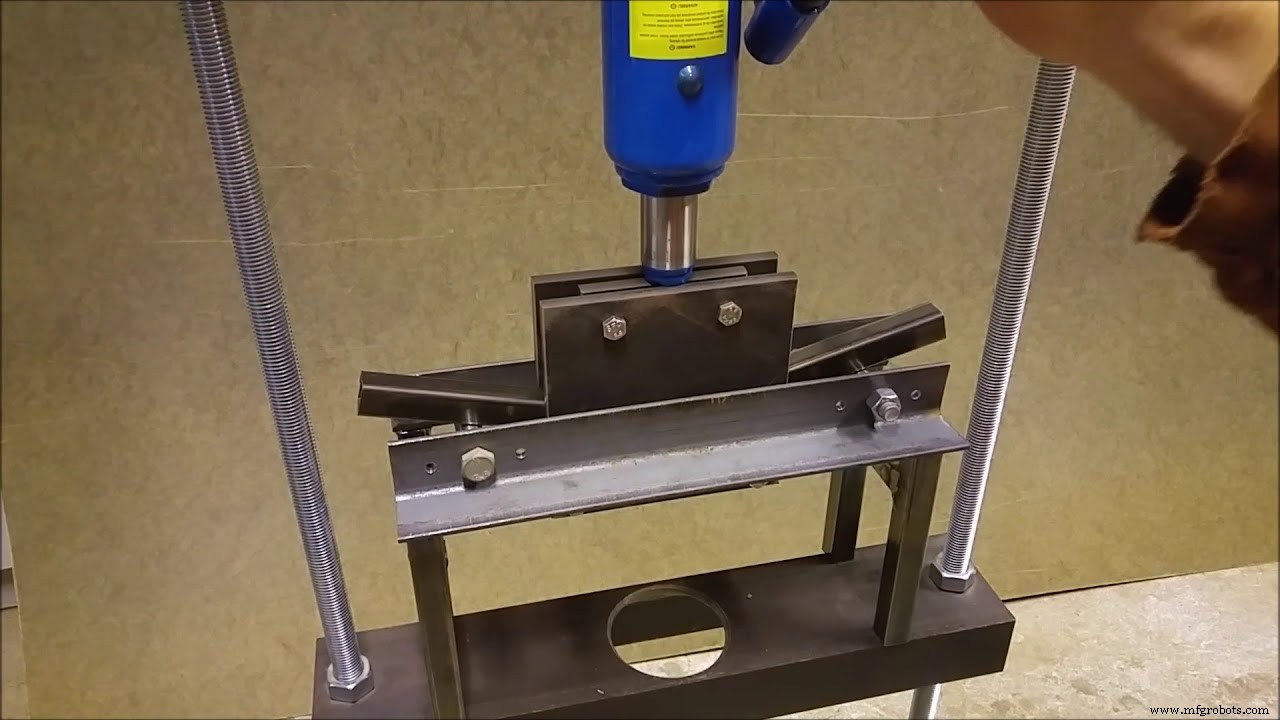
プレスブレーキ、アイアンワーカー、油圧プレス等で、2点支持したチューブに「曲げダイ」を押し付け、形状に合わせるシンプルな手法。
メリット
- 安価:既存機械に簡易工具で対応可能
- 汎用性:チューブ/パイプ/バー材に応用可能
デメリット
- チューブ/パイプが容易に潰れる
- 精度が低い
- 繰り返し精度が低い
- 生産速度が極めて遅い
2. ロール曲げ(Roll Bending)
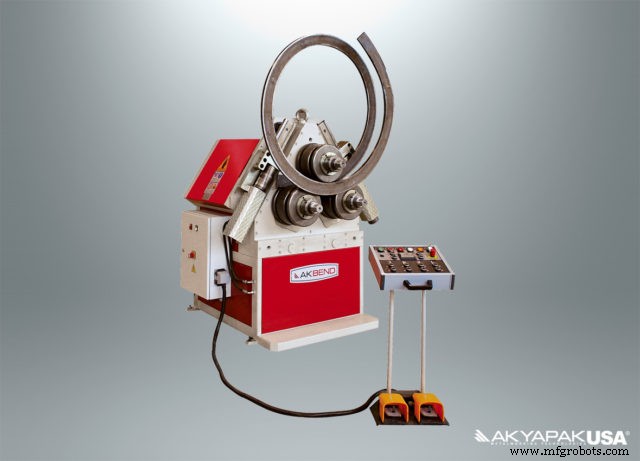
3〜4ロールのアングルロール/セクションローラーで、チューブ/パイプをローラー間で送りながら徐々に曲げる。プレス曲げと同様の三点支持だが、動力ローラー回転で連続的に曲げ角を変えられる。同一ローラーで多様な半径に対応可能。
メリット
- 1台で多様な半径・可変角度に対応
- パイプ/バー/アングル等の異形材も加工可能
デメリット
- 手動主体で遅く、厳密な寸法出しが困難
- 薄肉管は小半径で潰れやすい
- 精度・繰り返し精度が低い
3. ロータリードローベンディング(Rotary Draw Bending)
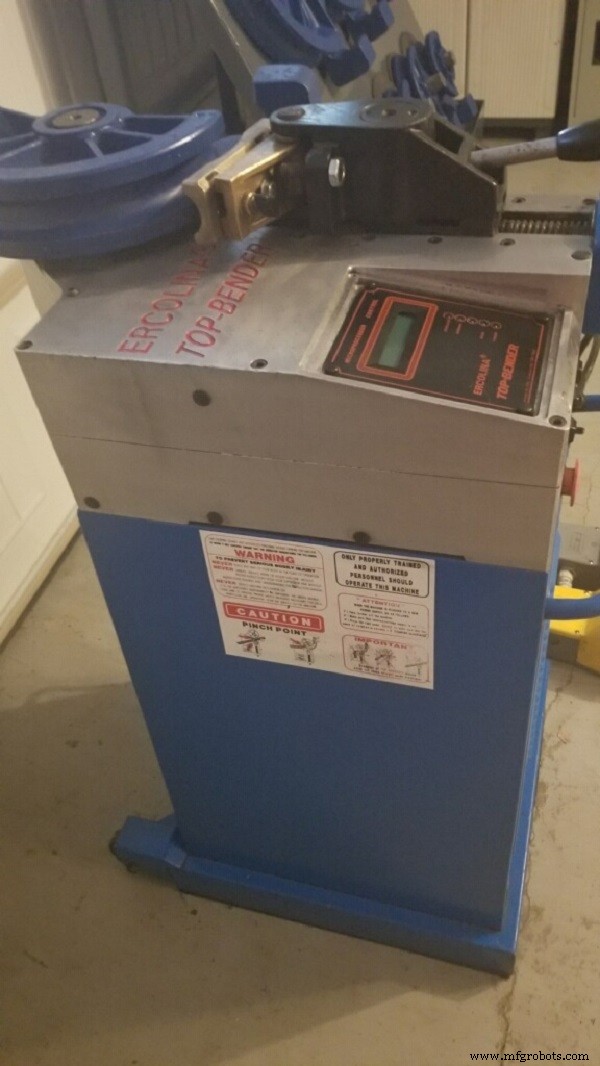
最も普及した精密曲げ手法。クランプダイ、プレッシャーダイ、ラジアスダイ(曲げダイ)の3工具でチューブを保持・成形。チューブを曲げダイにクランプし、機械(油圧/電動)がダイを回転させながらチューブを「引き回す(ドロー)」。プレッシャーダイがチューブを回転ダイに押し付け続けるため、高精度・高繰り返し精度・高速が両立。
メリット
- 高精度・高繰り返し精度
- 高速
デメリット
- 専用機(汎用性低い)
- 初期投資が必要
- チューブ径・半径ごとに専用工具が必要
4. マンドレルチューブベンダー(Mandrel Tube Bending)
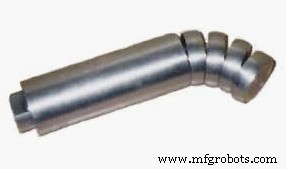
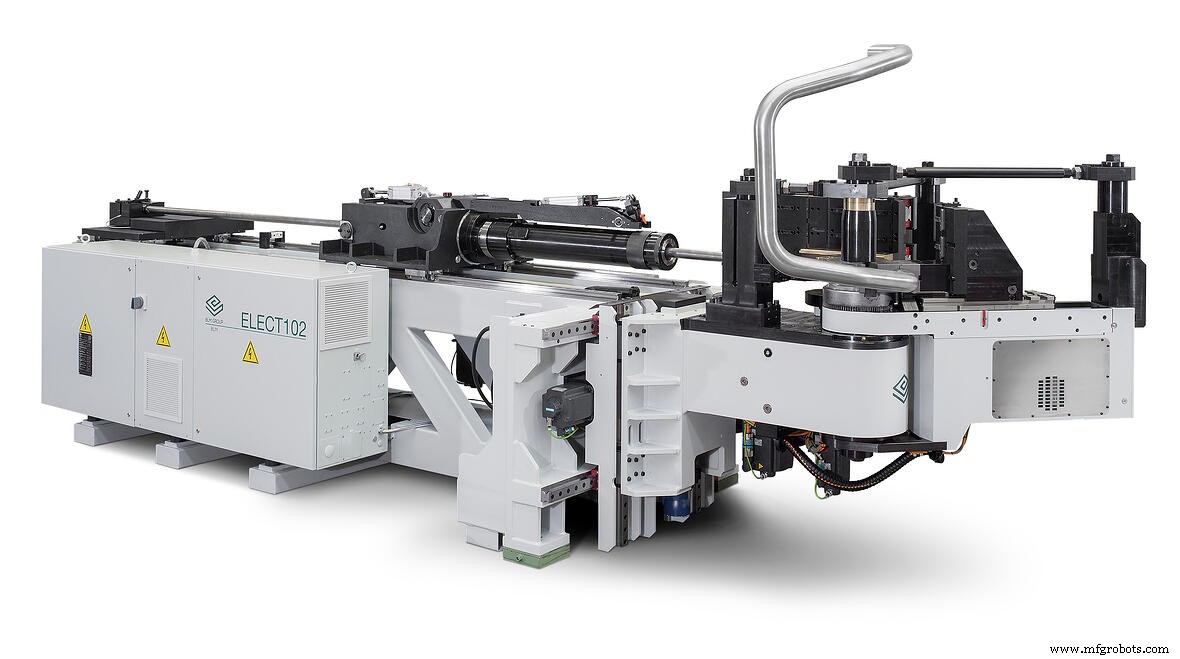
ロータリードローの **拡張機能** です。タイトな半径で薄肉管が潰れ始める点を、内部挿入マンドレルで支持し解決します。マンドレルはチューブ内径よりわずかに小さく、先端にフレキシブルなボールマンドレル(複数の球状支持体)を備え、チューブがマンドレル上をワイプしながら曲がる全工程で **チューブ全周を支持** し続けます。
メリット
- 高精度・高繰り返し精度
- 真円度維持(潰れ防止)
- 高速
デメリット
- コスト高
- セットアップ時間が長い
チューブ曲げ手法の選択は、アプリケーション・生産量・ニーズで大きく分かれます。サザンファブリケイティングマシナリーセールス が貴社アプリケーションをレビューし、プロセスと予算に最適な手法・機種をご提案します。TEL: 813-444-4555 / Web: www.southernfabsales.com で在庫チューブベンダー、関連記事、その他支援メニューをご確認ください。
産業機器
- チューブ曲げ技術の包括的ガイド
- 主要研削盤タイプと用途ガイド:ベンチ/ベルト/表面/ギア/ダイ
- ブロー成形の全貌:3つの主要プロセスを解説
- 釘の種類完全ガイド:あらゆるバリエーションを理解する
- 産業用エアコンプレッサーの種類、メリット、効率化のヒント:用途に最適な選定のために
- 石油掘削リグの種類:オフショア&オンショアシステムを解説
- ブレーキ ライニング材料の選び方:用途別完全ガイド
- カップリング種類別ガイド:ジョウ・ビーム・タイヤ・チェーンの特徴と選定ポイント
- クレーン徹底解説:種類と用途のプロフェッショナルガイド
- バンドソーの種類と選び方:あらゆる切断タスクに最適な一台を
- プレスブレーキ曲げ加工の3大手法:コイニング・ボトムベンディング・エアベンディング