



パウエルの「サンダードーム」:27個の輪郭部品を効率加工する5軸治具
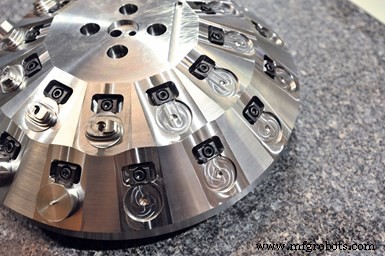
「サンダードーム」をご紹介します。このカスタム治具にクランプされた27個の輪郭部品を5軸マシンで加工完了する総サイクルタイムは6時間です。(写真提供:Powill Manufacturing and Engineering)
時には、精密部品加工という時に真面目すぎる世界で、少し楽しむことも必要です。
その好例が「サンダードーム」です。
サンダードームは、2011年に最初の5軸マシンを購入して以来、その内蔵B軸・C軸回転テーブルを最大限に活用するためにパウエル・マニュファクチャリング・アンド・エンジニアリングが製作してきた多数の治具の一つである、カスタム製のドーム型治具に付けられた名前です。
当初は、フェニックス(アリゾナ州)の同社工場では、従来のバイスや三爪チャックにクランプされた部品をライザーで持ち上げ、マシンの直径約20インチのC軸テーブル面から離して、スピンドルと工具が奇妙な角度に向けられた部品にアクセスしやすくしていました。その後、ワークブランクの底面に加工された小さなダブテールプロファイルにクランプする、5軸マシン専用に設計された市販のワークホールディング装置を使用するようになりました。これらのダブテール治具は、重切削に十分な保持力と、部品周囲の十分なクリアランスを提供します。同社は現在もこれらを使用しています。
しかし、場合によってはこれらの装置でも5軸マシンにとって最も効果的なワークホールディングとはなりません。
パウエルは、主にタイトなフィーチャーの真位置公差や大ロットサイズが関わる案件において、社内で設計・製造したカスタム治具がもたらす価値に気づきました。後者の場合、複数の部品を保持できる治具を作成し、スピンドル稼働率と無人加工時間を最大化しようとします。他のカスタム治具は、従来のワークホールディング装置では効果的に保持できない、高度に輪郭加工された部品を保持します。経営陣は、これらの用途がワンオフのワークホールディング装置の開発に要する時間とコストを正当化すると考えています。
パウエルは5軸マシン用に様々なカスタム治具を製作してきました。この記事では其中の二つを紹介します。一つ目は1つの複雑で大量生産の案件専用に作られ、27個の部品を保持する「サンダードーム」です。二つ目は、共通のダブテールクランプインターフェースにより、異なる案件や部品ファミリにも使用可能で、投資対効果を最大化した4本柱治具です。
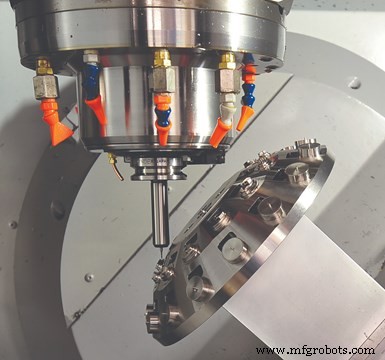
この治具のドーム型形状により、27個すべての部品を一度に固定し、切削工具とマシンスピンドルのクリアランスを確保できました。
5軸加工への挑戦
パウエルは主に商用および軍用航空宇宙産業にサービスを提供しており、CNC工作機械として立形マシニングセンタ(VMC)、横形マシニングセンタ(HMC)、テーブル径40インチの立形旋盤(VTL)、複合旋盤、研削盤、ホーニング盤、ガンドリル盤を保有しています。ビジネスの大部分はジョブショップ型の仕事ですが、リピート契約もあります。
ケビン・ウルフ氏が同社のジェネラルマネージャーです。ウルフ氏によると、同社がDMG森精機のNMV5000を導入した主な理由は、1回のクランピングでスピンドルが部品の5面にアクセスできるようにすることでセットアップを削減すること、いわゆる3+2加工を実現することでした。また、フル5軸輪郭加工能力にも魅力を感じましたが、そのマシンで加工される部品の一部のみがこの技術を必要としています。
同氏が魅力を感じたもう一つの特徴は、NMV5000のB軸・C軸テーブル・イン・テーブル設計の剛性です。このマシンはB軸回転+160°〜-180°、C軸回転360°を提供し、最大テーブル荷重は661ポンド(約300kg)です。また、C軸テーブルを2箇所で支持するトラニオンテーブルよりもオープンな設計で、部品を逆さまにして底面近くのフィーチャーにアクセスできます。この場合、切りくずが無害に落下するため、再切削による工具寿命の低下や仕上げ面の損傷を防止できます。部品を奇妙な角度に配置できることで、より短く剛性の高い工具を使用し、よりアグレッシブな切削が可能になります。
マシンにはEsprit CAM CAD/CAMソフトウェアが付属していました。この新しいソフトウェアの習得には時間がかかりましたが、部品プログラムのシミュレーションが非常に有用であることが判明しました。このソフトウェアには、NMV5000マシンとその主要な可動部品すべてのCADモデルがプリロードされています。案件の加工操作をシミュレートするには、CAD/CAMプログラマーが治具装置とワークピースのCADモデルをマシンモデルに追加するだけです。シミュレーションにより、スピンドル、カッター、治具、部品間の干渉ポイントを特定し、マシンでジョブを実行する前にそれらの問題を修正できます。
もう一つの有用な5軸プログラミング機能はコンポジットミリング5軸で、複数の加工パターンと工具軸方向を提供し、複雑な部品に対してすべての軸を同時に制御します。プロフィットミリング工具パスは、工具接触角とチップロードを最適化することで工具寿命とサイクルタイムを改善するように設計されており、特に円筒形底面のZ軸荒加工に有用だとウルフ氏は付け加えます。
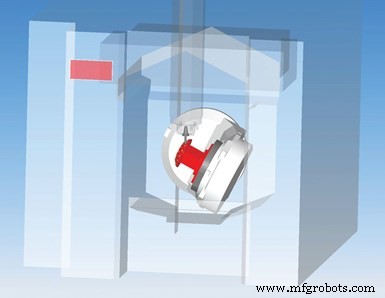
同社の5軸マシンに付属していたCAD/CAMソフトウェアには、その特定マシンのCADモデルがロードされていました。プログラマーは治具と部品のCADモデルを簡単に追加して部品プログラムシミュレーションを実行し、奇妙な角度に配置された部品に対してクラッシュや干渉がないか確認できます。
サンダードームへ
インコネル625製の複雑な輪郭部品を1,000個のバッチサイズで加工する案件がきっかけで、同社は27個のワークピースを収容できる治具を作成しました。実はこの治具自体もNMV5000で加工されました。
最初は長方形の治具にできるだけ多くの部品を配置しようと試みました。この角柱型治具コンセプトの課題は、すべての5軸輪郭加工操作に対して各部品の周囲に十分なクリアランスを確保することでした(完成時にはこの部品に直線的な側面はありません)。残念ながら、この試験的な治具設計では最大10個しか保持できませんでした。
ウルフ氏は、ドーム型の治具形状ならより多くの部品を収容できると考えました。球面プロファイルの周りに配置することで十分なアクセスを確保しながら、より多くの部品を一度にクランプできる可能性があります。その結果、手元にあった余剰鋼材から治具が作成され、長方形のライザーの上に取り付けられました。誰かが冗談で「マッドマックス/サンダードーム」映画のサンダードームアリーナに似ていると言ったことから、このニックネームが定着しました。
一つの課題は、この治具でブランクを最適に保持する方法を決定することでした。部品のネットシェイプに近い丸棒材から始めるのが合理的です。そのため、各ブランクに平面を加工し、マイティバイトのカム作動クランプで把持できるようにしました。各部品に対して二つのポケットが加工され、一つはクランプ装置用、もう一つは丸棒材用です。
このような複数部品保持治具の作成には他にも課題があります。例えば、部品同士を十分に離し、各部品の周囲に十分なクリアランスを確保できるように配置する必要があります。また、治具が保持する部品数と全体的な治具剛性のバランスを取る必要があります。大量の部品を収容するために材料を削りすぎると、剛性と部品を加工できるアグレッシブさ(速度)の両方が制限されてしまいます。
サンダードームは二列で部品を保持するように設計されました。これらのポケット列をオフセット配置することで、下段により多くのポケット(上段12個に対し下段15個)を配置できました。クランプされたすべての27個の部品を加工する総サイクルタイムは6時間です。その後、部品はカスタムバイスジョーに取り付けられ、VMCで底面加工と貫通穴の背面カウンターシンク加工が行われます。
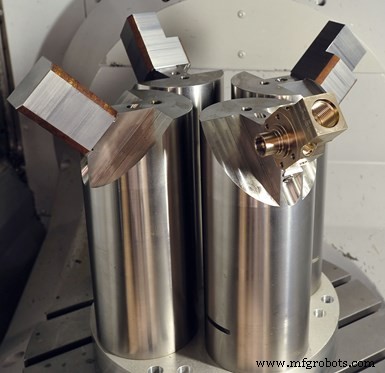
この治具は、頂点が45度に傾斜した4本の柱を備えています。これにより、ダブテールクランプを頂部に取り付けた際、部品間に十分な間隔とクリアランスが確保されます。
一方、同社が作成した4本柱治具は、アルミニウムベースに4本のスチール柱を備え、各柱にダブテールインターフェースがあるため、様々な案件に使用可能です。この汎用性が、治具製作の時間とコストを正当化するのに役立ちました。
しかし、この治具の最初の目的は、1215鋼のブロックから削り出す燃料ブロックという特定の案件をできるだけ早く開始することでした。バッチ注文数量が300個以上に上るこの大ロットサイズが、複数の部品を一度にマウントできるカスタム治具の検討の主な理由でした。
この治具には、荒加工に耐えられる剛性と、彫刻加工や部品底面近くへの複合角度穴あけに必要なクリアランスの両方が求められました。各柱の頂部
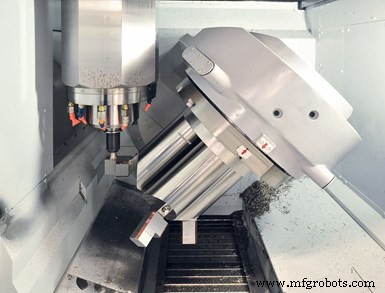
同社が5軸マシン用に作成したこのカスタム治具は、工具とスピンドルが部品にアクセスするためのクリアランスを提供します。
は45度の角度で加工され、ワークピースを外側に延ばして互いに離し、各部品の5面すべてにアクセスするために必要な工具クリアランスを提供します。CAD/CAMソフトウェアのシミュレーション機能と衝突回避機能が、十分なクリアランスを確保するのに役立ちました。
ワークピースブランクはまずVMCで前処理され、最も加工量が少ない(または全くない)面にダブテールプロファイルが加工されます。ブランクが治具に固定されると、ダブテールプロファイルの除去とその6番目の面への追加加工を除く4個の燃料ブロックの加工サイクルタイムは2.5時間です。特定のフィーチャーでは、マシンのB軸テーブルを135度傾けて、部品底面近くのフィーチャーに到達します。ダブテールプロファイルはその後HMCでフライス加工により除去され、同機で5軸マシンで作成されたポートと交差する4つの穴も加工されます。この部品を同社のHMCの一つで完成させる場合、3つの別々の操作と少なくとも1つのカスタム治具が必要でした。その後、パウエルはこの治具を様々な他の部品にも使用しています。
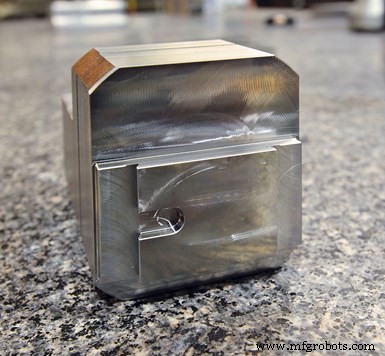
この燃料ブロックブランクを5軸マシンの4本柱治具に取り付ける前に、ダブテールフィーチャーと関連するピンスロットをVMCで加工します。同社によると、この構成では激しい荒加工中でも部品の移動がありません。ピンスロットはまた、ブランクをダブテール治具内の適切な位置にロケートし、再現性を確保します。これらのフィーチャーは5軸マシンでの作業完了後にフライス加工で除去されます(ここでは半分加工済みの状態を示しています)。
過去への回帰
新しい案件用のカスタム治具の作成に加え、パウエルはワークホールディングの専門知識を活かして、以前3軸装置で加工されていた案件を5軸マシンに移管しています。また、柔軟な4本柱治具で他の部品を加工するプログラムも作成しました。複数のセットアップを統合して5軸マシンで1回のクランピングで部品を製造することは、生産時間の短縮だけでなく、部品精度の向上にもつながります。実際、パウエルは5軸マシンを使用して、3軸装置用のより精密な治具を作成しています。重要な治具ロケートフィーチャーを1回のセットアップでより精密に加工できるためです。
産業機器
- フライス盤完全ガイド:構成部品、操作方法、加工図解
- ドリル盤(ボール盤)完全ガイド:定義、構成部品、種類、使い方
- シェイパー(整形盤)とは:定義、構成部品、動作原理を徹底解説
- ライツアウト製造完全ガイド:無人生産を実現するためのマスタープラン
- CNC工作機械部品コスト削減のスマート戦略
- 機械ダウンタイムと修理時間を削減する10の実証済み戦略
- 100年機械工場の再生:Thermo IECの収益化への道
- D2 CNC Esco:コイル供給高速CNC旋盤、精密小型部品の大量生産に対応
- 適切な機械部品サプライヤー選定:建設プロジェクト実践ガイド
- 工作機械精度を高めて精密製造を実現する
- CNC工作機械を徹底解説:種類、構成要素、主要メリット