



CNC旋削に革命を:ハイダイナミックターニングとFreeTurn工具システム
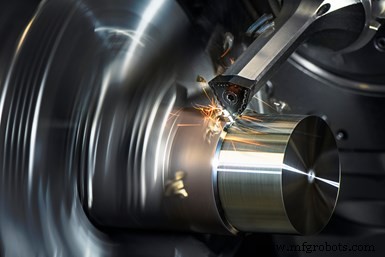
ハイダイナミックターニング(HDT)とセラティジットのFreeTurn工具システムの組み合わせにより、複合加工機のB軸/ミリングスピンドルを用いて旋削加工を実現。写真提供:セラティジット
ルクセンブルクに本社を置くセラティジットグループの一員であるセラティジットUSAは、従来の旋削とは異なるアプローチとして「ハイダイナミックターニング(HDT)」を開発しました。これは同社のダイナミックなFreeTurn工具システムと組み合わせることで、複合加工機のB軸ミリングスピンドルを使用して旋削プロセスを実行します。固定された切削角度でワークにアプローチする従来の旋削とは異なり、このソリューションでは工具のアプローチ角度に360度の自由度があり、加工中に機械内での接触点を変化させることができます。
セラティジットはこの旋削技術を2019年、オーストリアのロイテで開催されたオープンハウスにおいて、Emco Hyperturn 665 MCplus複合加工機で初披露しました。セラティジットオーストリアのR&D切削工具部門責任者であるウヴェ・シュラインコファー博士によれば、HDTにより荒加工、仕上げ加工、輪郭旋削、端面旋削といった従来のすべての旋削操作をたった1本の工具で実行可能になるとのことです。
HDTの仕組み
旋盤の工具ホルダーに固定された切削インサートの古典的な静的位置に代わって、HDTでは複合加工機のB軸ミリングスピンドルを用いて工具のワークへのアプローチ角度を変更し、セラティジットのFreeTurn工具のスリムな設計と相まって干渉リスクを最小限に抑えます。工具が自らの縦軸を中心に回転するため、加工プロセス中の任意の時点で作用するインサートの切れ刃を変更できます。
さらに、切削プロセス中いつでもアプローチ角度を自由に変化させることができます。シュラインコファー博士によれば、このコンセプトにより、アプローチ角度を変更することで、例えばアンダーカット加工を1回のセットアップで実現できるとのこと。これはさまざまなワーク形状への柔軟な加工を可能にするだけでなく、最適な切りくず形成、より高い送り速度、工具寿命の延長ももたらすと説明しています。
工具と工具ホルダー
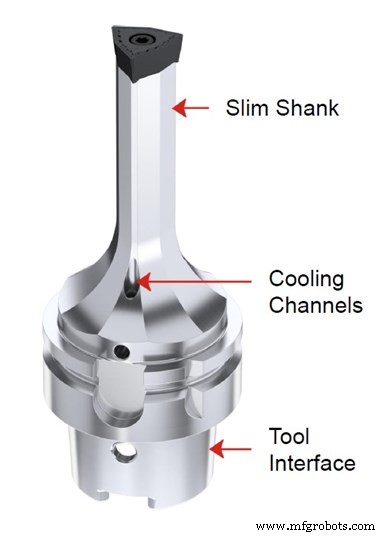
その名の通り、ハイダイナミックターニングでは静的な旋削工具がFreeTurnのような動的な工具に置き換わります。FreeTurn工具の特徴はそのシンプルな構造にあります。スリムなシャンクと軸方向コンセプト(切削力の方向をスピンドル方向に最適化)を持つ工具ホルダーは、安定したユニットを形成するとされています。スリムな設計により、チャック直前の狭いワーク形状まで加工可能で、クーラント孔が加工ポイントに直接クーラントを供給します。
工具シャンクの先端には、異なる特性を持つ複数の切れ刃形状で構成される多面体インサートが取り付けられます。これにより、異なるアプローチ角度、コーナR、チップブレーカー、さらには荒加工と仕上げ加工を1本の工具でこなせます。異なるコーティングや超硬材種も選択可能です。したがって、特定の加工要件に合わせて工具を適応させられ、複数の異なる工具を置き換える利点があります。その結果、部品完成に必要な工具数だけでなく、自動工具交換装置(ATC)のマガジンポジション数や工具交換回数の大幅な削減につながります。
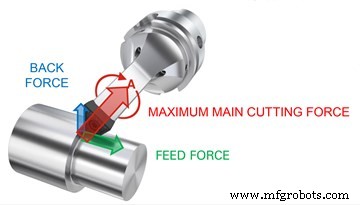
切削時にメイン切削力がスピンドル方向、すなわち工具の軸方向に向けられるため、振動が抑制されます。
この点を証明するため、セラティジットはロイテでのオープンハウスイベントでHDTプロセスをライブデモンストレーションしました。Emco Hyperturn 665 MCplus上で、AlCuMgPbアルミニウム製のバイクハブと42CrMo4鋼製のクラッチシャフトという2種類の部品を加工しました。
アルミニウム製ローターハブでは、荒加工(1,500rpm、軸方向切込み2mm)と仕上げ加工(2,000rpm、軸方向切込み1mm未満)に1本の工具を使用しました。加工中にアプローチ角度を調整できるため、標準的な90度アプローチでは不可能なアンダーカットを含むすべての輪郭を1セットアップで加工でき、工具が上から下へ、またその逆方向にも切削するため、エアカットが排除されました。シュラインコファー博士によれば、従来の旋削と比較して4本の工具を省略でき、この部品のサイクルタイムが2分10秒から1分35秒に短縮されたとのことです。
鋼製クラッチシャフトも同じ工具で加工しました。荒加工は切削速度200m/min、軸方向切込み3〜5mmで実施。仕上げ加工は同じ切削速度で、切込みを1〜2mmに抑えて実施しました。これらのパラメータは通常、高い切削力を生じ、従来の旋削では振動の原因となります。しかし、セラティジットによれば、HDTでは最大主切削力が工具の軸方向(スピンドル方向)に向けられるため(下図参照)、振動が最小限に抑えられ、工具保持力を超えないため安定したプロセスが確保されるとのことです。
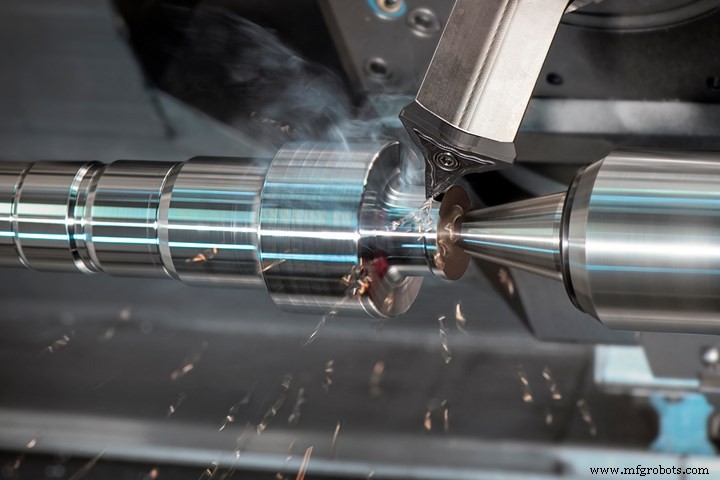
ここでは、ハイダイナミックターニングにより42CrMo4鋼製クラッチシャフトを加工しています。工具のアプローチ角度を加工中に調整できるため、アンダーカットを含むすべての輪郭を1セットアップで仕上げ加工できます。
産業機器
- CNC旋削加工解説:高品質部品のための精密加工
- サンドビック、全方向旋削ソリューション「PrimeTurning」を発表 — 加工柔軟性を大幅向上
- 精密加工のためのCNC旋盤パラメータをマスターする
- Fagor 8050TC CNC旋盤:旋削・端面・ねじ切りに直感的でトレーニング不要の操作性
- 最新CNC旋盤「Quick Turn Nexus 350」─ 高速金属除去と精密加工を両立
- QL300H/MツインスピンドルCNCターニングセンタ – 完全自動部品ハンドリング搭載
- ドリアンツールVictory CNCクイックチェンジギャングツール:12工具自動化で旋盤作業を効率化
- DPテクノロジーEsprit 2008:B軸輪郭加工サイクルでターンミル機の仕上げ旋削を革新
- アブソリュートマシンツールズ「エコカSJ-20」:精度と柔軟性の高精度CNCターニングセンター
- ガネッシュ サイクロン 32-GT CNC旋盤:3軸精度と生産性向上
- CNCターニングセンター vs CNC旋盤:違いを徹底解説