



CNC旋盤でのねじ加工マスター:基礎から実践まで
CNC旋盤では、メートル、インチ、モジュール、径制御の4種類の標準ねじを切削できます。どのねじを切削する場合も、旋盤主軸(すなわちワーク)と工具の間に厳密な運動関係を維持する必要があります。つまり、主軸が1回転(ワーク1回転)するごとに、工具は均等に1リード分(ワークの)移動する必要があります。以下、普通ねじの分析を通じて理解を深め、より良い普通ねじ加工を目指します。
普通ねじの寸法分析
CNC旋盤では、普通ねじの加工に一連の寸法が必要です。普通ねじ加工に必要な寸法の計算と分析は主に以下の2点を含みます:
1. ねじ加工前のワーク径
ねじ山形状の拡張を考慮し、ねじ切り前のワーク径はD/D-0.1P、すなわちねじの大径から0.1ピッチを減らしたものです。一般的に材料の変形性に応じて、ねじの大径より0.1~0.5小さくします。
2. ねじ加工送り量
ねじの送り量はねじの谷径、すなわちねじ切り工具の最終送り位置を参照できます。
ねじの谷径は:大径 - 2 × 歯高、歯高 = 0.54P(Pはピッチ)
ねじ加工の送り量は連続的に減らすべきで、具体的な送り量は工具と被削材に応じて選択してください。
普通ねじ切削工具の取り付けとセッティング
旋削工具の取り付け位置が高すぎたり低すぎたりすると、工具がある深さまで切り込んだときに工具の逃げ面がワークに抵抗し、摩擦力が増加し、ワークが曲がって「かじり」現象を引き起こす可能性があります。また、チップが排出しにくくなります。旋削工具の径方向力の方向はワーク中心です。さらに、横送りネジとナットの隙間が大きすぎると、工具の切り込み深さが連続的に自動的に深くなり、ワークが浮き上がり工具がかじります。このとき、旋削工具の高さを適時に調整し、工具先端をワーク軸と同じ高さにする必要があります(心押し台のセンターで工具合わせ可能)。荒旋削と半仕上げ旋削では、工具先端の位置はワーク中心より約1%D高い位置にします(Dは加工対象ワークの径)。
ワークのクランプが不十分。ワーク自体の剛性が旋削時の切削力に耐えられず、過度のたわみが生じ、旋削工具とワークの中心高さが変化(ワークが浮き上がる)し、切り込み深さが突然増加して工具かじりが発生します。このとき、ワークをしっかりクランプし、心押し台センターを使用してワークの剛性を高める必要があります。
普通ねじの工具合わせ方法には、試し切りと工具プリセッタによる自動工具合わせがあります。直接工具で試し切りするか、G50でワーク零点を設定し、ワークシフトでワーク零点を設定して工具合わせできます。ねじ加工の工具合わせ要件はそれほど高くなく、特にZ方向の工具合わせには厳格な制限がなく、プログラミング加工要件に従って決定できます。
普通ねじのプログラミングと加工
現在のCNC旋盤には、一般的にねじ切削の3つの加工方法があります:G32直線切削法、G92直線切削法、G76斜め切削法。切削方法とプログラミング方法が異なるため、加工誤差も異なります。操作を慎重に分析し、高精度部品の加工を目指す必要があります。
- G32直線切削法:両側の切れ刃が同時に働くため切削力が大きく切削が困難で、切削中に2つの切れ刃が摩耗しやすいです。ピッチの大きいねじを切削する場合、切り込み深さが大きいため刃先摩耗が速く、ねじの有効径に誤差が生じますが、加工歯形精度は高いため、一般的に小ピッチねじ加工に使用されます。工具の切削はプログラミングで完了するため加工手順が長く、切れ刃が摩耗しやすいため、加工中は頻繁な測定が必要です。
- G92直線切削法:G32命令と比較してプログラミングが簡素化され、効率が向上します。
- G76斜め切削法:片側切削のため切れ刃が損傷・摩耗しやすく、加工ねじ面が真直でなく、工具先端角が変化し、歯形精度が悪いです。しかし、片側刃のみ働くため工具負荷が小さく、チップ排出が容易で、切り込み深さが減少します。したがって、この加工方法は一般的に大ピッチねじ加工に適しています。チップ排出が容易で切れ刃の加工条件が良いため、ねじ精度要求が高くない場合に便利です。高精度ねじを加工する場合、2工具加工で仕上げできます。まずG76で荒加工し、次にG32で仕上げ加工します。ただし、工具の正確な開始位置に注意し、そうでないと誤ってねじがかみ合い、部品がスクラップになる可能性があります。
- ねじ加工完了後、ねじ山形状を観察してねじ品質を判断し、適時に対策を講じます。ねじ山が尖っていない場合、切り込み量を増やすとねじの大径が増加します。増加量は材料の可塑性に依存します。歯先が尖っている状態で切り込み量を増やすと、大径は比例して減少します。この特徴に従って、ねじの切り込み量を正しく処理し、スクラップを防止してください。
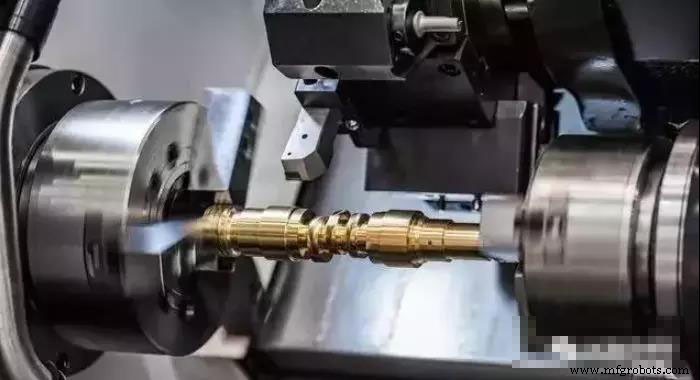
普通ねじの検査
一般的な標準ねじには、ねじリングゲージまたはプラグゲージを使用して測定します。外部ねじを測定する際、「通り側」リングゲージがねじ込めるが「止まり側」リングゲージがねじ込めない場合、加工されたねじは要求を満たしています。そうでなければ不合格です。内部ねじを測定する際は、ねじプラグゲージを使用し、同じ方法で測定します。ねじリングゲージまたはプラグゲージ測定のほか、他の測定工具も使用できます。ねじマイクロメータでねじの有効径を測定し、台形ねじの歯厚とウォームの有効径は歯厚ノギスで、三針測定法でねじの有効径を測定します。
製造プロセス
- CNC旋盤加工の最適パフォーマンスを引き出す6つの必須ポイント
- CNC工作機械工具が摩耗している5つの重要サイン
- CNC加工における精密穴あけ加工の種類と特徴
- CNC旋削加工の完全ガイド:高精度部品製造のための基礎知識
- 高速CNC加工:生産時間を短縮する2つの実証済み方法
- CNC旋盤ねじ切り加工の極意:高精度ねじ加工のための精密技術
- CNC加工のプロ技:工具選定・切削油・治具・切削条件・材料選びの極意
- CNC加工における工具たわみの理解と対策
- CNC加工における工具たわみを最小限に抑える効果的な技術
- CNC旋削加工マスターガイド:精密機械加工のエッセンス
- 最新CNC旋盤「Quick Turn Nexus 350」─ 高速金属除去と精密加工を両立