



ねじ転造に革命を:最先端工具と表面コーティング
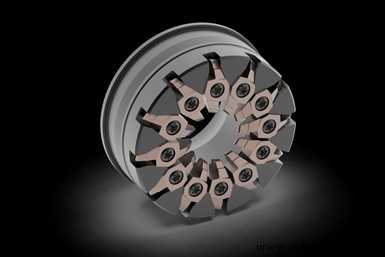
欠陥のないサブミクロン表面品質を特徴とする新しいインサートコーティング技術は、ねじ転造時にインサートが受ける切削負荷に非常に適しています。写真提供:GenSwiss
『Production Machining』誌の読者であれば、CNCスイス型旋盤技術にすでに投資しているか、将来的にそうする強い関心がある可能性が高いです。おそらくこれらの機械が達成できる精度レベルに魅力を感じているか、あるいはこの設備が提供する能力を必要とする長期・大量生産ジョブを検討しているのかもしれません。
一つ確実なのは、ねじ切り操作はほぼすべてのスイス型機械加工ショップが遭遇するものであり、すべてのスイス型機械屋がこの分野の最新進歩を認識しておくべきだということです。CNCスイス型旋盤の別名として、少し「古風」ですが「ネジ切り盤」があります。これが呼称の由来ではありませんが、ねじを作ることは彼らが真に得意とするところです。
特に、スイス型でよく行われるねじ転造は、最近進歩が見られたねじ加工プロセスです。新しいインサート技術と工具設計により、従来の単一点ねじ切りに代わるこの選択肢がさらに生産的になりました。
しかし、ねじ転造工具技術の進歩を見る前に、少し立ち戻って「ガイドブッシュ初心者」の方々へ、スイス旋盤のシグネチャー設計要素であるガイドブッシュがねじ加工にどう関わるかを振り返ってみましょう。スイス機(または旋盤一般)で伝統的な単一点法でねじ切りを行う場合、ねじ山の全深さを達成するために工具で複数パスが必要です。大径ねじで60度含有ねじ形状を使う場合、金属除去率が低くワーク偏向が最小限なので、これは大きな懸念とはなりません。したがって、これらの種類のねじを切るのに必要な工具圧力も比較的低くなります。
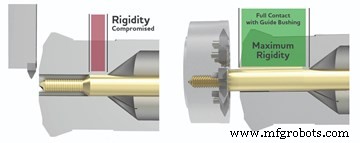
スイス型のガイドブッシュによるサポートは、単一点ねじ切り時に無効になり得ます。これはねじ転造では当てはまりません。
しかし、スイス型旋盤のスライディングヘッドストックとガイドブッシュ配置、および加工されるワークの特徴や要件により、ワークがねじ切り工具を行き来する際にガイドブッシュから「抜け落ちる」機会が生じ、偏向と剛性喪失を招くことがあります。これらの現象は、ねじ山外径が材料径より小さい場合にさらに顕著になります。ガイドブッシュによるサポートが無効になるからです。さらに、整形外科・外傷手術用インプラントで骨固定に使われるような、よりアグレッシブな「バットレス」型ねじを作るために必要な金属除去を考えてみてください。こうした深いねじでは、ねじ特徴により40〜50パスも必要になることがあります。単一点ねじ切りでは、コスト効率よく仕事を完遂する手段としては劣ります。
ここでねじ転造が適用され、この種のねじの生産能力を向上させられます。では、ねじ転造はどう機能するのでしょうか? 4つのコンポーネントが必要です:CNCスイス/スライディングヘッドストック旋盤、このプロセス専用に設計された専用ライブツールねじ転造アタッチメント、カッターリング/ボディ、必要なねじ形状が精密研削された複数の超硬切削工具インサート。これらの工具コンポーネントが協調して、バー材を材料径から完成した標準またはカスタムねじ形状へ、単一パスで「転造」します。
どうやって達成するのか? 切削作用は、内径ねじフライスに類似したフライス加工プロセスですが、ワークの外径で行われます。これにより、チップロード/刃とC軸回転速度を調整することで、材料がガイドブッシュ内で剛性を保ったまま、仕上げ品質と速度を厳密に制御できます。カッターボディに可能な限り多くのカッターを使用することで、単一点ねじ切りより高い金属除去率とより良い仕上げが達成可能。今日一般的な高圧クーラント能力と組み合わせれば、切削ゾーンをクリアに保ち、スワーフフリーにできます。その結果、非常に高速が達成可能で、バーフリーの仕上げねじが単一パスで得られます。
高度なねじ製造は「プラス」
では、このプロセスへの進歩を見てみましょう。進化する製造技術の世界において、超硬コーティングはより高いスループット達成の主要プレーヤーです。スイスのウチリスAGが最近、独自のUHM10 TX+工具を発表しました。これは超硬基材とコーティングを組み合わせ、チタンと医療用ステンレス用途だけでなく、耐熱合金にも対応するように設計されています。この新しいコーティング技術は、欠陥のないサブミクロン表面品質を特徴とし、ねじ転造時にインサートが受ける切削負荷の種類に非常に適しています。エッジ品質はねじ形状精度維持の重要な側面であり、TX+提供はジオメトリ形状を変形させることなくエッジコンディションを強化します。これは、リード角調整、工具中心位置、インサート精度がワーク上で完璧なねじを生産する上でクリティカルな場合、特にねじ山外径3mm未満でねじ山山頂の鋭さが主要要求事項となり得る場合に不可欠です。
リーチを延ばす
小径特殊ねじ形状では、セットアップの剛性とガイドブッシュからの距離が懸念になります。これは伝統的に、延長ノーズガイドブッシュを取得し、材料とワークをねじ転造インサートの「フライトサークル」により近く保持することで、仕上げとインサートを台無しにするハーモニクスの発生を防ぐことで対処されてきました。延長ノーズガイドブッシュを運用したことがある人なら分かると思いますが、これは時に煩雑になります。従来のすべての旋削工具を工具プレートから外側へシフトさせてガイドブッシュのシフトを補正する必要があるためです。したがって、ねじ転造操作をこれらの小径ワークで機能させるために、大量の追加セットアップ作業が必要になります。代替案は、インサートのフライトサークルをワークにより近づけることです。市販の幅広いねじ転造アタッチメント(工作機械メーカーOEM品や、GenSwissなどのアフターマーケット品)で、インサートフライトサークル位置に組み込み正シフトを持つカッターリングが利用可能になっています。
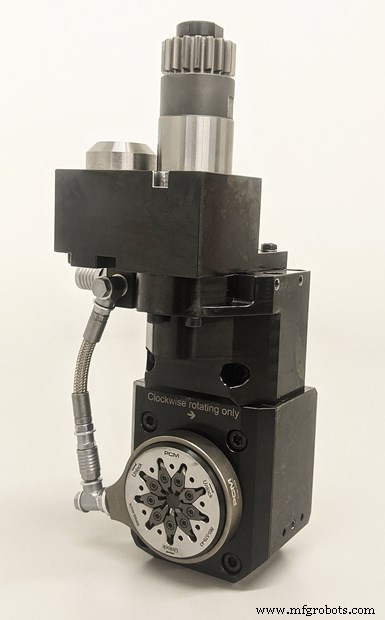
ライブツーリングドライブは5,000〜10,000rpmの速度を提供可能ですが、ねじ転造では通常2,000〜3,000rpmしか必要としません。
例えば、旋盤のライブねじ転造工具位置で、標準ガイドブッシュから超硬インサート中心線までの距離が15mmだと仮定します。ジョブは、2.5mm山外径、ダブルリードバットレス型ねじ形状を6AL-4Vチタンで転造するものです。ショップにはこのねじ部品製造用の小径バー材がすでに手元にあります。このねじは転造に適していますが、径が小さいため、材料径から2つのリードを同時に切削する際に発生する振動を制御するために特別な配慮が必要です。ここで、標準長ガイドブッシュに近づくようインサートフライトサークルを前進させるシフトリングが距離を一部補って輝きます。シンプルなY軸シフト補正で、インサート形状をバー材の切削位置に再センタリングできます。多くの場合、延長ノーズガイドブッシュなしでシフトリングのみで成功可能です。
高速化と冷却
多くの現代スイス旋盤は、スマートモーター技術の進歩により、ボックスから出してすぐにより高速なライブツーリングドライブを提供していますが、マイクロ工具用により多くの回転数が必要とされる必要性からも推進されています。多くのモデルでライブツーリング速度5,000〜10,000rpmを特徴としています。ジョブにねじ転造を実装する際の考慮事項として、ねじ転造に加えてマイクロエンドミルやドリル加工が必要になる可能性があります。ねじ転造ジョブはほとんどのアプリケーションでライブツールで2,000〜3,000rpmしか必要としませんが、追加のマイクロ機械加工ではモーターをフル利用可能速度まで駆動する必要があり、ねじ転造スピンドルを本来必要としない高速で回転させることになります。
この意義が分からない方のために説明すると、ほとんどのスイス機モデルはツールポジションのすべてのライブツーリングを単一モーターで駆動します。したがって、ドリルやエンドミルを走らせるとき、ねじ転造スピンドルもこれらの高回転で回転し続け、切削していないにもかかわらず走行距離が増えてしまいます。セットアップを最適化し、マシンから最高の生産性を得るだけでなく、ねじ転造スピンドルと他のライブツールの寿命を延ばす非常に良い方法は、ハイスピードスピンドルユニットと組み合わせることです。これにより、ライブツーリングを駆動する全体的なモーター速度を下げながら、マイクロ工具操作の最適な表面速度を維持できます。ギア駆動スピードマルチプライヤースピンドルは、多くのスイス機メーカーとモデルで容易に入手可能です。
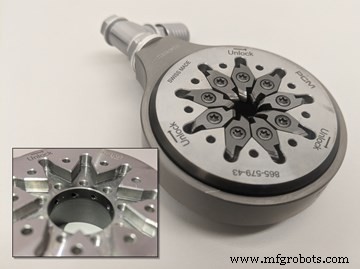
スルークーラントねじ転造アタッチメントとカッターリングは、切削ゾーンに確実なクーラント供給を実現し、チップ排出と潤滑性維持、工具寿命延長を支援。(インサートを外したカッターリングのインセット画像は、リング内径のポートを示しています。)
見落とせないもう一つのセットアップ考慮事項は、切削ゾーンからの適切な冷却とチップ排出能力です。以前は、高圧クーラントラインを切削ゾーンまで引き、曲げ可能なチューブでジェット流を慎重に狙い定めることで達成されていました。これは転造アクションで生成される粒状チップを除去するのに効果的ですが、完璧に調整・狙い定めるのは煩雑で、ジョブに高コストなセットアップ時間を追加していました。ここに、スイスのPCM Willen SAが自社ねじ転造アタッチメントライン向けに開発した、スルークーラント・ジェット装備ねじ転造アタッチメントとカッターリングが登場します。
この新しく合理化されたセットアップは、信頼性の高いクーラント供給を確保し、切削液を直接切削ゾーンへ導くことでチップ排出を助け、潤滑性と工具寿命を維持します。クーラント/高圧オイルはカッターリング自体を通ってリング内部のクーラントチャネルへ押し出されます。高圧オイルジェットはわずかに角度がついており、インサートのゲージ長さに合わせて調整されているため、潤滑性と最適な冷却が達成されるかどうかの疑問を排除します。新しいクーラントリング設計の追加メリットは、ねじ転造アタッチメント背面から小さなスプリングデテントロックネジで固定できることで、超硬インサートを新しい刃にインデックスする必要がある時にさらに時間を節約できます。高圧クイックリリースラインにより、インサート交換やインデックスがこれまで以上に簡単になります。
先を行き続ける
間違いなく、アグレッシブなねじねじは医療整形外科業界の定番であり続けます。それらを速度、仕上げレベル、品質管理の観点から確実に生産するこれ以上の方法はねじ転造にありません。コスト削減も、UNC/UNFねじのような基本的なねじを長尺部品で転造にアップグレードすることで実現可能です。特に糸状延性チップを生成する材料や、ガイドブッシュから抜け落ちないようねじをセグメント化する必要があるアプリケーションでは効果的です。あなたのプロセスが利用可能な最先端工具技術を使用することで、あなたのオペレーションは今後何年にもわたって競争力を維持し、曲線の先を行き続けられるでしょう。
産業機器
- F1チームが先進ツーリングブロック技術を活用し比類なきパフォーマンスを実現
- スマートロジスティクスを変革する3つの主要イノベーション
- 産業を変革するナノテクノロジー:現代生活へのインパクト
- ネジの谷径と山径:正しいネジサイズ選びの基礎知識
- マダウラねじホイリングアタッチメント:スイス型多軸ネジ切り機用高精度アタッチメント
- スイス型機・小型部品製造向け先進工具ソリューション:ユティリスインサート、ねじホイリング、ロータリーブローチ等
- リニアモーションテクノロジー:オートメーションのための精密ソリューション
- フォークリフト設計の革新:現代製造と最先端技術
- レーザー切断:先端技術とビジネスチャンス
- 農業技術:現代農業を形作るツール、機械、イノベーション
- C# マルチスレッド完全マスター:パフォーマンスと効率を向上させる