



CNCマルチタスキング機でのY軸切断の利点: 効率最大化
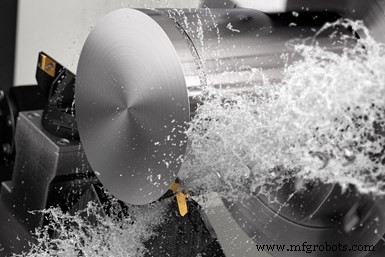 マルチタスキング機のY軸移動を活用した切削工具は、従来のX軸移動より速く切断操作を実行できます。写真提供: Sandvik Coromant
B軸複合旋盤と多くのライブツール搭載CNC旋盤は、Z軸に垂直なY軸移動を提供します。この第3の直線軸により、カッターがスピンドル中心線を横切って移動し、フライス、穴あけ、スロット加工などが可能になり、目標は1セットアップで部品を完成加工することです。
Sandvik Coromantは、そのY軸移動をさらに活用し、Y軸のない旋盤での従来のX軸プロセスと比較して、より効果的に切断操作を実行する方法を見出しました。CoroCut QD工具のインサートシートを90度回転させ、ワークをY軸で接触させることで、切削力を工具ブレードの最も強靭な部分に向けることで実現しました。
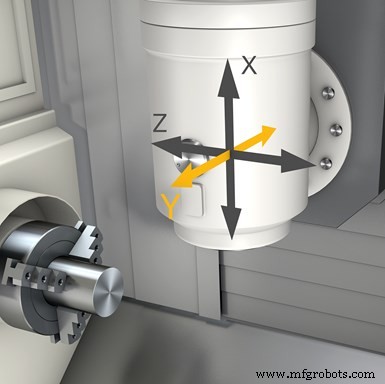
B軸複合旋盤の動作軸を示す。
「これは、より高い送りで低騒音でサイクルタイムを秒単位で短縮したい顧客にとって本当に有益です」とSandvik Coromantの製品マネージャー、Staffan Lundström氏は語ります。「Y軸があれば、騒音と振動と共存する必要はありません。顧客にとっては、時間短縮と無人生産の可能性拡大の両方を意味します。」
Lundström氏は、Y軸を使った切断のアイデアを数年間温めていましたが、Sandvik Coromantの小さなチームの助けを借りてプロトタイプを開発しました。最初の工具テストはうまくいかず、工作機械からガラガラ音と振動が発生し、最終的にインサートが折損しました。
「大きな挫折でした」とLundström氏は説明します。「何が悪いのか本当に理解できませんでした。」
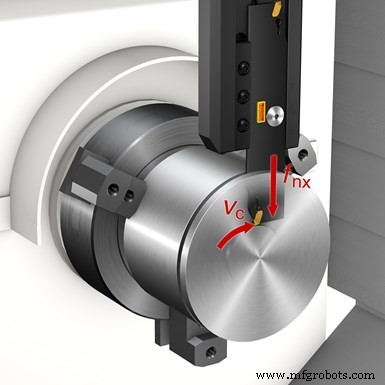
従来のCNC旋盤での切断操作は、カッターをX軸方向に下げます。
その後、チームは何が起きたかを検証し、内部スルーツールクーラントの追加とアダプター設計の変更を決定。異なる機械で新しいプロトタイプをテストしたところ、この代替切断法が成功しました。
現在の設計では、60mm(2.36インチ)のブレードオーバーハングで、ブレード曲げ剛性が従来のX軸切断工具の6倍以上と言われ、より安定した切削プロセス、より長い工具の使用、より高い送り速度と速いサイクルタイムを実現します。
あるテスト比較では、航空宇宙業界向けショップが、マルチタスキング機でY軸方式(CoroCut QD工具使用)と標準X軸方式(別工具使用)で、Inconel 718の35mmバーを切断した違いを報告。Y軸方式は切削速度40m/min、送り0.12mm/revで工具寿命35個。X軸方式は切削速度30m/min、送り0.05mm/revで工具寿命わずか10個でした。
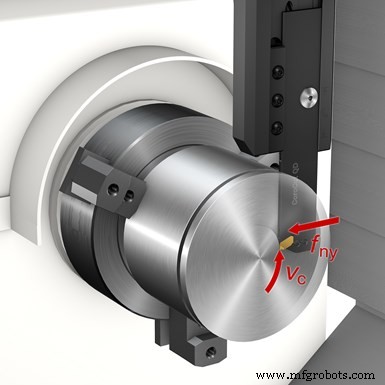
CoroCut QDは、マルチタスキング機のY軸で切断するよう設計。ブレード曲げ剛性は従来のX軸切断工具の6倍以上とされる。
工具長はオフラインプリセッターで測定可能。切断時、工具長が工具中心高さになるため、特に中心まで切断する場合は中心高さの正確さが重要です。切れ刃が見えにくい場合は、工具にゲージプレーンがあります。
この工具は最大ワーク径180mm(7インチ)、切断幅3〜4mm(0.118〜0.157インチ)に対応。
産業機器
- 横形CNCフライス盤のメリットを理解する
- 必須CNC工作機械予防メンテナンスチェックリスト
- 5軸CNCルーターがビジネスを変革 — 圧倒的精度と効率
- CNC工作機械の軸を理解する:製造ニーズに合ったシステム選び
- 中古CNC工作機械購入の完全ガイド|賢い買い物で失敗しないために
- CNC工作機械が製造業に革命をもたらす:用途とメリット
- 精密加工のためのCNC旋盤パラメータをマスターする
- 4軸CNC機械:精度と効率で優れた選択肢
- ガング工具CNC旋盤用精密バー引きキット
- クラウジング/コルチェスターTシリーズ:高安定性精密2軸CNC旋盤
- ネクサス550M CNCターニングセンター:大型部品向け高トルク精密加工