



ダブルラフピンチ研削でサイクルタイム50%削減
「スピードへの渇望」は過去よりも今日より真実味を帯びています。顧客は製品のより早い納期を要求し、対応できなければ他社に発注します。したがって、多くの機械ショップはプロセスを発明したり、より効率的な設備に投資したりして、より速い生産を実現しようとしています。
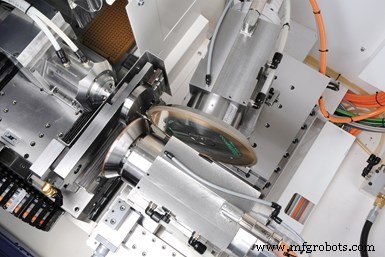
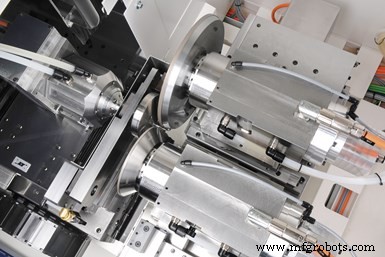
ダブルラフ円筒ピンチ研削プロセスを両写真で示す。上写真はホイール位置10度。ここではホイールが部品軸線にほぼ沿って移動。この軸方向移動で材料に進入すればより効率的に研削可能。しかし90度(下写真)では、バックアングルやレセス加工の動きが可能だが、10度位置と比較して振動が増大。Rollomaticによれば、プロファイルが許せば10度位置を使用すべき。写真提供: Rollomatic Inc.
これは工具メーカーにも当てはまります。それを助けるプロセスの一つが、従来のピンチ研削に代わる「ダブルラフピンチ円筒研削」です。この新しい研削プロセスは、従来のピンチ研削比でサイクルタイムを半分に短縮するだけでなく、発熱が少なく、静かなプロセスでもあります。
このダブルラフピンチ研削法は、Rollomatic Inc.が超硬切削工具とTスロットカッターのブランク準備向けに特別に設計し、1996年に開発された同社のShapeSmart NP50ピンチ/ピール研削機に統合されました。
この手法は、先行荒加工ホイールで大半の材料を除去し、直後に対向する仕上げホイールで仕上げる従来のピンチ研削とは異なります。従来法では両ホイールが同時研削中に互いに対向し、ワークへの圧力を相殺します。一方、ダブルラフピンチ研削では、両研削ステーションに荒加工用グリットサイズのダイヤモンドホイールを装着。これら2つの荒加工ホイールを同期駆動しますが、先行ホイールが大半の材料除去を行い、もう一方のホイールが先行ホイールの残した材料をクリーンアップします。第2ホイールのラグ距離はプロファイル上の位置に依存します。なぜなら、ダブルラフプロセスは工具ブランクのネッキング向けに特別に開発されたからです。
研削スピンドルもプロセスの重要な部分です。NP50の同期ダイレクトドライブスピンドルは各々ピーク19馬力で、動作中一定速度を提供する同期モーターを搭載。トルク曲線も高効率だとRollomaticは述べています。同期モーターの回転力は高回転でも低下しません。
機械の効率的な同期スピンドルは、消費電力が35%以下で済むため、機械や研削プロセスに熱を放出しません。また、負荷時でも誘導モーター対比で非常に静かに動作するとされています。
事例
Rollomaticは、この研削法が超硬と焼入れ鋼ワークに最適と提案しています。これらの材料の硬度と耐熱性が研削適性を高めるためです。
例えば、シャンク径5/8インチ、ネック径0.400インチ、ネック長2.25インチの超硬ソリッドブランク100個のテスト生産では、ダブルラフピンチ研削でサイクルタイムが5分5秒に短縮され、従来の荒/仕上げピンチ研削の約10分と比較して半分以下になりました(同社調べ)。
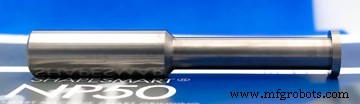
この超硬Tスロットブランクはダブルラフピンチ研削技術で研削された。ShapeSmart NP50ピンチ/ピール研削機でダブルラフピンチ研削を使用したテスト生産では、ロード/アンロード除くサイクルタイムが5分5秒。
許容可能な仕上げと向上した再現性
ダブルラフピンチ研削では、仕上げ用ダイヤモンドホイール使用時の1.2マイクロインチに対し、12〜32マイクロインチの表面仕上げが達成可能です。
この研削法の再現性も利点です。Rollomaticによれば、オペレーターは最適な送り速度を継続的かつ入念にダイヤルインすることなく、研削ジョブをセットアップできます。
技術の再現性により、研削ホイールの頻繁なドレッシングなしで長期間のバッチ生産が可能。荒加工ホイールは通常、微粒子仕上げホイールよりコーナー保持性が優れています。
ダブルラフピンチ研削が提供する全ての効率メリットに加え、NP50研削機には生産性をさらに高める機能が搭載されています。
この機械はダブルラフピンチ研削技術を提供しながら、従来の荒/仕上げピンチ研削も実行可能。また、部品測定や自動搬送ユニットなどのオプションも利用可能です。
工程内部品測定が重要なアプリケーションには、RollomaticがMarposs径ゲージをオプションで提供。このユニットは工具軸線上の1箇所で径を測定し、フィードバック信号で機械に自動ホイール位置補正を指示。同社によれば、この補正は周囲温度変化や研削ホイール摩耗のケースで有用。ゲージは平面のプローブや、平面に基づく部品の円周位置プリセットにも使用可能。
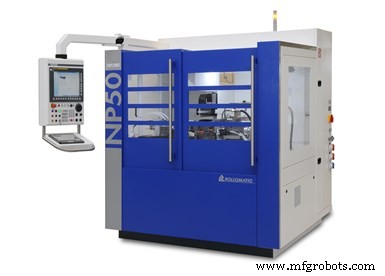
ShapeSmart NP50ピンチ/ピール研削機は、従来のピンチ/ピール研削だけでなく、ダブルラフピンチ研削技術にも対応하도록アップグレードされました。ダブルラフピンチ研削はサイクルタイムを半減し、表面仕上げを改善し、発熱と騒音も低減します。
自動搬送ユニットも標準NP50機に統合可能。同社が迅速なセットアップを念頭に開発した3軸高速自動ピックアンドプレース工具ローダーは、プリキャリブレート済みカセットと、グリッパー位置をリセットせずに異なる径を把持できるグリッパー設計を採用。
Rollomatic | rollomatic.ch/en
産業機器
- 最適な切削工具メンテナンスで製造収益性を向上
- 平面研削:精密加工のための伝統的技術
- PLC平面研削盤の基礎:金属・非金属の精密仕上げ
- 砥石理論の理解:金属加工効率を左右する主要な関係性
- 自動車部品加工におけるサイクルタイム短縮:実証済み戦略で生産を加速
- サイクルタイム vs タクトタイム:その違いが生産効率を駆動する
- CNC加工サイクルタイム計算をマスター:精密製造のために
- エンドワークタレットで精密シャフト生産のサイクルタイムを短縮
- 統合CNCマシンで加工時間60%削減を実現したInnovative Manufacturing
- ハードターニングで研削時間を短縮し精度を向上
- MW120GT ツインスピンドルCNCチャッカー:生産時間半減