



アウトオブラウンド旋削: トランスミッション製造の新時代
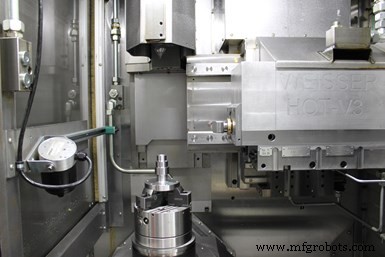
WeisserのHyperspeed Oval Turning(HOT)「アウトオブラウンド」加工ユニットは、アルミ・鋼製往復運動ピストン、焼入れカムシャフト、多角形プロファイル/形状、自動車燃料ポンプなどの硬軟加工を可能にします。
自動車トランスミッションは進化し続けています。内部シャフト部品には依然としてスプラインとシュリンクフィット接続が使用されています。しかし、ドイツ南部の工作機械メーカーWeisserのR&D部門責任者Reiner Jörg氏によれば、多角形カップリングや多角形シャフト-ハブ接続は、トランスミッション部品のこれら伝統的接続方法の良い代替になります。
「多角形カップリングは新しいものではありません」と同氏は言います。「スプラインとキー付きシャフト取り付けに関連する一般的な故障問題を解消するよう設計されており、汎用多角形システムは、要求の厳しい機械的接続をより強力に、より精密に、大幅に長い耐用年数で実現する実証済みの優れた方法です。有効荷重分布がポイント接触をほぼ排除し、応力疲労と歪みを最小限に抑えるためです。多角形は他のいかなるシャフト取り付けよりも大きなトルク容量を持ちます。力伝達と荷重定格が最適化され、より短いシャフト接続が可能で、貴重なスペースを節約できます。ギアボックスのような小さな空間での加速質量の低減は、前述の燃費効率に貢献します。」
それでも、自動車メーカーはまだトランスミッションに多角形カップリングを採用していません。理由の一つは、部品の加工が難しいことです。しかし、Weisserのアウトオブラウンド旋削技術がそれを変える可能性があります。完成した多角形形状を1セットアップ、1台の機械で旋削できるようにすることで、従来の自動車シャフト-ハブ接続を生産するために通常使用されるプロファイルフライスと研削プロセスに代わる、より効率的な選択肢となり得ます。
1993年の導入以来、アウトオブラウンド旋削は、アルミニウムと鋼製の往復運動ピストン(内燃機関用)、焼入れカムシャフト、多角形プロファイル/形状、自動車燃料ポンプの硬軟加工に使用されてきました。現在、WeisserはいくつかのOEM(完成品メーカー)とプロジェクトを進め、このプロセスの更なる採用が、従来のシャフト-ハブ接続を多角形カップリングに置き換えることを可能にすることを実証しています。
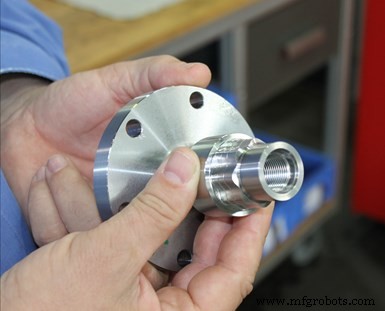
多角形シャフトは、スプラインとキー付きシャフト取り付けの一般的故障問題を解消。多角形は他のいかなるシャフト取り付けよりも大きなトルク容量。力伝達と荷重定格が最適化され、より短いシャフト接続でスペース節約。
例えば、同社のHyperspeed Oval Turning(HOT)アウトオブラウンド加工システムは、同社のVertor立形旋盤と統合される独立ユニットです。楕円やアウトオブラウンド形状は、ワークスピンドル軸と工具の径生成送り軸の相互作用で生成されます。
工具切れ刃はX軸方向と同方向に、ワークスピンドル軸に垂直に移動します。切れ刃はこの概念的平面内で可変的に位置決めでき、ラジアルおよびフロント輪郭、または半球状のアウトオブラウンドネスを生成可能。Weisserはボールネジではなくリニアドライブを使用して楕円旋削ユニットを加速します。
動的駆動のパワーは、質量の加速のためと、加工中の工具切れ刃に作用する力のための両方に必要です。切削工具は、ラジアル振動運動で最大130Gまで加速可能。このレベルの加速は、最新のSiemensとBosch RexrothのCNCでさえ極めて高く、ほとんどのアプリケーションでは30〜90Gの加速にとどまります。
「与えられたアウトオブラウンドネスに対して、ワークの最大許容回転数は、振動駆動で生成される工具ビットの最大加速に関連します。公称加速30Gが最高精度と一級の表面仕上げ生成を容易にします」とJörg氏は語ります。
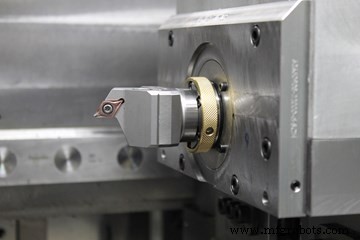
工具切れ刃の動きはX軸方向、したがってワークスピンドル軸に垂直。切れ刃はこの概念的平面内で可変的に位置決め可能で、ラジアルおよびフロント輪郭、または半球状のアウトオブラウンドネスを生成可能。
高い公称加速にもかかわらず、特殊な衝撃吸収特性が機械ベース構造への力を制限し精度を確保するとされています。「我々のシステムは加速力を運動エネルギーに変換することで補償し、機械振動を排除し高表面品質を達成します」とJörg氏は説明します。「統合された切削力補償により、正味切削力(受動力)をほぼ完全に中和できます。」
Weisserの顧客の1社は、多角形カムを1セットアップ、4回の旋削パス(端面加工と面取り含む)で1分未満で製造しています。1,500rpmで、アウトオブラウンド旋削ユニットは回転あたり0.1mmの送り、切り込み深さ0.8〜2mmを生成。部品は±10ミクロンの精度で仕上げられます。
多くの国際競合他社より一歩進んだ別の顧客は、新開発ギアボックスに多角形カップリングを既に統合し、WeisserのHOT技術を使用しています。「この顧客は7速のスプラインシャフトを多角形シャフトに置き換え、シャフト長を20mmから12mmに短縮しました。多角形は他のいかなるシャフト取り付けよりも大きなトルク容量を持つためです」とJörg氏は語ります。「したがって、より短いシャフト接続が可能で、貴重なスペースを節約できます。」このスペース節約により、元の設計で疲労問題に遭遇していた1速のトランスミッション比を最適化できました。
HOT技術による多角形シャフト-ハブ接続を推進し、Weisserはこれまでにアウトオブラウンド旋削ユニット統合機を約100台販売。現在は自動工具交換装置付きVertor C立形旋盤を提供し、さらなる柔軟な加工を可能にしています。Jörg氏によれば、達成可能な精度は現在CNCの能力によって制限されています。「機械を1,800rpmで運転し、アウトオブラウンド旋削ユニットで1度分解能で加工したい場合、コントローラーは毎秒9,180信号を処理しなければなりません。ナノ秒レベルの分解能の話です。それが制限要因です。しかし、ミクロン公差レベルでの加工を可能にするため、これらのシステム境界をさらに制限するよう取り組んでいます。」
産業機器
- 2024年製造業サービタイゼーションを牽引するトップ3トレンド
- 「バイ・アメリカン」政策強化が米国製造業を後押しするか?
- デジタル・リボーン・メーカーがインダストリー4.0で競合をリードする理由
- 主要産業用トランスミッションメーカー:信頼性と性能で信頼される企業
- トランスミッションフルード完全ガイド:役割、重要性、メンテナンス
- Fagor 8050TC CNC旋盤:旋削・端面・ねじ切りに直感的でトレーニング不要の操作性
- CTX 410 & 510:次世代ユニバーサル旋削マシン
- 高精度加工のための精密スラントベッドターニングセンタ
- CNC旋盤の進化:旋削からフライス・穴あけへ、ジェセル社の事例に見る工程集約の実態とトレードオフ
- マシニングセンタで旋削加工を最適化:レニショーUK工場のRAMTICプロセス
- ハース ST-10Y:コンパクトなY軸旋削センター、4インチ移動、ライブツール、4軸機能