



複合旋盤製造: 1セットアップで5面加工を実現
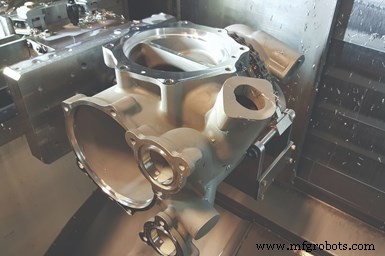
LeanWerks、切削工具・ワークホールディング・部品プロービング技術を組み合わせたプロセスを開発し、複合旋盤でこのインベストメント鋳造部品の5面を1セットアップで加工。写真提供: LeanWerks
数年前、石油掘削ビジネスの低迷により、ユタ州オグデンのLeanWerksは航空宇宙や高速自動化など他業界への進出を決断し、よりバランスの取れた顧客基盤と安定したワークフローを確立しようとしました。現在AS9100C航空宇宙規格登録済みのこの受託加工ショップは、それら新業界で遭遇する加工ジョブに適合するよう既存加工能力の一部を適応させ始めました。
社長兼共同創業者のReid Leland氏は一例を挙げます: ジェットエンジン燃料フィルターハウジング用のアルミニウムインベストメント鋳造品。LeanWerksがこのジョブを紹介された時点で、航空宇宙鋳造所の顧客は自社内加工プロセスの遅さ(生産レートが低い)のため、納期スケジュールでほぼ1年遅れていました。その結果、このハウジングが搭載されるジェットエンジンのOEM顧客は忍耐を失い、このジョブの遅延によるバックログが他の顧客を失望させていました。そのため、内部加工リソースの負担を軽減するため、鋳造所がLeanWerksにこれら鋳造品の加工引き受けを打診しました。
多くのエンジニアが部品設計にインベストメント鋳造を指定するのは、他の鋳造プロセスに比べて形状の複雑さと優れた寸法精度を提供するためですが、それらの部品は高性能アセンブリでの正確な適合と機能のために加工が必要です。しかし、これらの鋳造品のばらつきと関連する厄介なワークホールディング要件のため、一部ショップはこのタイプの加工引き受けを避けます。
例えば、燃料フィルターハウジングには、深穴フライス、ボーリング、面取り、穴あけ、タッピング、内径溝入れ、3D輪郭加工など複数の加工操作が必要です。当初、LeanWerksは3軸フライス盤で複数セットアップ、旋盤で1セットアップで完了できると考えました。しかし、部品の厳しい位置公差と複雑な基準系により、複数セットアップでは達成不可能と判断し、この戦略を断念しました。
代わりに、Mazak Integrex i200S複合旋盤のフライス能力を活用し、部品が加工中に触れられる回数を最小限に抑える方法を検討しました。同社はこの機械を主に、石油・ガス業界の高圧ポンピング作業(水圧破砕、コイルチュービングなど)で必要なテーパープラグバルブインサートの製造に使用していました。Integrexはこのバルブインサート部品に適しており、部品のテーパー外径旋削と内部クロス軸フローボアのフライス加工が可能でした。また、コニカル面を持つボアに関連するOリング溝も、5軸輪郭加工でフライス加工可能でした。
しかし、旋削不要のこの燃料フィルターハウジング部品を複合旋盤で加工するには様々な課題がありました。例えば、A356.0航空機グレード鋳造アルミニウムは高シリカ含有で切削工具に厳しい材料です。また、部品形状は全面(深さ13インチの鋳造品底部の重要なフィッティングを含む)に複数角度の特徴を持ち、薄肉領域が加工中の振動問題を引き起こします。さらに、複雑な基準構造を持つ部品は厳しい公差を要求し、広く離れた特徴で真位置公差0.25mm、他の比較的近い特徴で寸法公差±0.01mmと真位置公差0.05mmなどです。
その結果、LeanWerksは複合旋盤でこのインベストメント鋳造品の5面を1セットアップで効果的に加工するため、本質的に3つのステップを踏みました。第1ステップは、部品の5面で加工を行える治具の設計。この治具設計の鍵は、鋳造品本体を保持しながら、クレードル脚の間と横の特徴へアクセスを提供するクレードルです。鋳造品をクレードルに固定するため、クレードル脚の間にチェーンと滑車機構を設置し、均等なクランプ力を提供します。
複合旋盤のY軸ストロークが全特徴に届かないため、治具にSetcoダブテイルスライドを組み込み、クレードルと部品を完全に再治具することなく、アクセス可能な位置にスライドさせて再クランプできるようにしました。剛性確保のため、クレードルをダウェルピンと溶接で鋼製ベースプレートに取り付け・ブレース。ベースプレートはダブテイルスライドサドルに取り付け、スライドベースは機械の既存3爪チャックのマスタージョーに取り付けます。
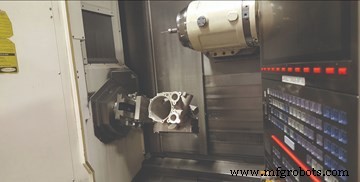
このワークサイズでは、複合旋盤のY軸ストロークではスピンドルが加工すべき全領域に到達できない。これを緩和するため、LeanWerksが開発した治具はダブテイルスライドを使用し、治具固定部品をスライドさせてアクセス可能な位置で再クランプ。その後のプロービングルーチンで再配置された部品の真の位置を特定。
次に、タッチトリガープロービングシステムを統合。タッチプロービングが必要だったのは、各鋳造品の形状がわずかに異なり、Y軸ストローク問題を緩和するスライド治具が部品位置を変えるためです。プロービングにより、シフト後の部品新位置を精密に定義し、後続工具パスを実際の部品位置に最適フィットさせました。
実は、部品深部の特徴にアクセスするため標準長プローブと長距離プローブの両方が必要だと気づきました。複合旋盤にはプロービングチャネルが1つしかなかったため、LeanWerksはRenishaw RMI-Q無線受信機を後付けし、メイン機械制御盤にプログラマブルロジックコントローラ(PLC)カードを追加して第2プローブ信号を処理できるようにしました。短いプローブは25mmスタイラス、長いプローブは200mm延長上に50mmスタイラスを装着。両方ともRenishaw RMP-60プローブ本体を使用。
プロービングルーチンはRenishawのInspection Plusソフトウェアでプログラミングされ、生成されたコードを機械プログラムの適切な位置に追加。初期プロービングルーチンでは、ハウジング内部の底部ポートと前面開口部の点を測定し、部品の中心軸を定義。その他プロービング対象特徴には、面近くの小ポート(部品の回転方向定義用)、メイン側フランジ内部の壁(部品のZ軸位置定義用)があります。Mazakのワーク位置誤差補償(WPEC)ソフトウェアモジュールにより、初期プロービングルーチンから導出される真位置計算で検出された偏差が、スピンドルインデックス移動とともに部品と共に移動します。初期プロービングルーチン後、関連特徴と加工済み面の位置確認のため追加プロービングを実行。
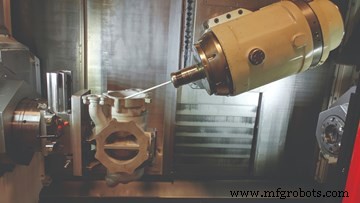
ハウジング深部の特徴をプローブするため、LeanWerksは200mm延長上に50mmスタイラスを使用。
最後に、この部品に必要な深い加工と研磨性アルミニウム材料により、先進切削工具技術を採用。このジョブでは、Rego-Fix powRgripツーリングシステムを使用。シュリンクフィットの代替として、powRgripは工具ホルダー、精密コレット、コンパクト卓上油圧クランプユニット(コレットと工具をホルダーに挿入するため)で構成される機械式プレスフィットシステム。Rego-Fixによれば、このシステムは総指示変動0.0001インチ未満を維持しながら高いクランプ力を生成可能。このシステムの剛性が工具寿命と切削精度を向上させます。
このジョブで使用する切削工具は、高い正のすくい角を持ち、非常に高速で浅い切り込みで運転する必要があります。Garr Alumistarエンドミルと、無コート高研磨高正レイクインサートを備えた小型フェイスミルを使用。
LeanWerksは、Big Kaiser経由で入手可能なSperoni STP Magis 400プリセッターでこのジョブの工具プリセットも実施。プリセッターは工具の外部セットアップを可能にするだけでなく、より重要なことに、切れ刃検査、成形工具形状検証、ランアウト測定を容易にすることで、資格確認とトラブルシューティングを支援します。
転換点
LeanWerksがこのインベストメント鋳造ジョブを複合旋盤で加工するために開発したプロセスにより、生産レートが部品あたり10時間から2時間未満に改善されました。その結果、同社は様々な新業界への進出を追求する中で、既存能力を同様の方法で最大限に活用する他の方法を模索し続けています。
産業機器