



IIoT向け高度振動センサー:予知保全と資産信頼性を強化する
振動分析は、絶えず変化するIIoTと予知保全の世界におけるキー技術です。
産業界における回転資産の健全性評価と、劣化・差し迫った資産故障の早期警告において、最も重要な技術と言えるかもしれません。
それは資産ライフサイクル全体を通じて高い可用性を実現します。
では、その全容とは?
振動の基礎
シンプルに言えば、振動とは資産やコンポーネントが静止位置から前後に振動・運動することです。
最高点から放たれた振り子を想像してください。
振動エネルギーがすべて散逸するまで前後に振り続け、その後静止位置に戻ります。
資産との唯一の違いは、資産の回転エネルギーが止まるまで振動が止まらないことです。一次エネルギー源(通常はモーター)が停止しなければ、振動は止まりません。
しかし、振動というシンプルな現象で、資産内部で何が起きているかが分かるのでしょうか?
はい!
振幅、RMS(実効値)、周期といった測定振動パラメータにより、資産内で作用する機械的・回転・摩擦力を計算・可視化できます。
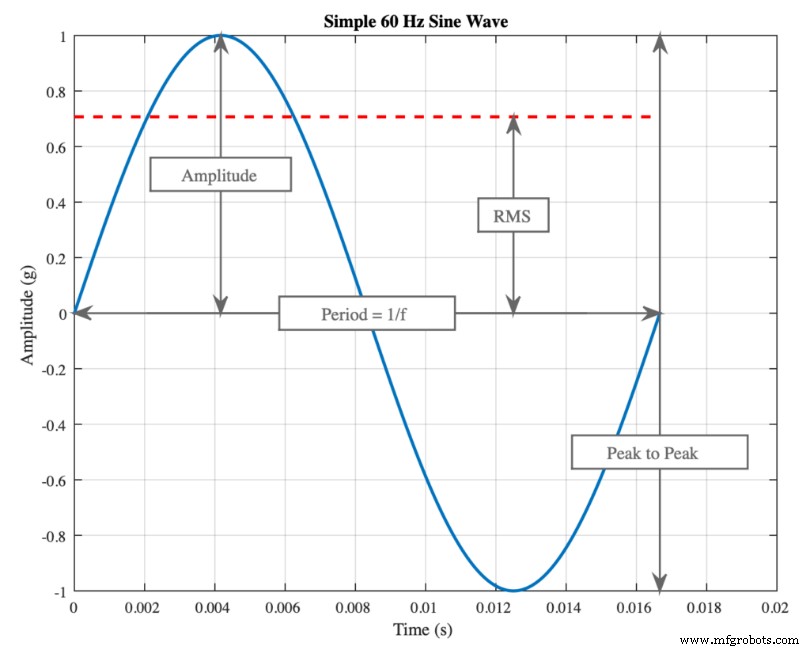
出典:https://www.motioncontroltips.com/how-is-machine-vibration-defined/
資産・設備内部の力が振動を生み、これは通常ベアリングハウジングで測定されます。力の源は、ローター、ギア、シャフト、ベアリング、インペラなど、資産内の回転要素です。
すべての力と振動が悪いわけではありません。
しかし問題があるとき、高速フーリエ変換(FFT)を用いて時間領域とスペクトル領域でそれらを観察できます。
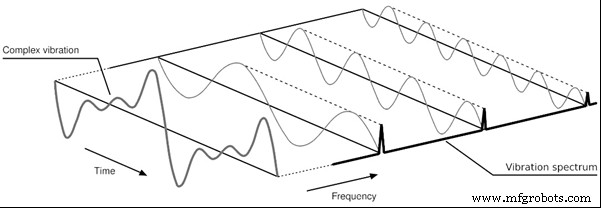
出典:https://www.motioncontroltips.com/how-are-fast-fourier-transforms-used-in-vibration-analysis/
ここで個々の周波数と振幅(加速度または速度)を見て、それらのパターンを特定の資産故障と関連付けられます。
どの種類の故障を検出できるか?
振動分析で検出できる潜在的故障は多数あります。主なものを挙げます:
- ベアリング摩耗
- ポンプキャビテーション
- 資産間の芯出し不良
- ギア歯の摩耗
- 資産基礎の構造的亀裂
- 潤滑不足
- ドライブベルト摩耗
- 共振
これらのいずれかが、あなたのプラントで重大なダウンタイムや頭痛の種になったことはありませんか?
きっとあるはずです!
振動分析と、一般的な状態基準保全のメリットはよく知られています:
- 資産可用性の向上
- 生産アウトプットの増加
- 計画外ダウンタイムの削減
- 保全コストとライフサイクルコストの削減
- 人的リソースの最適化
- 侵襲的PM(オーバーホールとコンポーネント交換)の削減
- 保全計画とスケジューリングの改善
- スペア予測の精度向上
- 欠陥排除のための根因分析情報
振動分析は、成熟した予知保全技術であり、想像しうるほぼすべての業界で使用されています。石油・ガス、食品・飲料、パルプ・紙、製鉄、自動車、鉱業、航空、原子力、化学など、多くの業界垂直分野で定番の予知技術です。
では、状態監視と振動分析のプロセスはどうなっているのでしょうか?
振動分析プロセス
状態監視プロセスはシンプルで、検出、診断、予後の3段階に分けられます。それぞれを見ていきましょう:
検出:4週間ごとの手動データ収集であれ、オンラインシステムによる時間単位の収集であれ、データはトレンド化できます。真にトレンド化しているのは、ベアリングハウジングでの振動の深刻度です。
まず、すべての資産についてベースラインレベルを設定するのがベストプラクティスです。最初から良好な状態と仮定して、正常な運転レベルを知るためです。
振動がプリセットされたアラームレベル(mm/sやGなど)を超えたら、さらなる調査の時期です。ISO 10816シリーズなどの国際規格が、アラームレベル設定の助けになります。
診断:ここでの問いは「機械に何が起きているか?」です。
ベアリングで振動を測定していても、欠陥の強制力がベアリング自体の故障によるものとは限りません。多くの原因が考えられます。振動分析で検出できる典型的なベアリング摩耗原因を見てみましょう:
- 芯出し不良によるベアリング摩耗
- ソフトフットによるベアリング摩耗
- アンバランスによるベアリング摩耗
- 緩みによるベアリング摩耗
これらをどう見つけるか?
先ほど見たように、複雑な振動信号は時間領域または周波数領域で観察できます。ここで分析が行われます。両領域とも、一般的な設備故障の診断に貴重な情報を含みます。時間領域は振動深刻度の時系列変化を示し、ベアリング故障、キャビテーション、アンバランス、拍動振動、ギア歯損傷の診断に有用です。周波数領域は複雑な振動を構成する個々の周波数を示し、ベアリング故障のほか、緩み、アンバランス、芯出し不良、ベルト問題、潤滑不足、ソフトフットなどの診断に特に優れます。
予後:これが最も難しい問いです。あとどれくらい持つのか?
機械はしばしば複雑で、複雑な力学的挙動を示します。同じものは二つとありません。
欠陥検知後にモーターやポンプがどれくらい持つかを推定するのは非常に困難です。しかし、振動トレンドの急峻さに基づいて推定できます。振動深刻度が時間とともにどれくらいの速さで上昇しているか?初期故障を検知したら、特に重要プラントではより頻繁な振動測定を行います。過去の故障データや、特定設備のP-F(潜在故障–機能停止)曲線への理解がよければ、残存耐用寿命を推定できます。予後段階は難しいですが、良質なデータと設備知識があれば、予期せぬ故障リスクを低減できます。
鍵は、回転設備で見つかる一般的な問題に時間を集中させることです。芯出し不良、ベアリング摩耗、緩み、アンバランスなど、すでに挙げた最も一般的な問題に注力し、エキゾチックで稀な事象に時間を費やしすぎないことです。
車を運転中、数週間かけて加速時に振動が大きくなっていくと想像してください。振動深刻度が増しています。ガレージに持ち込めば、一般的な問題を探します。ホイールアンバランスやタイヤ空気圧不足などです。ギアボックスを分解して、歯欠けや偏心ギアを探したりはしません。
これが状態監視のすべてです:一般的な問題に焦点を当て、正確かつ迅速に診断すること。
ワイヤレス振動センサー
振動センサーは大きく変わりました。
過去の重く、ケーブル接続で、外部電源が必要な単軸加速度計は、姿を消しつつあります。今ではワイヤレス、Bluetooth、バッテリー駆動、3軸の振動センサーが主流です。データロガー機能を持ち、特定の振動閾値を超えると「ウェイクアップ」して記録し、ISOアラームレベルを内蔵し、多くは資産温度も記録できます。
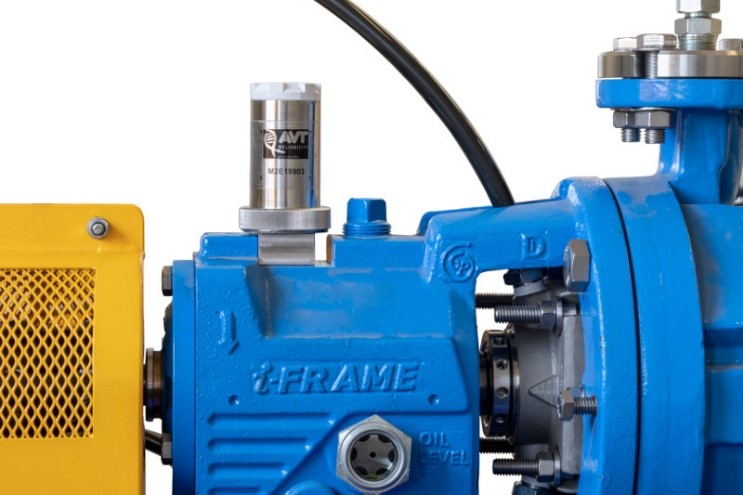
出典:https://www.machinesentry.com/products/hardware/msf-1
従来の大手状態監視プロバイダーは、インダストリー4.0の時代に向け製品ラインとビジネスモデルを変更しており、古いビジネスモデルに挑戦し、現状を打破する多くの新規若手参入企業が市場に現れています。
振動分析:導入前と導入後
状態監視、特に振動分析が変わったことは分かっています。しかし、実務的にどう変わったかを見てみましょう。
導入前(従来型):手作業が主流でした。まず、安全リスクにより一部資産へのアクセスに許可証が必要な場合があります。世界中のプラントでは、これで15〜30分が失われます。オフィスに戻り、技術者がデータコレクタに「ルート」をダウンロードします。ケーブル接続の加速度計とデータコレクタ(通常は重い!)を持ってプラント内を歩き回ります。高重要度機械のみを訪問し、各ベアリングでX、Y、Zの各軸を個別に測定します。1機械あたり5〜15分費やします。疲れた足でオフィスに戻り、スタンドアロンPC上の専有ソフトウェアにデータをアップロードします。つまりデータはそのPCにのみ存在し、アクセス権限を持つ人しか見られません。
クラウドには何もない。
安全許可証のサインオフを忘れないよう願うばかりです。
振動アナリストが膨大なデータをかき分け、手動で分析し、ExcelやWordを更新します。完了したら、推奨事項とレポートを保全プランナーとスーパーバイザーにメールで送ります。
そして最善を祈ります!
4週間後、このサイクルを繰り返します。
(4週間は、ほとんどの振動アナリストにとってデータ収集のデフォルトサイクルでした。なぜなのか、深く考えられたことはほぼありません。)
しかし今、状況は変わりつつあります…
導入後(モダン):プロセス全体が大幅に自動化されました。
安全許可証不要、歩き回り不要!
三軸ワイヤレス振動センサーが資産に恒久的に設置され(磁石、接着剤、スタッドで固定)、バッテリー交換は3年ごと程度です。データはローカル設置のゲートウェイデバイスに送られ、プラントWi-Fiに接続されています。ゲートウェイがデータをクラウドベースのソフトウェアに送信し、ログイン権限があれば世界中のどこからでもアクセス可能です。データ収集は4週間ごとではなく、設定可能で、必要なら60秒ごとにもできます。
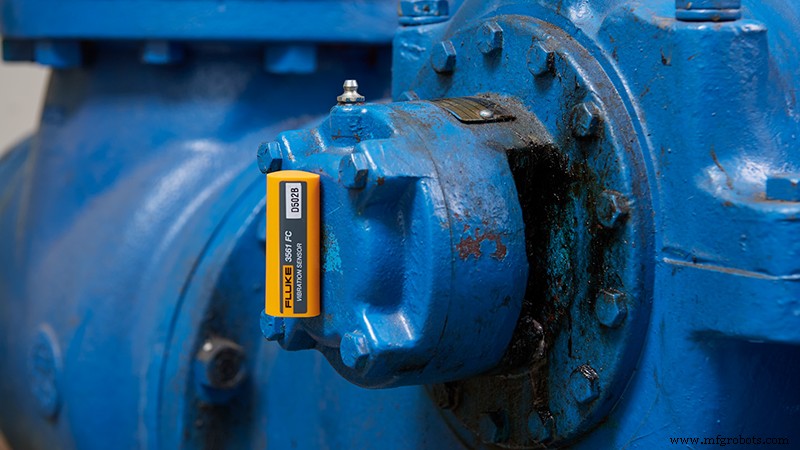
出典:https://www.pruftechnik.com/en-GB/Products-and-Services/Condition-Monitoring-Systems/Online-Condition-Monitoring/
ワイヤレスセンサーからBluetooth接続デバイス(タブレットやスマホ)で手動アップロードするオプションも残っています。ここでは技術者が資産の目視検査を同時に実施し、写真撮影や検査メモも可能です。
センサーを「モバイル」にし、トラブルシューティングのため一時的に他の資産に移動させることもできます。
アラームレベルはISO規格に設定することも、個別資産に合わせて設定することもできます。アラーム超過時、主要ステークホルダーに自動メールが送られ、差し迫った問題や振動分析・根因分析の必要性を警告します。
規模の経済性により、従来モデルより多くの資産を監視できます。重要資産だけでなく、多くの資産をカバーできます。
データの手動分析はまだ一般的ですが、インダストリー4.0とIIoTのデジタルトランスフォーメーションが深まるにつれ、予知保全、機械学習、アルゴリズムが分析の鍵を握るようになっています。
ここで、センサーの2タイプ、スキャニングセンサーとスクリーニングセンサーの簡単な分類を見てみましょう。
スキャニングセンサー
企業の重要資産に適した、より高価な振動センサーです。通常、自己診断と振動測定検証機能を備えます。一定の知能を持ち、大量のデータ処理を行います。データ検証後、時間領域と周波数領域の情報をゲートウェイとクラウドソフトウェアに送信し、さらなる分析を行うためです。通常、低重要度・ユーティリティ資産にこのコストをかけて設置することはありません。多くは温度センサーも内蔵し、長期的な温度トレンドを振動とともに監視できます。
スクリーニングセンサー
はるかに低コストで、低重要度・ユーティリティ資産に適用されます。しかしIIoTアプローチに適しています。多くは全体振動値とピーク振動のみを記録します。つまり、時間・周波数領域情報は送りません。データ転送量は少ないですが、低コストゆえにスキャニングセンサーより多くの資産に設置できます。しばしば見過ごされ、無視されがちな資産——しかし故障すれば生産損失、無駄なコスト、組織的頭痛の種となる資産——のデータを取得できます。
ワークフローはどうなっているか?
デジタルトランスフォーメーションとIIoTへ急速に移行する中、振動監視ワークフローの本質は変わりません。変わったのは、不要な分析に費やす時間が減り、コストが大幅に削減されたことです。今日の典型的なワークフロー:
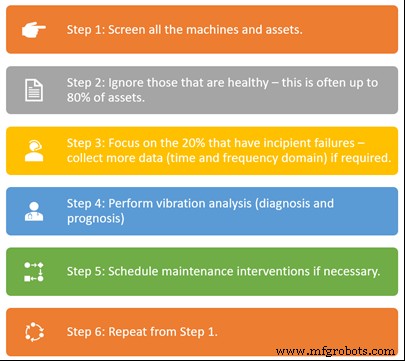
このシンプルなワークフローで、リソースを必要な場所に集中できます。
投資対効果を最大化!
健全な資産を自動データ収集とフィルタリングで除外することで、大きなコスト削減が実現します。ここが、モダンで資産集約型、運営効率を重視する企業が、卓越性、接続性、産業用インターネットへの道のりで大きな成果を上げているポイントです。
競争力を維持しましょう。
そして、コスト削減、リスク低減、資産とビジネスパフォーマンス向上に向かう、モダンでデータ駆動型の道のりの一員になりましょう。
次にお読みください:保全におけるIIoT総合ガイド
モノのインターネットテクノロジー
- IIoTとインダストリー4.0:知っておくべき違いと関係性
- 産業用IoT(IIoT):定義、範囲、産業への影響
- IIoT資産管理マスター:4つの必須ヒントとよくある課題
- GASB 35の理解:公立大学財務報告における重要ポイント
- 産業機械におけるデジタルセンサー:機能、種類、選定のベストプラクティス
- エグゼクティブラウンドテーブル:スマートセンサーとIIoTでインダストリー4.0を推進
- 産業用 IoT のセキュア化:戦略、標準、信頼の連鎖
- GE、12億ドル規模のIIoTスピンオフでデジタルポートフォリオ強化へ
- IBM、OniquaのMRO機能でMaximo資産最適化を強化
- 決定版:トップ10産業用IoTプラットフォームガイド(2024年版)
- IIoTが資産監視システムを強化:信頼性と効率の向上