



射出成形金型の最適な表面処理選定ガイド
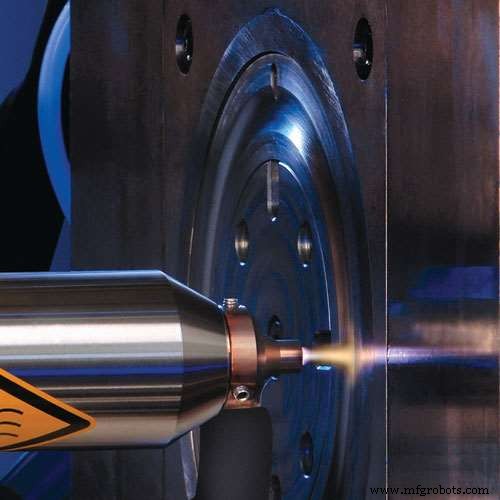
射出成形プロセスは非常に複雑で、いくつかの異なる部品が連携してプラスチック製品を生産します。しかし、その中でも特に際立つのが金型そのものです。溶融プラスチックを射出して、プラスチック製品の固定された所望の形状を形成する場所だからです。金型は射出成形において最も重要な機能部品の一つであると同時に、最も高価な部品の一つでもあります。金型の損傷は多大な財務的負担を意味します。しかし、適切な金型処理によってこの負担を回避できます。ここでは射出成形工具の表面処理について概説します。
射出成形金型処理が重要な理由
この問いへの最も簡単な答えは「コスト削減」です。金型のコストを考慮すれば納得できます。単一の金型で数十万ドルかかることもあり、それは購入コストに過ぎません。このコストは回避可能かつ回避すべきであり、射出成形工具の表面処理はその一手段です。
金型は決して弱くなく、通常は焼入れ鋼で作られています。しかし、高温・高圧で溶融樹脂を射出するプロセスは、最終的に射出成形金型にダメージを与えます。今日使用されている多くの熱可塑性材料は研磨性が高く、多くの射出サイクルを経て金型表面に摩耗と摩擦をもたらします。また、継続使用による腐食と疲労のリスクもあります。
最終結果は通常、成形工具の損傷ですが、腐食、摩擦、摩耗、研磨の影響を受けた金型で生産される製品の品質は、通常要求水準を下回ります。適切な金型処理なしでは金型フローも悪化する可能性があります。これらはすべて顧客離れを招き、金型を交換しても顧客を取り戻すのは通常困難です。このことが、射出成形業者が金型処理とさまざまな金型仕上げ工具について学ぶべき理由をさらに強調しています。
プラスチック射出成形金型工具の表面処理タイプ
鋼は硬いですが、長期間にわたる高温・高圧の溶融樹脂への曝露から射出成形金型を保護するには十分な硬さでしょうか?答えはノーです。さまざまな表面処理が、必要な追加保護を提供します。いくつかを簡単に検討します。
メッキ
メッキは、金型の摩耗、損傷、研磨対策として最も一般的な解決策の一つです。メッキには主に電解メッキと無電解メッキの2形態があります。違いは電流の有無にあります。電解メッキは電流を必要とし、無電解メッキは必要としません。
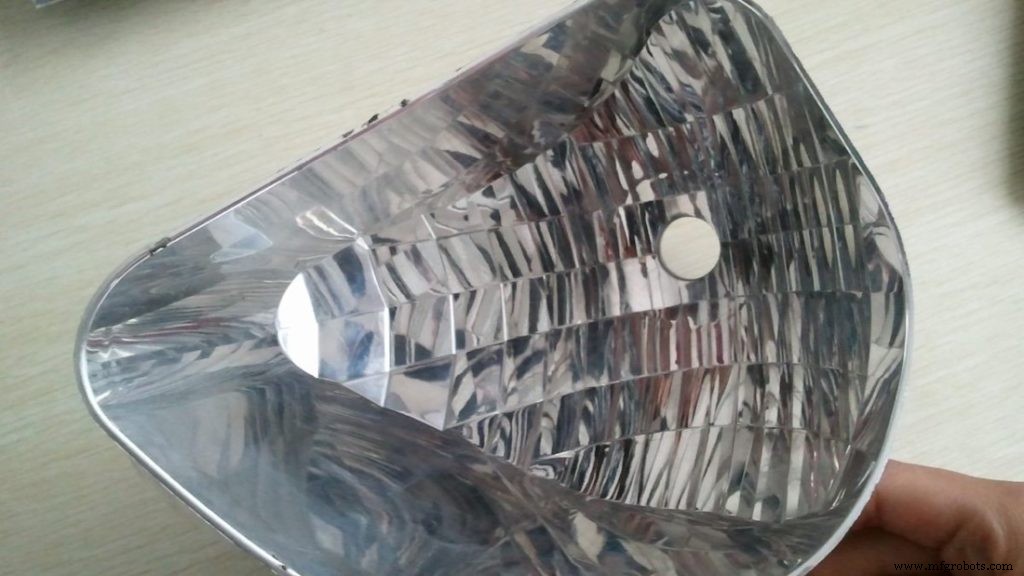
金型向けの代表的なメッキはクロムメッキと無電解ニッケルメッキの2つです。クロムメッキは、金型に薄いクロム層を電気メッキするものです。クロムメッキの産物はクロムです。ニッケルメッキとは異なり、クロムメッキには金型キャビティに入るコンフォーマルアノードが必要です。したがって、クロムメッキは特に複雑な金型では時間がかかり、コストも高くなる可能性があります。もう一つの欠点は、長時間のクロムメッキが均一なメッキを阻害すること、特に複雑な金型では顕著です。クロムメッキされた金型表面は硬く、錆に強いです。クロムメッキは通常滑らかで高機能です。
無電解ニッケルメッキは、すべての射出成形金型表面処理の中で最も汎用性が高い一つです。無電解メッキは電流ではなく化学反応に依存します。耐食性、潤滑性、耐摩耗性、さらには耐薬品性を提供します。このメッキ形式はアノードを必要としないため、クロムメッキより均一なメッキが可能です。ブラックニッケルは、最もよく知られる無電解ニッケルメッキの一つです。
クロムでもニッケルでも、メッキが保証するのは耐久性です。メッキによる金型処理は、製品品質を損なうことなく、より多くの射出サイクルに金型を耐えさせます。
窒化処理
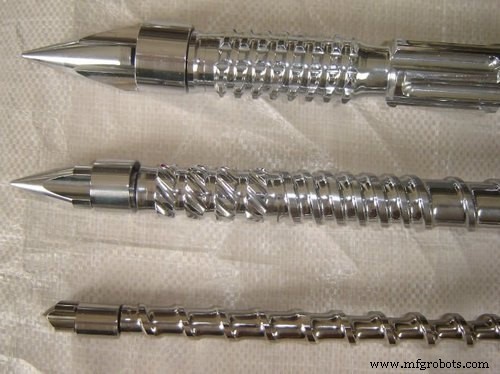
窒化処理は熱化学拡散プロセスです。浸炭処理とともに、この金型処理形式は最も一般的な熱処理実践です。このプロセスでは、金型表面の相構造を変化させることなく、低温で窒素原子を金型表面に拡散させます。相変化がないため、金型の鋼材への歪みが最小限に抑えられます。
窒化処理には、イオン窒化、パック窒化、塩浴窒化、ガス窒化など様々な形式があり、すべて金型表面テクスチャと性能の向上を目的としています。
このプロセスでは、金型部品を925〜985°F(約496〜529℃)の活性窒素に曝露します。適切な温度管理は、鋼材の歪みを最小限に抑えるために窒化プロセスで極めて重要です。また、窒化処理される射出成形金型コンポーネントは、通常、最終加工前に応力除去処理を行い、サイズ変化を無視できるレベルに抑えます。
時間の経過とともに、窒化プロセスは従来のガス窒化技術から、コンピュータで窒化パラメータを制御するより制御された窒化へと発展・改良されてきました。
窒化により硬い金型ケースが形成されますが、柔らかく保つ必要がある部分は窒化プロセスでマスキングできます。硬い金型ケースにより、摩耗と研磨に強くなります。
浸炭処理
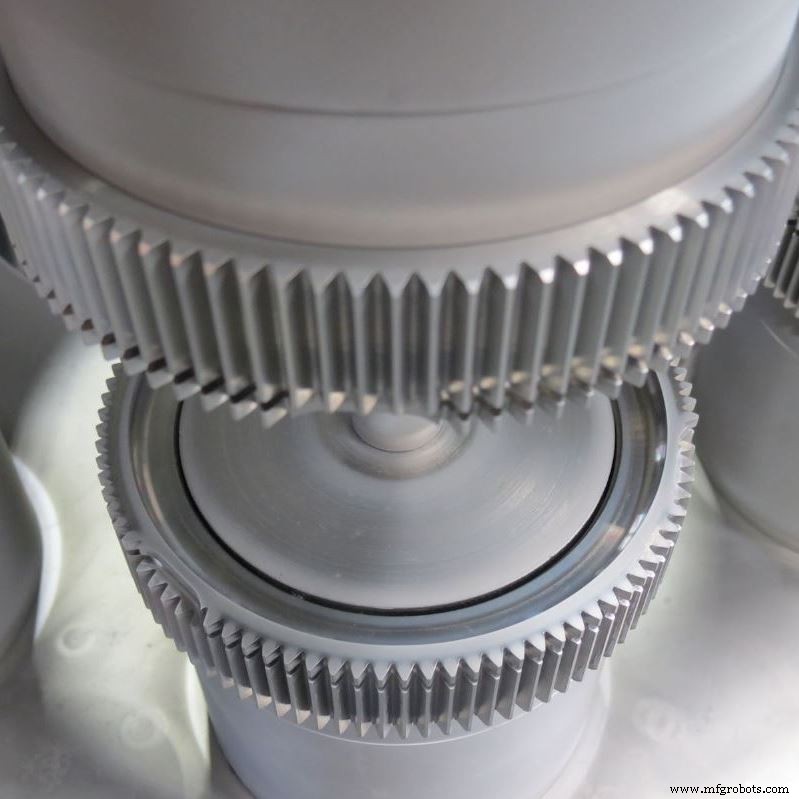
熱を必要とするもう一つの金型処理実践が浸炭処理です。このプロセスは窒化処理と似ています。主な違いは、窒化処理が窒素原子を拡散させるのに対し、浸炭処理では処理中の射出成形金型コンポーネントの表面に炭素原子を拡散させる点です。
浸炭処理は耐摩耗性と靭性に優れた金型を生み出すことが多いです。このプロセスでは、射出成形金型コンポーネントをピット炉で加熱し、浸炭ガスを導入して金型表面への拡散を促します。
窒化処理と同様に、ガス浸炭、真空浸炭、パルスプラズマ浸炭、高温浸炭など、様々な浸炭プロセスが存在します。
浸炭処理は、大型ギアやベアリングなど、より重く高負荷な金型コンポーネントに対して、窒化処理より優れた射出成形工具表面処理となります。窒化処理とは異なり、浸炭処理には事後熱処理が必要です。これは、浸炭が著しく高温で行われるためです。
PVDコーティング
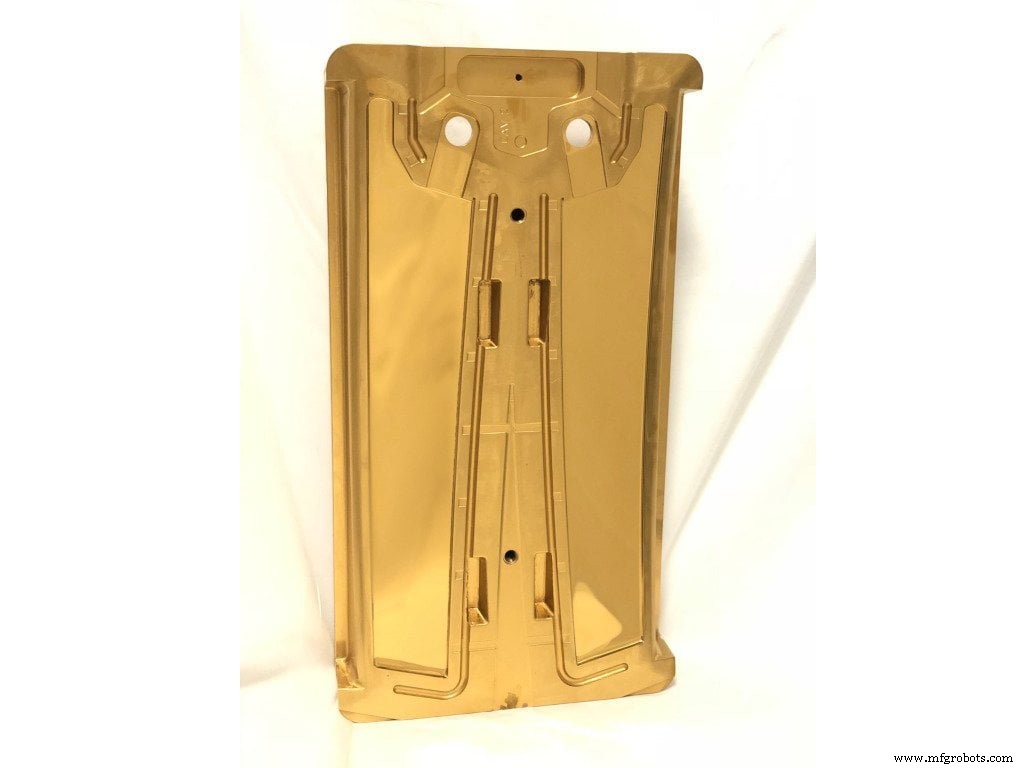
PVDはPhysical Vapor Deposition(物理気相成長)の略です。薄膜コーティングとも呼ばれ、固体材料(ソースと呼ばれる)を真空中で気化させ、金型コンポーネントの表面に堆積させる金型処理プロセスです。ソースは通常、セラミックまたは金属ロッドです。
最も一般的なPVDコーティングプロセスは蒸着法とスパッタリング法です。蒸着法では、陰極アークまたは電子ビームソースを利用します。一方、スパッタリング法では磁場強化ソースを使用します。
このプロセスの原理は、エネルギーを帯びた正に帯電したイオンで金型コンポーネントを bombardeo(注:原文のbombardment)することで高密度の金型表面を形成することです。ソース材料はプラズマ中でスパッタリングされ、金型表面と強い結合を形成し、薄い密着層を作ります。
また、酸素や窒素などの反応性ガスを、 bombardeo中に真空チャンバーへ導入することで、化合物コーティング組成を作ることも可能です。
PVDコーティングは金型の強度向上に役立ちます。形成される層が非常に薄いため、コーティングが金型コンポーネントの最終寸法に与える影響はわずかです。PVD射出成形工具表面処理は、現在業界で最も受け入れられている手法の一つですが、このプロセスが伴う非常に高温に耐えられる材料に限定されます。また、隠れた部分が多い非常に複雑な金型には適していません。
PVDコーティングは、全体的な性能向上を重視するか、美観向上を重視するかによって、機能的または装飾的になります。チタン窒化物(TiN)は機能的PVDコーティングの例、Zrベースの膜は装飾的PVDコーティングの例です。
CVDコーティング
CVDはChemical Vapor Deposition(化学気相成長)の略です。このコーティングの原理はPVDと似ていますが、主な違いは、CVDコーティングでは化学反応を用いて金型を覆う薄膜を生成する点です。
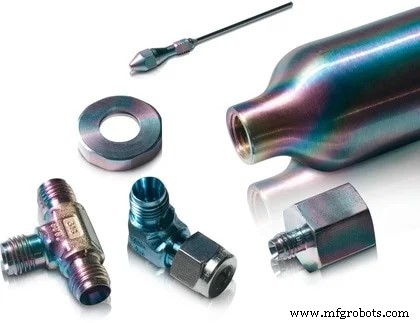
CVDコーティングプロセスは通常、CVDリアクターで実施されます。PVDコーティングの課題の一つは高温で実施される点ですが、CVDコーティングはさらに高温(約1925°F、約1050℃)で実施されます。想像できる通り、この金型処理は高温に耐えられるコンポーネントに限定されます。
このコーティングプロセスで形成される薄膜は、リアクター内の気相と高温の金型表面との反応によるものです。
PVDと同様に、CVDコーティングは摩耗と研磨に強いタフな金型を保証します。形成される膜も非常に薄く、通常ナノメートルオーダーのため、金型の最終寸法は大きく変わりません。
CVDコーティングは、特にスライドが多い金型コンポーネントを含む幅広い金型コンポーネントに有用です。しかし、このプロセスがガス依存であるため、一部領域のマスキングが困難または不可能な場合があります。
これらのプロセスの多くは迅速金型製作時に適切に検討されます。最良の迅速金型製作サービスはRapidDirectで見つかります。
金型処理の考慮事項
さまざまな金型仕上げ工具を適用する前に考慮すべき要因がいくつかあります。主なものを挙げます。
- 金型処理プロセスを受ける金型コンポーネントまたは部品のタイプを十分に検討する必要があります。ただ何となく金型仕上げ工具を選ぶのではなく、金型コンポーネントの耐熱性を考慮してください。異なるプロセスは金型表面に異なる熱影響を与えます。また、最終寸法変化で許容できる余地も考慮すべきです。一部の金型コンポーネントは極薄膜が必要ですが、他は比較的厚いコーティングに耐えられます。
- 金型処理の価格も重要な考慮要素です。最良のプロセスは通常コストが高いですが、射出成形金型が断続的な使用のみの場合など、より安価なオプションを選ぶ方が経済的なケースもあります。
- プロセスと金型の相性も確保すべきです。例えば、一部のプロセスはマスキングを許容しますが、他は許容しません。金型処理で一部コンポーネントのマスキングが必須なら、マスキングを許容するプロセスを選択すべきです。同じ原理がコーティングの均一性にも適用されます。
RapidDirect射出成形サービス
RapidDirectでは、射出成形金型設計と金型処理に関する豊富な経験を有しています。専門家チームが、お客様のあらゆる射出成形金型の問題解決をサポートします。さらに、最高品質の成形サービスを提供し、適切な表面処理を心配するストレスから解放しながら、金型コンポーネントの潜在能力と寿命を最大限に引き出します。
複合材料
- 軸受けはめあい(フィット)の基礎:3種類と正しい選び方
- 最適CNCカッター選定とプログラミングでピーク性能を引き出す
- 射出成形が選ばれる理由:効率・コスト・品質で勝る製造プロセス
- CNC機械工場の仕組みと最適なパートナーの選び方
- 家具・機械用レベリングフット選びの完全ガイド:タイプ・ロック・チルト・材質
- 引き出しスライド選びの総合ガイド:耐荷重・移動方式・材質・ベアリング・長さ
- 適切なコンパクター選定:効率的廃棄物管理のための包括的ガイド
- 最適なクレーン選定:エキスパートのヒントで正しい選択を
- 最適なCNCターニングセンター選び:速度、精度、価値を実現
- 最適なプラズマカッター選び:高速・高精度切断ガイド
- 射出成形用語解説:マルチキャビティ、ファミリーモールド、インサートの違い