



プラスチック射出成形金型研磨の極意:エキスパート技術とベストプラクティス
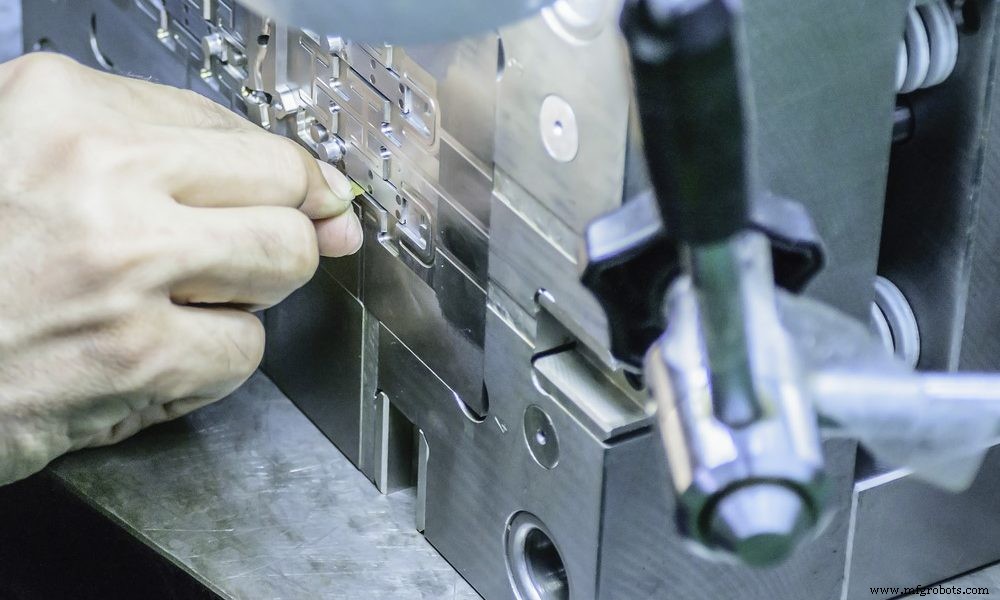
産業用および消費者向けプラスチック製品は、品質向上と多様化の方向へ発展しています。したがって、製造業者には金型品質の向上が求められます。金型は製品品質に直接関与するからです。これにより、プラスチック射出成形金型研磨の必要性が生じました。
新しい金型ツーリングのキャビティとコアを研磨することは、金型製作者が行う最後のステップの一つです。多くの人がこのステップを軽視しがちです。しかし、金型研磨は金型品質向上の重要なプロセスであり、金型研磨手法を理解することは不可欠です。本記事ではこれらの金型研磨技術を解説し、金型研磨プロセスで最高の成果を得るためのベストプラクティスも紹介します。
金型研磨とは
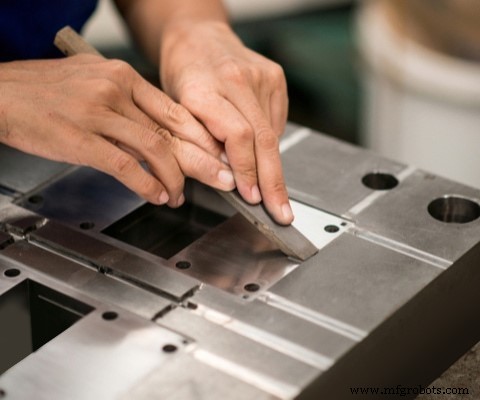
プラスチック射出成形金型研磨は、滑らかな金型表面を得るための技術です。金型の凸部を塑性変形と切削によって除去することで実現します。一般的に、金型研磨技術ではウールホイール、砥石、サンドペーパーを用いて手作業で研磨を行います。
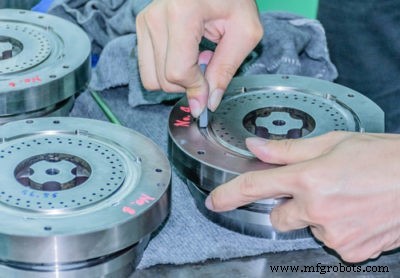
一方、高品質な表面仕上げが要求される材料には、超精密研磨法が用いられます。この場合、研磨剤を含む液体を特殊な金型研磨工具でワーク表面に高速で押し付けます。この技術により、表面粗さRa 0.008μmを達成できます。
研磨表面仕上げは、他業界の表面仕上げとは大きく異なります。この種の研磨は「鏡面加工」と呼ばれることが多く、研磨プロセス、平滑度、幾何学的精度に高い基準が求められます。
プラスチック射出成形金型研磨の重要性
金型研磨技術は、プラスチック用成形工具の製造において非常に重要です。金型の品質に影響するだけでなく、プラスチック部品の品質にも重要な役割を果たします。
一般的に、金型研磨には2つの主な目的があります。第一に、プラスチック材料の容易かつスムーズな脱型を保証します。金型が滑らかな表面仕上げを持てば、成形業者はプラスチック部品を容易に取り出し、脱型できます。つまり、プラスチックが金型に張り付くのを防げます。これにより、射出成形欠陥の発生を防止できます。
さらに、滑らかな金型表面はワークの美観を向上させます。同時に、プラスチック表面の耐摩耗性と耐食性の向上にも寄与します。一般的に、効果的なプラスチック金型研磨技術により射出サイクルタイムが短縮されます。
プラスチック射出成形金型研磨プロセスの種類
1. 機械的金型研磨
機械研磨は、ワーク表面の突出した(凸の)部分を除去して滑らかな表面を得る主要な金型研磨技術です。サンドペーパー、ウールホイール、オイルストーンなどを用いて手作業で行います。
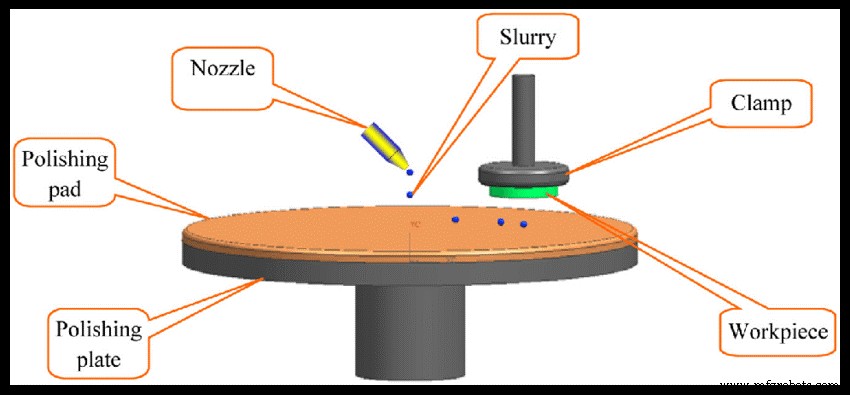
しかし、高い表面要件を持つ作業には超精密研磨技術を用います。この場合、研磨剤を含む特殊な金型研磨工具をワーク表面に押し付けて高速回転させます。この技術により、表面粗さRa 0.008μmという、金型研磨における最高値が得られます。
2. 化学的金型研磨
この研磨タイプは、材料を化学媒質に浸漬させます。このプロセスにより、材料表面の微小突起が溶解します。
結果として滑らかな表面が得られます。複雑な形状の部品に効果的なプロセスです。また、複数のワークを同時に処理できるため、効率向上が可能です。
3. 電解研磨
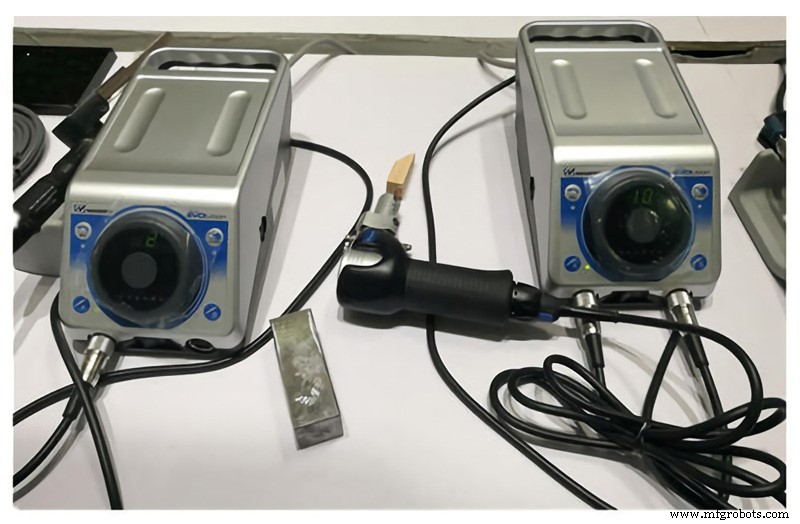
電解研磨は化学研磨と同じ原理で働きます。つまり、ワーク表面を選択的に溶解させて滑らかな仕上げを作ります。しかし、陰極反応の影響を排除することで、さらに大きな効果を生み出します。
4. 超音波金型研磨
このプラスチック射出成形金型研磨技術は、研磨剤懸濁液を用いて脆く硬い材料を研磨します。
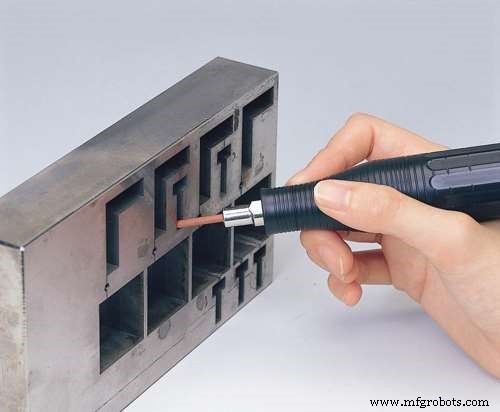
材料を研磨剤懸濁液に浸漬した後、超音波場に配置します。懸濁液が超音波を用いてワーク表面を研削・研磨します。巨視的な力が小さいため、超音波研磨にはワーク変形が伴いません。
5. 流体研磨
このプロセスは、研磨粒子を運ぶ流動流体を用いてワーク表面を浸食させます。水圧により流体動力学的研削を駆動します。媒質中の高分子物質が低圧で流れます。研磨粒子にはしばしば炭化ケイ素粉末が用いられます。
6. 磁気研磨
磁気研磨は、磁場の影響下で磁性研磨剤をブラシ状に形成します。
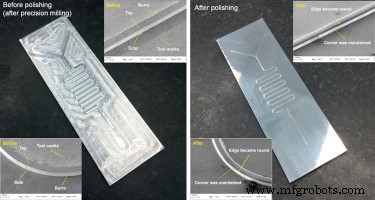
この方法は、処理効率を向上させてワークを研削します。制御が容易で、優れた品質の結果が得られます。適切な研磨剤により、Ra 0.1μm程度の表面粗さが得られます。
プラスチック射出成形金型研磨のヒント
金型研磨はプラスチック製造における重要なプロセスです。したがって、正しく行うことが不可欠です。以下のヒントは、プラスチック射出成形金型研磨プロセスで最高の成果を得るのに役立ちます:
- 新しいキャビティを加工する前に、ワーク表面に汚れがないか検査してください。ケロシンや他の適切な溶剤で洗浄すれば、オイルストーンの切削機能が正しく働きます。
- 粗い金型表面の研磨は、最も難しい部分から易しい部分へ進めるべきです。一部のデッドコーナーは研磨が難しいため、深い底部を先に研削し、その後側面と平面へ移ります。
- 複数コンポーネントのワークは、組み立て前に個別に研磨し、その後組み立てたワークを滑らかにするのが最適です。
- 大きな側面や平面を持つワークの粗いラインにはオイルストーンで研磨します。直線的な鋼板でアンダーカットと不均一さをチェックします。これにより、部品の容易な離型を確保し、損傷を防止できます。
- 接触面のエッジにサンドペーパーやノコギリ刃を取り付けると、理想的な保護効果が得られます。
- 水平にオイルストーンハンドルを保持して研磨すると最高の効果が得られます。傾斜が大きすぎると力がワークに下向きにかかり、粗いラインが生じます。
- 金型工具エリアはサンドペーパーより大きくすべきです。特に竹や銅で押さえたサンドペーパーで研磨する場合に重要です。
- 金型研磨工具の形状は、金型の形状に近いものであるべきです。これにより、研磨中にワークが変形するのを防止できます。
RapidDirectプラスチック射出成形能力
最高の射出成形サービスが必要なとき、RapidDirectが最適なパートナーです。RapidDirectでは、高品質な製造基準と経験豊富な専門家チームを誇ります。エンジニアはプラスチック射出成形に関する完全な知識を持ち、最高のサービスを保証します。
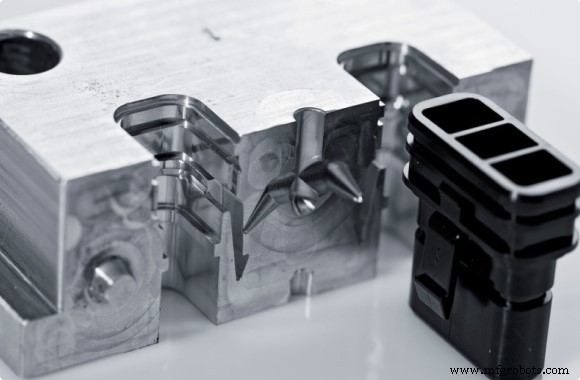
数百種類の材料から選択可能で、さまざまな仕上げ技術にも対応しています。当社のプラスチック射出成形仕上げ能力により、最高品質のプラスチック部品を製造できます。これらすべてが競争力のある価格で提供されます。今すぐ設計ファイルをアップロードすれば、数秒で見積もりを取得できます。
プラスチック射出成形金型研磨のSPIガイドライン
プラスチック産業協会(SPI)は、金型研磨仕上げの規格を定めています。SPI研磨表面仕上げチャートは、さまざまなプラスチック部品と用途に必要な金型表面テクスチャを指定します。以下はSPIガイドラインによる仕様です:
| SPI規格 | ガイド | 典型的な仕上げ | 典型的な表面粗さ |
| A-1 | グレード#3ダイヤモンド | レンズ/鏡面 – 420 SS材料が必要 | 0.012〜0.025 |
| A-2 | グレード#6ダイヤモンド | 高光沢部品 | 0.025〜0.05 |
| A-3 | グレード#15ダイヤモンド | 高光沢部品 | 0.05〜0.10 |
| B-1 | 600番ペーパー | 中光沢部品 | 0.05〜0.10 |
| B-2 | 400番ペーパー | 中光沢 | 0.10〜0.15 |
| B-3 | 320番ペーパー | 中〜低光沢 | 0.28〜0.32 |
| C-1 | 600番ストーン | 低光沢部品 | 0.35〜0.40 |
| C-2 | 400番ストーン | 低光沢部品 | 0.45〜0.55 |
| C-3 | 320番ストーン | 低光沢部品 | 0.63〜0.70 |
| D-1 | ドライブラスト ガラスビーズ | サテン仕上げ | 0.80〜1.00 |
| D-2 | ドライブラスト #240酸化物 | つや消し仕上げ | 1.00〜2.80 |
| D-3 | ドライブラスト #24酸化物 | つや消し仕上げ | 3.20〜18.0 |
プラスチック射出成形金型研磨の考慮事項
金型研磨を検討する前に、考慮すべき重要な要素があります。これらは金型研磨技術の適切な選択に役立ちます。主な考慮事項は以下の通りです:
成形プロセスの考慮事項
プラスチック材料は冷却時に収縮します。収縮により部品がキャビティから離れ、コアにより強くグリップするようになります。この場合、プラスチック部品をコアから脱型するには最大脱型力が必要です。金型内面が滑らかに研磨されていなければ、脱型力とサイクルタイムが大幅に増加します。射出成形のドラフト角は金型研磨とセットで考慮されることが多いです。
部品の側面にドラフトを設けると、コアから押し出し、キャビティから引き出すのに必要な力を減らせます。しかし、プラスチック部品の機能要件によってドラフト角を設けられないケースもあります。そのような場合、滑らかなプラスチック射出成形金型研磨がさらに重要になります。したがって、最小またはゼロのドラフト角が必要な部品では、特に金型研磨要件を明確に指定するのが最善です。
材料の考慮事項
一部のプラスチック材料はより光沢のある表面を生み出す傾向があります。例えば、ポリスチレン部品は、金型仕上げに関わらず低密度ポリエチレンより光沢のある外観になります。また、軟質塩化ビニル、ポリエチレン、ポリウレタン、一部の熱可塑性エラストマーは、高度に研磨された表面に付着しやすい傾向があります。このような材料には、軽度なブラスト研磨が適しています。
強靭で柔軟なプラスチックは、粗く研磨された表面にも耐えられます。ABS、ポリプロピレン、耐衝撃スチレンなどが該当します。一方、アクリルのような硬く脆い材料は粗い仕上げに耐えられません。これらの材料にはドロー研磨がより有益です。適切なプラスチック材料に適した金型仕上げを指定するよう十分注意してください。
金型研磨コストの考慮事項
金型研磨は、粗研磨から徐々に細かい研磨へと段階的に進むプロセスです。要求される仕上げレベルが高いほど、より多くの研磨ステップが必要です。結果として、各ステップがそれぞれのコストを発生させます。
透明な射出成形部品は、キャビティとコアの両方で高度な研磨が必要です。これもコスト増を意味します。業界専門家によると、金型研磨コストは全体の金型コストの約10%を占めるとされています。ただし、射出成形会社によって異なる場合があります。
結論
金型の品質は、射出成形部品の最終的な品質に関して極めて重要です。プラスチック射出成形金型研磨は、成形部品の美観向上と高品質製品の確保に優れた手段です。したがって、上記のヒントを活用して射出成形で最高の成果を得てください。信頼できる射出成形サービスについては、今すぐRapidDirectにお問い合わせください!
複合材料
- 状態基準保全:予知的資産ケアの決定版ガイド
- 精密プラスチック射出成形:耐久コンポーネントの効率的生産
- 3Dプリンティングにおけるサポート構造:設計・活用・最適化のエキスパートガイド
- 少量射出成形:コスト効率の良いプロトタイプのための3Dプリント実践ガイド
- プラスチック金型製作のFAQ:専門家が答えるよくある質問
- 専門的プラスチック射出成形サービス:高品質・コスト効率の良いソリューション
- プラスチック射出金型の製造プロセスとコスト要因を理解する
- 3Dプリント完全ガイド:基礎から先進技術まで
- 先進プラスチック射出成形:現代生産への最先端ソリューション
- 射出成形完全ガイド:ペレットから完成品まで
- プレミアム中古射出成形機 - グローバルカタログ