



様々な被削材に最適な切削工具を選定するためのガイド
機械加工において、工具の選択は一種の技術です。切削工具の切削性能は、工具の切削部材料、工具構造、工具の幾何学的材質に依存することを知っています。工具寿命、加工効率、加工品質、加工コストに影響を与えるのは、工具自体の材料と、工具で加工されるワークの材料です。
したがって、機械加工において、異なる材料の加工部品に適した工具を選択することは、加工効率と加工品質を向上させるだけでなく、工具寿命を延ばし、加工コストを削減します。
現在、加工工具の主要材料は6種類あります:ダイヤモンド工具、PCBN工具、セラミック工具、コーティング工具、超硬工具、ハイス工具。これら6つの工具がそれぞれどのような材料の加工に適しているか見ていきましょう。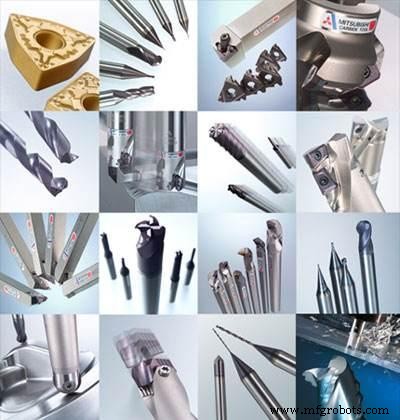
ダイヤモンド工具
ダイヤモンド工具は、天然ダイヤモンド工具、PCDダイヤモンド工具、CVDダイヤモンド工具に分類されます。
ダイヤモンド工具は、非鉄金属と非金属材料の高速精密切削・ボーリングに主に使用されます。各種耐摩耗性非金属と耐摩耗性非鉄金属の加工に適しています。ダイヤモンド工具の欠点は熱安定性が悪いことです。切削温度が700〜800℃を超えると、硬度が完全に失われます。また、鉄系金属の切削には不向きです。ダイヤモンド(炭素)が高温で鉄原子と容易に反応し、炭素原子が黒鉛構造に変化して工具が損傷しやすいためです。
PCBN工具
PCBN工具は、一体型PCBNブレードと超硬合金で焼結されたPCBN複合ブレードに分類されます。
PCBN工具は、焼入れ鋼、高硬度鋳鉄、耐熱合金、超硬合金、表面スプレー材料など、様々な難削材の仕上げ加工に適しています。加工精度はIT5(穴はIT6)に達し、表面粗さ値はRa1.25〜0.20µmまで小さくできます。PCBN工具は靭性と曲げ強度が低いため、立方晶窒化ホウ素旋削工具は低速・大衝撃負荷の荒加工には不向きです。同時に、高延性材料(アルミニウム合金、銅合金、ニッケル基合金、高延性鋼など)の切削にも不向きです。これらの金属を切削すると激しい溶着が発生し、加工面が悪化するためです。
セラミック工具
セラミック工具材料は一般的に、アルミナ系セラミックス、窒化ケイ素系セラミックス、複合窒化ケイ素・アルミナ系セラミックスの3カテゴリーに分類されます。
セラミックスは主に高速仕上げ・半仕上げに使用される工具材料の一つです。セラミック工具は、各種鋳鉄(グレー鋳鉄、ダクタイル鋳鉄、マレーブル鋳鉄、チルド鋳鉄、高合金耐摩耗鋳鉄)と鋼(炭素構造用鋼、合金構造用鋼、高強度鋼、高マンガン鋼、焼入れ鋼など)の切削に適し、銅合金、グラファイト、エンジニアリングプラスチック、複合材料の切削にも使用できます。セラミック工具材料は曲げ強度が低く、衝撃靭性が悪いという問題があります。低速・衝撃負荷での切削には不向きです。
コーティング工具
異なるコーティング方法により、化学気相成長(CVD)コーティング工具と物理気相成長(PVD)コーティング工具に分類されます。異なる基板材料により、超硬合金コーティング工具、ハイスコーティング工具、セラミックおよび超硬質材料上のコーティング工具に分類されます。材料の性質により、硬質コーティング工具と軟質コーティング工具に分類されます。ナノコーティング工具も人気があります。
コーティング工具はCNC加工分野で大きな可能性を秘めており、将来CNC加工分野で最も重要な工具品種になるでしょう。コーティング技術は、エンドミル、リーマ、ドリル、複合穴加工工具、ギアホブ、ギアシェーパー、ギアシェービングカッタ、成形ブローチ、各種機械取付けインデキサブルインサートに適用され、鋼・鋳鉄・耐熱合金・非鉄金属などの高速切削材料のニーズに応えています。コーティング厚が増すにつれ工具寿命は延びますが、コーティング厚が飽和に達すると工具寿命はそれ以上有意に延びません。コーティングが厚すぎると剥離しやすく、薄すぎると耐摩耗性が劣ります。
超硬工具
主化学組成により、超硬合金はタングステンカーバイド系超硬合金とチタンカーバイド(窒化物)(TiC(N))系超硬合金に分類されます。前者にはタングステン・コバルト(YG)、タングステン・コバルト・チタン(YT)、希土類カーバイド添加(YW)があり、それぞれ長所と短所があります。主成分はタングステンカーバイド(WC)、チタンカーバイド(TiC)、タンタルカーバイド(TaC)、ニオブカーバイド(NbC)などです。
YG合金は主に鋳鉄、非鉄金属、非金属材料の加工に使用されます。微粒子超硬合金(YG3X、YG6Xなど)は、コバルト含有量が同じ場合、中粒子より硬度と耐摩耗性が高く、特殊な高硬度鋳鉄、オーステナイト系ステンレス鋼、耐熱合金、チタン合金、高硬度青銅、耐摩耗絶縁材料などの加工に適しています。YT超硬合金の顕著な利点は、高硬度、良好な耐熱性、高温での硬度と圧縮強度がYGより高く、酸化耐性が優れていることです。YW合金はYGとYT両方の特性を併せ持ち、総合性能に優れます。
ハイス工具
用途により、ハイスは汎用ハイスと高性能ハイスに分類されます。汎用ハイスは一般にタングステン鋼とタングステン・モリブデン鋼の2タイプに分けられます。高性能ハイスには主に以下のカテゴリーがあります:高炭素ハイス、高バナジウムハイス、コバルトハイス、アルミニウムハイス、窒素超硬ハイス。
汎用ハイス:切削硬度HB≤300の金属材料用切削工具(ドリル、タップ、鋸刃など)と精密工具(ホブ、ギアシェーパー、ブローチなど)の製造に主に使用。一般的な鋼種はW18Cr4V、W6Mo5Cr4V2など。
特殊用途ハイス:コバルトハイスと超硬ハイス(硬度HRC68〜70)を含み、主に難削金属(耐熱合金、チタン合金、高強度鋼)用工具の製造に使用。一般的な鋼種はW12Cr4V5Co5、W2Mo9Cr4VCo8など。
製造プロセス
- 真空管テスター(チューブチェッカー)選定ガイド:測定項目・精度・運用コストまで
- チタン加工のマスター:超合金向け最適フライス工具の選定
- CNC工具検査の極意:実証済み3つの技法
- ハンドホイール材質選びの実践ガイド:用途に最適な素材を選ぶ
- セルフダンピングホッパー:倉庫作業効率を劇的に高める必須ツール
- 適切な充填センサーの選び方:精度、信頼性、収益性
- 最適な油圧パワーユニット選定の専門ガイド:信頼性の高い機械のために
- ブレーキパッド材料の選び方:性能・安全性・コストの最適バランス
- 建設プロジェクトに最適なクレーン選定:実践ガイド
- ブレーキ摩擦材の選び方:用途別最適ガイド
- 適切なエアフィルター選び:コンプレッサ性能を最適化する実践ガイド