



鍛造管継手の製造法:規格、材料、製造技術
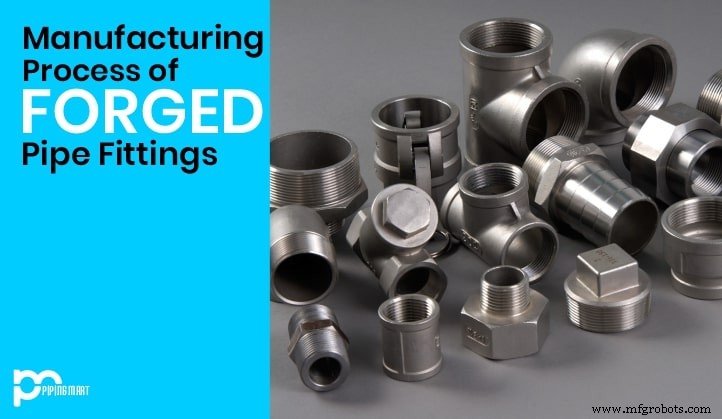
管継手は配管・産業パイピングシステムの必須コンポーネントで、液体・ガス流れを導き、接続、方向変更、サイズ調整を提供。一般タイプにはエルボ、チーズ、レデューサー、キャップ、フランジがあり、各々セクション接続、流路変更、管径縮小など特定機能を果たすよう設計。
鍛造管継手(ソケット溶接とネジ込み構成で提供)は、ASME B16.11、MSS SP-79/83/95/97、英国BS 3799等厳格業界標準に準拠。これら標準が公称ボアスケジュール全範囲で寸法精度、圧力完全性、材質品質を保証。
典型的鍛造継手は高強度炭素鋼(A105)、ニッケル、ステンレス鋼合金製で、耐久性と耐食性提供。2000#〜9000#圧力グループ定格で、石油化学、発電、油ガスセクターの重工業用途に適合。
鍛造管継手の主要製造プロセス
- モナカ(二重溶接継目)法 – 相補的な2半分に対称切断した塊を圧接溶接、日本菓子「最中」に類似。大口径エルボや複雑形状製造に最適、構造完全性維持。
- 油圧バルジ(冷間成形)法 – 内圧と軸方向送りでチューブを所望形状に再成形。有限要素解析と油圧バルジ試験で材料挙動把握、最終製品精密制御。
- 熱間成形/押出法 – 熱間塊をダイス押出し、最小歪みで鍛造品作成。前進(オーバート)と逆進(間接)押出し変種、潤滑(低温用ガラス粉、高温用グラファイト/ガソリン)で摩擦と工具摩耗低減。
- キャップ用深絞り法 – シートブランクをダイスでプレスし円形/異形キャップ成形。金属延性と制御ひずみ利用、割れなしで所望形状達成。
- スタブエンド用フレア法 – 鍛造ブロック端をフレアし、スタブエンド/ラップジョイントフランジ製造、その後精密機械加工。確実なフランジフェースと強力溶接継手確保。
各プロセスは要求形状、圧力定格、材質適合性に基づき選択され、鍛造管継手が最高性能・安全基準満たすよう確保。
金属
- 工具鋼解説:重要な役割と製造プロセス
- インベストメント鋳造(ロストワックス)完全ガイド:プロセス・材質・メリット・用途を網羅
- CNCマシンで作るクローゼットドア:精度、カスタマイズ、効率性
- ヒートシンク解説:機能、設計、製造プロセス
- フレキシブルマグネットの構成と製法:磁性粉末と樹脂バインダーの融合
- ダウェルピンの材質:木材、金属、プラスチックの特徴と用途
- 銅管の製造工程:製錬から完成品まで
- ステンレス鋼の製造プロセス:製錬から完成品まで
- シャーペンの製造工程:手作業組立から一体成型までステップバイステップ解説
- タングステンるつぼの製造方法
- PANから高性能へ:カーボンファイバー製造のエキスパートガイド