



精密製造のための11の実証済み金属鋳造技術
炉の炎から宝物を引き出す用語とプロセスを学ぶ
金属鋳造とは
金属鋳造とは、溶融金属を中空の形状空間に流し込んで物体を作るプロセスです。金属は冷却・硬化し、この成形型が与えた形状になります。鋳造は、ソリッド金属から削り出す機械加工と比較して、しばしば安価な製造方法となります。金属鋳造には多くの方法があります。どの鋳造法が最も効率的かは、使用金属、生産ロットサイズ、鋳造形状の複雑さによって決まります。
生産開始前に、鋳造現場で使われる用語と手法を知っておくと役立ちます。
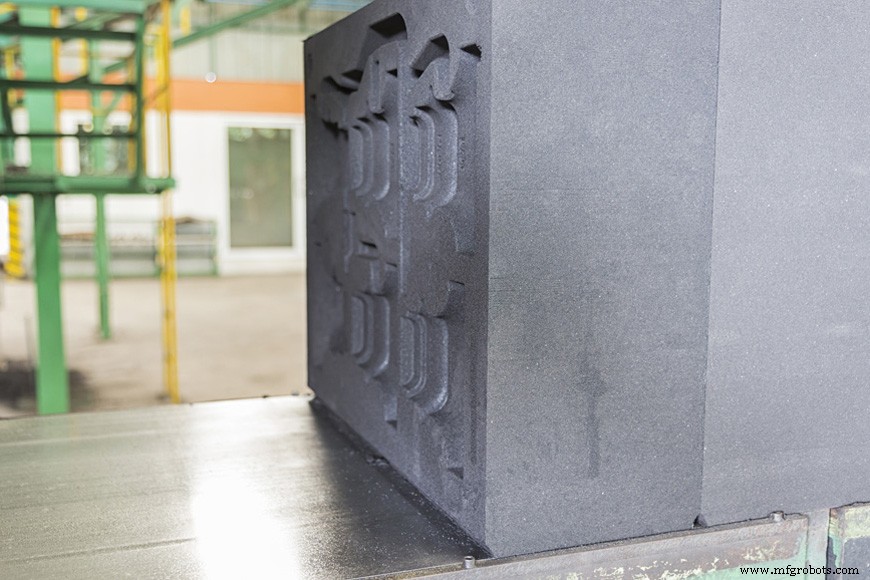
鋳造用語
鋳型(キャスティングモールド)
鋳型は、液体金属を受け入れ、その空洞と同じ形状で冷却固化した物体を生み出す、材料内の空洞です。鋳型はシンプルなものもあります。金属インゴットを作る型は食パン型のように、単に金属を流し込んで冷やすだけです。ほとんどの鋳型はより複雑な形状で、パターンに基づいて作られます。パターンは分割鋳型に押し付けられます。パターンの半分が鋳型の片側に、もう半分が反対側に押し付けられ、その後両半分をクランプしてから湯注ぎします。鋳型を二分割にすることで、湯注ぎ前にパターンを引き抜けます。これらの鋳型は水平分割で作られます。
コープとドラッグ
水平造型では、鋳型の上半分をコープ(cope)、下半分をドラッグ(drag)と呼びます。
スイングとラム
垂直造型では、手前半分をスイング(swing)、奥半分をラム(ram)と呼びます。
造型コア
鋳型に内部空間や穴が必要な場合、コアを作ることがよくあります。コアは内部空間と同じ形状で作られます。通常、鋳型外まで延長し、コアプリント(core prints)で吊り下げるように固定します。コア周りの空間に金属が充填され、最終鋳造品からコアを取り除くことで穴が形成されます。コアが長い場合は、シャプレット(chaplets)で支えることがあります。これらは通常最終鋳造品と同材質で、材料が流れ込む空間に配置され、最終鋳造品の一部となります。
寸法公差
鋳造法選定の重要な要素の一つが寸法公差です。最終製品のサイズにおける許容変動です。金属は冷却時に収縮し、鋳造法によって収縮量が異なります。高精度が必要な場合、ニアネットシェイプ鋳造を実現する鋳造法が望まれます。これはシェークアウト時点で製品サイズがほぼ目標値に近いことを意味します。
表面仕上げ
もう一つの考慮点は表面仕上げです。鋳造表面の粗さ、凹凸、荒さをどこまで許容するか。鋳鉄フライパンで許容される粗さは、結婚指輪では許容されません。非常に滑らかな金属表面は通常、機械加工で作られますが、これは追加コストです。滑らかな仕上げが求められるなら、仕上げ精度の高い鋳造法を選ぶことで機械加工コストを削減できます。
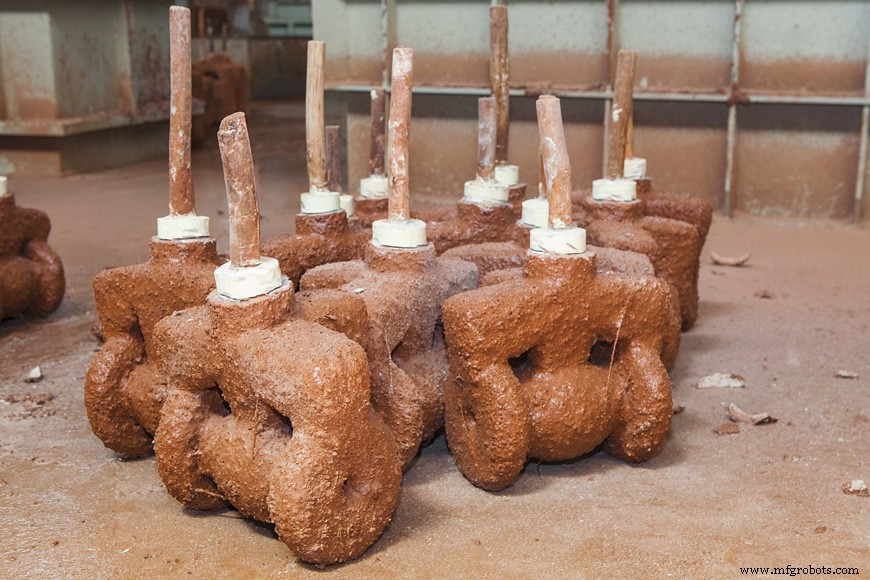
金属鋳造方法
金属鋳造は大きく分けて、再利用可能な型を使うプロセスと、消耗型を使うプロセスの2カテゴリーに分類されます。
- 再利用可能な型(リユーザブルモールド):
-
- 永久型(パーマネントモールド)
- 半永久型(セミパーマネントモールド)
- スラッシュ鋳造
- 遠心鋳造
- 圧力鋳造
- ダイカスト
-
- 消耗型(エクスペンダブルモールド):
-
- 砂型鋳造
- シェルモールド
- インベストメント鋳造(ロストワックス)
- 全型鋳造または発泡スチロール鋳造
-
再利用可能・永久型は多数の製品を生産できますが、消耗型は鋳造プロセスで破壊されます。素人の視点では再利用可能な型の方が大量生産でコスト効率が良さそうに見えますが、必ずしもそうではありません。ほとんどの鉄鋼製品は消耗型鋳造プロセスで製造されます。
低融点成形材料(樹脂、チョコレート、ワックスなど)はほぼ常に再利用可能な型を使用します。冶金学が異なるのは、関与する高温です。これらは型に大きな負荷をかけます。したがって、亜鉛、アルミニウム、マグネシウム、錫、銅など融点の低い合金の方が、再利用可能な成形プロセスで成功しやすいのです。
しかし、状況によっては鉄系金属でも再利用可能な型に湯注ぎされます。設計の複雑さ、金属選択、寸法公差と表面仕上げの要求が、再利用可能な型の適否を左右します。
再利用可能な型
永久型(パーマネントモールド)
永久型は通常、充填する金属より融点の高い金属で作られます。溶湯は外部圧力なしで注がれます。永久コアはシンプルでなければならず、完成鋳造品から引き抜いて再利用できる必要があります。
これらの型は鋳鉄にも使用されることがあり、低融点合金にも用いられます。ターンテーブルがアセンブリラインより一般的な産業ワークフローです。型塗布、コア配置、型締め、湯注ぎ、型開き、鋳造品排出などの個別工程が、各型が次のステーションを通過するごとに実行されます。
最初の鋳造前に型を予熱し、温度差による割れを防ぎます。
この方法で得られる鋳造品は、ダイカストなど他の再利用法ほど薄肉にはできません。しかし、「近接公差(クローズドトレランス)」で生産され、最終鋳造品のサイズをより精密に予測できます。この方法の鋳造品は致密で微細な結晶粒を持ち、表面仕上げが滑らかで、いくつかの欠陥を回避できます。
この成形法は鋳鉄に十分耐久的ですが、黄銅(イエローブラス)には好ましくありません。黄銅は亜鉛含有量が高く、型やダイを汚損するためです。
半永久型(セミパーマネントモールド)
半永久型鋳造では、鋳造工程で使用するコアのみが消耗型の砂コアとなります。砂コアは完成鋳造品から無傷で取り出す必要がないため、より複雑なコア形状が可能です。コア取り出し用の開口部が鋳造品に残る場合、振動テーブルで「シェークアウト」し、砂時計のように砂を流出させます。永久型鋳造の公差・致密性・外観メリットは、金属型に接する部分でのみ発揮されます。
スラッシュ鋳造
このカラフルな名前の鋳造法は、コアなしで中空鋳造品を作ります。型の内面に少量の金属を被覆し、金属の「皮膜」を形成するだけです。材料の凝固速度に応じて複数のアプローチがあります。一つは、少量の溶湯を型に注ぎ、回転させて内面を被覆する方法。もう一つは、型を完全に満たし、指定冷却時間後に余分な材料を流出させる方法です。亜鉛、アルミニウム、ピューターが一般的にスラッシュ鋳造されます。
遠心鋳造
真の遠心鋳造では、水冷型を中心軸を中心に高速回転させながら溶湯を供給します。遠心力が溶湯を型表面に均一な層として押し付けます。この方法が機能するには、最終鋳造品が回転軸周りに均一な幾何形状を持つ必要があります。したがって、概ね円筒形または円環形の型(管やリングなど)に最適です。
この方法で鋳造された製品は通常、欠陥率が非常に低いです。不純物は鋳造品の内面(ボア)近くに偏在し、機械加工で除去可能です。圧力下で使用されるほとんどの管や継手は、シームレス構造の強度ゆえに遠心鋳造で製造されます。
一部の小型金属鋳造品(宝飾品など)は、坩堝から金属を引きながら型全体を中心点周りに振る遠心機を用いて製造されます。これらは真の遠心鋳造ではなく、圧力鋳造の一形態です。
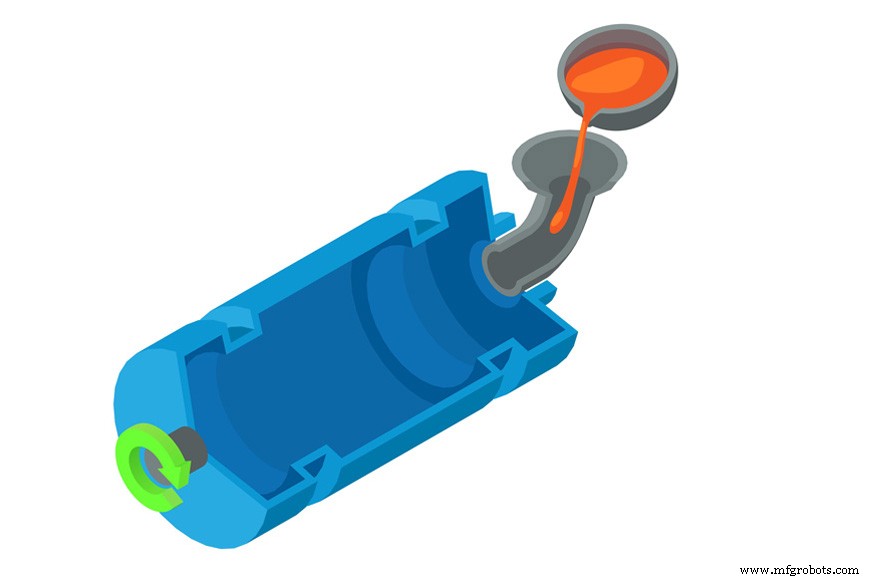
圧力鋳造
圧力鋳造法は、重力以外の力で永久型への溶湯流入を制御します。空気・ガス、真空、機械的力、遠心力などが用いられます。これらの方法により、鋳造所は型充填速度を精密に制御できます。重力は常に一定の力で働きますが、人工的な力は可変です。
真空鋳造は、型を減圧して生じた真空で、下部の貯湯槽から溶湯を吸い上げます。金属が冷却される間も真空を維持する必要があるため、主に薄肉鋳造に用いられます。優れた表面仕上げが得られます。低圧鋳造はこの逆で、溶湯が溜まる炉側を加圧し、ライザーを通じて型腔へ金属を押し込みます。
すべてのダイカストマシン(後述)も、何らかの圧力を用いて鋳造品を作ります。
ダイカスト
ダイカストマシンは、溶湯を保持する容器、2枚のプレートで構成される金属型(ダイ)、材料を吸引し圧力でダイへ強制射出する射出システムで構成されます。
ダイカストプロセスは開いた型から始まります。ノズルが型に潤滑剤を噴霧し、部品の固着を防ぎます。型の2半分を閉じ、閉じた型に圧力ノズルで射出します。新しい鋳造品に冷却時間を与え、ダイを開きます。エジェクターピンが新しい鋳造品をダイから押し出し、プロセスが繰り返されます。
ダイカストには2種類の金属射出方式があります。コールドチャンバーダイカストは注射器のように動作します:各ダイ鋳造前に射出室を溶湯で満たし、ピストンで射出室の内容物をダイへ押し込みます。ホットチャンバーまたはグースネックダイカストは、射出システムのチャンバーを溶湯に浸漬し、システム形状により射出室が自己充填します。グースネックダイカストは、ピストンまたは空気圧でこの材料を型へ押し込みます。
グースネックシステムは溶湯浴に常時浸かっているため腐食しやすく、融点の低いアルミニウムやアルミニウム亜鉛合金で主に使用されます。ピストン式またはコールドチャンバー射出ダイカストは、射出機が連続的に熱にさらされないため、黄銅や青銅のような高融点材料にも対応可能です。
連続鋳造
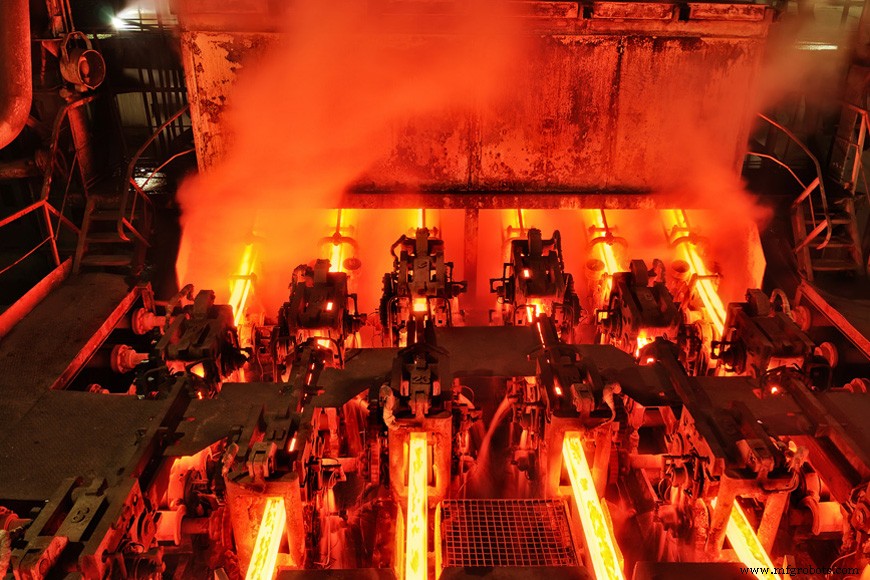
完全に機械加工、圧延、その他加工されたと見なされる金属部品でさえ、多くは鋳造所でのスタートを切っています。連続鋳造は、ブルーム、ビレット、スラブと呼ばれるさまざまなサイズのシンプルな金属形状を、永久型を通じて押し出すことで生産します。この鋳造プロセスは、加工用鋼の原材料を生み出します。
連続鋳造プロセスは工場床の高い位置から始まります。溶湯は鋳造速度を制御する漏斗に供給されます。漏斗は下部の型を満たし、これは通常20〜80インチ(約50〜200cm)長で、幅方向は正方形、円形、長方形のシンプルな形状です。型壁は冷却されており、鋳造品の外側が通過しながら凍結します。金属が型を出る頃には凝固しつつありますが、まだ可塑的です。これにより連続鋳造機が曲げ、完成品を水平に取り出せます。一連のローラーがスラブをコンベアベルトへ誘導し、冷却スプレーが表面を固めます。水平面のガスジェットが連続金属片を管理可能な長さに切断し、積み上げられます。
消耗型(エクスペンダブルモールド)
消耗型鋳造法は、鉄系金属の鋳造において明確な勝者です。高温に耐える頑強さが不要なため、コスト効率に優れます。
砂型鋳造
砂型鋳造は金属鋳造で最も一般的な方法です。少なくとも3000年の歴史を持つ製造プロセスで、最初の粘土鋳造証拠は中国の商王朝(紀元前1600〜1046年頃)にさかのぼります。
このプロセスが今も人気なのは不思議ではありません:砂は安価、豊富、可塑的、耐熱性に優れています。
砂で作られたコアは取り出しが容易で、振動テーブルでシェークアウトできます。ランナーとゲート(金属を型腔へ誘導するもの)は、熟練造型工が手切りするか、パターンの一部として作られます。
砂型鋳造品の表面仕上げはしばしば粗く、寸法公差も精密ではありません。そのため、装飾フェンスから鋳鉄フライパン、自動車エンジン部品まで、大型で頑丈な部品の製造に適しています。
本シリーズの前回記事で砂型鋳造について詳しく解説しています。
シェルモールド
シェルモールドは、より厳しい寸法公差を実現する砂型鋳造の一形態です。砂型鋳造と非常に似ていますが、砂に樹脂を混合します。熱した金属パターンの各半分に、砂と樹脂の混合物を流し掛けます。この混合物は溶けて冷却し、シェル(殻)になります。型の「シェル」同士を合わせ、通常フラスコ充填砂で支持します。樹脂が内面に追加支持を与えるため、これらのシェルは非常に精密な型を形成します。
シェルモールドは、従来の砂型鋳造用コアの製造によく用いられます。樹脂が砂コアに強度を与え、鋳造品となる空洞の上に配置されても形状を保持できます。これらのシェルコアは中空で、スラッシュ鋳造のようなプロセスで熱した金属型で作られます。コア型の二半分をクランプして加熱し、樹脂コート砂を充填。シェル壁がコアサイズを支持するのに十分な厚さになるまで焼成し、未硬化の樹脂砂を流出させます。二半分を分割すると、頑強なコアが現れ、砂型鋳造型に配置して鋳造品の空間を形成します。
-
インベストメント鋳造(ロストワックス鋳造)
砂型鋳造は圧倒的に最も使用される金属鋳造法ですが、一部のプロジェクトに不適切な側面が一つあります。砂型鋳造のパターンは、作った型から取り出す必要があり、複雑なパターン構造を強いられることがあります。抜き勾配要件、パーティングライン配置、ゲート、ライザー、コアは、パターンメーカーに鋳造プロセスの各段階でのパターン要件を慎重に検討させます。
ロストワックス、インベストメント、精密鋳造プロセスは、高融点鉄系合金を含むほとんどの金属グレードに対応しながら、砂型鋳造のパターンメイキング課題の一部を回避できる代替手段です。
インベストメント鋳造の設計者は、ワックスまたはプラスチックパターンを鋳込む精密な金属ダイを作ります。これらのパターンは、同じ材料で作られたスプルー上に組み立てられます:鋳造作業者はトーチでスプルーを溶かし、各パターンを接合します。
このアセンブリを用いて、型として使用されるシェルを作ります。微細で高耐火性の骨材スラリーと、主成分がエチルシリケートの専有結合剤で、スプレー、ブラシ塗布、または浸漬します。この混合物を硬化させます。パターンをより粗いスラリーで繰り返しコーティングし、パターン周りに骨材のシェルを形成します。コーティングが硬化するまで型を保持し、その後逆さまにして炉で加熱し、ワックスを流出回収して再利用します。ワックス除去後、型を予熱炉で焼成します。型をルース砂で支持し、従来の方法で湯注ぎします。
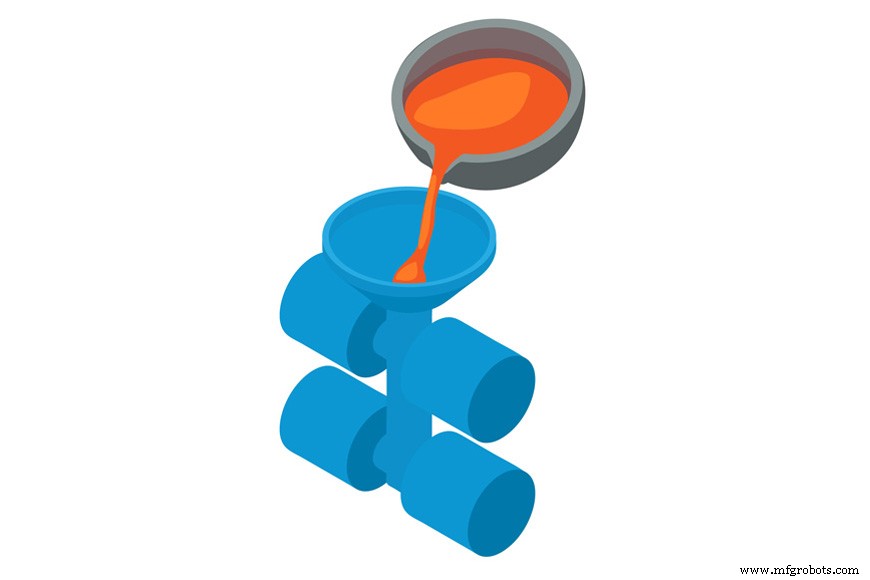
鋳造品冷却後、インベストメント鋳造の周りのシェルを破壊し、振動テーブルでシェークオフします。
インベストメント鋳造は優れた表面仕上げと高い寸法精度を提供します。砂型鋳造のようなパーティングラインがありません。
全型鋳造または発泡スチロール鋳造
全型または発泡スチロール鋳造プロセスは、砂型とインベストメント鋳造の組み合わせです。発泡ポリスチレンパターンを使用します。発泡パターンはゲート・ランナーシステムを含めて完全に作れ、抜き勾配不要にできます。場合によっては湯注ぎ前にパターンを取り除きますが、一部の発泡体では型内にパターンを残し、熱い金属を注ぐと瞬時に気化させられます。
このプロセスは1個または少数個の鋳造ロットに最適ですが、鋳造所によっては発泡パターンを量産して生産数量に対応することもあります。破壊型発泡パターンの製造設備に追加コストがかかりますが、パターンが非常に複雑な場合、トータル鋳造プロセスの経済性は有利になることがよくあります。
鋳造プロセスの比較
メーカーとの相談により、プロジェクトに最もコスト効率の良い鋳造法を見つけることができます。一般的に、鉄系金属は消耗型で鋳造され、非鉄系金属はより幅広い選択肢がありますが、この単純なルールにも例外があります。
プロジェクトのニーズを明確に理解した上でプロセスに臨めば、最適な鋳造法を選択できます。設計は精密なサイズが必要か?壁厚はどの程度薄く必要か?最終的な鋳造品のサイズと重量は?表面仕上げは?これらすべての答えを事前に知っていれば、賢明な設計者は鋳造プロセスを理解し、自社製品を最良かつ最も安価なプロセスで製造できるよう導くことができます。
金属
- ロストワックス鋳造の理解:技術と歴史
- 鋳造とは:定義、製造プロセスの種類を徹底解説
- 金属鋳造の包括ガイド:定義、種類、プロセス
- 金属表面仕上げ技術の選び方:最適な方法で優れた表面を実現
- 産業用鋳造に不可欠な8つの金属:基礎から現代応用まで
- ラピッドメタルキャスティング:少量生産でも可能な金属鋳造のメリットと用途
- 亜鉛めっき(ガルバニゼーション)とは:定義、工法、防食メカニズムを解説
- 熱処理とは:プロセス、主要手法(焼鈍・正火・焼入れ・焼戻し等)、メリットを徹底解説
- 金属鋳造の基礎:定義、種類、プロセス
- 金属鋳造入門:金属成形技術の総合ガイド
- スチール・アルミニウム向け精密金属シャーリングソリューション