



SKD11工具鋼:特性、熱処理、性能ガイド
SKD11ダイス鋼は日本の工具鋼です。材料熱処理硬度:HRC58-60。SKD11は高炭素高クロム合金工具鋼の一種です。熱処理後、高硬度、良好な研削性、強い焼入れ性、良好な寸法安定性を持ちます。良好な被削性、微細で均一な炭化物粒子、モリブデンとバナジウムの特殊添加により、焼入れ割れの心配がありません。
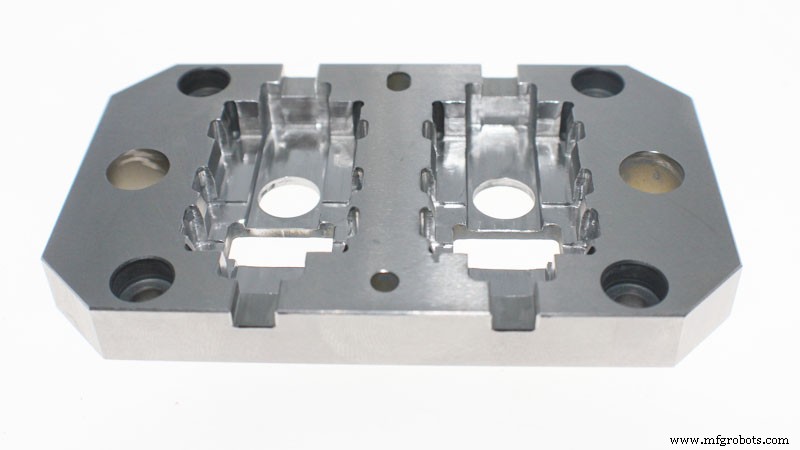
SKD11の具体的性能
- A) 高温強度と靭性、優れた耐摩耗性、切削加工容易
- B) 強度、靭性、耐熱性のバランスが良い冷間金型鋼
- C) 真空脱ガス精錬により、内部品質が極めてクリーン
- D) 良好な被削性
- E) 良好な焼入れ性、空冷で焼入れ可能、焼入れ割れの心配なし
- F) 熱処理変形が非常に小さく、焼入れ偏差が非常に小さい。精度要求の高い金型に最適
- G) 優れた耐摩耗性、錆びた鋼や高硬度材料のブランキングダイスに最適
- H) 良好な靭性
- I) 金型寿命が長く、性能がより安定
- J) 加工しやすく、熱処理変形が小さい
用途紹介
厚さ6mm以下の板材、高効率ブランキングダイス。パンチングダイス、スタンピングダイス、各種ハサミ、インサートブレード、木工ブレード、ねじ転造ダイス、耐摩擦スライダー、コールドヘッディングダイス、熱硬化性樹脂成形ダイス、高度ゲージ、その他深絞りと冷間押出しダイス。
SKD11の使用方法(参考)
- 「焼入れ+焼戻し」状態で使用
- 「焼入れ+深冷処理+焼戻し」(高精度・寸法安定性要求に適する)
- 「焼入れ+焼戻し+窒化処理」(高表面硬度要求に適する)
- 最高硬度と寸法安定性を得るための深冷処理:焼入れ直後に金型を-70〜-80℃で深冷処理し、3〜4時間保持後、焼戻し。深冷処理後の工具・金型硬度は従来熱処理より1〜3HRC高い。複雑形状・大寸法変化部品では深冷処理で割れる可能性あり。
- 窒化処理:金型またはワークを窒化処理後、高硬度と一定の耐食性を持つ硬化層が表面に形成される。
- 525℃窒化後、ワーク表面硬度は約1250HV。窒化時間と浸透層深さの関係:窒化時間(H) 20/30/60 → 浸透層深さ(mm) 0.25/0.30/0.35
- 570℃軟窒化後、ワーク表面硬度は約950HV。一般的に2時間の軟窒化で硬化層深さ10〜20μmに達する。低温焼戻し状態で金型ブランク研削や作業時に研削割れが発生しやすい。割れ防止のため、小さな研削切込みで複数回研削し、良好な水冷却条件を併用すべき。
ワイヤーカットで複雑形状や大型金型を加工する場合、ワイヤーカット最終工程で割れが発生しやすいです。
割れ防止のため、ガス焼入れと高温焼戻しで熱処理応力を低減するか、金型ブランクにキャビティ事前加工を行うことを推奨します。
熱処理
焼入れ: まず700〜750℃で予熱、次に1000〜1050℃まで加熱し静止空気冷却。鋼工具厚さが6インチ超の場合、980〜1030℃まで加熱し油冷焼入れが良い。
焼戻し: 150〜200℃まで加熱、この温度で保持、静止空気冷却。硬度:HRC61以上。
焼鈍: 800〜850℃まで加熱、この温度で1〜3時間保持、炉内で徐冷。
鍛造: 900〜1050℃。
化学組成
- C:1.40-1.60%
- Si:0.40%以下
- Mn:0.50%以下
- Cr:11.00-13.00%
- Mo:0.80-1.20%
- V:0.30%程度
製造プロセス
- 鋼材とパンチング工具:強度・耐久性・性能の関係
- 真空熱処理でパンチ・ダイスの耐久性を解き放つ
- 工具鋼グレードの理解:特性と用途
- シート材・工具向け精密パンチング&ダイソリューション
- CNC機械加工金属部品の熱処理最適化
- 非鉄金属の熱処理マスター:溶体化処理、窒化処理などを徹底解説
- 鋼の熱処理完全ガイド:焼入れ・焼戻し・焼鈍で耐久性の高いナイフを作る
- 熱処理の3つの必須ステージ:加熱・保持・冷却を徹底解説
- アルミニウム熱処理の全知識:プロセス、メリット、用途を徹底解説
- 金属熱処理の基礎:定義、目的、メリット・デメリットを完全理解
- 熱処理とは:プロセス、主要手法(焼鈍・正火・焼入れ・焼戻し等)、メリットを徹底解説