



ステンレス鋼製造:製鉄所から完成品まで
製鉄所から工場へ、高品質ステンレスがどう作られるか
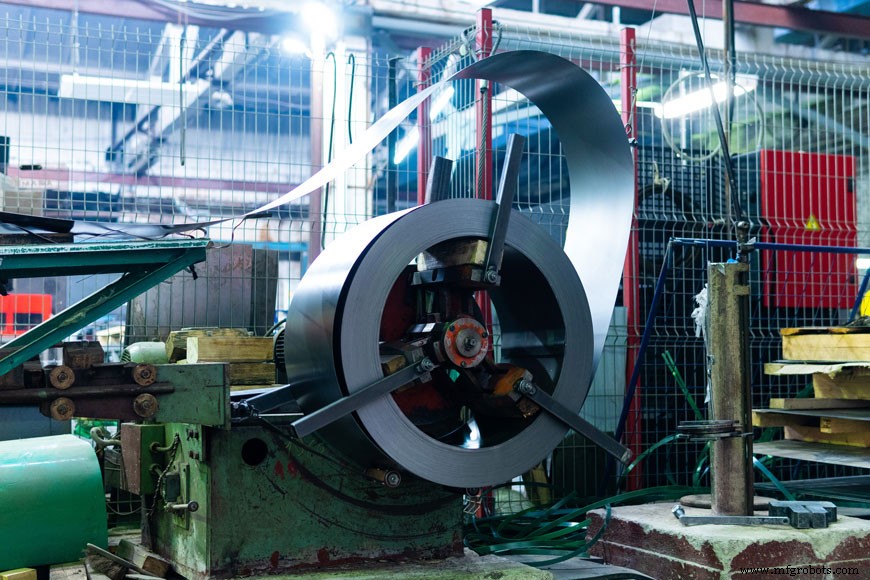
私たちは千年間鋼材を製造してきましたが、ステンレス鋼は比較的新しい材料です。1913年に英国の冶金学者ハリー・ブレアリーによって発明されました。以来、化学者、エンジニア、材料科学者たちが実験を続けています。錆に強い合金として、アルミニウムのような合金の耐錆性をより低コストで、鋼材と同じ材料特性で提供できます。最初は水道メーターやポンプの部品、優れたカトラリーなど小規模用途で主に使用されていました。今日では構造建材として、より大量に使用されるようになっています。
ステンレス製品の製造には2つの方法があります:生の鋼材ピースをハンマーで叩き、圧延し、接合して製品を作る方法。または、最終製品の形状に成形された鋳型に溶融鋼を流し込む方法。どちらがより効率的なステンレス鋼製造方法かは、製品が何で何に使用されるかに依存します。
ステンレス鋼製造プロセス
ステンレス鋼製造は複数ステップのプロセスです:鋼スクラップを溶かし、固形形状に鋳造し、熱処理し、洗浄し、研磨します。
- 溶解と鋳造
- 成形
- 熱処理
- スケール除去
- 加工硬化
- 切削/機械加工
- 仕上げ
溶解と鋳造
鋼材と合金金属を電気アーク炉に投入します。炉内で金属を融点以上の特定温度、通常2800°F(約1538℃)以上に加熱します。極端な温度、精度、大容量が必要なため、溶解段階は一般的に8〜12時間かかります。この段階を通じて、鋼材技術者は定期的に溶湯温度と化学組成をチェックします。
鋼合金が完全に溶解した後、混合物は精錬されます。アルゴンガスと酸素が炉に吹き込まれ、不純物をガスに変換し、他をスラグとして形成して容易に除去します。ほとんどの用途では、精錬された鋼材はブルーム、ビレット、スラブ、ロッド、チューブラウンドなどの形状に鋳造されます。これらは鍛造製品の原材料として使用されます。鋳造所は、その設計に合わせた鋳型を作ることでステンレス鋼を最終意図形状に鋳造できます。この形状は、製造ステップではなく仕上げステップとして一部機械加工を受ける場合があります。
成形
ほとんどの鋳造鋼材は熱間圧延で成形されます。スラブ、ブルーム、ビレットを加熱し、大型ローラーを通して鋼材をより長く薄い形状に伸ばします。熱間圧延は鋼材の再結晶温度以上で行われます。各スラブはシート、プレート、ストリップに形成され、ブルームとビレットはワイヤーとバーに形成されます。
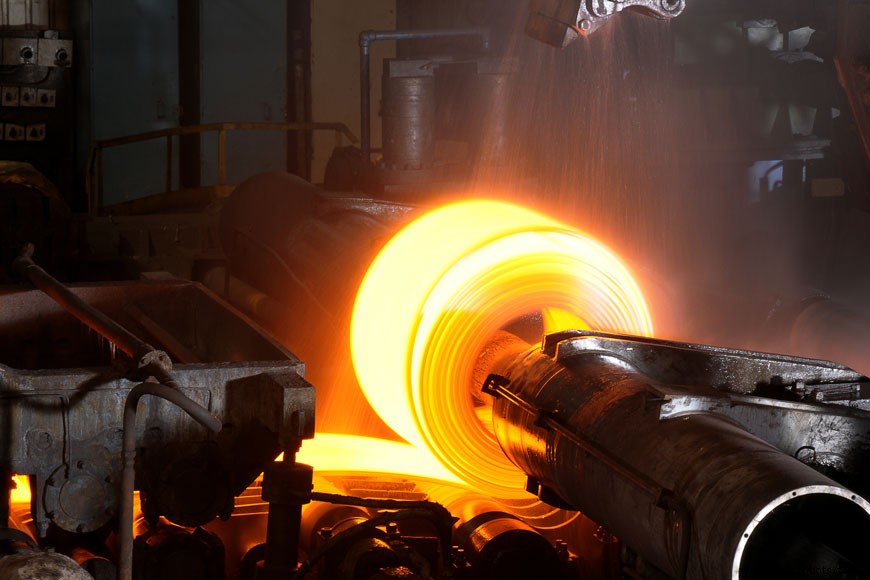
より精密な寸法や優れた表面光沢が必要な場合は冷間圧延が使用されます。これは鋼材の再結晶温度以下で行われます。冷間圧延は一連の支持ローラーを持つ小径ホイールを使用して、滑らかで幅広いステンレス鋼シートを厳しい公差で作成します。
熱処理
熱処理は変形微細構造を再結晶化させることで圧延ステンレス鋼を強化します。ほとんどのステンレス鋼は焼鈍によって熱処理されます。ステンレス鋼を再結晶温度以上の正確な温度まで加熱し、制御された条件下でゆっくり冷却します。このプロセスは内部応力を除去し、ステンレス鋼を軟化させます。焼鈍温度、時間、冷却速度すべてが完成鋼材の特性に影響します。
スケール除去
圧延されたステンレス鋼片は酸化「ミルスケール」層を獲得し、光沢表面仕上げを復元するために洗い流す必要があります。ミルスケールは通常、電解洗浄と酸洗いのような化学的手段で除去されます。酸洗いでは、ステンレス鋼を硝酸-フッ化水素酸浴に浸漬します。電解洗浄は陰極とリン酸を使用してステンレス鋼表面に電流を流します。脱スケールされた金属は高圧水洗いで仕上げられ、明るく光沢のある仕上げになります。
加工硬化
加工硬化は変形による材料強化プロセスです。ステンレス鋼は全体的に速く硬化し、正確な速度は特定グレードによって決まります。オーステナイト系鋼は他のグレードより容易に硬化します。
切削/機械加工
ステンレス鋼を指定形状とサイズに切断します。ステンレス鋼は円形ナイフでせん断、高速ブレードで切断、パンチで抜き取りできます。フレーム、プラズマ、ウォータージェット切断などの代替方法も使用されることがあります。
鋳造所で最終形状に近い状態で鋳造されたオブジェクトの場合、この切削/機械加工段階は接合線の清掃、測定値を精密公差に合わせる、表面仕上げを作成するだけかもしれません。
仕上げ
ステンレス鋼は幅広い表面仕上げで作れます。選択される表面仕上げは純粋に美観的ではありません。特定の仕上げはステンレス鋼をより耐食性にし、清掃しやすく、製造でより容易に使用できるようにします。仕上げタイプは意図された用途によって決定されます。
表面仕上げは製造プロセスと仕上げ方法の組み合わせ結果です。熱間圧延、焼鈍、脱スケールは鈍い仕上げを生成します。熱間圧延に続いて研磨ロールで冷間圧延すると明るい仕上げになります。冷間圧延、焼鈍、微細表面でのバフィングの組み合わせで反射面が作られます。研削、研磨、バフィング、サンドブラスト装置のアレイがステンレス鋼表面仕上げに使用されます。
品質管理と検査
ステンレス鋼の製造と加工全体で工程内管理が存在しますが、通常は国際品質基準を満たすには十分ではありません。出荷前に、各ステンレス鋼バッチは化学的・機械的試験を受け、所望の仕様を満たすことを確認しなければなりません。
機械的試験
機械的試験は、ステンレス鋼が荷重、応力、衝撃に耐える物理的能力を測定します。機械的試験には、機械的特性で説明した引張、ブリネル、靭性試験が含まれます。
化学的試験
化学的試験は、ステンレス鋼グレードを認定する前にサンプルの正確な化学組成をチェックします。化学的試験は通常、非破壊分光化学分析で実施されます。耐食性はステンレス鋼にとって特に重要です。製鉄所は塩水噴霧試験で耐食性を試験・測定します。塩水噴霧曝露後、鋼材が腐食によって損なわれずに長く保たれるほど、耐食性が高いとされます。
世界のステンレス鋼生産
ステンレス鋼が発明された後、エンジニアと発明家はすぐに用途を見つけました。ブレアリーが彼のクロム鋼が耐錆性を持つことを認識して5年後にはカトラリーが生産されていました。1926年、ステンレス鋼が13歳のとき、外科用インプラントに使用され始めました。1935年には初のステンレス鋼張り飛行機が登場。戦争努力がステンレス鋼の製造能力増加を助けました。
2005年から2018年にかけて、ステンレス鋼生産は倍増し、世界生産量は5,070万メトリックトンに達しました。中国は世界最大の生産国です。
建築資材としての比較的新参者として、ステンレス鋼はさらなる可能性を秘めた材料です。二相ステンレス鋼のような革新はまだ起こっています。新しい化学が探求されるにつれ、我々がまだ想像していない用途のために、新しいグレードのステンレス鋼が継続的に発見される可能性があります。
金属