



炭素鋼と低炭素鋼(マイルドスチール)の違いを解明
それとも同じもの?
炭素鋼は低炭素鋼(マイルドスチール)より優れているのか?これはトリック質問です!マイルドスチールは炭素鋼の一種だからです。炭素元素はすべての鋼に存在します。この炭素が主要合金元素である場合、その合金は炭素鋼と見なされます。「低炭素鋼」はマイルドスチールの別名です。炭素含有量の異なる他の炭素鋼も存在します。どれが優れているかは、その鋼を何に使用するかによります。
年間15億トン以上の鋼が生産され、縫い針から超高層ビルの構造梁まで多様な製品に使用されています。炭素鋼は最も一般的な鋼合金で、米国生産量の約85%を占めます。製品の炭素含有量は0〜2%の範囲です。この炭素が鋼のミクロ組織に影響し、伝説的な強度と靭性を与えます。これらの合金には少量のマンガン、シリコン、銅も含まれます。マイルドスチールは炭素含有量0.04〜0.3%の低炭素鋼の商業用語です。
炭素鋼のカテゴリー
炭素鋼は製品の化学組成と特性により分類されます。マイルドスチールも同様の炭素含有量を持つため、低炭素鋼カテゴリに分類されます。合金を含まない平炭素鋼は4つのカテゴリーに分けられます:
1. 低炭素鋼またはマイルドスチール
低炭素鋼の炭素含有量は0.04〜0.3%で、最も一般的な炭素鋼グレードです。マイルドスチールも低炭素鋼と見なされ、炭素含有量0.05〜0.25%と定義されます。マイルドスチールは延性が高く、成形性に優れ、自動車ボディ部品、板材、線材製品に使用されます。低炭素範囲の上限付近で、マンガンを最大1.5%添加すると、プレス加工品、鍛造品、シームレスチューブ、ボイラー板に適した機械的特性になります。
2. 中炭素鋼
中炭素鋼の炭素範囲は0.31〜0.6%、マンガン範囲は0.6〜1.65%です。この鋼は熱処理と焼入れにより、ミクロ組織と機械的特性をさらに調整可能です。主な用途:軸、アクスル、ギア、レール、鉄道車輪。
3. 高炭素鋼
高炭素鋼の炭素範囲は0.6〜1%、マンガン含有量は0.3〜0.9%です。高炭素鋼の特性はばね材と高強度線材に適しています。これらの製品は、溶接手順に詳細な熱処理プログラムを含めない限り溶接できません。高炭素鋼は刃物、高強度線材、ばねに使用されます。
4. 超高炭素鋼
超高炭素鋼の炭素範囲は1.25〜2%で、実験的合金として知られています。焼き戻しにより非常に高い硬度を得られ、ナイフ、アクスル、パンチなどの用途に有用です。
炭素鋼の製造
炭素鋼とマイルドスチールは3段階で製造されます:
- 一次製鋼
- 二次製鋼
- 鋳造
これらに続き、最終製品特性に直接影響するさまざまな仕上げ技術が適用されます。
1. 一次製鋼
鋼は100%リサイクル材から、またはリサイクル材とバージン鋼の組み合わせから製造されます。バージン鋼は高炉で鉄鉱石、コークス(石炭から製造)、石灰から生産されます。原料は炉頂から投入され、炉は3000°F(約1650℃)で運転されます。鉄鉱石が溶けて燃焼コークスと混ざると、炭素が溶融生成物に放出されます。不純物は石灰に吸収され、表面のスラグとなり、液鋼から除去されます。この段階の製品は約4%の炭素を含み、まだ不純物が残っています。溶融バージン鋼は転炉(BOF)に移され、ここにはすでにリサイクルスクラップが投入されています。純酸素を溶融鋼に吹き込み、過剰な炭素を酸化させ、最大1.5%炭素の完成品を得ます。
リサイクルスクラップ鋼は、バージン鋼を添加せず電気炉で再処理可能です。高出力アークが3000°Fまで金属を溶解します。スクラップ溶解に伴い、炉容量まで更なるスクラップバッチを追加可能です。平らな溶融鋼浴が得られると、BOFと同様に酸素を吹き込みます。両ケースとも、溶融鋼をレードルや鋼浴に取り出し、表面スラグ(不純物含む)を除去しながら次の工程へ進めます。
2. 二次製鋼
高品質鋼製品と安定した特性への市場需要が、二次製鋼プロセスの発展を促しました。
電気炉
電気炉では、個別成分の添加・除去や温度操作により鋼組成を調整します。
- 攪拌
電磁場でレードル内に乱流を誘導。非金属介在物が表面に分離・浮上しやすくなり、鋼の均質な混合と組成を確保。 - レードル炉
レードルを二次電極炉として使用し、精密な温度制御と合金成分の計量注入を可能に。 - レードル注入
鋼浴底部から不活性ガスを注入。ガスが加熱・上昇する際に攪拌効果を発揮。 - 脱ガス
水素、酸素、窒素を除去し、硫黄含有量も低減。真空、不活性ガス注入、温度制御など様々な技術で溶融鋼を脱ガス。 - 組成調整(CAS-OB:封鎖アルゴンブローイング付き酸素吹き込み)
封鎖鋼浴にアルゴンガスを注入し攪拌。スノーケル配置でスラグを撹乱せず水素含有量を低減、酸化物介在物を表面に浮上。酸素をランスから、アルミニウムをスノーケルから供給し、温度制御精度と最終組成精度を向上。
鋼の脱酸
二次製鋼の重要な側面は酸素除去です。凝固開始時の溶融鋼中の酸素は炭素と反応し、一酸化炭素ガスを発生させます。脱酸制御により完成品特性を変化させ、さまざまな用途への適合性を調整できます。
- リミング鋼
非脱酸または部分脱酸鋼。凝固時に大量の一酸化炭素が発生し、表面品質は良好だがブローホール(気孔)が多い。 - キャップド鋼
初期はリミング鋼と同様だが、約1分後に型をキャップして一酸化炭素生成を抑制。 - セミキルド鋼
鋳込み前に部分的に脱酸。炭素含有量は通常0.15〜0.3%の範囲。 - キルド鋼
完全脱酸され、凝固時に一酸化炭素発生なし。完成品は均質構造でブローホールなし。アルミニウムをレードルまたは型に添加し一酸化炭素生成を「キル(停止)」させるが、完成品へのアルミニウム添加が望ましくない用途も存在。代替としてマンガン・シリコン系フェロアロイやケイ酸カルシウムを使用。
3. 鋳造
従来の鋳造法では、クレーンでレードルを吊り上げ、レールカー搭載の個別鋳型に溶融鋼を注湯(ティーミング)します。インゴット鋳型は凝固後の取り出しを容易にするためわずかにテーパーが付いています。インゴットは浸漬ピットに移され、熱間圧延のために再加熱されます。
連続鋳造機により、下流工程に適した形状へ溶融鋼を連続鋳造可能です。レードルを高所プラットフォームに吊り上げ、タンディッシュに溶融鋼を排出、タンディッシュから鋳造機へ供給します。溶融鋼はタンディッシュから可動底板を持つ水冷鋳型へ供給されます。鋼表皮が凝固すると底板がゆっくり降下し、更なる溶融鋼が鋳型内に流入します。連続鋳造機でスラブ、ブルーム、ビレットに成形されます。凝固製品はローラーで引き出され、ストレートナーで矯正され、機械末端で切断されます。このプロセスは数日〜数週間、中断なく継続可能です。
炭素鋼の仕上げ
炭素鋼の製造プロセス完了後、圧延、熱処理、表面処理、下流二次加工により仕上げられます。
製品圧延
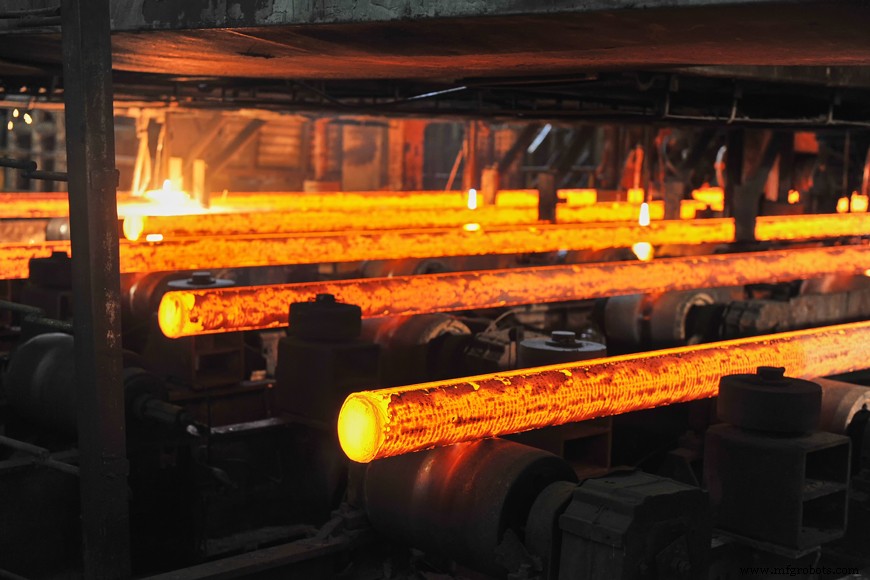
固形鋳造インゴットは、連続鋳造で生産される形状・サイズと同様に、より有用な形状・サイズへ圧延されます。鋼は回転ロールで圧縮・引張されます。ロールは鋼が機械に入る速度より速く回転するため、鋼を前方へ押し出しながら圧縮します。
熱間成形
鋼を再結晶温度以上に加熱し、鋳造時のミクロ組織を破壊。より均一な結晶粒サイズと鋼内の炭素均一分布を実現。
冷間成形
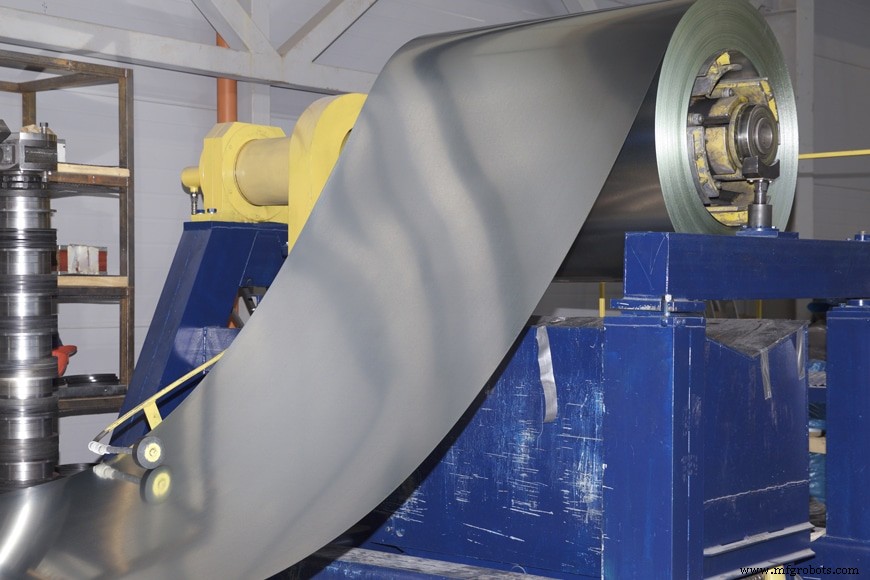
冷間成形は再結晶温度以下で実施。このプロセスにより加工硬化で強度が最大20%向上し、表面仕上げが改善され、より厳しい公差が可能になります。圧延工程から出てくる鋼は、最終寸法に応じてブルーム、ビレット、スラブの半製品形状となります。ブルームは極厚の長方形スラブ、ビレットは同様の厚さだが幅が狭い、スラブはより薄く幅広い製品です。
半製品は圧延機でさらに中間製品へ加工され、製造および下流企業による最終加工の準備が整えられます。
| 冷間成形製品 | 用途 |
|---|---|
| ブルーム | 構造用途 |
| レール | ガードレール、手すり、カスタムレール |
| 圧延棒鋼 | 機械製造、建設 |
| 厚板(1/4インチ以上) | 重工業、ボイラー、橋梁、工業用容器、タンク、船舶 |
| 薄板(1/4インチ未満) | 自動車ボディ、家電、事務機器、飲料缶 |
| 丸棒/角棒 | 建設フレームワーク、ブレース、シャフト、アクスル |
圧延機を出た鋼は、下流企業によりさまざまな二次加工技術で防食処理や金属特性向上が施されます。主要技術は熱処理です。
熱処理
鋼の熱処理目的は、製品内の炭素分布と内部ミクロ組織を変化させ、機械的特性を制御することです。鋼の機械的特性を操作する際、延性を高めれば硬度と強度が低下し、逆もまた然りです。
正火
鋼を上限臨界温度より約130°F(約55℃)高い温度まで加熱。全体が均一に加熱されるまで保持後、空冷します。最も一般的な熱処理で、鋼に高強度と高硬度を与えます。
焼鈍
鋼温度を固溶状態まで上昇させ1時間保持後、毎時70°F(約39℃/時)の速度で冷却。内部応力のない軟らかく延性のある鋼が得られます。
焼入れ
正火と類似だが、水、塩水、油で急冷します。結果として非常に硬い製品(正火品の最大4倍の硬度)が得られますが、非常に脆く、破損・割れのリスクがあります。そのため、予め定めた温度まで焼入れした後、焼き戻しまたは応力除去と呼ばれる制御冷却で室温まで冷却するのが一般的です。熱処理中の温度と冷却速度パラメータを設計することで、鋼の特性を精密に制御できます。
表面処理
生産鋼の約3分の1は、防食、溶接性向上、塗装性向上のため表面コーティング処理されます。
溶融亜鉛めっき
ガルバニジングは鋼に亜鉛表面被膜を形成するプロセスです。鋼を加熱後、亜鉛浴に浸漬し、液体亜鉛が製品表面を覆います。被膜厚はガスナイフで制御。亜鉛被膜の割れ防止のため、少量のアルミニウムを亜鉛溶液に添加します。
電解亜鉛めっき
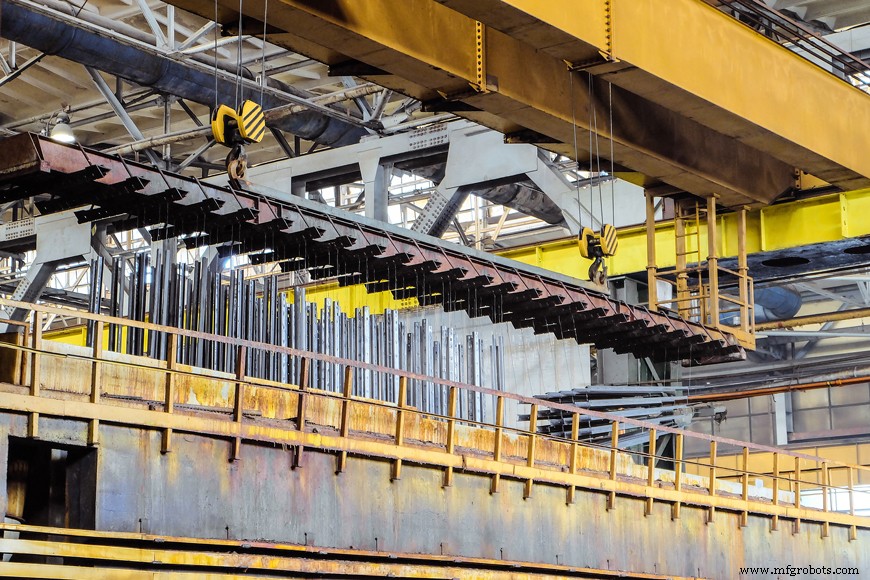
電解液中の電流制御により、鋼表面に亜鉛を析出させる亜鉛めっきプロセス。被膜厚のより良い制御が可能。製品片面ずつ異なる厚みの差別化被膜や、亜鉛合金被膜で所望特性を最適化することも可能。
下流二次加工
下流企業は鋼原材料を完成品へさらに加工します。機械加工(工作機械で表面金属を均一に除去)、各種溶接技術による鋼接合など、さまざまな加工技術が用いられます。
炭素鋼のリサイクル
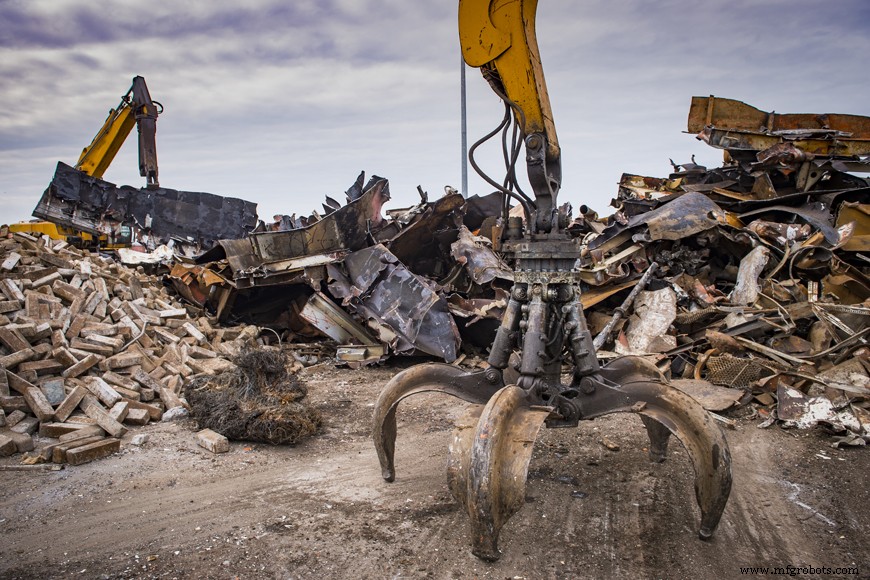
金属リサイクルは持続可能な生活と人間活動の環境影響最小化における成功事例の一つです。鋼は地球上で最もリサイクルされている材料で、他のすべての材料を合わせた量より多くリサイクルされています。
リサイクル鋼の供給源には、製鋼所からのスクラップ、二次製造業者、製品寿命終了後の鋼製品があります。多くの場合、リサイクル鋼だけでは製造需要を満たせないため、完成品製造にはバージン鋼とリサイクル鋼の組み合わせがほぼ常に使用されます。
鋼リサイクルは経済的でもあり、完成品コストを低減します。このため鋼業界はリサイクルネットワークの推進・確立に積極的に関与し、寿命終了製品のリサイクルを容易にしています。
鋼材に関する詳細情報や、カスタムプロジェクトのお見積もりについては、お気軽にお問い合わせください。
関連記事
- 鋼管:入門
- 鋼グレーディング
- ステンレス鋼完全ガイド
- 炭素鋼 vs ステンレス鋼
- 熱間圧延 vs 冷間圧延鋼
金属
- 炭素鋼 vs ステンレス鋼:プロジェクトに最適な素材選び
- 高炭素ステンレス鋼の特性・用途・メリット:包丁選びの基礎知識
- 中炭素鋼の特性、用途、熱処理とメリット
- 炭素鋼 vs ステンレス鋼:主要違いと適材適所の選び方
- 鋼の種類101:信頼できる購入ガイド
- 軟鋼 vs ステンレス鋼: 主な違いを徹底解説
- 軟鋼(マイルドスチール)の多彩な用途:建設からDIYまで、コスパ最強金属の実力
- ASTM A595 Grade A 炭素鋼 - 低炭素合金鋼の特性と用途
- ASTM A595 Grade B 炭素鋼 - 包括的な特性概要
- ファイバーグラスは鋼材より強いのか? 産業用途の決定的比較
- ファイバーグラスグレーチングは鋼材より優れているか? プロフェッショナル比較