



FDM 3Dプリントを完璧に仕上げる4つのエキスパート技術
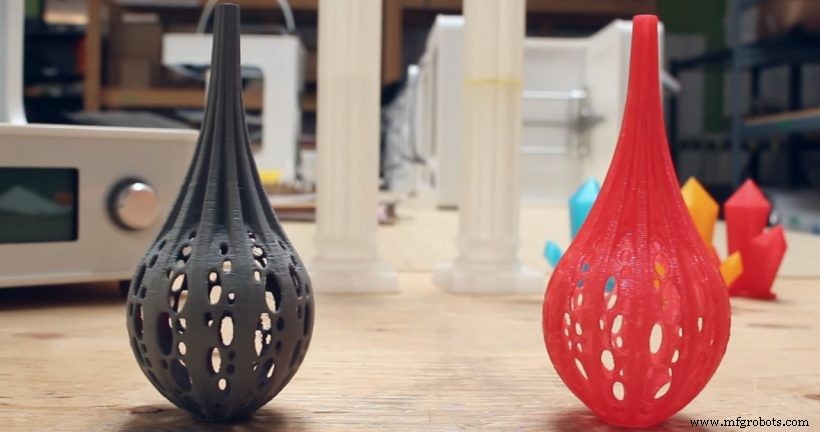
FDMパーツを作る際、最終的な外観は機能性能と同じくらい重要です。FDMは機能的プロトタイプ、少量生産、コンセプトモデルに最適ですが、洗練されたルックスを得るには、意図的な後処理ステップが必要です。
本ガイドでは、FDMパーツをプロフェッショナルに仕上げる4つの実証済み手法を解説し、よくある落とし穴を防ぐ重要な考慮点を紹介します。
1. サポート構造をすべて除去する
サポート材はプリント中の隙間を埋めるために不可欠ですが、表面の傷を避けるためにきれいに除去する必要があります。主に2つのアプローチがあります:
- 手動除去: ペンチで素早くサポートを折り取れますが、接触点に跡が残り、研磨が必要になることが多いです。
- 溶剤浴: 水(PVA用)やリモネン(HIPS用)でサポートを溶かすハンズフリーな解決策で、表面にサポート残留物を残しません。ただし、この方法にはマルチヘッドプリンターが必要で、特にリモネンを大量使用する場合は運用コストが増大する可能性があります。
重要な考慮点:
- 手動除去を選ぶ場合は、クリーンなサポート脱着を考慮した設計にする。
- 溶解性サポート用にデュアルエクストルーダー構成を確保する。
- 大量生産時のHIPSサポート用リモネンコストを評価する。
2. プリントを平滑化する
サポート除去後も、積層ラインや微細な不完全さが残ります。平滑化技術は、パーツの用途、ディテールレベル、生産量によって選択します。
研磨
粗目(120〜220番)から始め、細目(400〜800番)へ進めて表面粗さを低減します。高解像度プリントなら、最初から細目で始められます。研磨時は:
- 軽いタッチと円運動で均一にカバーする。
- 寸法精度を保つため過度な圧力は避ける。
- ウェットサンディングで粉塵を抑え、呼吸器を保護することを検討。
蒸気平滑化
ABSプリントにアセトン蒸気を当てると外層が融合し、より滑らかな仕上がりになります。高速で、メッキ前のパーツに最適ですが、層間の隙間は消えません。
ビーズブラスト
短時間でマットな均一表面を得るなら、ビーズブラストが一貫した結果を出し、研磨では届かない狭い形状にも対応できます。
タンブリング
複数パーツを同時に仕上げる場合、タンブリングが効率的です。タンブリングによる寸法変化を緩和するため、やや厚めの壁で設計してください。
3. 隙間を埋める
サポートからの漏れで最終パーツに微細な穴ができることがあります。自動車用ボディフィラーや、アセトンと同一フィラメントのカスタムミックスでこれらの空隙を塞げます。フィラーが硬化したら軽く研磨し、塗装に適した平らな表面に整えます。
4. パーツを塗装する
洗浄と平滑化が済めば、着色の準備完了です。エアブラシを使えば薄く均一なコートが可能で、手塗りも効果的です。各コート30分乾燥させてから次を重ね、最後にクリアエポキシ層で仕上げれば、光沢があり耐久性のある表面になります。色精度が重要な用途には、フルカラーFDMプリンターや専門業者への外注を検討してください。
これらのステップに従えば、生のFDMプリントをプレゼンテーション、テスト、最終用途に耐えるプロフェッショナルグレードのコンポーネントへと変えることができます。
3Dプリント
- SLS 3Dプリントで鮮やかで長持ちする色を実現する方法
- 3Dプリント部品へのメッキ:実践的エキスパートガイド
- 板金パーツ・エンクロージャのベアメタル仕上げ3選:グライン・バレル・無仕上げ
- 板金部品品質を高める5つの実証済み戦略
- 金属部品の耐食性を高めるトップ5戦略
- 機械に最適な高品質ゴム部品の5つの主要メリット
- プレミアム油圧クランプで作業を向上:信頼性、効率性、耐久性を兼ね備えた設計
- Kor-Pak:鉄道部品とサービスの最高峰ワンストップソリューション
- 油掘削リグに不可欠なストロマグ製コンポーネント5選
- AppNeta、Office 365とAthenahealth向けクイックスタートワークフローでSaaS監視を拡張
- アプリケーションに最適なスイッチを選定するための10の重要ポイント