



ULTEM & PEEK:高性能3Dプリンティング材料をマスターする
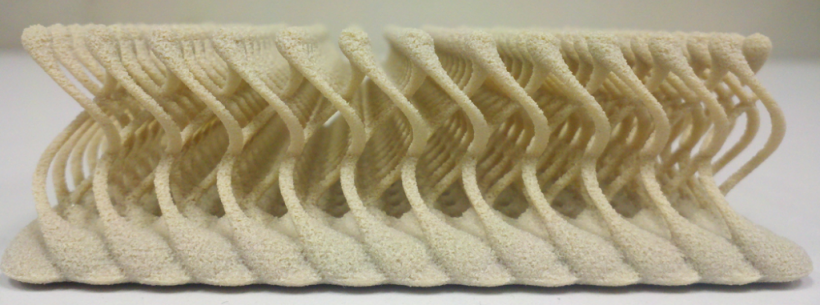
高性能熱可塑性樹脂、すなわちPEI、PAEK、PPSUが、産業グレード製造アプリケーションでますます需要を集めています。
積層造形分野では、溶融積層造形(FDM)がこれらのフィラメントでプリントする最も一般的な技術です。
本チュートリアルでは、高性能熱可塑性樹脂での3Dプリンティングを探求し、メリット・デメリット、用途、主要プリント要件をカバーします。
なぜ高性能熱可塑性樹脂を使うのか?
PLAやABSとは異なり、高性能熱可塑性樹脂は優れた機械的特性——強度、耐久性、耐熱性、耐化学性——を提供し、エンジニアリング用途に最適です。
材料
PEI(ULTEM)
ポリエーテルイミド(PEI)、商品名ULTEMは、アンバーまたは透明色で提供される高性能エンジニアリング熱可塑性樹脂。ULTEM 9085とULTEM 1010が最も広く使用されるグレード;Sabicが最近ULTEM-1010ベースの2新バリアントを発表。
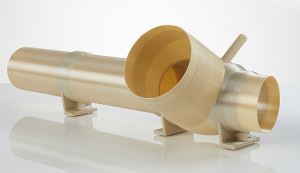
ULTEM 9085:主なメリット
- 固有の難燃性(FST準拠、航空機コンポーネント認証取得)
- 高強度重量比——アルミニウムより軽量ながら同等の衝撃強度
- 熱変形温度167℃
- 自動車液、水溶液、アルコールへの優れた耐化学性
用途
航空宇宙・自動車パーツに最適:内装コンポーネント、ダクトワーク、電気エンクロージャー、カスタム工具。LatécoèreはULTEM 9085で航空機工具を50%軽量化。
推奨プリンター設定
- エクストルーダー温度:350〜380℃(オールメタルエクストルーダー)
- プリントベッド温度:140〜160℃
- ベッドカバー:カプトンテープ、軽くサンディングしたFR4、またはパーフボード
- ヒーテッドエンクロージャー:必須(暖かい〜高温ビルド環境)
- プリント速度:20〜30mm/s
ULTEM 1010:主なメリット
- FDMフィラメント中最高引張強度
- 優れた熱安定性——蒸気滅菌耐性
- 生体適合性(ISO 10993/USP Class VI)
- NSF 51食品接触認証
用途
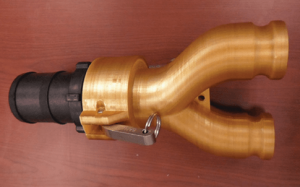
キャビン外航空宇宙コンポーネント、自動車パーツ、食品製造工具、サージカルガイド・トレー等カスタム医療デバイスに使用。
推奨プリンター設定
- エクストルーダー温度:370〜390℃(オールメタルエクストルーダー)
- プリントベッド温度:120〜160℃
- ベッドカバー:カプトンテープ、軽くサンディングしたFR4、またはパーフボード
- ヒーテッドエンクロージャー:必須
- プリント速度:20〜30mm/s
PAEKファミリー(PEEK & PEKK)
ポリアリルエーテルケトン(PAEK)にはPEEKとPEKKが含まれ——両方とも高温・高強度熱可塑性樹脂。
PEEK:主なメリット
- 耐熱性260℃まで
- 優れた強度重量比と耐摩耗性
- 溶媒、酸、塩基への強い耐化学性
- オートクレーブ滅菌対応
用途
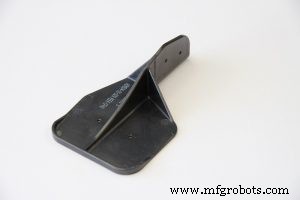
Airbus HelicoptersがA350 XWBのアルミニウムドア金具をPEEKで置き換え、重量40%削減と機能性向上を実現。PEEKは自動車ベアリング、ピストンパーツ、カスタム義肢にも適合。
推奨プリンター設定
- エクストルーダー温度:360〜450℃(オールメタルエクストルーダー)
- プリントベッド温度:≥120℃
- ベッドカバー:カプトンテープ
- ヒーテッドエンクロージャー:70〜150℃
- プリント速度:10〜50mm/s(0.2mmレイヤー)
PEKK:主なメリット
- 高強度、靭性、耐摩耗性
- 優れた耐熱性と耐化学性
用途
ジェット燃料、オイル、油圧液に曝露されるコンポーネントに適合;低アウトガスシングで宇宙機パーツに使用。Boeing Starlinerは500個超のPEKKパーツを採用、約60%コスト削減を実現。
推奨プリンター設定
- エクストルーダー温度:345〜375℃(オールメタルエクストルーダー)
- プリントベッド温度:120〜140℃
- ベッドカバー:カプトンテープ
- ヒーテッドエンクロージャー:70〜150℃
- プリント速度:20〜50mm/s(0.2mmレイヤー)
PPSU (PPSF)
ポリフェニルスルホン(PPSU)はエンジニアリング向け3Dプリント熱可塑性樹脂中、最強クラスに位置します。
PPSU:主なメリット
- 熱変形温度205℃と高耐化学性
- 強靭で耐久性に優れる
- ガンマ線高耐性;滅菌対応(EtO、蒸気、プラズマ、乾熱、冷滅菌)
用途
自動車、医療、少量射出成形で汎用性発揮。蒸気滅菌耐性で医療工具に最適;自動車アンダーフードパーツと電子エンクロージャーも恩恵を受けます。
推奨プリンター設定
- エクストルーダー温度:360〜390℃(オールメタルエクストルーダー)
- プリントベッド温度:140〜160℃
- ベッドカバー:カプトンテープ
- ヒーテッドエンクロージャー:必須
- プリント速度:1000mm/min
高性能熱可塑性樹脂の限界
主な課題は高材料コストと高度なプリント専門知識の必要性。これらの温度に対応可能なFDMプリンターの限定的入手性と、後処理要件(PEEK/PEKKのアニーリング等)も採用を制約しています。
結論
高性能熱可塑性樹脂は急速に進化中。独自の特性が金属合金へのコスト効率良い軽量代替をしばしば提供し、エンジニアリング設計に新たな機会を開きます。メーカーが材料ポートフォリオを拡大するにつれ、価格低下が予想され、適用範囲拡大と高性能3Dプリンティングの未来強化につながるでしょう。
関連記事:
3DプリンティングABS:知っておくべきすべて
PLA 3Dプリンティング:決定版ガイド
3Dプリント
- Scalmalloy:航空宇宙グレードメタル3Dプリンティング向け高強度アルミニウム・マグネシウム・スカンジウム合金
- 社内3Dプリンティング vs 外注:実践的選択ガイド
- 2019年、3Dプリンティング材料市場を牽引する5つのキートレンド
- StratasysがAntero800naとNylon12-CFを発表:航空宇宙・自動車・産業向け高性能3Dポリマー
- SLS、MJF、FDM、SLA、DLS™ 向け 3Dプリント材料選定の完全ガイド
- 3Dプリント用フレキシブル材料トップガイド:性能と用途
- AIaaS完全ガイド:AI as a Serviceを解き明かす
- 3Dプリント完全ガイド:基礎から先進技術まで
- 3Dプリント複合材料を探る:エンジニアのための実践ガイド
- カップリング種類別ガイド:ジョウ・ビーム・タイヤ・チェーンの特徴と選定ポイント
- SEWユーロドライブパーツ完全ガイド:品質と性能の理由