



3Dプリンティング vs CNC加工:プロジェクトに最適なのはどちら?
はじめに
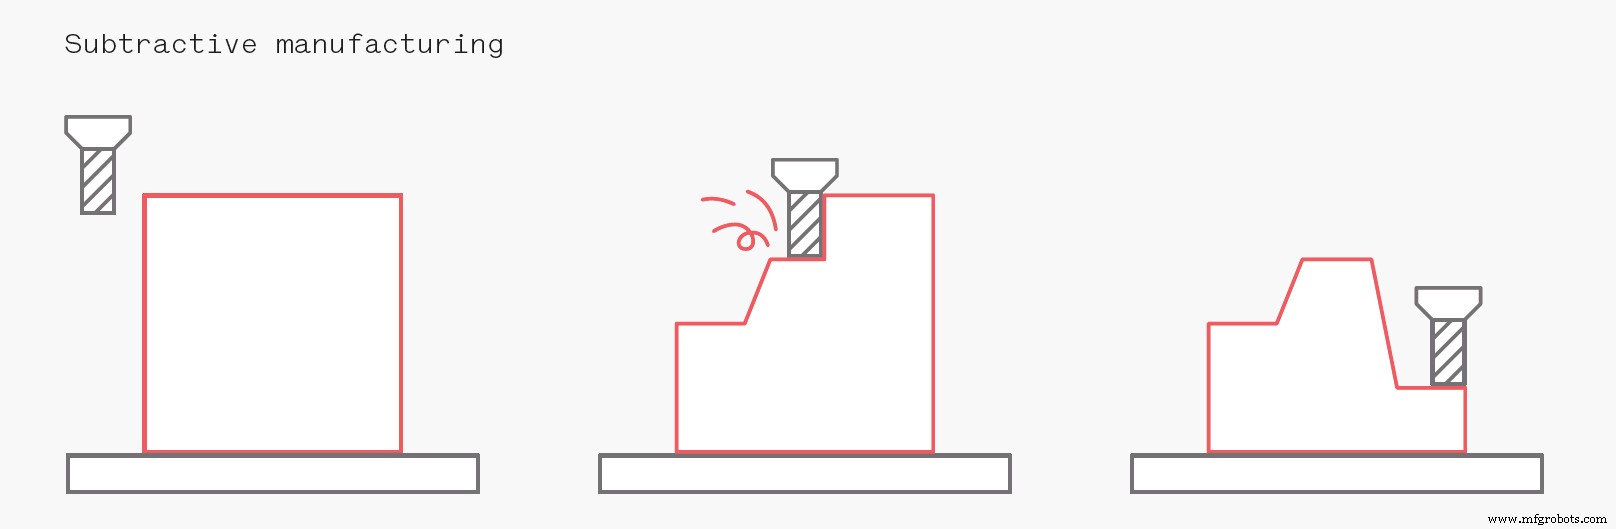
CNC加工は一般的な除去加工技術です。3Dプリンティングとは異なり、通常、材料の塊(ブランク)から始め、様々な鋭利な回転工具やカッターを用いて材料を削り取り、必要な最終形状を得ます。
CNCは、少量のワンオフジョブから中〜大量生産まで、最も人気のある製造方法の一つです。優れた再現性、高精度、幅広い材料と表面仕上げを提供します。
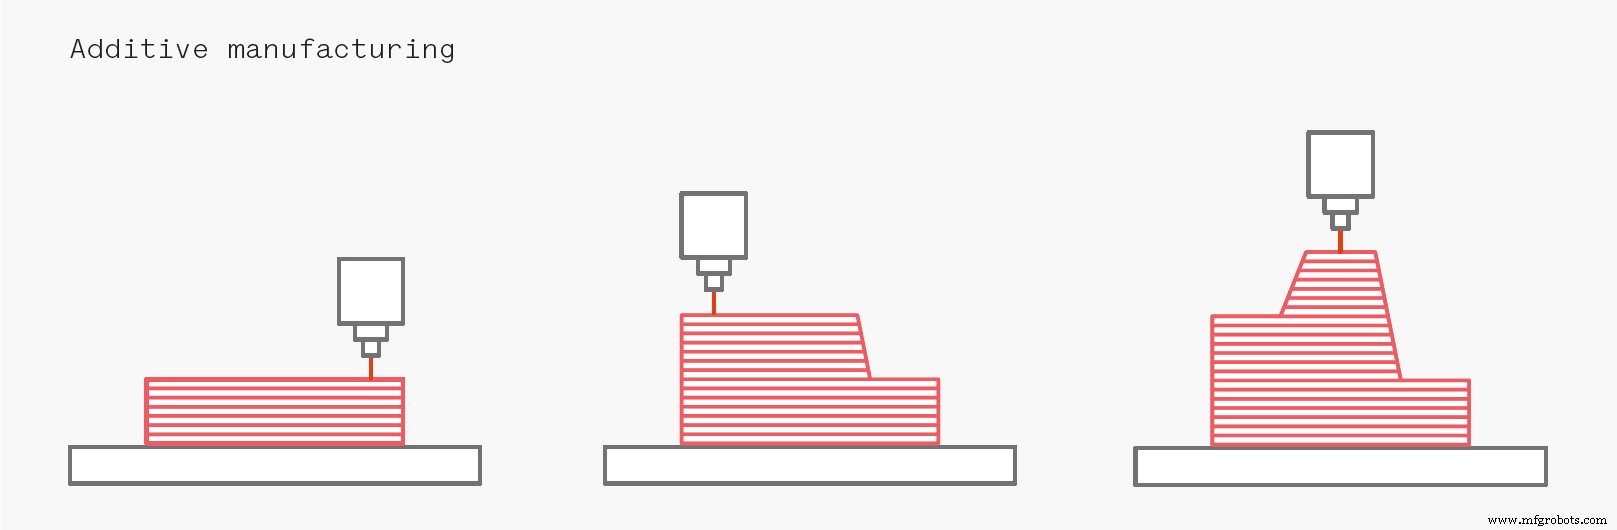
積層造形(AM)または3Dプリンティングプロセスは、材料を1層ずつ追加して部品を構築します。AMプロセスは特別な工具や治具を必要としないため、初期セットアップコストを最小限に抑えられます。
本記事では、用途に適した技術選択のための主要な技術的考慮事項を提示します。金属またはプラスチックで作られる機能部品と試作に焦点を当てます。この目的で最も適した3Dプリンティングプロセスは、プラスチックではSLSまたはFDM、金属ではSLM/DMLSまたはバインダージェッティングです。
適切な技術の選択
CNCと積層造形(AM)の選択において、意思決定プロセスに適用できるいくつかのシンプルなガイドラインがあります。
経験則として、除去加工で比較的容易に製造可能なすべての部品は、一般的にCNC加工すべきです。3Dプリンティングを採用すべきなのは、主に以下のケースです:
- 従来工法では製造不能な部品(例:高度に複雑なトポロジー最適化形状)
- 短納期がクリティカル(3Dプリント部品は24時間以内に納品可能)
- 低コストが必須(少量生産では3Dプリンティングが一般的にCNCより安価)
- 同一部品の必要数が少ない(10個未満)
- 切削加工が困難な材料が必要(金属超合金、フレキシブルTPU等)
CNCはより高い寸法精度と、全3次元で優れた機械的特性を提供しますが、通常はより高コストになります(特に少量時)。
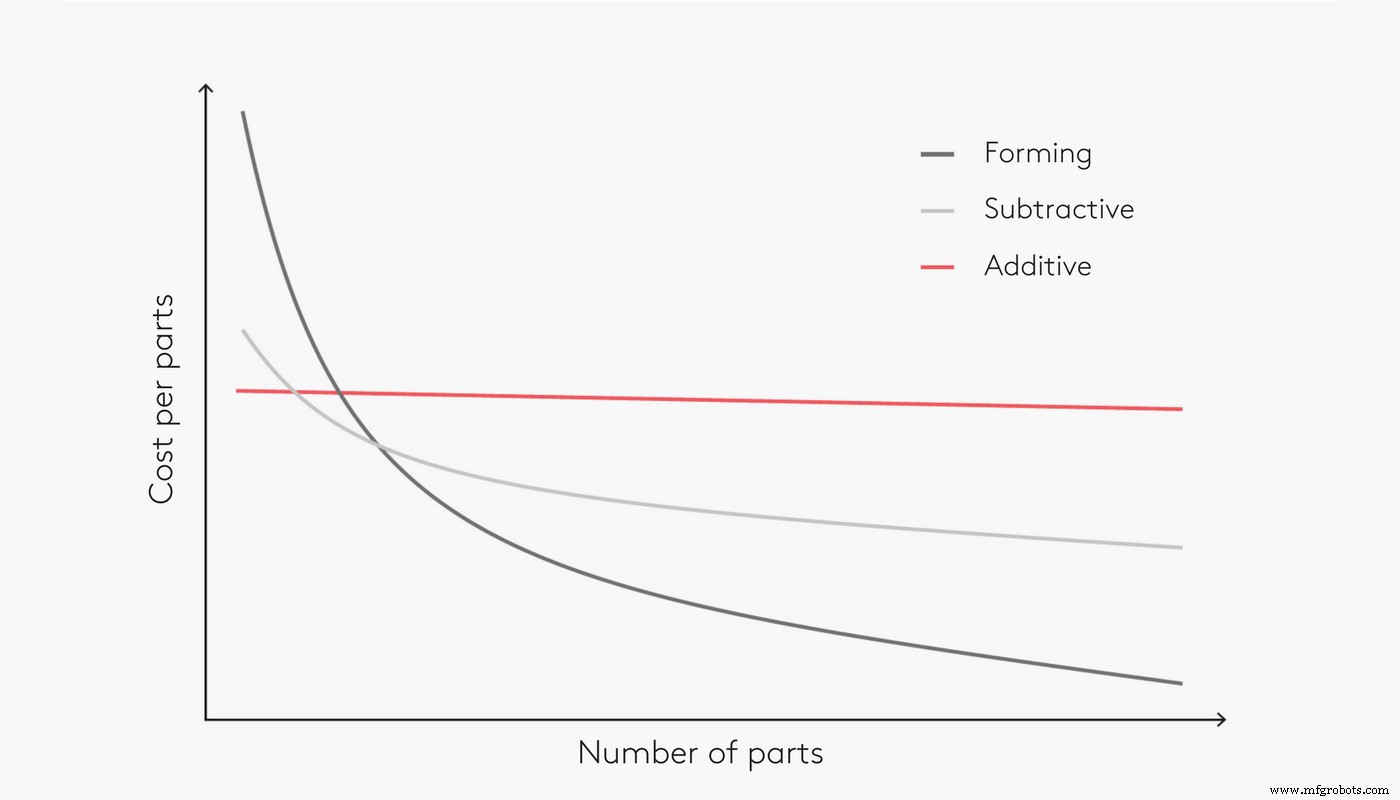
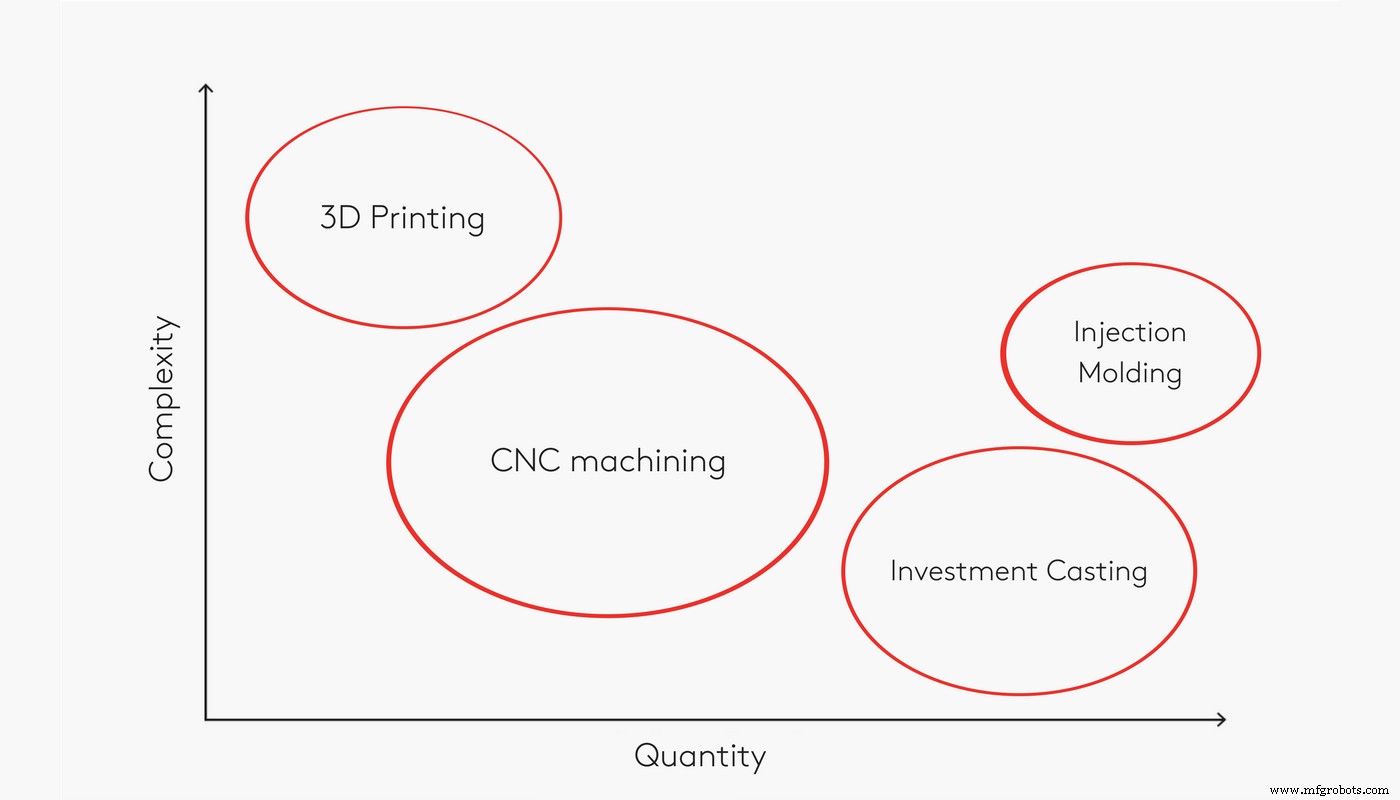
より多くの部品数(数百個以上)が必要な場合、CNCもAMもコスト競争力の面からは最適とは言えません。鋳造や射出成形などの従来成形技術が、規模の経済メカニズムにより一般的に最も経済的です(下図参照)。
推奨プロセス参照表
| 必要個数 | 1個 | 10個 | 100個 | 1000個 |
|---|---|---|---|---|
| プラスチック | 3Dプリンティング | 3Dプリンティング(CNC検討) | CNC(射出成形検討) | 射出成形 |
| 金属 | 3Dプリンティング & CNC* | CNC(3Dプリンティング検討) | CNC(鋳造検討) | 鋳造 |
*:部品形状に大きく依存
プロセス特性
寸法精度
CNC加工は厳しい公差と優れた再現性を提供します。非常に大型から微小部品まで高精度に加工可能。切削工具の形状上、内部コーナーには常にRがつきますが、外部表面はシャープなエッジにでき、極薄加工も可能です。
各3Dプリンティングシステムは異なる寸法精度を提供します。産業用機は非常に良好な公差で部品を造形可能。厳しいクリアランスが必要な場合、重要寸法をオーバーサイズで3Dプリントし、後処理で機械加工することが可能です。
3Dプリント部品の最小肉厚は、エンドエフェクタのサイズ(例:FDMのノズル径、SLSのレーザースポットサイズ)によって制限されます。層ごとに造形されるため、層ラインが見えることがあり、特に曲面で顕著です。最大部品サイズは比較的小さく、3Dプリンティングプロセスは多くの場合、厳密な環境制御を必要とするためです。
| 公差 | 最小肉厚 | 最大部品サイズ | |
|---|---|---|---|
| CNC | ±0.025〜0.125mm* | 0.75mm | フライス: 2000×800×1000mm 旋盤: φ500mm |
| SLS | ±0.300mm | 0.7〜1.0mm | 300×300×300mm |
| FDM | 産業用: ±0.200mm デスクトップ: ±0.500mm | 0.8〜1.0mm | 産業用: 900×600×900mm デスクトップ: 200×200×200mm |
| SLM/DMLS | ±0.100mm | 0.40mm | 230×150×150mm |
| バインダージェッティング | ±0.200mm | 2.0mm | 380×355×735mm |
*:指定公差レベルによる
材料
CNCは主に金属加工に使用されます。熱可塑性、アクリル、軟材・硬材、モデリングフォーム、加工用ワックスにも対応可能です。
- 完全等方的挙動を示す優れた機械的・熱的特性
- ブランクサイズによる寸法制約(非標準ブランクはコスト増)
| 一般的なCNC材料 | |
|---|---|
| プラスチック | ABS、ナイロン、ポリカーボネート、PEEK |
| 金属 | アルミニウム、ステンレス鋼、チタン、真鍮 |
3Dプリンティングは主にプラスチックで使用され、金属ではそれほど多くありません。一部技術ではセラミックス、ワックス、砂、複合材からの部品製造も可能です。3Dプリンティング材料は複雑なトピックであり、ナレッジベースの専門記事で詳述されています。
- 幅広い物理特性を持つ多様な材料
- 切削困難な材料(TPU、金属超合金等)も3Dプリント可能
- CNC部品と比較して機械的特性が劣る場合あり(通常完全等方的ではない)
| 一般的な3Dプリンティング材料 | |
|---|---|
| プラスチック | ナイロン、PLA、ABS、ULTEM、ASA、TPU |
| 金属 | アルミニウム、ステンレス鋼、チタン、インコネル |
モデル複雑性
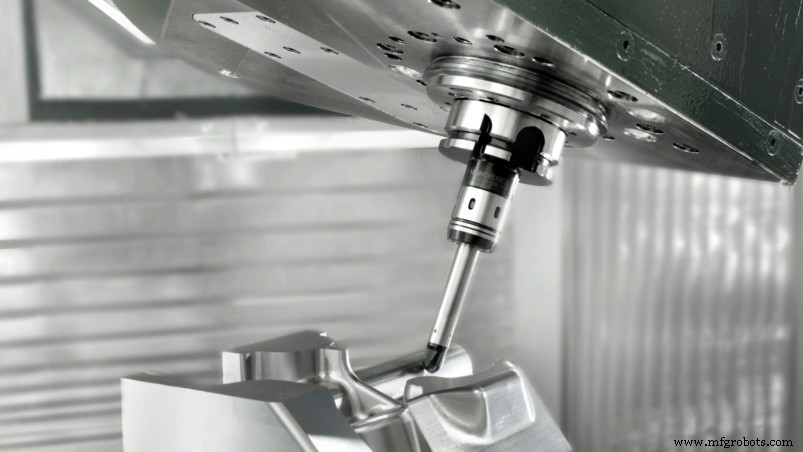
CNC加工用部品設計には、工具アクセスとクリアランス、保持・マウントポイント、工具形状による角の加工不能など、多数の制約を考慮する必要があります。
一部の形状はCNC加工不能です(5軸CNCシステムでも)。工具がコンポーネントの全表面にアクセスできないためです。ほとんどの形状では、異なる面にアクセスするために部品の再配置が必要です。再配置は加工時間と労務時間を増やし、カスタムジグ・治具が必要になる場合もあり、最終コストに影響します。
3Dプリンティングは、CNCと比較して幾何学的制約が非常に少ないです。FDMやSLM/DMLSなど多くの技術でサポート構造が必要ですが、後処理で除去されます。
プラスチックのフリーフォーム・有機的形状は、SLSやマルチジェットフュージョン(MJF)などのポリマー粉末床溶融プロセスで容易に製造可能です。これらはサポート不要だからです。高度に複雑な形状を製造できる能力は、3Dプリンティングの主要な強みの一つです。
製造ワークフロー
CNCまたは3Dプリンティング発注時の裏側で何が起きるか:
CNCでは、専門オペレーターやエンジニアが工具選定、主軸回転数、切削パス、部品再配置を検討します。これらはすべて最終部品品質と加工時間に大きく影響します。製造プロセスは労働集約的で、ブロックを手動で機械にセットアップする必要があります。加工後、部品は使用または後処理の準備が整います。
3Dプリンティングでは、機械オペレーターがまずデジタルファイルを準備(配置決定、サポート追加)し、機械に送信。その後、人的介入は最小限で造形されます。造形完了後、部品の洗浄と後処理が必要で、これが3Dプリンティング製造ワークフローで最も労働集約的な工程です。
後処理
CNCと3Dプリント部品の両方に、機能性や美観を向上させる多くの後処理手法を適用可能。代表的なものを以下に列挙:
| 後処理手法 | |
|---|---|
| CNC | ビードブラスト、アルマイト(タイプII/III)、粉体塗装 |
| 3Dプリンティング | メディアブラスト、サンディング・研磨、マイクロポリッシング、メッキ |
ケーススタディ:プラスチック筐体の試作
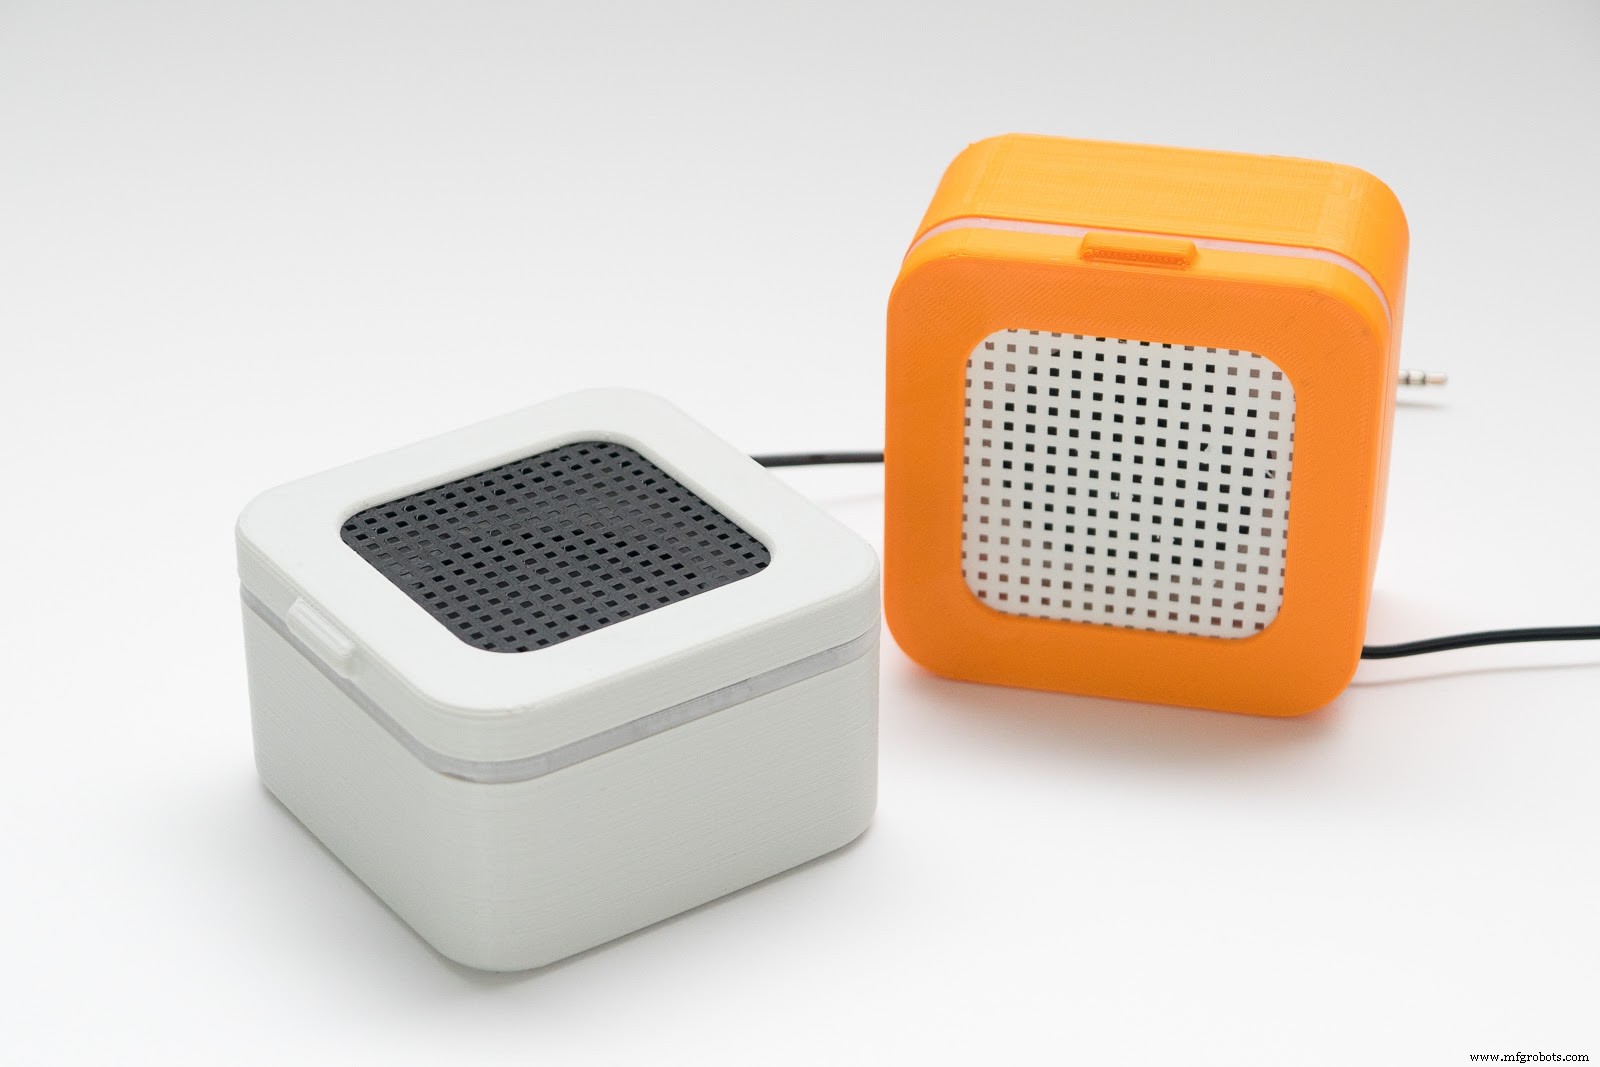
新規電子機器設計時、筐体試作の製造は量産前の製品確定に不可欠です。開発期間短縮のため、短納期と低コストが主目的です。
電子筐体にはスナップフィット、リビングヒンジ、インターロックジョイント、ファスナーがよくあります。これらはCNC加工でも、FDMまたはSLSで3Dプリントでも作成可能です。
CNCとSLSは高精度・高美観の試作を作れますが、デスクトップFDMは納期とコストで大きく勝ります。機械的性能が主目的でないこのプロジェクトでは、CNCとSLSのメリットは追加コストと時間に見合いません。
| CNC | デスクトップFDM | SLS | |
|---|---|---|---|
| コスト | $$ | $ | $$ |
| 一般的材料 | ABS、ナイロン | PLA、ABS、ナイロン | ナイロン |
| 納期 | 1〜2週間 | 1〜3日 | 1週間未満 |
| 精度 | ±0.125mm | ±0.500mm | ±0.300mm |
ケーススタディ:金属ブラケット・コンポーネントの製造
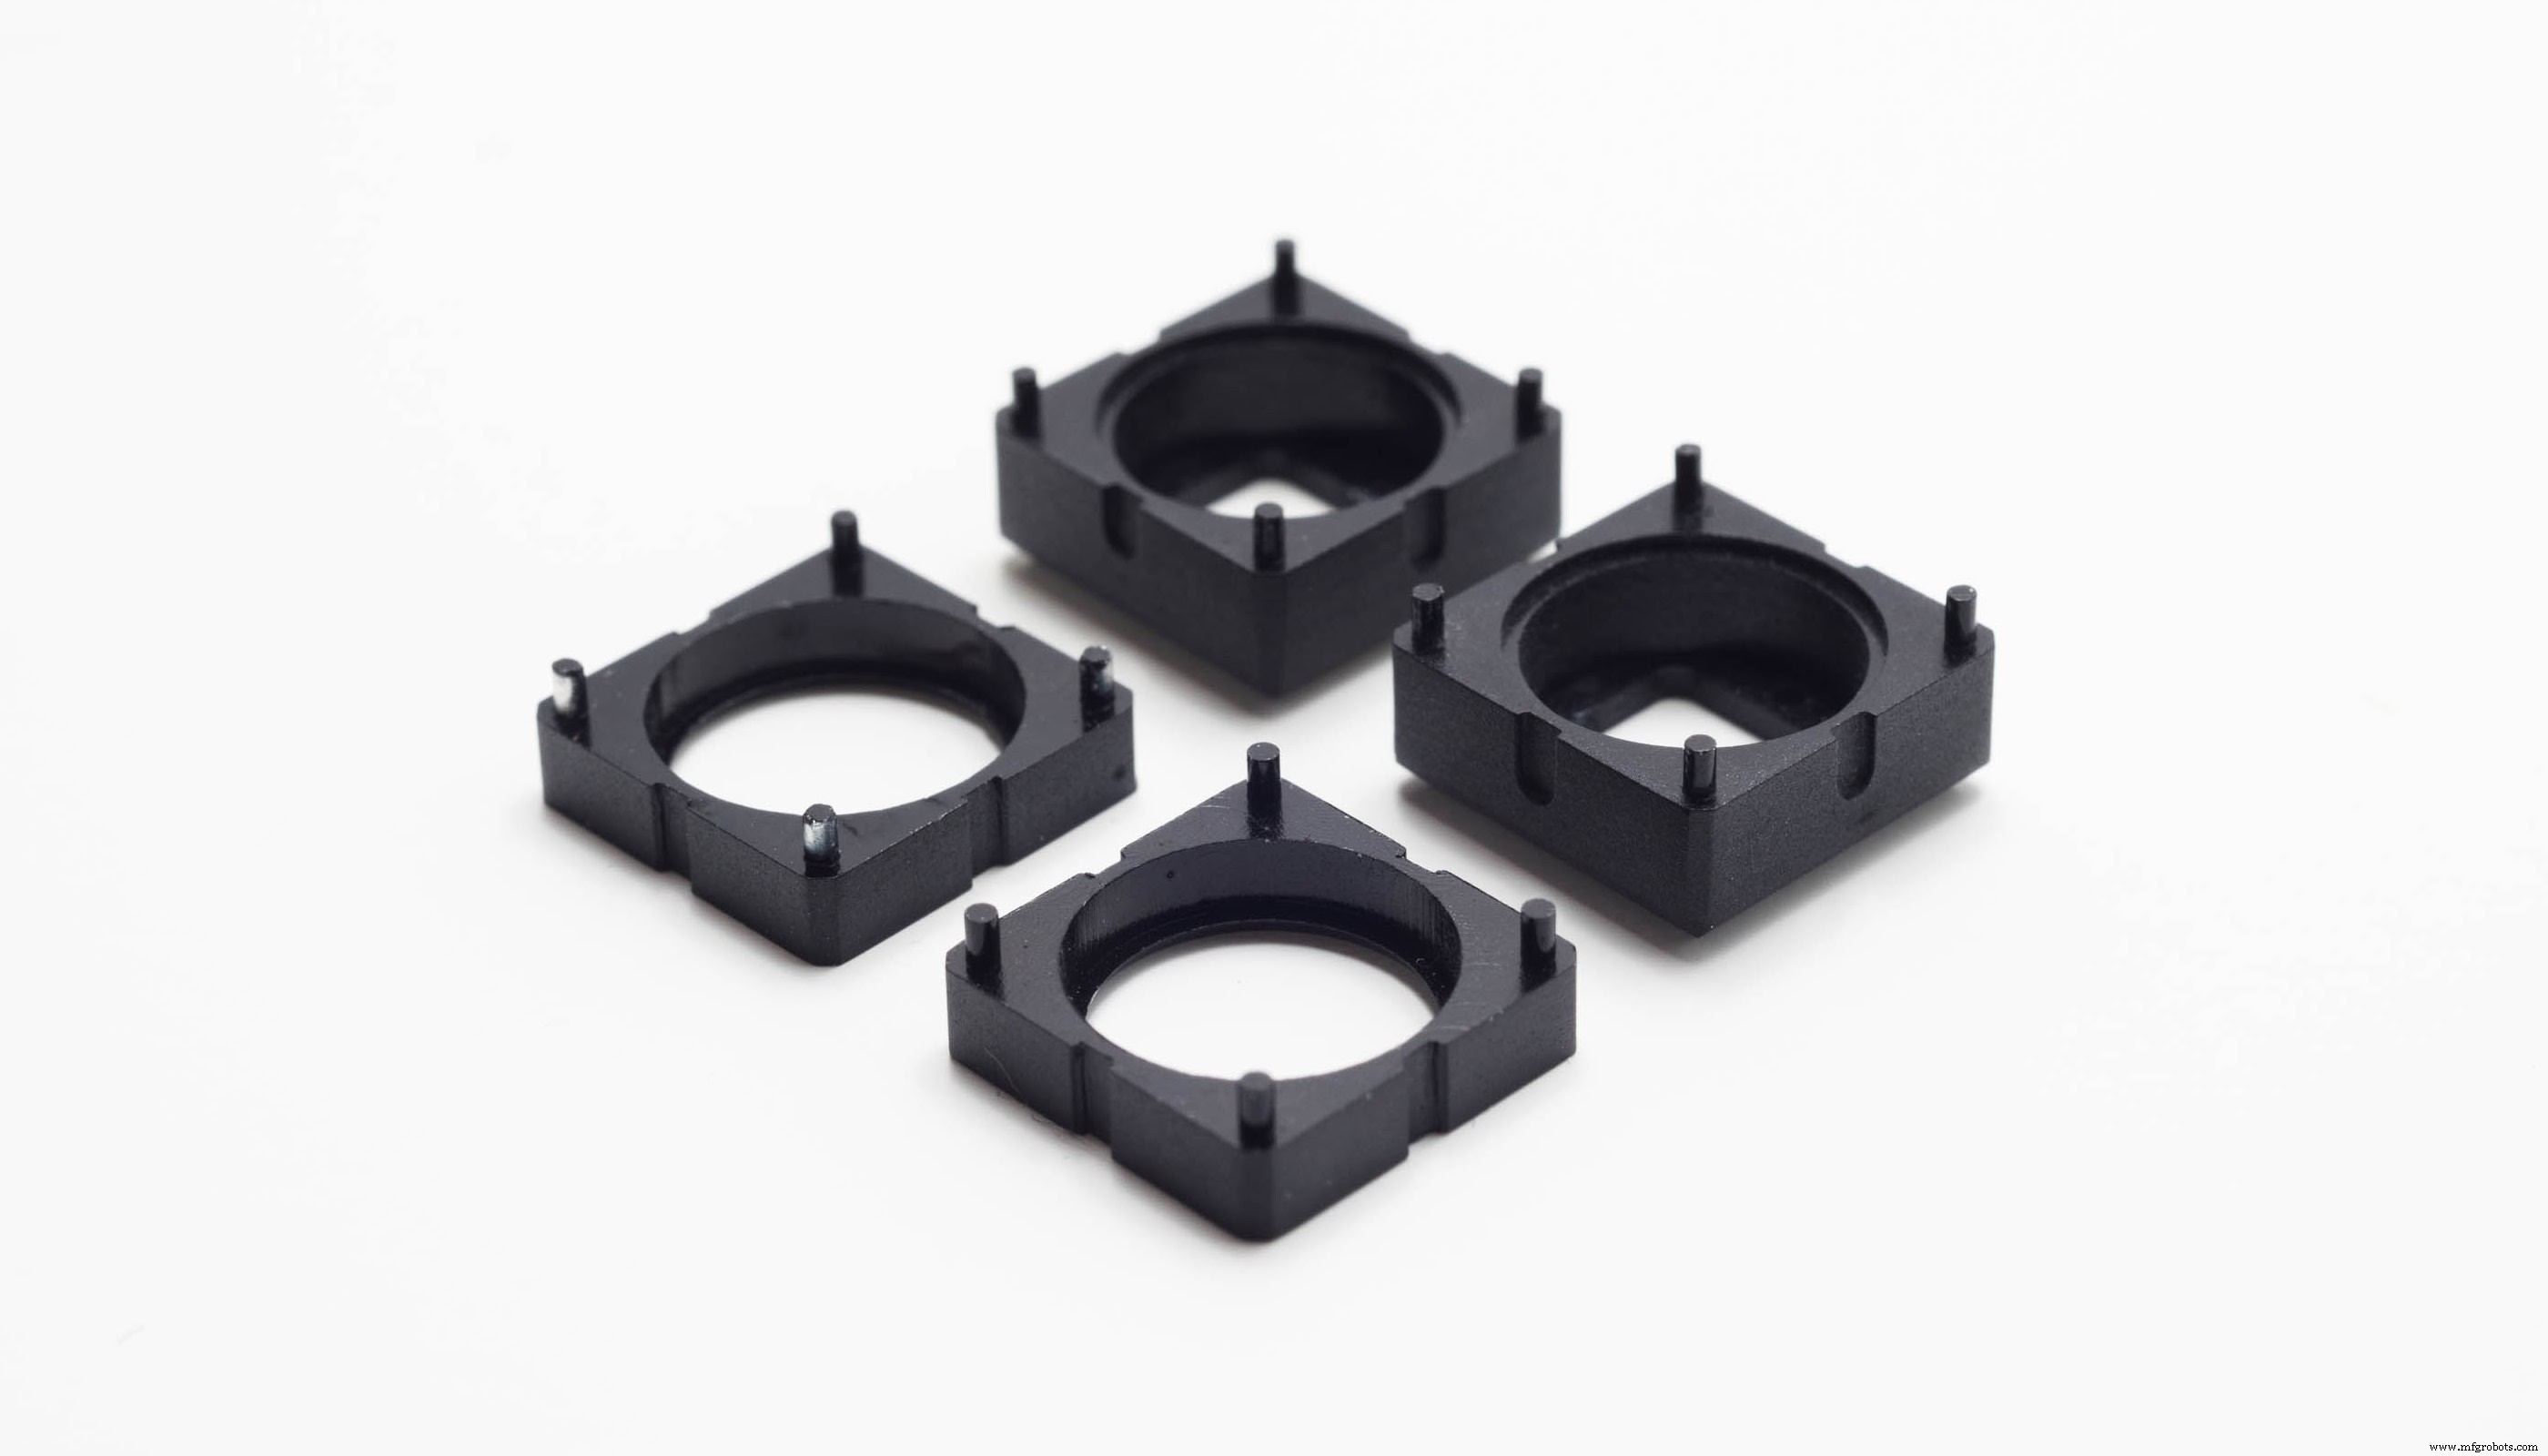
金属ブラケットなどの機械部品は高荷重を支え、高温環境で動作します。ここでは寸法精度と優れた材料特性が主目的です。
モデル形状がシンプル(上記画像のコンポーネント等)なら、精度、機械的特性、コストの面でCNCが最適です。
幾何学的複雑性が増す場合や、より特殊な材料が必要な場合、金属3Dプリンティングを検討すべきです。重量と強度に最適化されたコンポーネント(下図のブラケット等)は有機的構造を持ち、切削加工が非常に困難かつ高コストです。
CNCと金属3Dプリンティングは組み合わせ可能で、有機的形状と重要箇所の厳しい公差を両立できます。
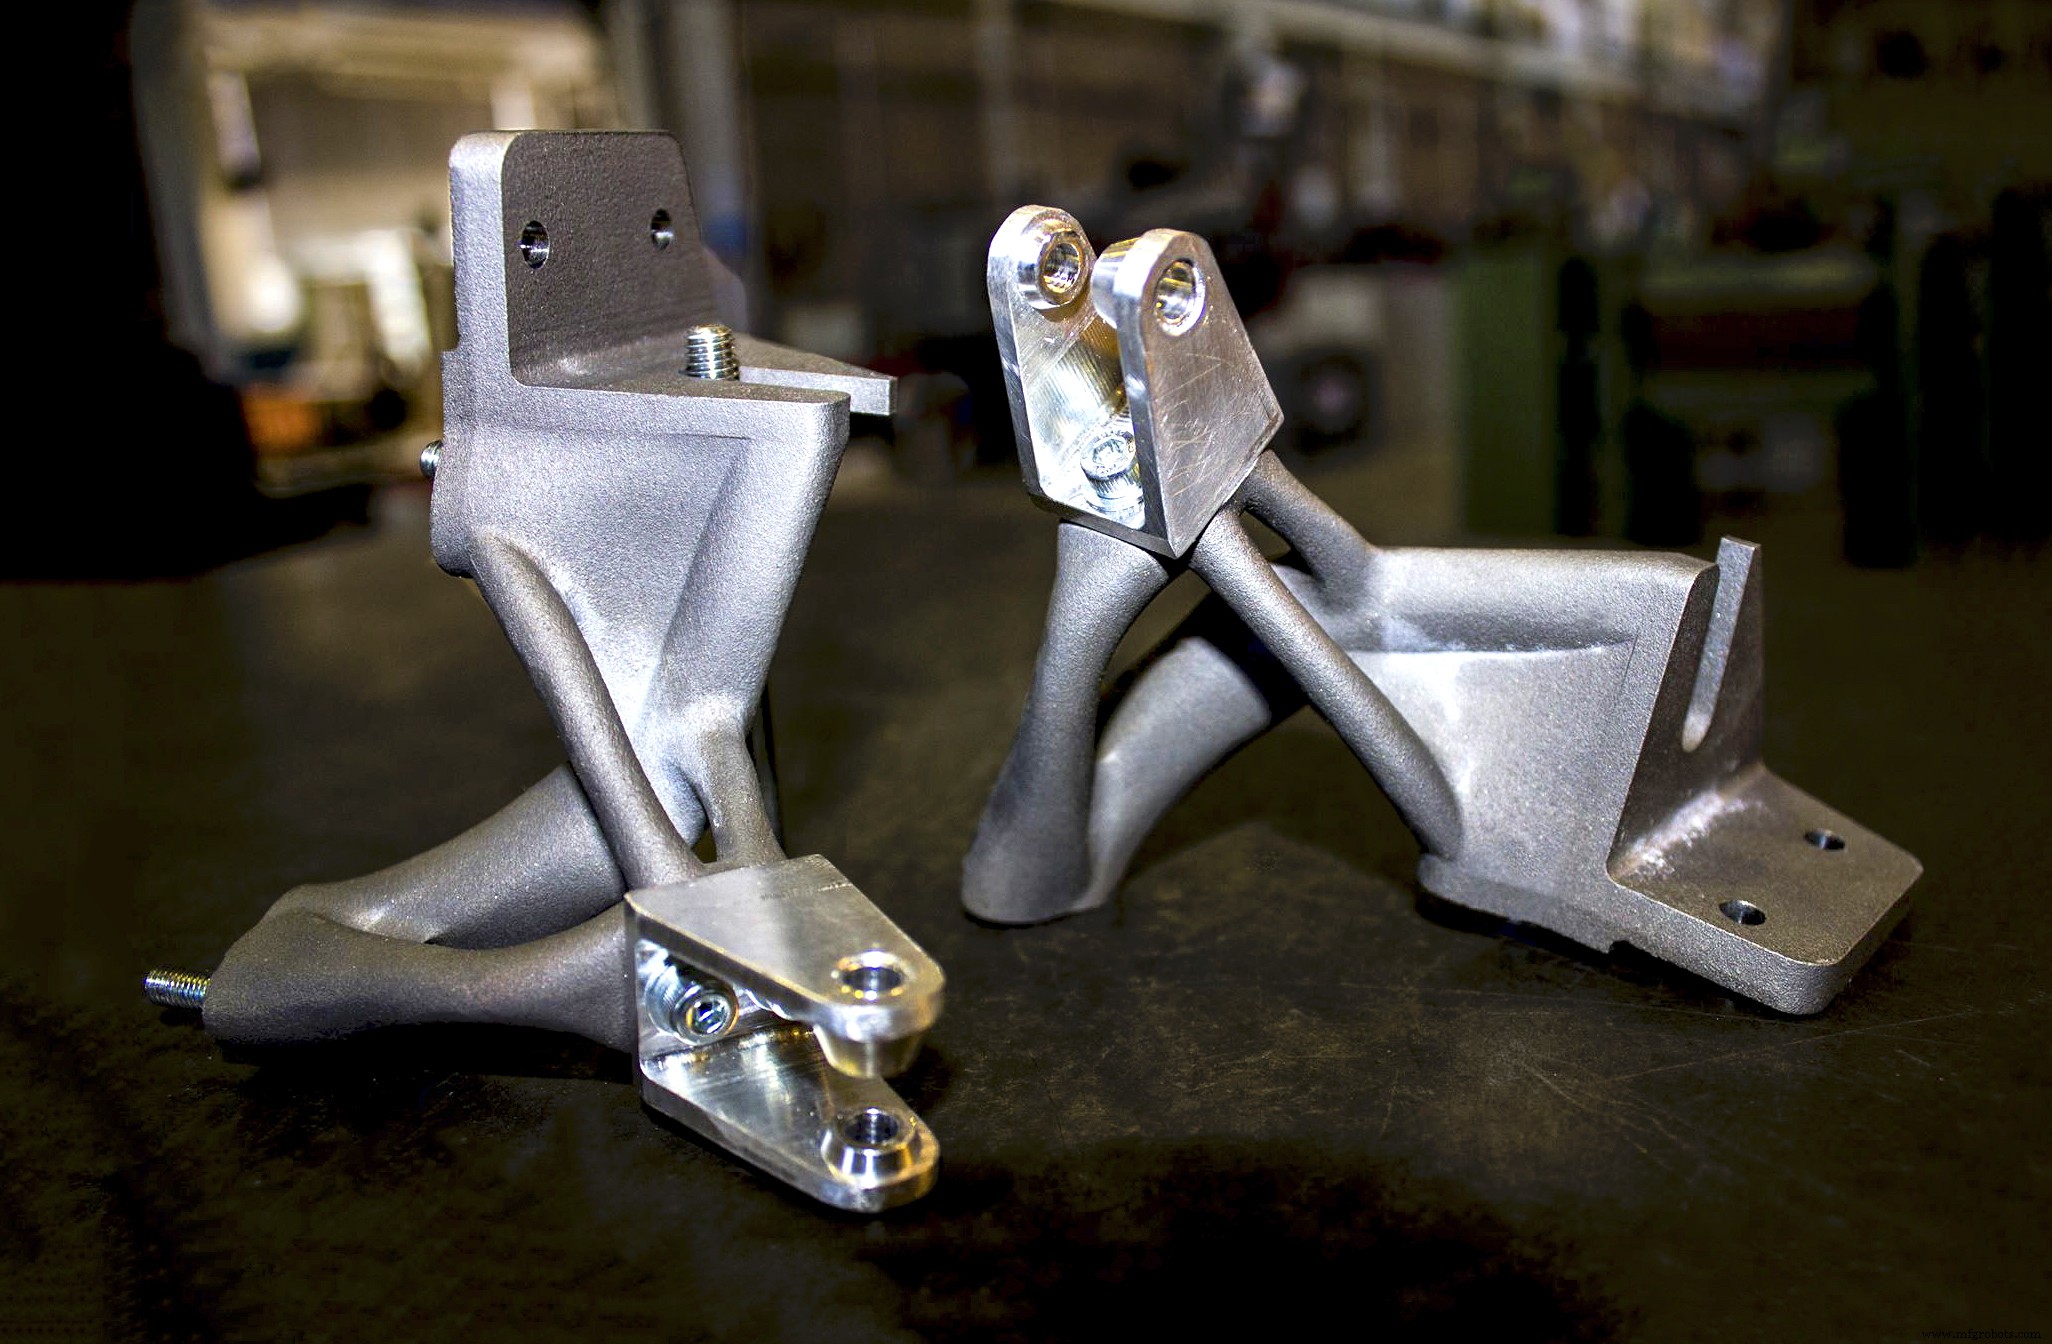
| CNC | SLM/DMLS | バインダージェッティング | |
|---|---|---|---|
| コスト | $$ | $$$$ | $$$ |
| 一般的材料 | アルミニウム、ステンレス鋼、真鍮 | ステンレス鋼、アルミニウム、チタン、インコネル、コバルトクロム | ステンレス鋼、インコネル、コバルトクロム、タングステンカーバイド |
| 精度 | ±0.025mm | ±0.100mm | ±0.200mm |
| 機械的特性 | 非常に良好 | 非常に良好 | 良好 |
経験則
用途に適した技術選択は極めて重要で、以下の経験則に集約されます:
- CNC加工は中〜大量(250〜500個未満)と比較的シンプルな形状に最適。
- 3Dプリンティングは一般的に少量(またはワンオフ試作)と複雑形状に最適。
- 金属の場合、CNCは少量でも価格競争力があるが、形状制約は依然適用される。
- 大量生産(250〜500個以上)なら、他の成形技術がより適している。
3Dプリント
- 5軸CNC加工完全マスター|精度・速度・業界メリットを徹底解説
- CNC加工 vs 3Dプリント:あなたのプロジェクトに最適な技術はどちら?
- エキスパートによるカスタムCNC機械加工ソリューション:精度と信頼性
- 精密アクリルCNC加工:正確、安全、効率的
- CNC加工における品質管理の強化:精度と顧客満足のための戦略
- 精密CNC加工によるカスタム部品製造:迅速・高精度・最適なソリューション
- 大型部品のCNC加工:サイズ制約を克服する戦略
- CNC加工 vs 射出成形:プロジェクトに最適な製造方法の選び方
- ポリマー精密CNC加工:先進技術とヒント
- 精密CNC加工 vs 3Dプリント:プロジェクトに最適な製造方法の選択
- プラスチック部品製造で3DプリントとCNC加工のどちらを選ぶか