



マテリアルジェッティング3Dプリンティング完全ガイド:基礎と応用
マテリアルジェッティングとは?
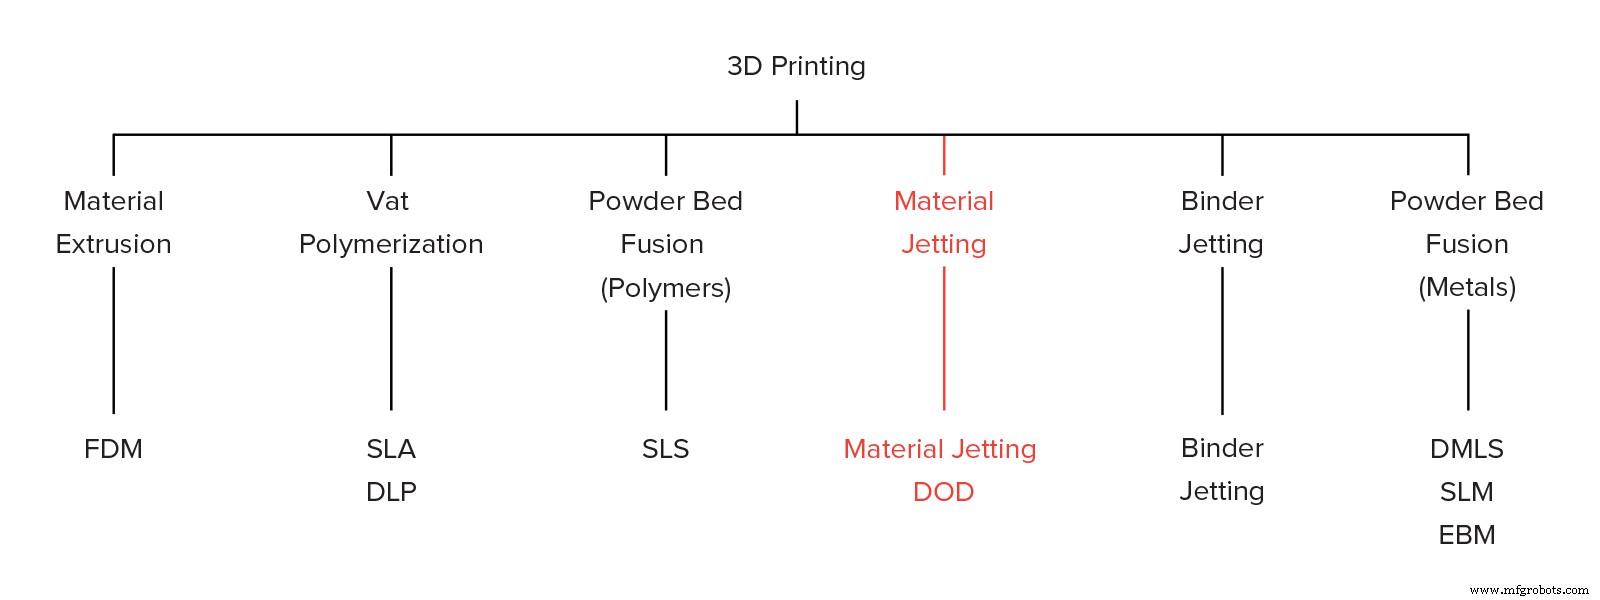
マテリアルジェッティング(MJ)は、2Dインクジェットプリンターと同様の仕組みで動作する積層造形プロセスです。MJでは、プリントヘッド(標準インクジェット印刷用ヘッドと類似)が、紫外線(UV)光で硬化する感光性材料の微細な液滴を吐出し、層ごとに部品を構築します。MJで使用される材料は、液体状の熱硬化性フォトポリマー(アクリル系)です。
MJ 3Dプリンティングは、高い寸法精度と非常に滑らかな表面仕上げを持つ部品を造形します。マルチマテリアル印刷と、ABSライク、ゴムライク、完全透明材料など幅広い材料が利用可能です。これらの特性により、MJは視覚試作と工具製造の両方で非常に魅力的な選択肢となります。ただし、本稿で解説するいくつかの重要な制約も存在します。
MJプロセスの一種に、ドロップ・オン・デマンド(DOD)プリントヘッドを用いて粘性液体を吐出し、ワックスライクな部品を造形するものがあります。DODはほぼ専らインベストメント鋳造用パターン製造に使用されるため、ここでは詳細を割愛します。
マテリアルジェッティングの仕組み
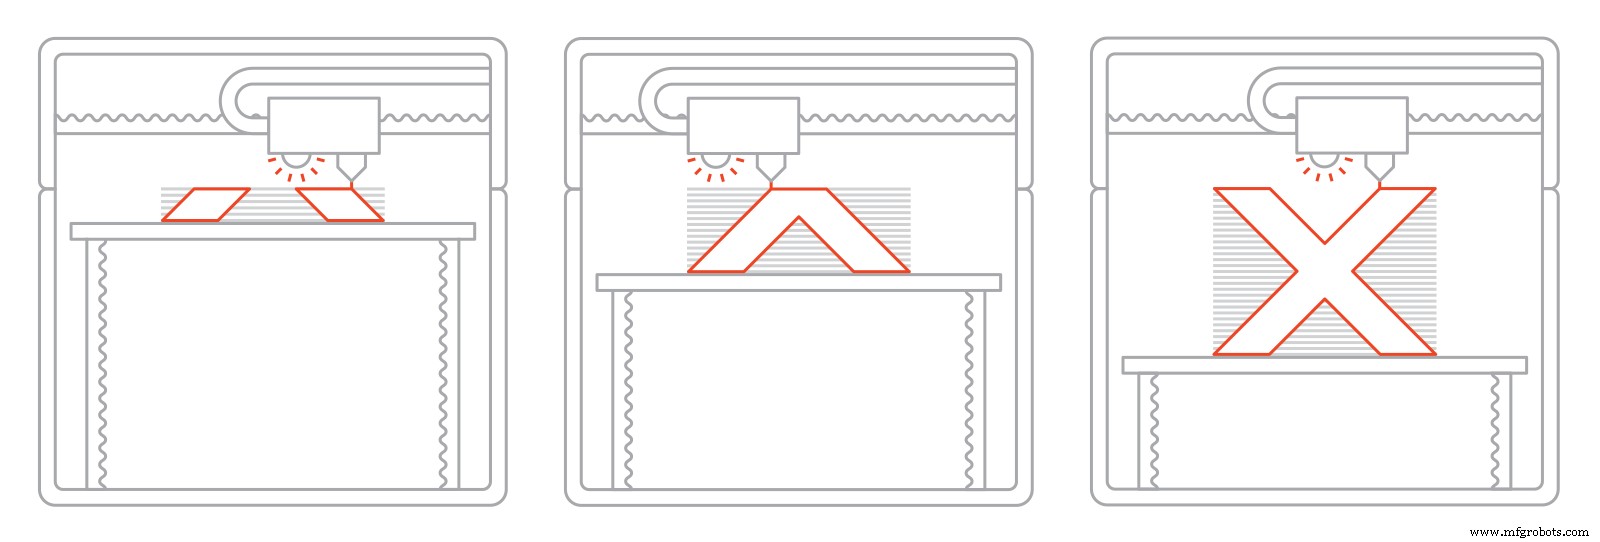
MJ造形プロセスの流れ:
- まず、液体レジンを30〜60℃に加熱し、造形に最適な粘度に調整します。
- プリントヘッドがビルドプラットフォーム上を移動し、数百個の微細なフォトポリマー液滴を目的の位置に吐出・堆積させます。
- プリントヘッドに取り付けられたUV光源が堆積材料を硬化させ、固化させて第1層を形成します。
- 層が完了すると、ビルドプラットフォームが1層分下降し、全体が完了するまで繰り返します。
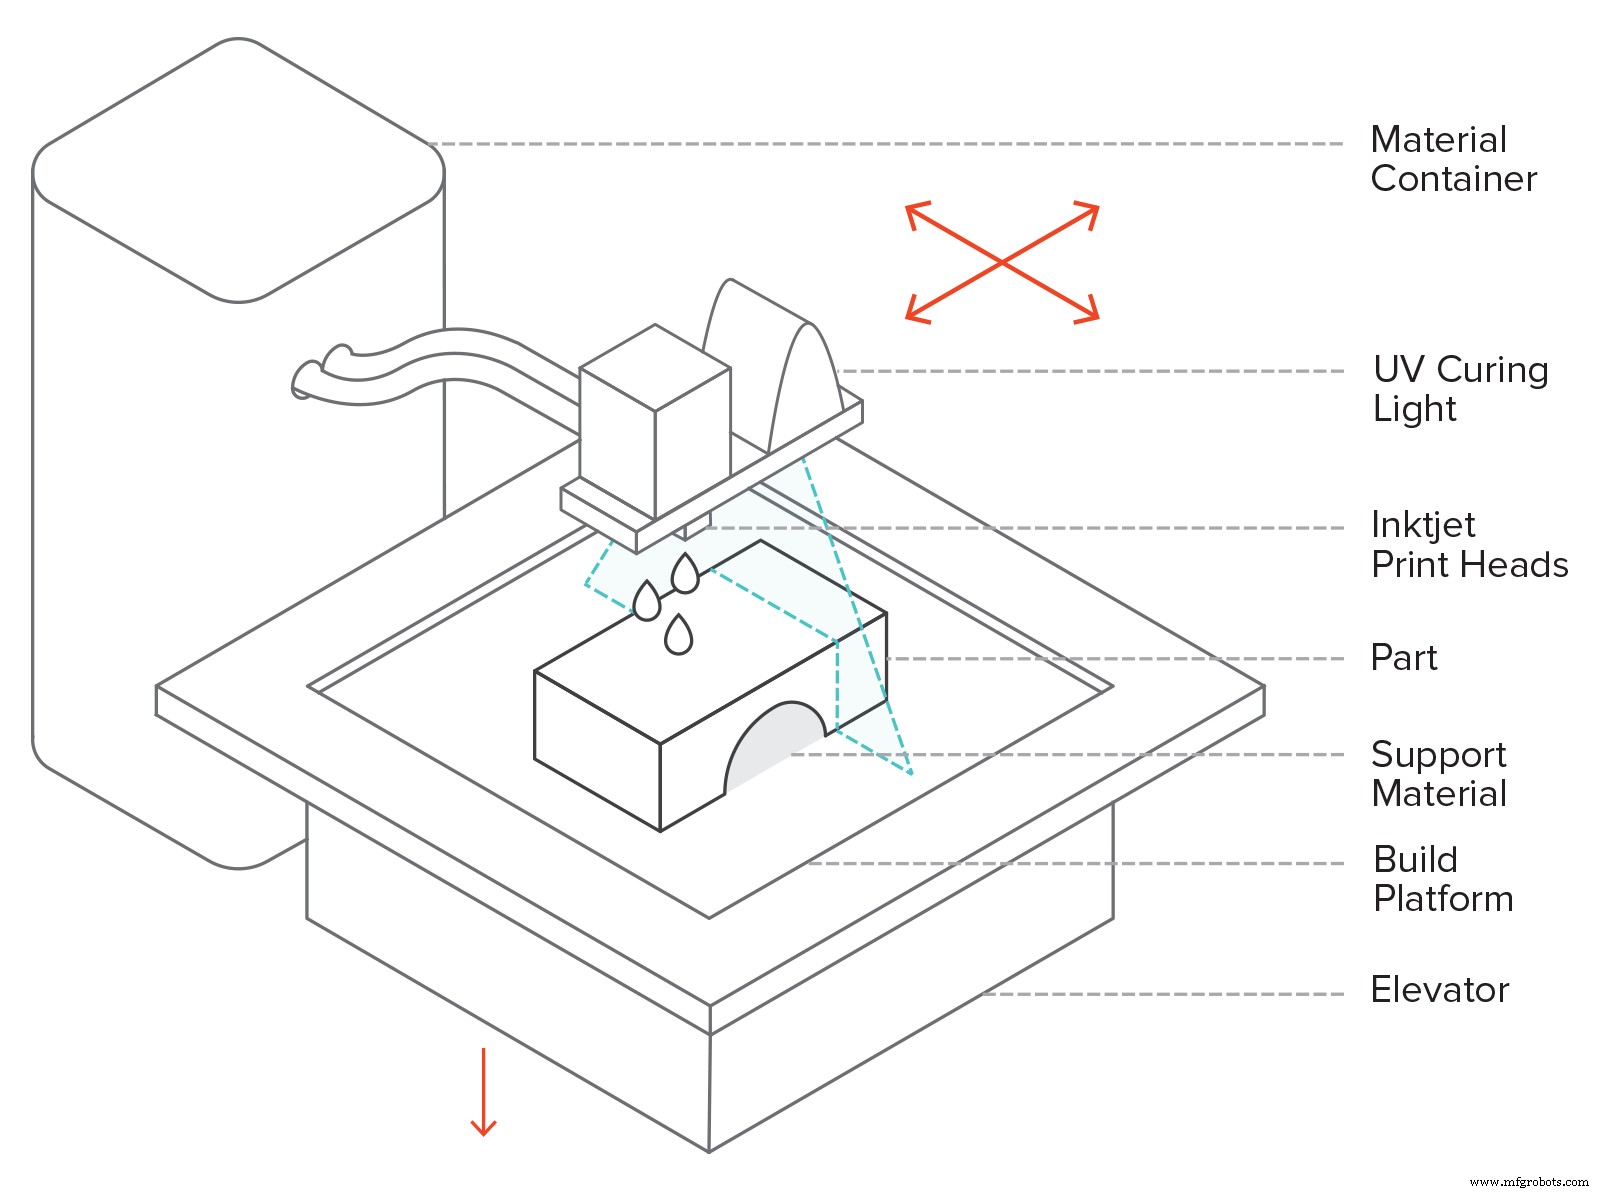
ほとんどの他の3Dプリンティング技術とは異なり、MJはライン単位で材料を堆積させます。複数のインクジェットプリントヘッドが同一キャリアに並んで取り付けられ、1パスで造形面全体に材料を堆積させます。これにより、異なるヘッドで異なる材料を吐出できるため、マルチマテリアル印刷、フルカラー印刷、溶解性サポート構造の吐出が容易かつ広く活用されています。サポート構造は常に必要で、後処理で除去します。
MJでは、液体材料が光重合というプロセスで固化します。これはSLAで使用されるメカニズムと同一です。SLAと同様に、マテリアルジェッティング部品は均質な機械的・熱的特性を持ちますが、非常に薄い層厚を使用するため、最適特性達成のための追加後硬化は不要です。
マテリアルジェッティングの特性
プリンターパラメータ
MJでは、ほぼすべてのプロセスパラメータが機械メーカーによってプリセットされています。液滴形成の複雑な物理特性のため、層厚さえも各材料固有の値にリンクしています。MJで使用される典型的な層厚は16〜32ミクロンです。
MJは最も精度の高い3Dプリンティング技術の一つと見なされています。MJシステムの寸法精度は±0.1%(典型的下限±0.1mm、時には±0.02mmまで)。造形が室温付近で行われるため、ワーピングはFDMやSLSほど一般的ではありません。このため、非常に大型部品も高精度で造形可能です。典型的な造形サイズは約380×250×200mm、大型産業用システムでは最大1000×800×500mmです。
マルチマテリアル & フルカラー印刷
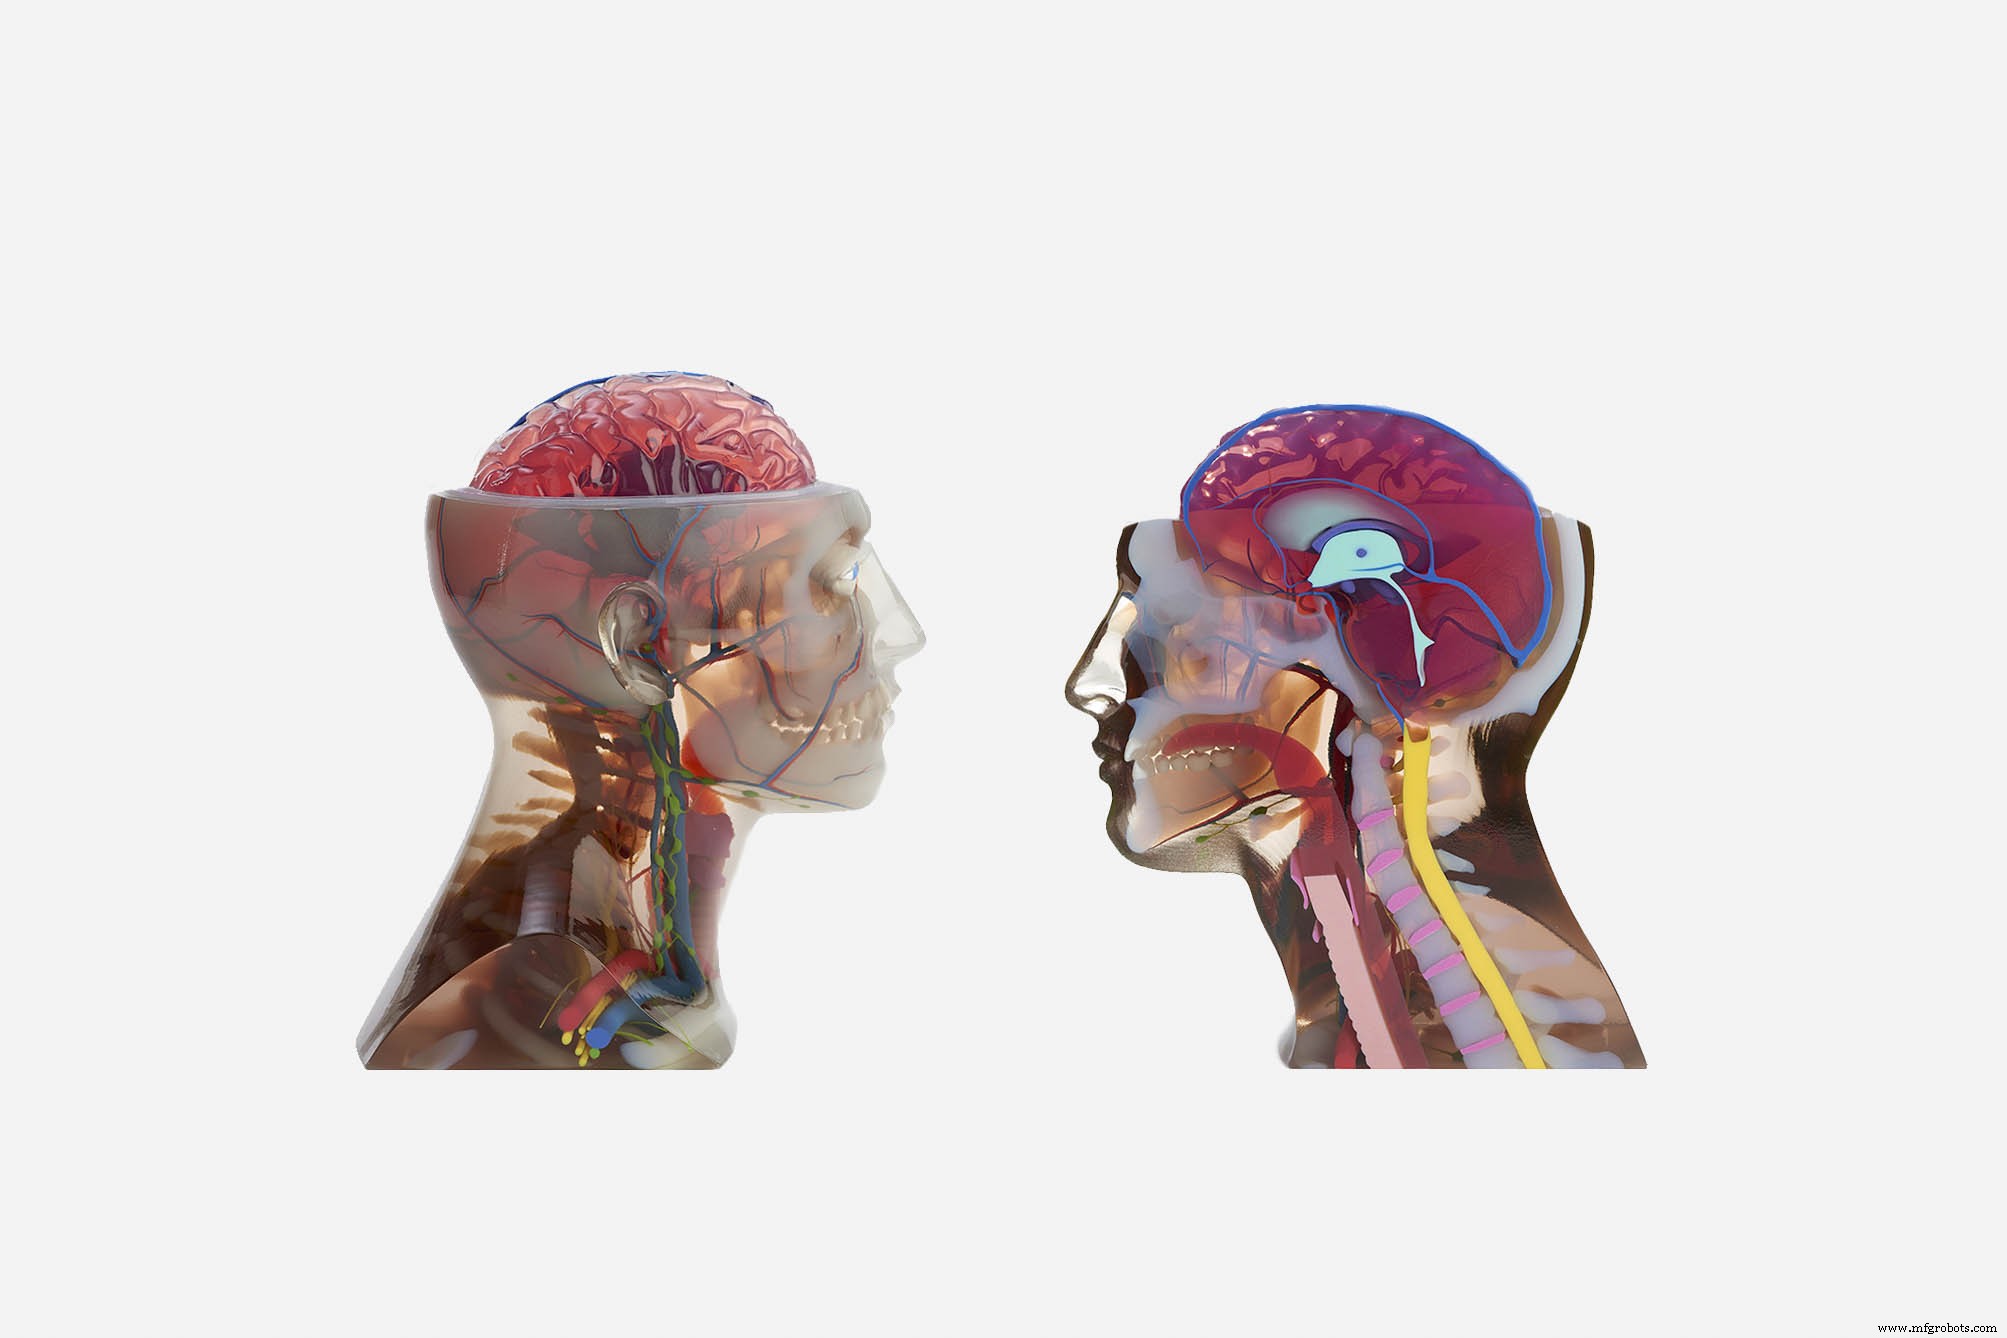
MJの主要な利点は、最終製品を忠実に再現する精密なマルチマテリアル・マルチカラー造形が可能な点です。
マルチマテリアルとマルチカラー印刷は、以下の3レベルで活用できます:
- 造形エリアレベル:異なる部品を異なる材料や色で同時造形し、製造プロセスを高速化。
- 部品レベル:同一部品の異なるセクションを異なる材料や色で指定(例:剛性ケースに柔軟なボタンを組み合わせ、触覚フィードバック付き試作)。
- 材料レベル:2種類以上の印刷用レジンを吐出前に異なる比率で混合し、硬度、剛性、色相など特定の物理特性を持つ「デジタルマテリアル」を作成。
部品の特定領域に異なる材料や色を指定するには、モデルを個別のSTLファイルとしてエクスポートする必要があります。色や材料特性をブレンドしてデジタルマテリアルを作成する場合、OBJまたはVRMLファイルとしてエクスポートする必要があります。これらのフォーマットは、面単位または頂点単位でテクスチャやフルカラーなどの特殊プロパティを指定可能だからです。
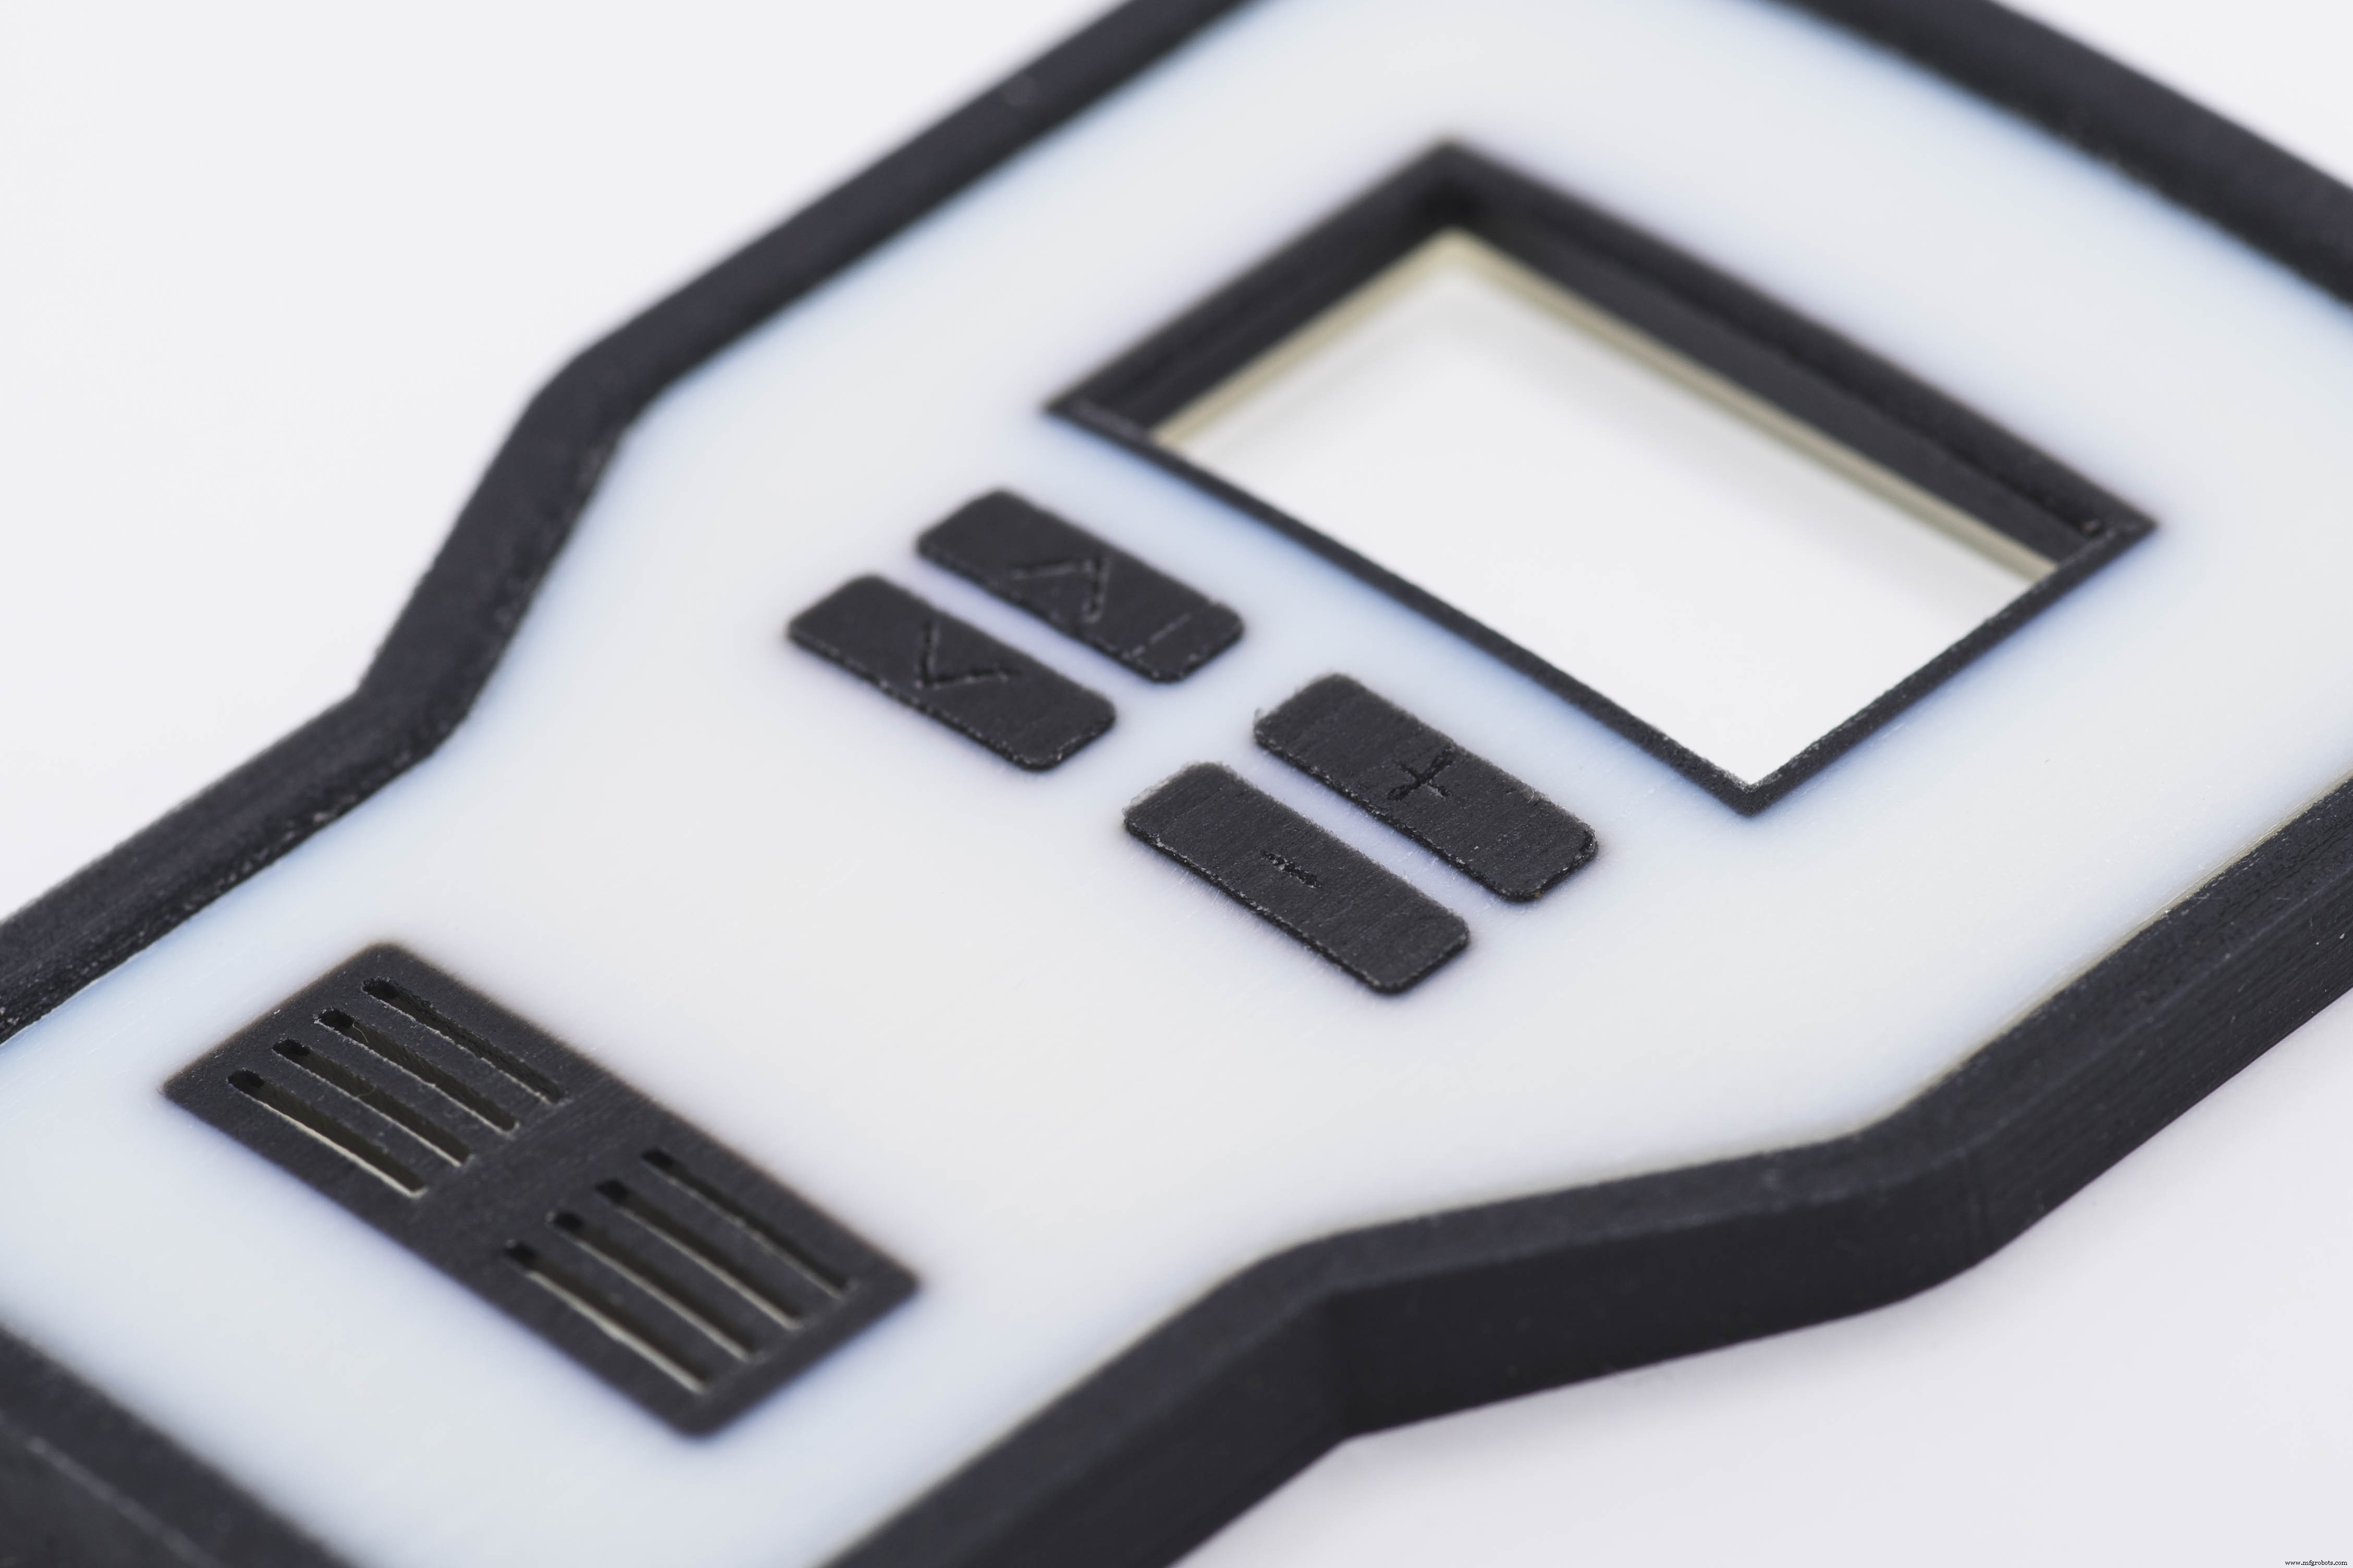
サポート構造
MJではサポート構造が常に必要です。サポートは常に第2の溶解性材料で造形され、造形後に加圧水または超音波洗浄槽への浸漬で除去可能です。
マテリアルジェッティング部品は、サポート除去後、非常に滑らかな表面を持ち、サポート跡がほぼ残りません。
MJでの部品配置は、FDMやSLAと比較して柔軟ですが、サポート材の大量使用はコスト増につながるため、依然として重要です。
マット vs 光沢
MJでは、部品を光沢またはマット設定で造形するオプションがあります。
光沢設定では、構造的に必要な場合(オーバーハング等)のみサポート材を追加。サポート非接触面は光沢仕上げ、サポート接触面はマットになります。マット設定では、向きや構造的必要性に関わらず、部品全体に薄いサポート材層を追加。これにより全面がマット仕上げになります。
光沢設定は滑らかな光沢面が必要な場合に使用。材料使用量が少ないためコストは低め。欠点は、仕上げが非均一になることと、上面の光沢面でシャープなエッジ・コーナーがわずかに丸まることです。
マット設定は精度と均一な表面仕上げが要求される場合に使用。材料使用量増と追加後処理時間でコストはやや高め。なお、マット設定部品は相対的に表面硬度が低くなります。
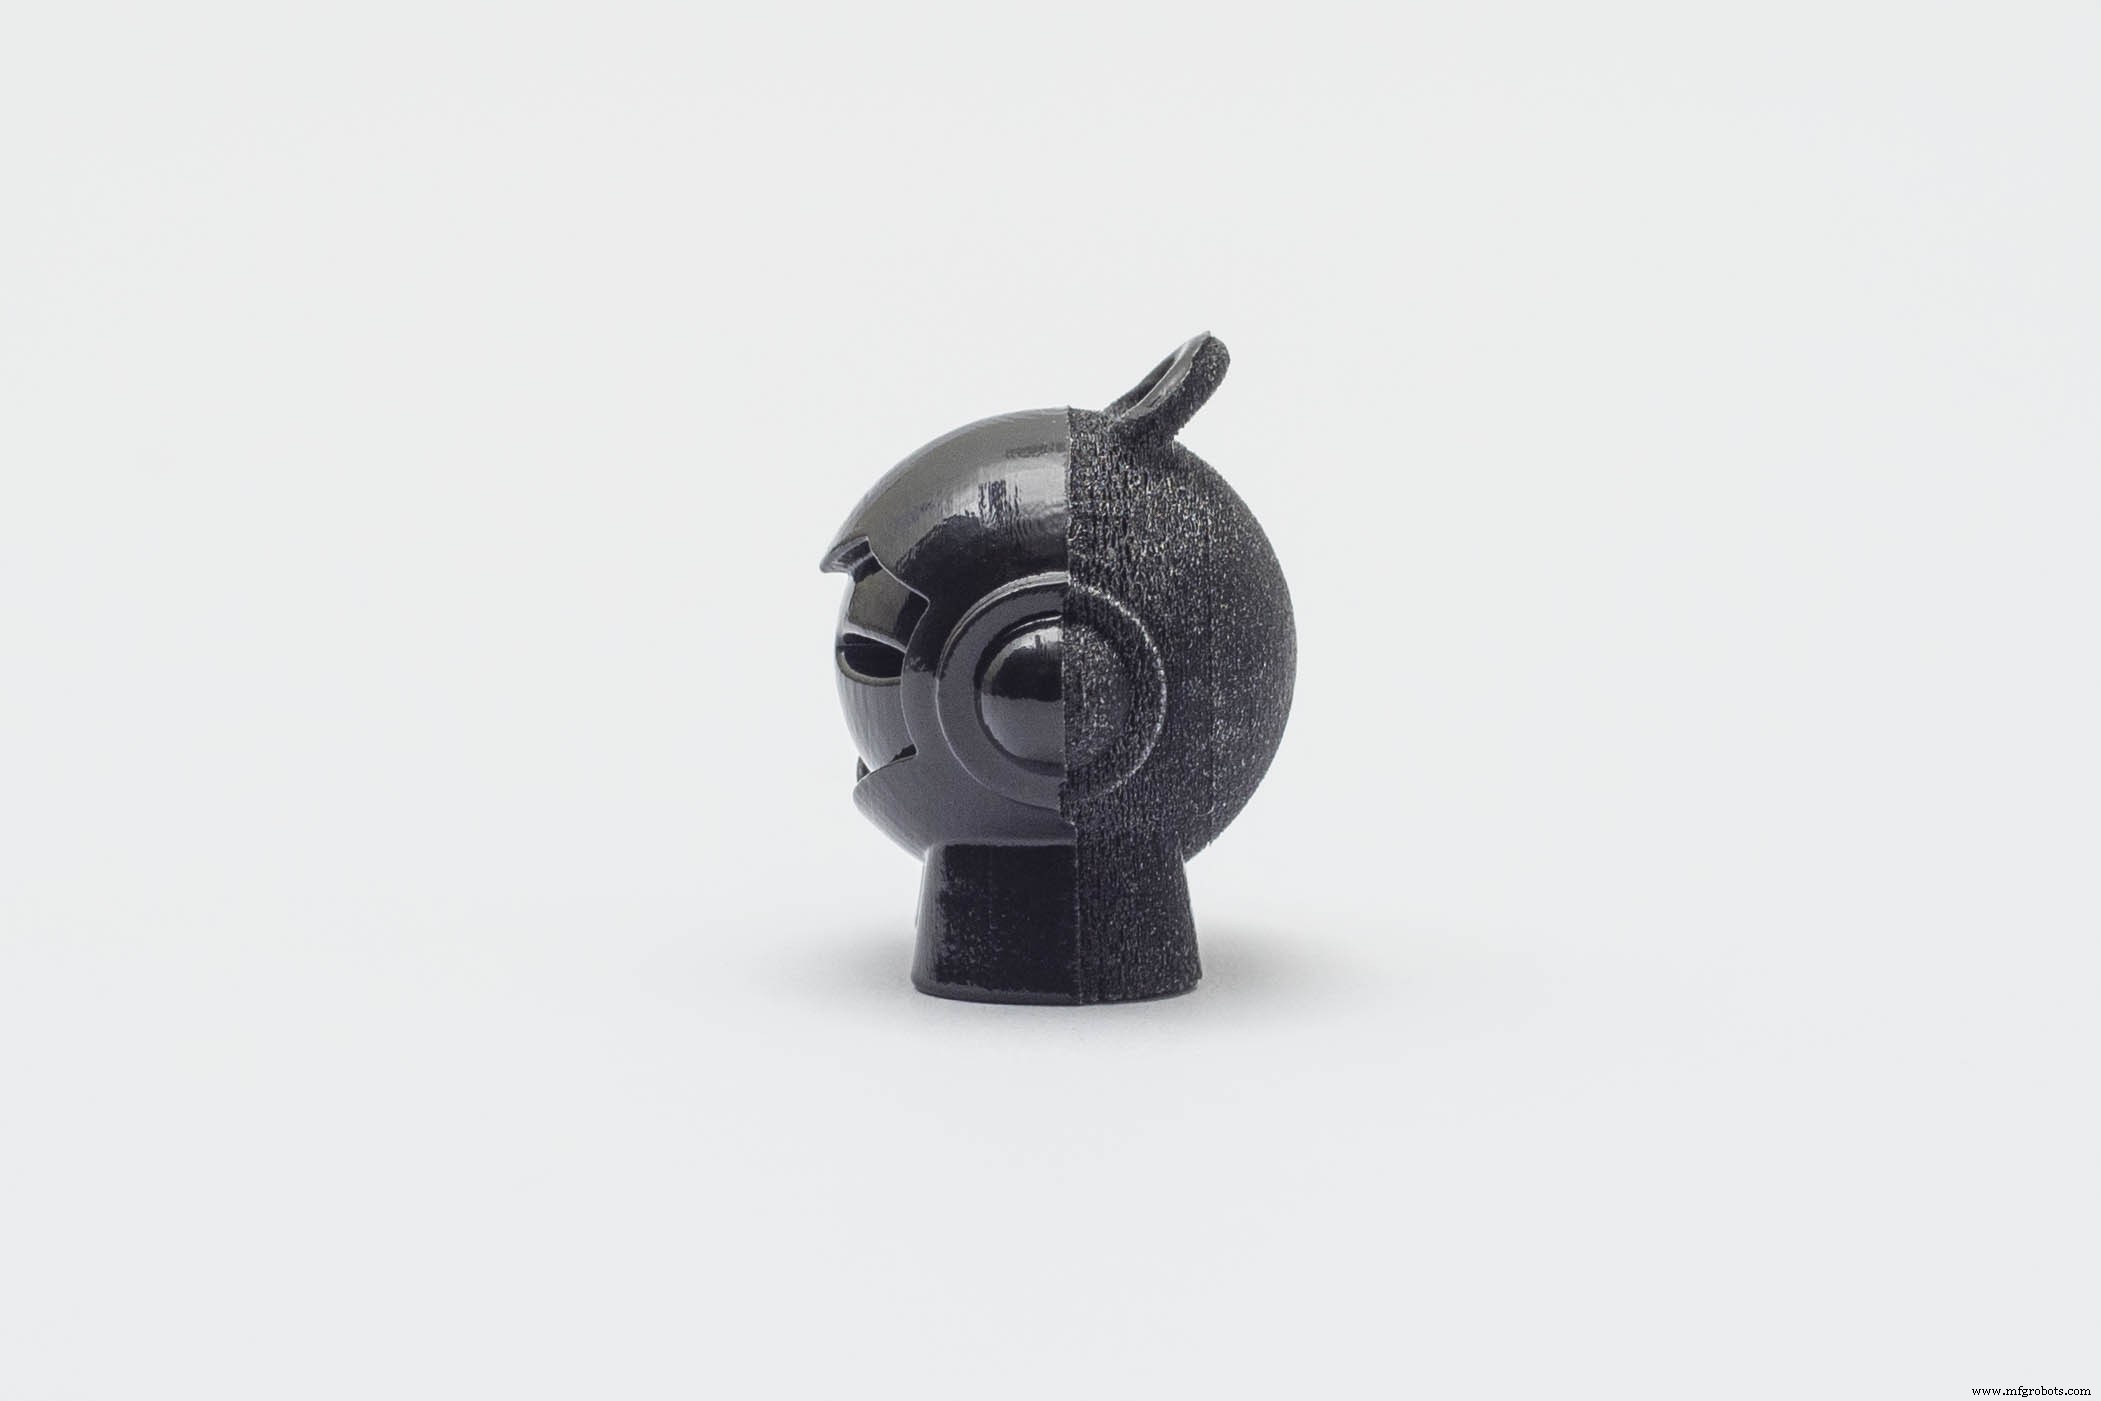
一般的なマテリアルジェッティング材料
MJでは、SLAで使用されるものと特性・制約が類似した熱硬化性フォトポリマーレジンを使用します(脆い、低熱変形温度、クリープしやすい)。インクのような低粘度形状で供給され、コストは非常に高価(約300〜1,000ドル/kg)です。
マルチマテリアル印刷はMJの核心的強みであり、精密な視覚・触覚試作の作成を可能にします。工具用(射出成形、サーモフォーミング等)や医療用途向けに最適化された特殊材料も利用可能です。
以下の表は、最も一般的なMJ材料のメリット・デメリットをまとめたものです:
| 材料 | 特性 |
|---|---|
| 標準 | 剛性不透明プラスチック/射出成形部品をシミュレート/脆い |
| フレキシブル | ゴムライク/硬度カスタマイズ可能/破断伸びが悪い |
| シミュレートPP | PP部品をシミュレート/良好な曲げ強度/脆い |
| シミュレートABS | 高耐熱性/工具・少量射出金型用/脆い |
| 鋳造用 | 焼失後灰分なし/インベストメント鋳造に最適化 |
| 高温用 | 良好な温度安定性(〜80℃)/高強度/脆い |
| 透明 | ガラスライク外観/後処理で100%透明化可能 |
| 医療グレード | 滅菌可能/短期生体適合性/歯科・医療用途で使用 |
メリットと制約
本技術の主要なメリットとデメリットをまとめます:
- ✅ 射出成形並みの滑らかな表面と非常に高い寸法精度で部品を造形可能
- ✅ マテリアルジェッティング部品は均質な機械的・熱的特性を持つ
- ✅ MJのマルチマテリアル機能により、精密な視覚・触覚試作の作成が可能
- ❌ マテリアルジェッティング部品は主に非機能試作向け(破断伸びが低く機械的特性が劣る)
- ❌ MJ材料は感光性で、機械的特性が時間とともに劣化
- ❌ 技術コストが高く、用途によっては財務的に非現実的
本記事で議論した各側面の詳細な設計ガイドラインは、ナレッジベースの後の記事で提供されます。MJの主要特性を以下の表にまとめます:
| マテリアルジェッティング | |
|---|---|
| 材料 | アクリル系フォトポリマー(熱硬化性) |
| 寸法精度 | ±0.1%(下限±0.05mm) |
| 典型的造形サイズ | 380×250×200mm(最大1000×800×500mm) |
| 一般的層厚 | 16〜32ミクロン |
| サポート | 常に必要(溶解性材料で造形) |
経験則
- 射出成形部品に似た非常に滑らかな表面を持つ、リアルな視覚・触覚試作の作成に最適。
- 工具製造と射出成形製造に使用可能なエンジニアリング材料を提供。
- 大型部品(最大1000×800×500mm)を、精度を犠牲にせず(典型±0.1%)造形可能。
- マルチマテリアル・マルチカラー造形には、設計をマルチパートSTLファイルでエクスポート。勾配が必要な場合はOBJまたはVRML形式を使用。
3Dプリント
- 溶融積層造形(FDM):ホビイストからプロまでの実践ガイド
- 3Dプリント用プラスチック選び:包括的ガイド
- 3Dプリント材料コスト削減:ROIとサステナビリティを解き放つ
- 3Dプリントで砂型鋳造を革新する:実践ガイド
- 3Dプリント:製造と医療の未来を切り拓く
- 先進3Dプリント技術:第2回-積層製造の探求
- 電子ビーム溶解(EBM):金属向け高速・高精度3Dプリント
- 3Dマイクロファブリケーション:マイクロメートルスケール造形の技術と科学
- 3Dプリントにおける光重合(UV硬化):液体レジンを固体パーツへ変える技術
- 指向性エネルギー堆積(DED)3Dプリント:プロセス、利点、用途
- FFF 3Dプリントにおける「ロード(道路)」理解