



金属3Dプリンティング完全ガイド:SLMとDMLSの違いから設計・材料・後処理まで
SLMとDMLS:違いは何か?
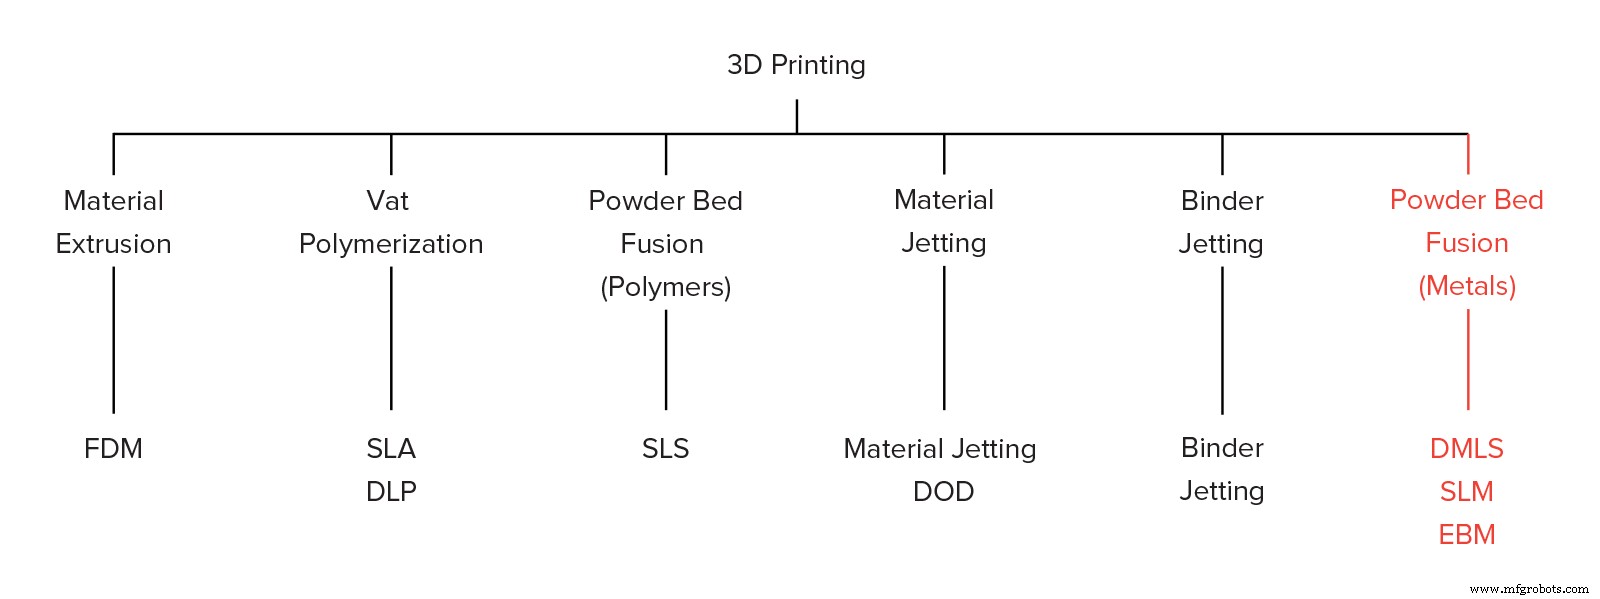
選択的レーザー溶融(SLM)と直接金属レーザー焼結(DMLS)は、粉末床溶融3Dプリンティングファミリーに属する2つの金属積層造形プロセスです。両技術には多くの共通点があります:両方ともレーザーで金属粉末粒子を走査・選択的に融合(または溶融)し、それらを結合して層ごとに部品を構築します。また、両プロセスで使用される材料は粒状の金属です。
SLMとDMLSの違いは、粒子結合プロセスの根本(および特許)にあります:SLMは単一融点を持つ金属粉末を使用し粒子を完全に溶融させますが、DMLSでは可変融点を持つ材料で構成される粉末が、高温で分子レベルで融合します。
本質的に:
SLMは単一金属から部品を製造し、DMLSは金属合金から部品を製造します。
両方とも産業用途で最終使用部品のエンジニアリング製品作成に使用されます。本記事では、金属3Dプリンティングという用語で両プロセスを総称し、エンジニア・設計者が技術のメリット・制約を理解するために必要な基本製造メカニズムを説明します。
電子ビーム溶融(EBM)や超音波積層造形(UAM)など、高密度金属部品を製造できる他の積層造形プロセスも存在しますが、入手性と用途が限られるためここでは割愛します。金属バインダージェッティングの詳細はこちらを参照してください。
金属3Dプリンティングの仕組み
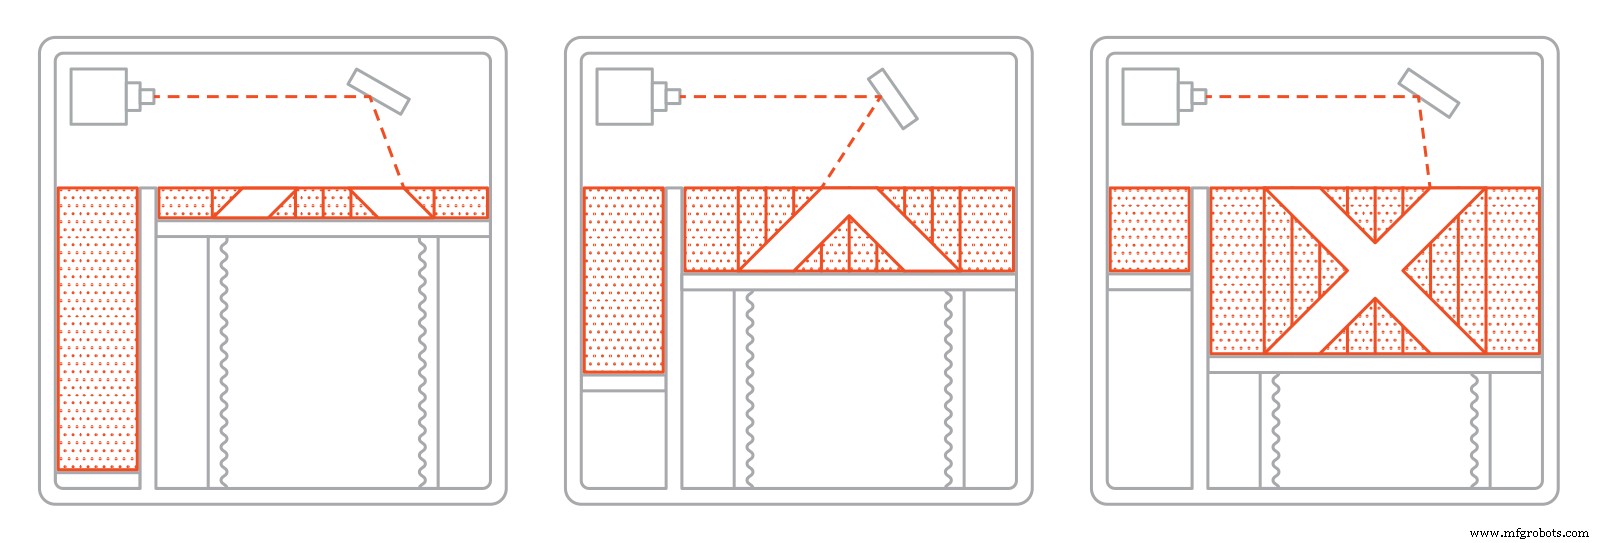
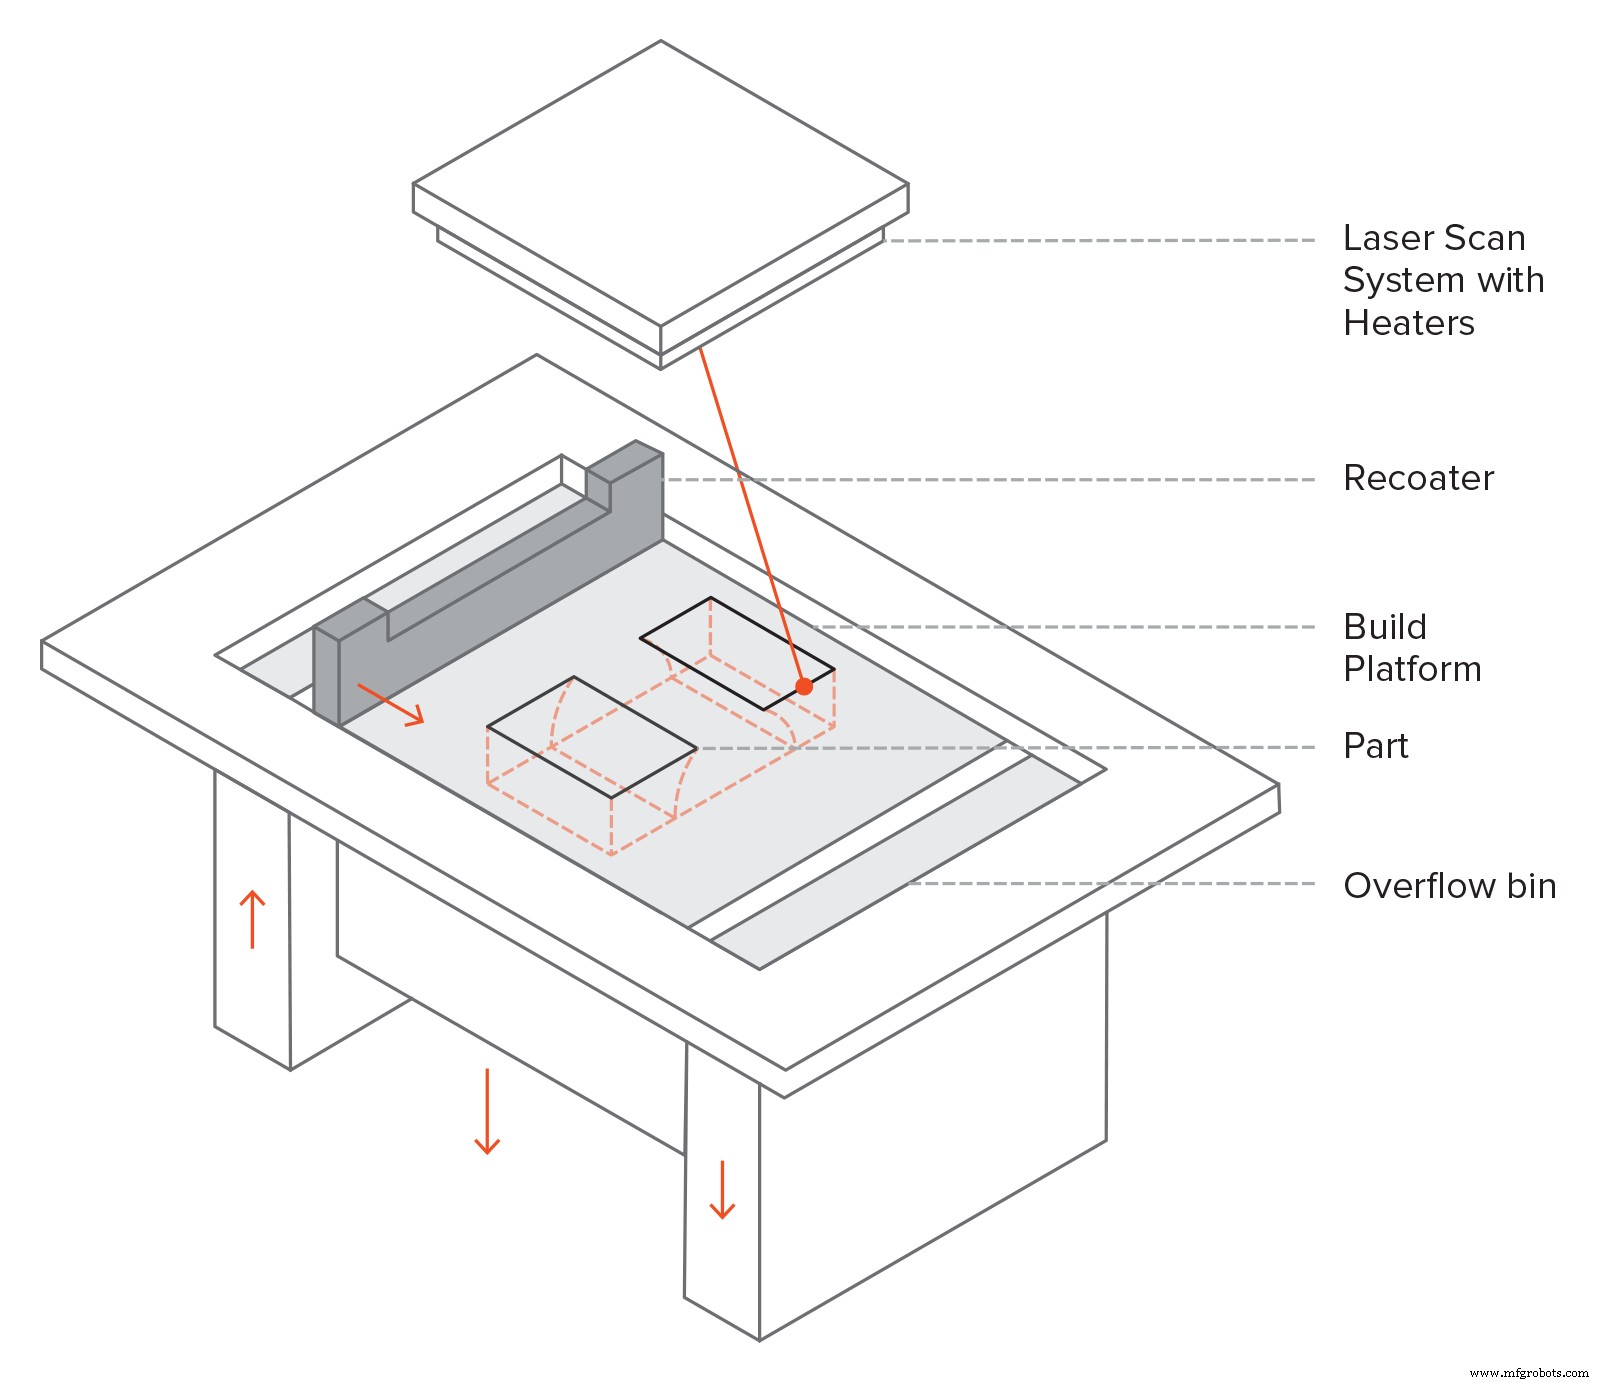
SLMとDMLSの基本製造プロセスは非常に似ています。手順は以下の通り:
- ビルドチャンバーに不活性ガス(アルゴン等)を充填し、金属粉末の酸化を最小限に抑え、最適造形温度まで加熱。
- 薄い金属粉末層をビルドプラットフォーム上に広げ、高出力レーザーがコンポーネントの断面を走査、金属粒子を溶融(または焼結)して結合し、次の層を形成。モデル全領域を走査するため、部品は完全にソリッドに構築される。
- 走査完了後、ビルドプラットフォームが1層分下降し、リコーターがさらに薄い粉末層を広げる。部品完成まで繰り返し。
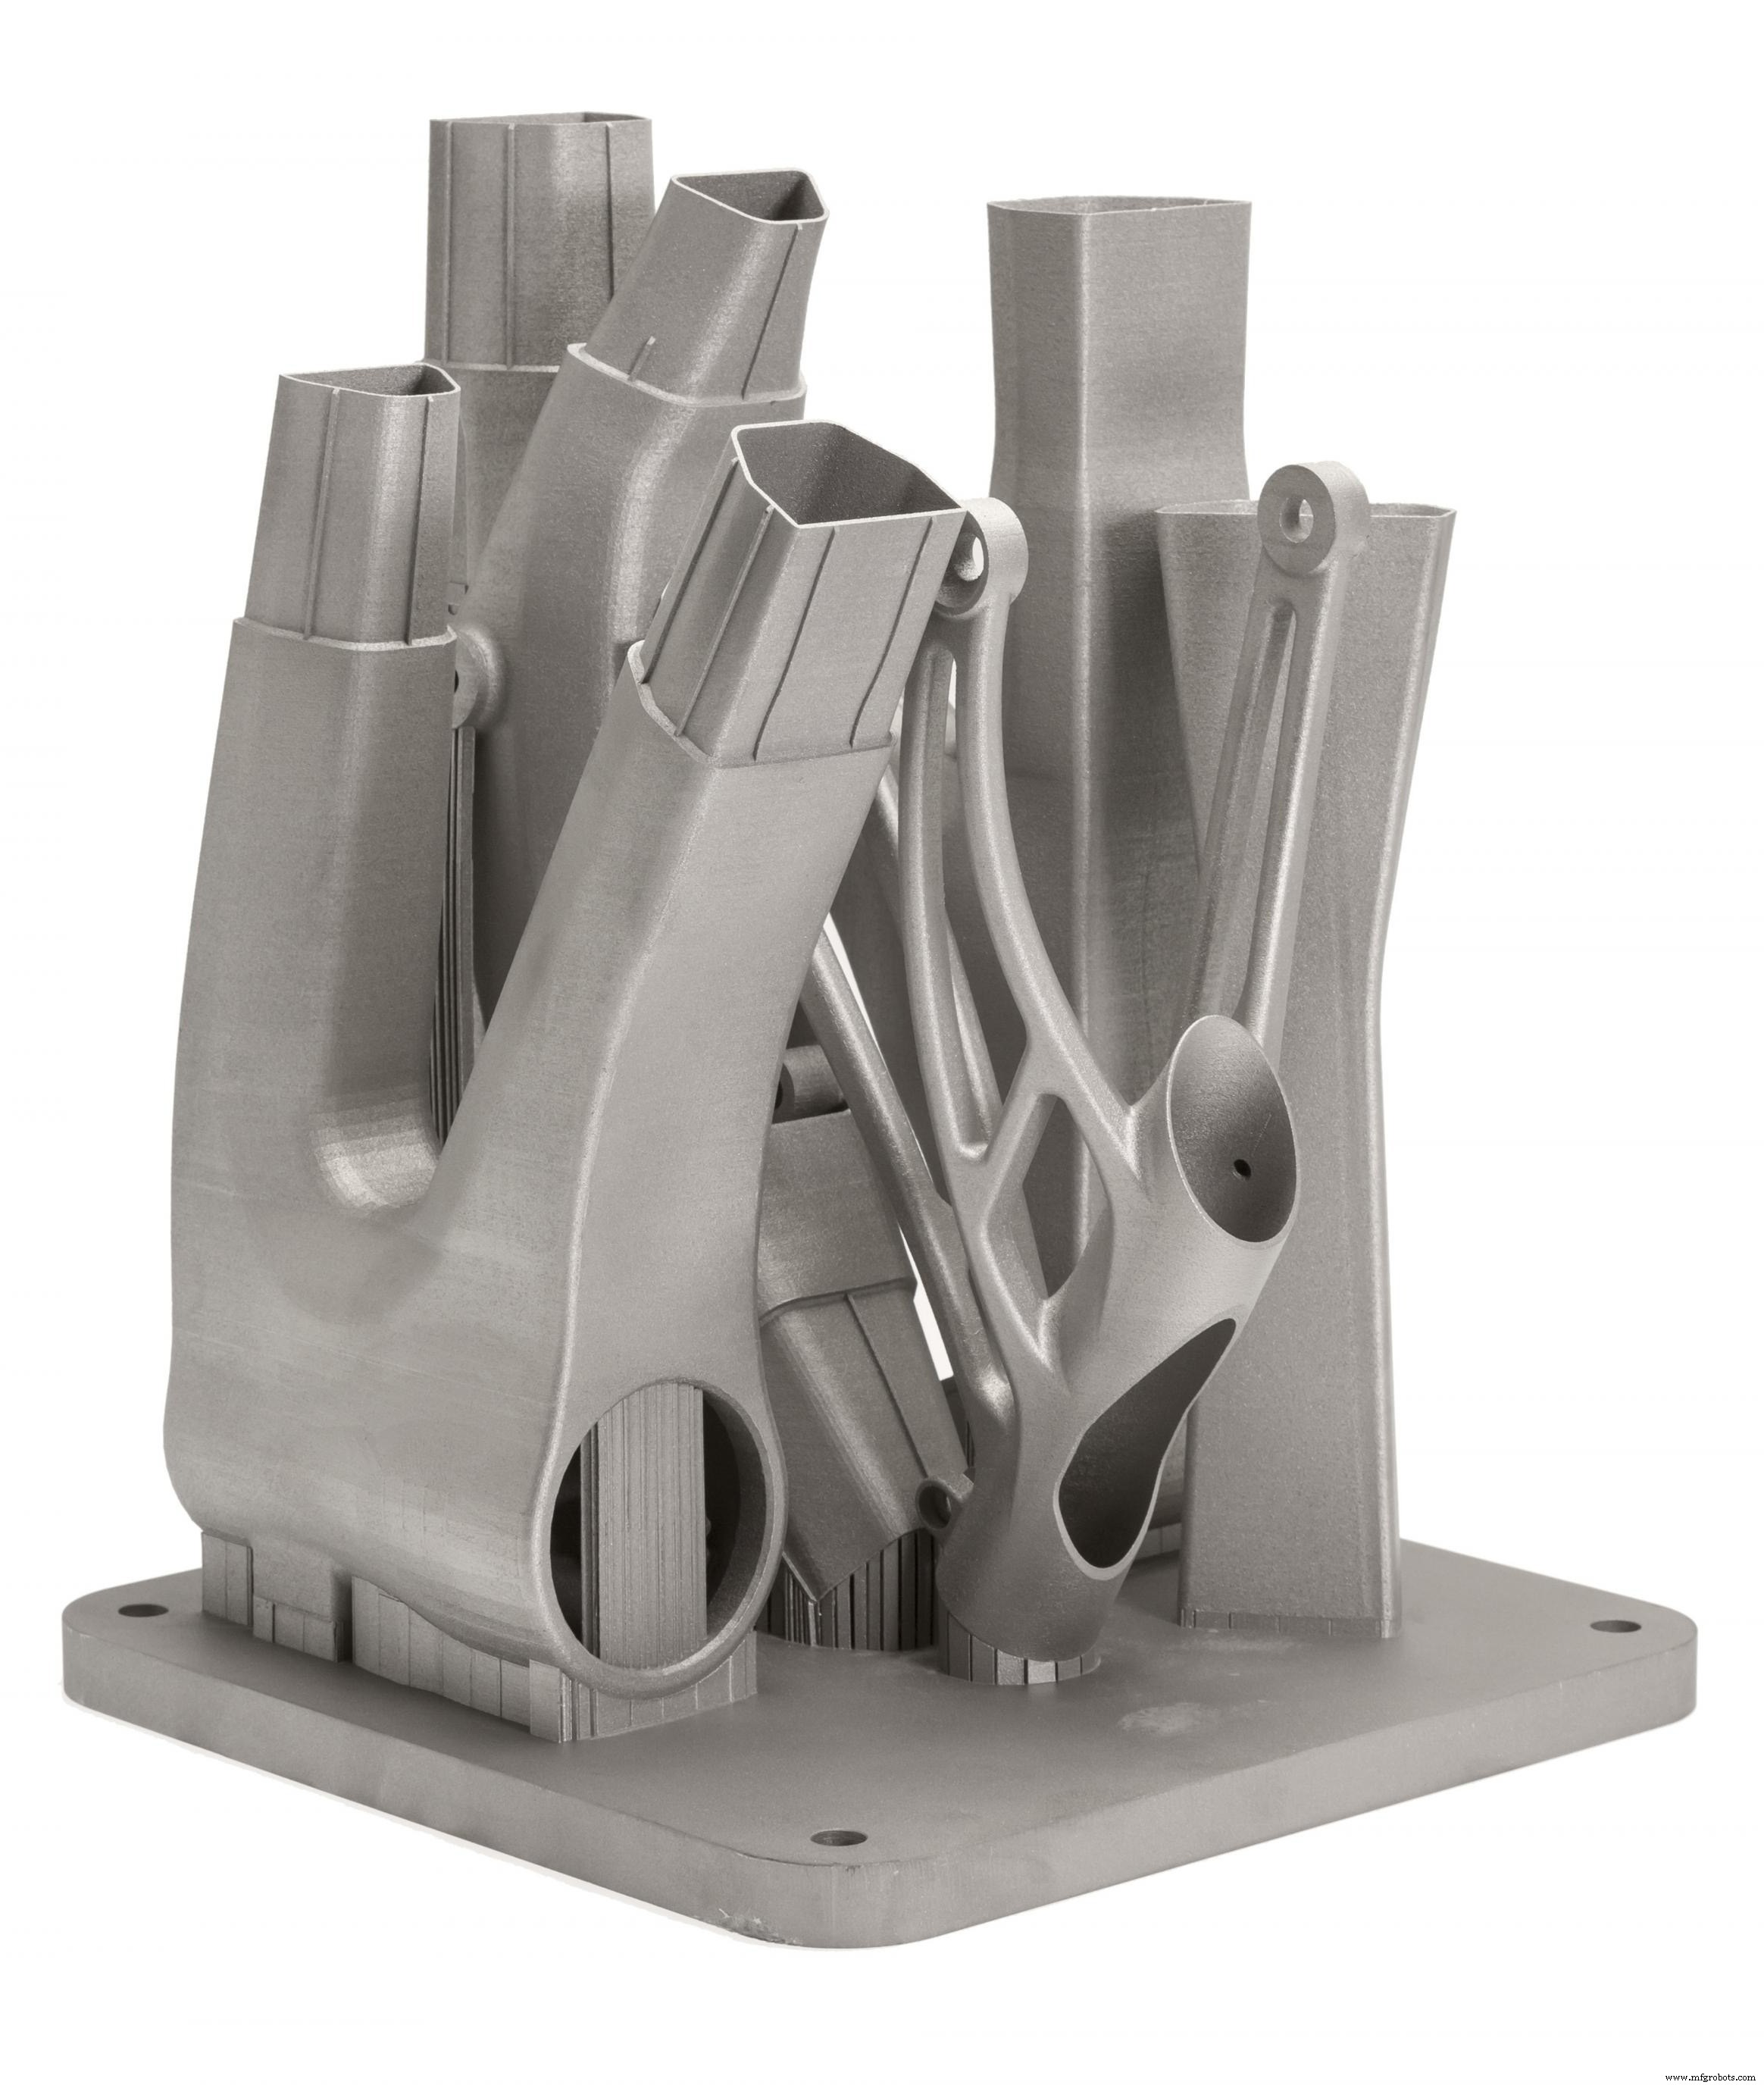
造形プロセス完了時、部品は金属粉末に完全に覆われた状態です。ポリマー粉末床溶融(SLS等)とは異なり、部品はサポート構造を通じてビルドプラットフォームに固定されています。金属3Dプリンティングのサポートは部品と同一材料で造形され、高温処理によるワーピングと歪みを軽減するため常に必要です。
ビンが室温まで冷却されたら、余分な粉末を手動除去し、部品をビルドプラットフォームに固定したまま熱処理(典型的には焼き鈍し)を行い、残留応力を除去。その後、切断・機械加工・ワイヤー放電加工でビルドプレートから部品を分離し、使用またはさらなる後処理の準備が整います。
SLM & DMLSの特性
プリンターパラメータ
SLMとDMLSでは、ほぼすべてのプロセスパラメータが機械メーカーにより設定されます。金属3Dプリンティングで使用される層厚は20〜50ミクロンで、金属粉末の特性(流動性、粒子径分布、形状等)に依存します。
典型的な造形サイズは250×150×150mmですが、大型機も利用可能(最大500×280×360mm)。金属3Dプリンターが達成できる寸法精度は約±0.1mmです。
金属プリンターは小ロット製造に使用可能ですが、その能力はSLSプリンターよりもFDMやSLA機に近いバッチ製造能力と言えます:利用可能な造形エリア(XY方向)によって制約されるため、部品はビルドプラットフォームに固定する必要があります。
SLMとDMLSの金属粉末は高度にリサイクル可能:通常5%未満しか廃棄されません。各造形後、未使用粉末を回収・ふるい分けし、次回造形に必要なレベルまで新鮮な材料を補充します。
ただし、金属造形での廃棄物はサポート構造の形で発生します。これは造形成功に不可欠ですが、必要材料量(とコスト)を大幅に増大させます。
層間接着
金属SLMおよびDMLS部品はほぼ等方的な機械的・熱的特性を持ちます。ソリッドで内部気孔率は極めて低く(造形直後で0.2〜0.5%、熱処理後はほぼゼロ)。
金属プリント部品は、従来工法製品より高強度・高硬度で、しばしばより柔軟です。しかし、疲労にはより敏感です。
例として、金属3Dプリンティング合金AlSi10Mg EOSとダイカスト合金A360の機械的特性を比較します。両材料はシリコンとマグネシウムを多く含む非常に類似した化学組成を持ちます。プリント部品は鍛造材より優れた機械的特性と高硬度を示します。
未加工材料の粒状形状により、金属3Dプリント部品の造形直後の表面粗さ(Ra)は約6〜10μmです。この比較的高い表面粗さが、疲労強度の低下を部分的に説明できます。
| AlSi10Mg(3Dプリンティング合金) | A360(ダイカスト合金) | |
|---|---|---|
| 降伏強度(0.2%ひずみ)* | XY:230 MPa Z:230 MPa | 165 MPa |
| 引張強度* | XY:345 MPa Z:350 MPa | 317 MPa |
| 弾性率* | XY:70 GPa Z:60 GPa | 71 GPa |
| 破断伸び* | XY:12% Z:11% | 3.5% |
| 硬度** | 119 HBW | 75 HBW |
| 疲労強度** | 97 MPa | 124 MPa |
*:熱処理済み:300℃で2時間焼き鈍し
**:造形直後サンプルでテスト
サポート構造と部品配置
非常に高い処理温度のため、金属造形ではサポート構造が常に必要で、通常格子パターンで造形されます。
金属3Dプリンティングにおけるサポートは3つの異なる機能を果たします:
- 次の層を構築するための適切なプラットフォームを提供
- 部品をビルドプレートに固定し、ワーピングを防止
- ヒートシンクとして機能し、部品から熱を逃がしてより制御された速度で冷却を促進
部品はワーピング可能性を最小限にし、重要方向の部品強度を最大化するため、角度をつけて配置されることが多いです。ただし、これは必要サポート量、造形時間、材料廃棄、そして最終的に総コストを増加させます。
ワーピングはランダム化走査パターンでも最小化可能。この走査戦略により、特定方向への残留応力蓄積を防ぎ、部品に特徴的な表面テクスチャを付与します。
金属造形コストは非常に高いため、シミュレーションで造形中の部品挙動を予測することが一般的です。トポロジー最適化アルゴリズムも、機械的性能最大化と軽量化だけでなく、サポート構造の必要性とワーピング可能性の最小化のために使用されます。
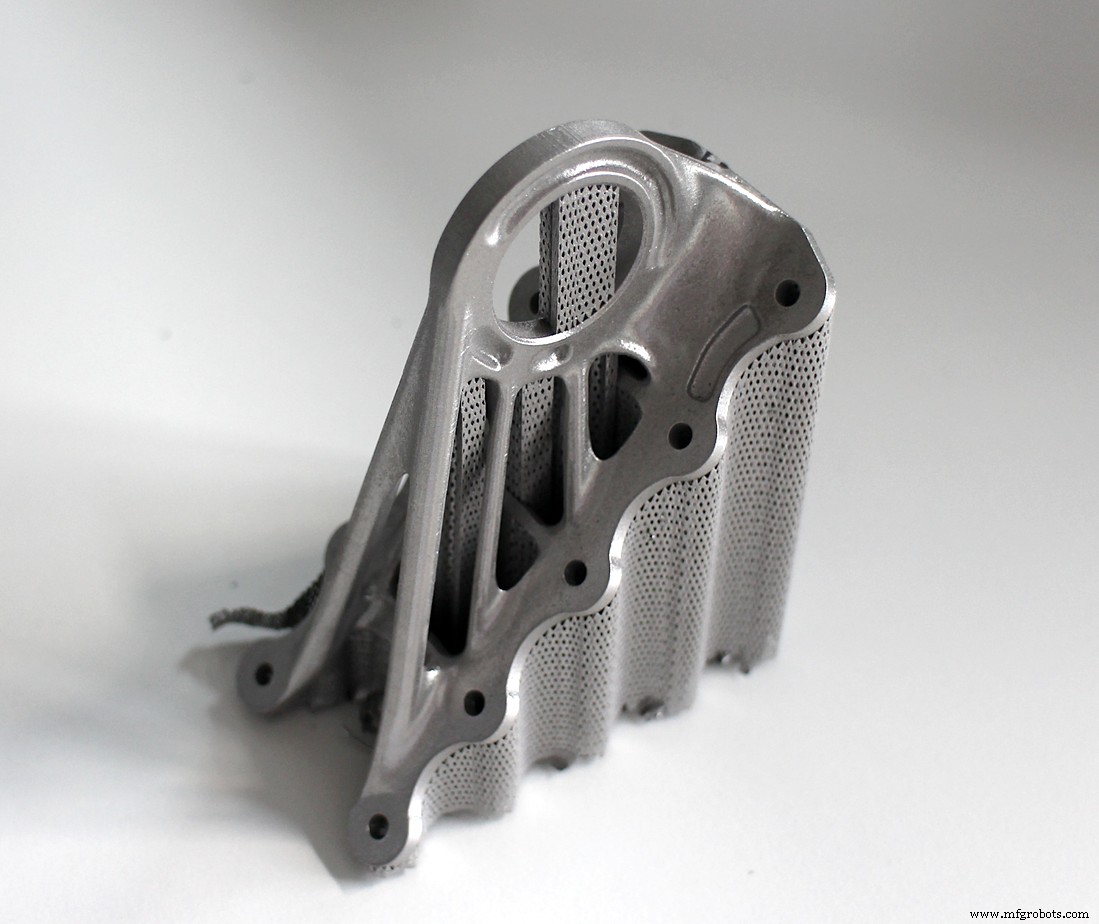
中空セクションと軽量構造
SLSなどのポリマー粉末床溶融プロセスとは異なり、大規模な中空セクションは金属造形では一般的ではありません。サポート構造を容易に除去できないためです。
内部チャネルがφ8mm超の場合、円形ではなくダイヤモンド型や涙滴型断面を推奨します。これらはサポート構造を必要としません。SLM & DMLSの詳細な設計ガイドラインはこちらの記事を参照してください。
中空セクションの代替として、スキンとコアで部品を設計できます。スキンとコアは異なるレーザー出力と走査速度で処理され、異なる材料特性になります。大規模ソリッドセクションを持つ部品製造時に非常に有用で、造形時間とワーピング可能性を大幅に削減し、高安定性と優れた表面品質の部品を生み出します。
ラティス構造の使用も、金属3Dプリンティングで部品重量を削減する一般的戦略です。トポロジー最適化アルゴリズムは有機的軽量フォルムの設計にも役立ちます。
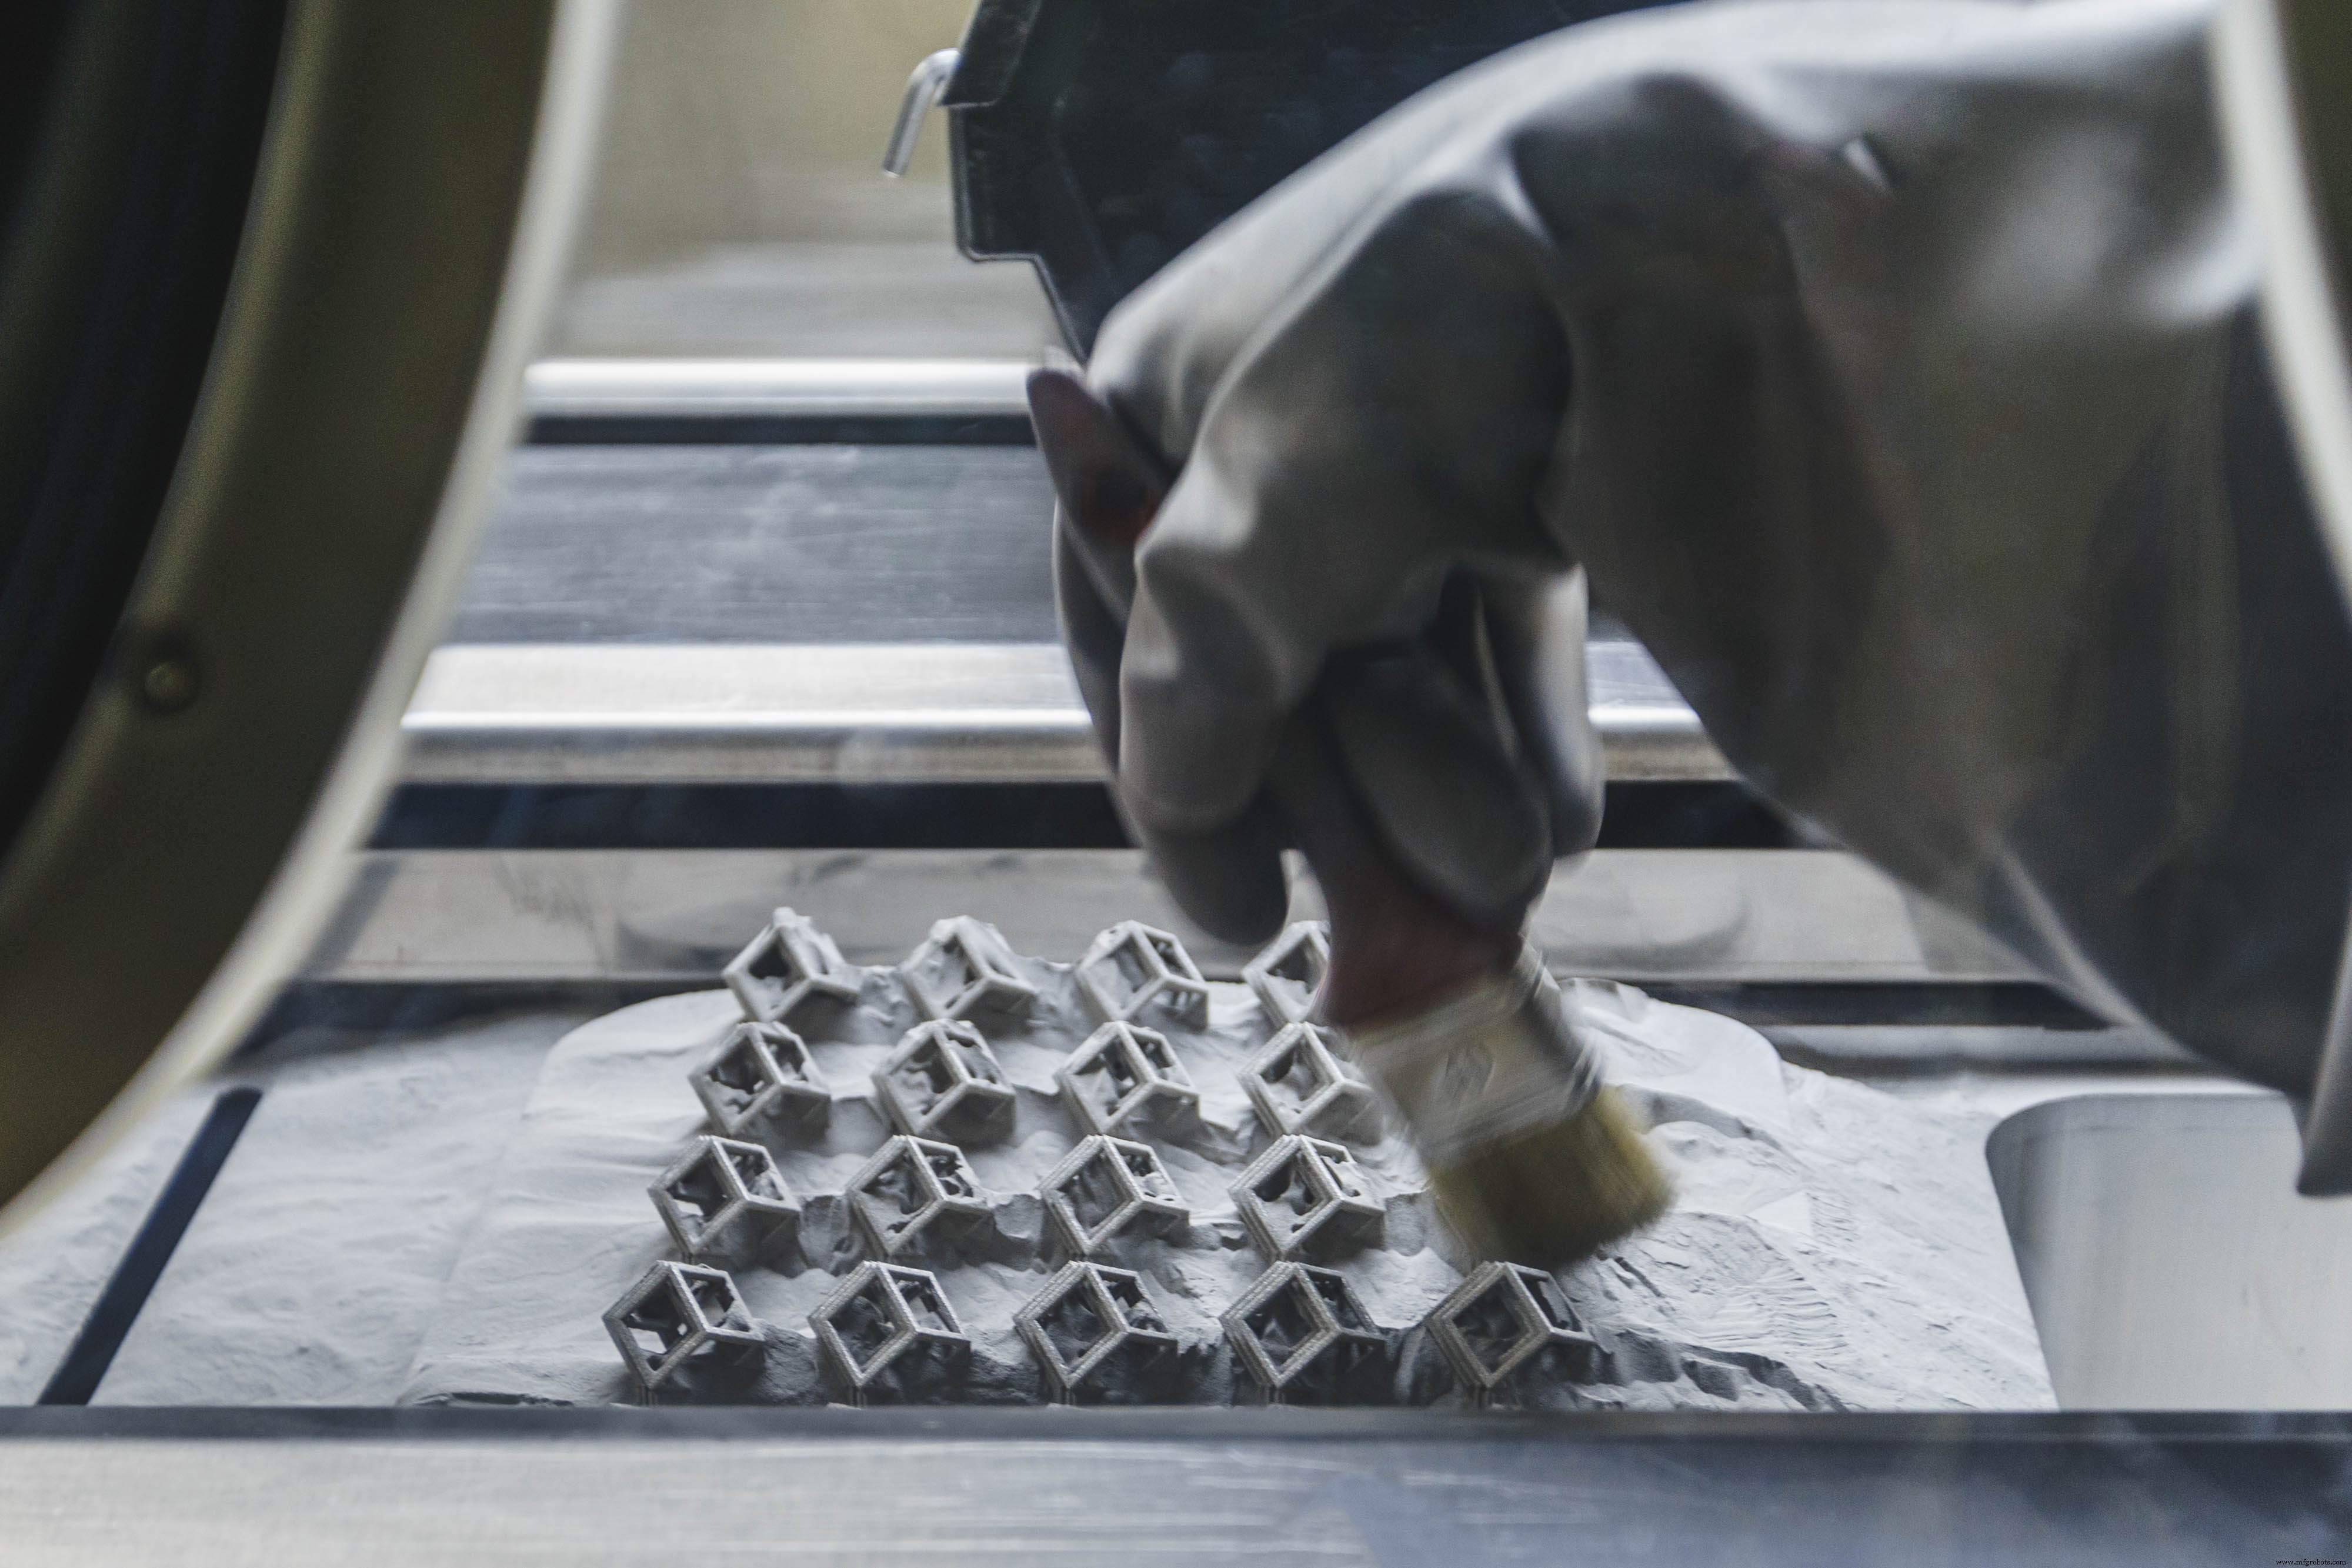
一般的なSLM & DMLS材料
SLMとDMLSは、アルミニウム、ステンレス鋼、チタン、コバルトクロム、インコネルなど、幅広い金属・金属合金から部品を製造可能。これらは航空宇宙から医療まで、ほとんどの産業用途のニーズをカバーします。金、プラチナ、パラジウム、銀などの貴金属も処理可能ですが、用途はジュエリー製造等の周辺的分野に限られます。
金属粉末コストは非常に高価。例えばステンレス鋼316L粉末1kgは約350〜450ドル。このため、部品体積とサポート必要量の最小化がコスト抑制の鍵です。
金属3Dプリンティングの主要な強みは、従来工法では処理が非常に困難なニッケルやコバルトクロム超合金などの高強度材料との互換性です。金属3Dプリンティングでニアネットシェイプ部品を作り、後処理で高精度仕上げにすることで、大幅なコストと時間の削減が可能です。
| 材料 | |
|---|---|
| アルミニウム合金 | 優れた機械的・熱的特性/低密度/良好な電気伝導性/低硬度 |
| ステンレス鋼・工具鋼 | 高耐摩耗性/優れた硬度/良好な延性と溶接性 |
| チタン合金 | 耐食性/優れた強度重量比/低熱膨張/生体適合性 |
| コバルトクロム超合金 | 優れた耐摩耗・耐食性/高温で優れた特性/非常に高硬度/生体適合性 |
| ニッケル超合金(インコネル) | 優れた機械的特性/高耐食性/1200℃まで耐熱/極限環境で使用 |
| 貴金属 | ジュエリー製造用/広く利用されていない |
後処理
金属プリント部品の機械的特性、精度、外観を向上させるため、様々な後処理技術が使用されます。
必須後処理ステップには、余分な粉末除去とサポート構造除去があり、熱処理(熱焼き鈍し)は残留応力除去と機械的特性改善のために一般的に実施されます。
寸法クリティカルなフィーチャー(穴、ネジ山等)にはCNC加工を採用可能。メディアブラスト、メッキ、研磨、マイクロマシニングで表面品質と疲労強度を向上可能。

メリットと制約
金属3Dプリンティングプロセスの主要なメリットとデメリット:
- ✅ 従来工法では製造不能な複雑・特注部品を、従来不可能な形状で製造可能
- ✅ トポロジー最適化で性能最大化しつつ、重量とアセンブリ部品数を最小化
- ✅ 優れた物理特性、従来処理困難な金属超合金を含む幅広いエンジニアリング材料
- ❌ 材料・製造コストが高く、従来工法で容易に製造可能な部品には不向き
- ❌ 精密な製造条件とプロセス制御が必要なため、造形サイズに制約
- ❌ 既存設計が金属3Dプリンティングに不適切な場合があり、設計変更が必要
金属3Dプリンティングの詳細設計ガイドラインはこちらの記事に記載。SLMとDMLSシステムの主要特性を以下にまとめます:
| 金属3Dプリンティング(SLM / DMLS) | |
|---|---|
| 材料 | 金属・金属合金(アルミニウム、鋼、チタン等) |
| 寸法精度 | ±0.1mm |
| 典型的造形サイズ | 250×150×150mm(最大500×280×360mm) |
| 一般的層厚 | 20〜50μm |
| サポート | 常に必要 |
経験則
- 金属3Dプリンティングは、従来工法では困難または極めて高コストな複雑・特注部品に最適。
- サポート構造の必要性を最小化すると、金属造形コストを大幅削減可能。
- トポロジー最適化は、金属プリンティングのメリットを最大化するために不可欠。
- 金属3Dプリント部品は優れた機械的特性を持ち、金属超合金を含む幅広いエンジニアリング材料で製造可能。
3Dプリント
- ダイレクトメタルレーザー焼結:金属3Dプリントのプロフェッショナルガイド
- 3Dプリント用プラスチック選び:包括的ガイド
- 3Dプリントで砂型鋳造を革新する:実践ガイド
- 電子ビーム溶解(EBM):業界プロフェッショナル向け包括ガイド
- 3Dプリンティング用レジン:技術・材料・応用の包括ガイド
- 金属3Dプリンティング:産業を変革する5つの最先端アプリケーション
- 金属3Dプリンティングが航空宇宙・自動車向け軽量部品に革命をもたらす理由
- 金属加工におけるパシベーション(不動態化):防食の技術ガイド
- 3Dマイクロファブリケーション:マイクロメートルスケール造形の技術と科学
- 金属加工の基礎:プロセス・技術・用途
- 難融金属粉末と3Dプリンティング:高温金属のための最先端積層造形