



3Dプリントパーツの強度は本当のところどうなのか? FDMの弱点と強化策
なぜFDMパーツは弱いのか?
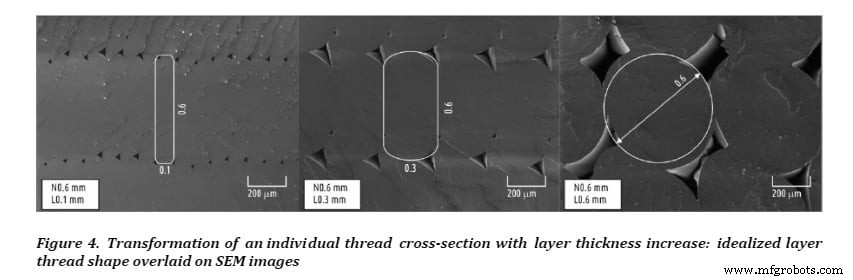
FDM(熱溶解積層法)は樹脂を層ごとに積み上げるため、**層間接着(Z方向)が最も弱い方向**になります。切削(削り出し)や射出成形は「一体の塊」から削る/固めるため、この異方性の弱さがありません。
設定不備(低温、層間温度差大等)で層間接着が甘いと、実用に耐えない脆いパーツになります。しかし、適切な設定・設計・材料選定で実用強度は十分確保可能です。
※宇宙ロケット部品を作るわけではないなら、ベビーヨーダくらいの強度で十分なケースも多いです。
強度を高める5大要素
1. インフィル率(内部充填率)
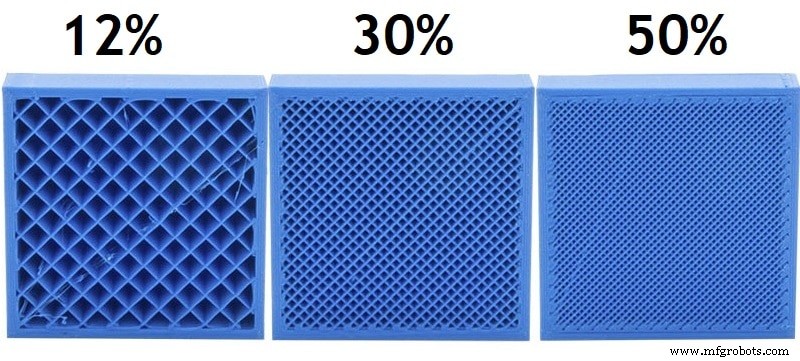
内部を格子/ハニカム等で埋め、天面崩落防止と外殻保持を担う。
目安: 50%で大幅強化。それ以上は限界収穫逓減(強度微増・時間/材料大増)。
パターン: 直線/グリッド/三角/ハニカム等。直線/グリッドで概ね十分。「ウィグル」パターンは謎の存在感(開発者の遊び心?)。
2. 壁厚(シェル厚/周壁回数)
外殻厚が全体強度を左右する主要因。メーカー推奨の0.8mm(2周)では弱いと感じるケース多し。**1.6mm(4周)推奨。劇的に強くなる。**
ノズル径(標準0.4mm)の整数倍に設定するのが鉄則。
3. 適正押出温度
材料ごとに最適温度帯が異なる。層間接着を最大化する温度を見つけるのが鍵。
- PLA: 180〜220℃
- ABS: 210〜250℃
- PETG: 220〜250℃
- ナイロン: 240〜260℃
メーカー推奨範囲を基準に、自分の機材でテストプリントして最適点を探す。低温→層間接着不良。高温→糸引き・オーバーハング崩れ・品質低下。**強度優先なら「少し高め」で層間融着を促進**するのがセオリー。
4. パーツ配置(ビルドプレート上の向き)
**FDMパーツはXY平面(水平)方向が最強、Z方向(垂直)が最弱。**
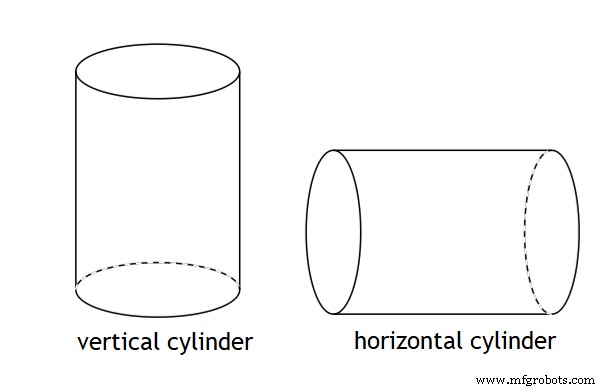
負荷がかかる方向に層線が平行になるよう配置する。中空シリンダー例:
- 垂直プリント(輪切り重ね)→ 横から曲げると層間剥離で簡単に折れる。
- 水平プリント(縦割り重ね)→ 同荷重でも層線方向に沿うため強い。※サポート材必要になるトレードオフあり。
「タダ飯はない」のが3Dプリント。強度とサポート不要の両立は難しい。
より強いフィラメントを選ぶ
- ポリカーボネート / ナイロン: 現状最強クラス。対応プリンター必要(高温・エンクロージャー・乾燥)。
- PETG: PLAからのステップアップに最適。扱いやすく、柔軟性・耐熱性ともにPLA超え。
強化プリント・チェックリスト
- 強力なインフィルパターン選択(ハニカム推奨)
- インフィル率 50%程度(それ以上はコスパ悪)
- 壁厚 1.6mm(4周)以上
- 温度を5℃刻みで上げて最適点探索
- 負荷方向に層線が平行になるよう配置
結論
FDM固有の異方性弱点は、設定・設計・材料でカバー可能。ベビーヨーダを強く印刷したいなら、上記5項目を押さえればOK。楽しいプリントライフを!
おすすめ製品セクション
プリンター、フィラメント、アップグレードパーツの選定に迷わないよう、実際にテストして厳選した製品のみを掲載しています。初心者からエキスパートまで納得のラインナップです。
3Dプリント
- インベストメント鋳造(ロストワックス)完全ガイド:プロセス・材質・メリット・用途を網羅
- 3Dプリント部品へのメッキ:実践的エキスパートガイド
- ロウソククレヨンで3Dプリント部品を着色:新しい後処理技法
- 3Dプリントチタンの徹底解説:メリット、技術、実践的設計のコツ
- 3Dプリント義肢:切断患者のアクセスと負担を変革
- 3Dプリント合成身体部位が医療機器開発に革命をもたらす理由
- 3Dプリントドローンが南極で迅速・低コストなデータ収集を実現
- 3Dプリント部品の寸法精度を保証する:技術別比較と設計指針
- 3Dプリント部品の強度を高める実証済みテクニック
- 3Dプリント部品向け精密金属研磨:最先端ソリューション
- 3Dプリント部品の寸法精度を理解する