



3Dプリント インフィルパターン完全ガイド:最強パターン・密度・強化テクニック
インフィル(内部充填)パターンは造形物内部構造を決め、造形時間・材料消費・柔軟性・強度・重量・用途適性に大きく影響します。
「シェル数とインフィル率だけで決まる」と思いがちですが、Curaが13種類ものパターンを用意している理由は、用途別最適解がパターンごとに異なるからです。
本記事では全パターンの特性・使い分け・最強パターン・密度影響・強化テクニックを体系解説します。
結論:矩形(レクチリニア)パターン+100%インフィルが最高引張強度(36.4MPa)だが、力がインフィル方向と同方向の場合のみ。汎用的にはハニカム(キュービック)約50%インフィルが全方向均等に最強。
出典:2016年研究論文。
13パターン分類と用途
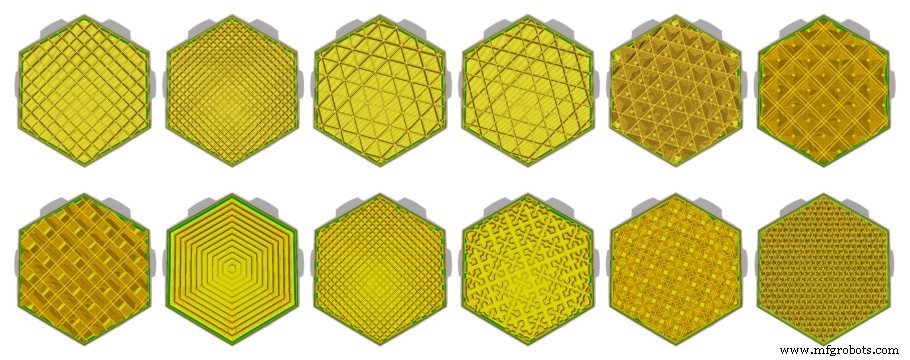
Cura提供の13パターンを強度帯別に整理:
低強度帯(ライン、ジグザグ)
典型密度:0-15%
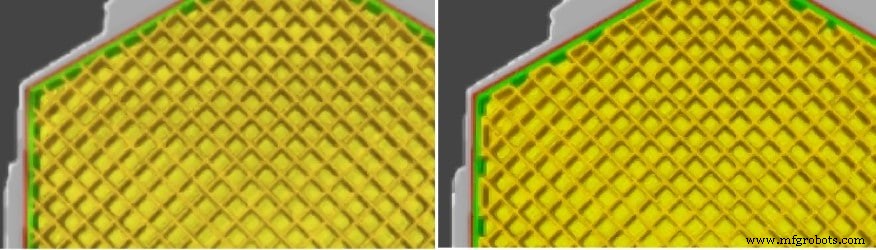
ライン: 2Dパターン。同層内は同方向平行線、隣層は90度交差(X/Y軸交互)。材料少・高速・軽量・浮力あり。試作・プロト・装飾フィギュア向き。側面圧縮には中程度耐えるが、Z方向(垂直)力に弱く、機械的負荷掛かるパーツ不向き。
ジグザグ: ラインとほぼ同等。違いは「層内が単一連続ラインになるか否か」。エッジ見れば判別可能。用途・長短も同一。
中強度帯(グリッド、トライアングル、トライヘキサゴン)
典型密度:15-50%
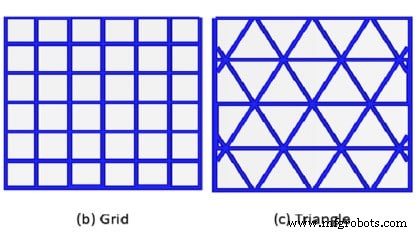
グリッド: 単層内でX/Y両方向にライン形成(格子状)。ラインと違い単層で2次元強度確保。材料・時間はライン/ジグザグより増。
トライアングル: 三角形融合層を垂直積層。XY平面3方向にライン走行し、全方向均等強度・外力耐性向上。表面滑らかさ要ならアウターシェル増やすこと。
トライヘキサゴン: トライアングル類似だが、6三角形融合で六角形形成し層構成。強力な2Dパターン。
高強度帯(キュービック、キュービック細分化、オクテット、クォーターキュービック、ジャイロイド)
典型密度:50%以上
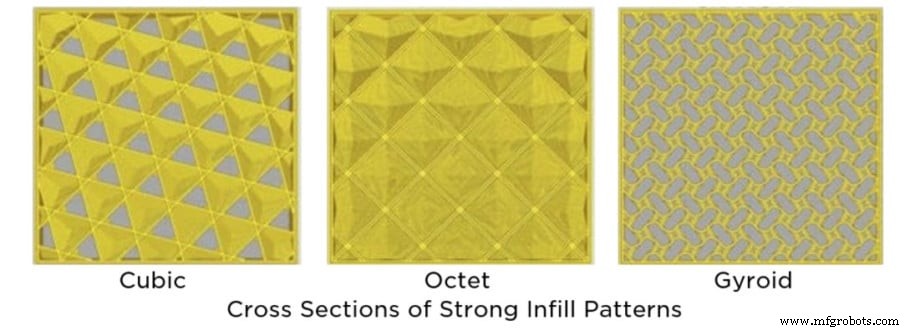
キュービック: 3Dパターン。45度傾斜積層立方体が三角形に見える構造。全方向圧力対応、機能的機械部品向け。材料・時間増大。
キュービック細分化: 中央部を大立方体化し材料節約(外力小領域)。強度・用途同等だがスライス時間長め。
オクテット: キュービック類似だが正方形見え。全方向強靭、機能動作可能。
クォーターキュービック: 他3Dパターン類似強度・用途。薄い外周でも使用可。
ジャイロイド: 見事な曲面構造。**最高強度重量比**達成。多孔質固体(液体・ガス透過可)。造形時間・材料効率良好。低密度時は自立サポート必要→相対的高密度推奨。
フレキシブル帯(コンセントリック、クロス、クロス3D)
典型密度:0-100%(柔らかさ調整用)
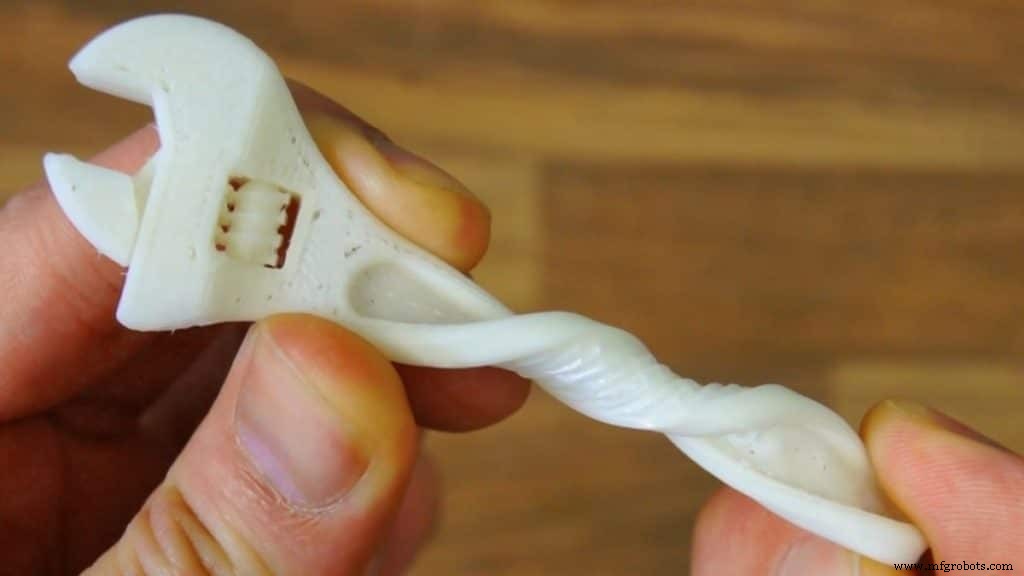
コンセントリック: 造形物輪郭に沿う同心線。捻り・曲げに強く変形しにくい。材料少・高速。フレキシブル専用、水平強度皆無。
クロス: 十字模様で空隙多く、大捻り・曲げ許容。水平力構造サポートなし。
クロス3D: 積層につれ傾斜移動。造形容易、ソフト造形向き。弱くスライス時間長め。
最強インフィルパターンは?
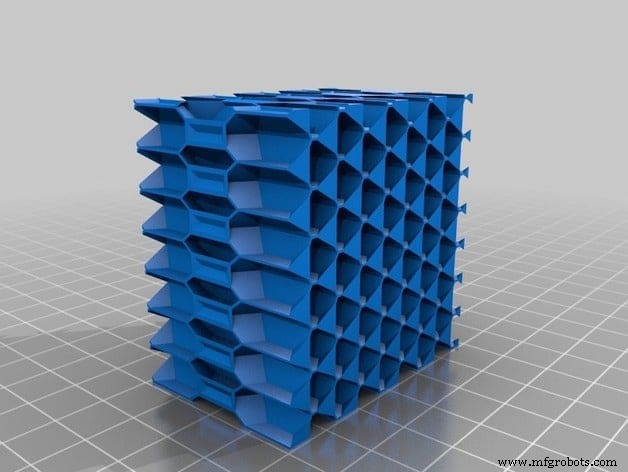
多くのユーザーがハニカム(キュービック)を最強推奨:方向依存性なく、全方向均等強度。六角形セル構造が力を分散・拡散し、一点集中を防ぎ、一般機械的負荷に最適対応。大型堅牢造形にも有利。
理論上はレクチリニア(矩形)が最高引張強度だが、力がインフィルライン方向と完全一致時のみ。それ以外では弱い。材料効率良くハニカムより約30%高速。
結論:汎用最強はハニカム(キュービック)。全方向力分散能力が最高。レクチリニアは方向限定で絶対最強。
インフィル密度と強度の関係・推奨レンジ
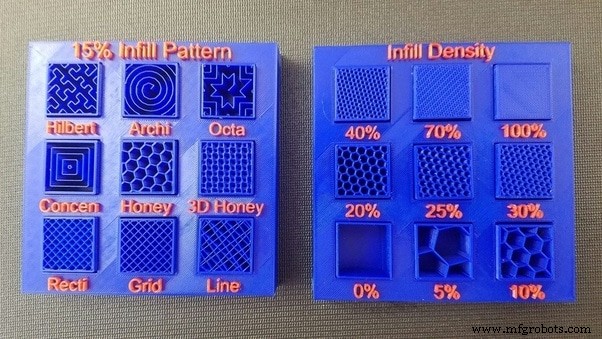
密度↑=強度↑。中身詰まれば外力への抵抗増大。
100%が最強だが、時間・コスト大。20-50%で大半満足、50%で100%近い強度出ることも。50%超は著しい逓減収穫。75%以上はギア等特殊用途除き材料・重量の無駄。実用上50-75%がスイートスポット。
プロTip: インフィルライン角度(デフォ45°)を負荷方向に合わせて最適化すると、同密度・同パターンで大幅強化可能。
インフィルパターン・密度が造形時間に与える影響
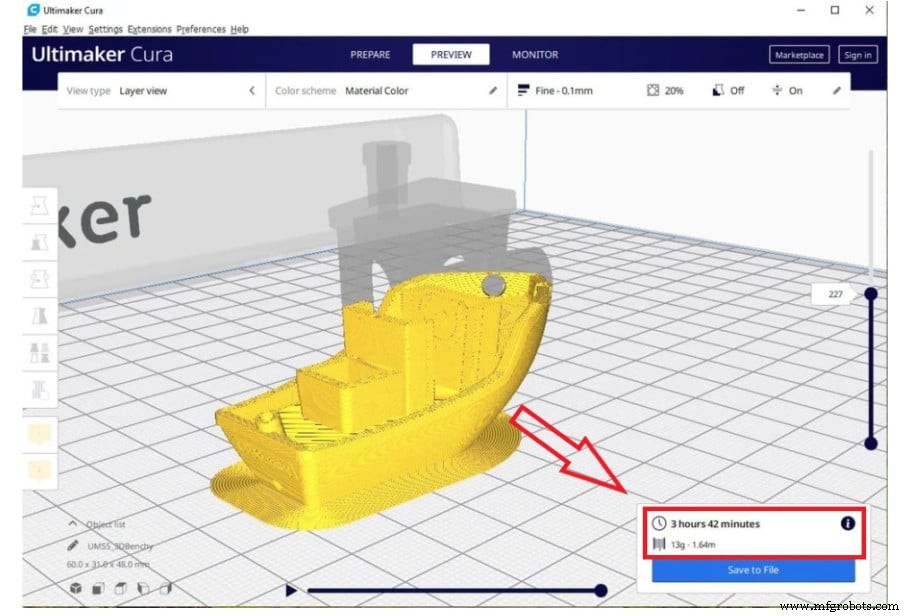
強度向上=時間・コスト増のトレードオフ。「弱すぎず高すぎず」のスイートスポット探索が鍵。密度・パターン・スタイル・方向の組み合わせ最適化で造形劇的改善。
最速インフィルパターン
「ライン」が最速。最も単純で、他パターン比大幅短縮、そこそこの強度確保。人気No.1の理由。
強度に影響するその他要因
インフィル以外にも重要因子多数:
フィラメント種類
PLA(易造形・低耐熱・屋外不向き)、ナイロン(ギア最適・高耐摩耗)、ポリカーボネート(最高引張強度)等、用途に合わせ材料選定が前提。
フィラメント品質
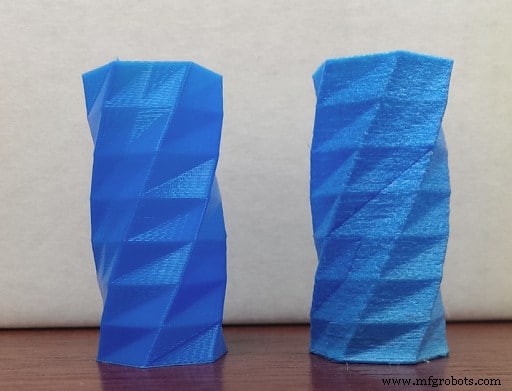
信頼ブランド品選定で成功率・機能維持向上。湿気吸収で即劣化するため、保管・乾燥管理必須。劣化判定・保管・乾燥法は別記事参照。
造形オリエンテーション(向き)
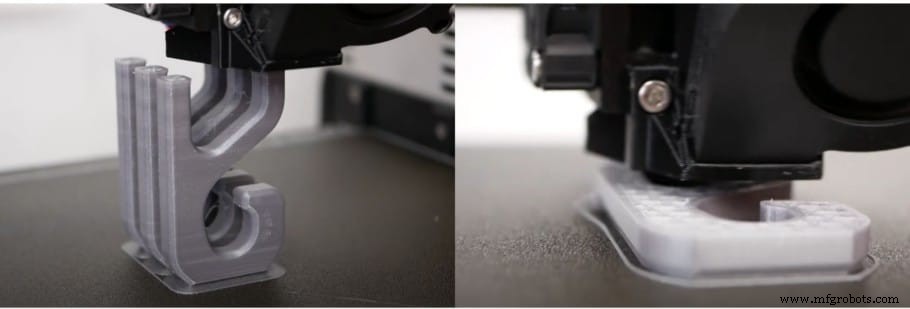
弱点は常に層界面。垂直造形(層が水平)なら引張力に層剥離で弱い。水平造形(層が垂直)なら同力で約2倍耐える(CNC Kitchen実証)。用途想定力方向にフィラメント方向合わせる設計が鉄則。
パリメータ(シェル)数
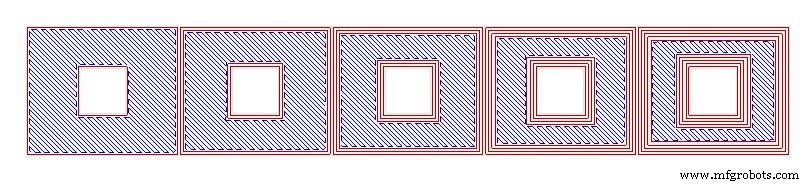
外周シェルはインフィル以上に強度寄与。**シェル1層追加 ≈ インフィル10-15%追加相当の強化**。最優先強化手段。
層高
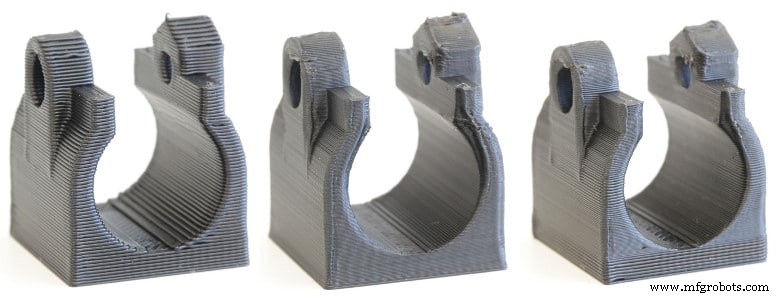
一般に層高↓=層間接着↑。厚層は隙間可視化・弱化。薄層で密着向上。**最強層高は0.1-0.12mm**。これ以上薄く(<0.1mm)も厚くも強度低下。
3Dプリント強度を高める総合アプローチ
層高・密度・向き・シェル調整に加え、アニーリング(焼きなまし)が強力:ガラス転移温度付近で徐々加熱保持→徐冷。分子構造再編成で層間接着・大結晶化促進、応力均等分散化。詳細は別記事参照。
用途別インフィル早見表
高強度・耐久必須パーツ
- パターン:キュービック、キュービック細分化、オクテット、クォーターキュービック、ジャイロイド
- 密度:50-75%
一般造形
- パターン:グリッド、トライアングル、トライヘキサゴン
- 密度:15-50%
模型・フィギュア・ミニチュア
- パターン:ライン、ジグザグ
- 密度:0-15%
フレキシブル造形
- パターン:コンセントリック、クロス、クロス3D
- 密度:0-100%(柔らかさ好みで)
結論
最強パターンはレクチリニア(方向限定)とハニカム(汎用)。フィラメント・向き・シェル・層高・アニーリング等、複合最適化で真の強度発揮。
お役に立てれば幸いです。良い一日を!
おすすめ製品コーナー
プリンター・フィラメント・アップグレード選びの迷いを解消する厳選リストです。初心者〜エキスパートまで対応、全て実機テスト済みで安心です。
3Dプリント
- マルチマテリアル3Dプリント:アディティブ製造の未来
- 建設業界における3Dプリンティングは実用段階に達したか? 2020年最新動向
- Scalmalloy:航空宇宙グレードメタル3Dプリンティング向け高強度アルミニウム・マグネシウム・スカンジウム合金
- Origin Oneが量産対応3Dプリント部品でゲームチェンジャーな理由
- 3D印刷の進化に必要なもの:AMUGで明らかになった業界のトップ3要求
- 究極の耐久性を実現する最強3Dプリンティング材料10選
- なぜ3Dプリンティングが現代製造業に革命をもたらすのか
- 紙 vs デジタル ドキュメント:作業員にとって最適なのは?
- CNC加工と3Dプリントの主な違いを徹底解説
- 3Dプリントにおけるインフィルとシェル:役割と違いを理解する
- 射出成形 vs 3Dプリンティング: プロジェクトに最適な技術の選び方