



湿気:3Dプリントフィラメントへの静かな脅威
湿気とは、物体に浸透する水や大気中に存在する水蒸気だ。すべての生物にとって水は食物よりも生存に不可欠だが、無生物にとって湿気は通常問題の源であり、多くの材料の酸化と劣化を引き起こす。3Dプリント、具体的にはフィラメントの場合、過剰な湿気濃度は共通の結末、つまり3Dプリント失敗をもたらす長い問題リストの原因となる。
吸水の影響は以下の問題を引き起こす可能性がある:脆性増加、径増大(ボーデンタイプ押出システム搭載プリンターでの問題の可能性)、フィラメント劣化、フィラメント切れなど。また、吸水したフィラメントは押出により高い温度を必要とすることも考慮すべきだ。プリントしない場合はフィラメントをプリンターに置いたままにしないこと。吸水により太り径が増大し、エクストルーダーで詰まる可能性がある。
以下の地図は平均年間相対湿度(同じ温度で飽和するために必要な水蒸気量に対する空気中の実際の水蒸気量の百分率)を示し、年間12か月の平均湿度から得られる値だ。相対湿度はヨーロッパ地理のどの部分にいるかにより大きく異なり、大陸北部でより顕著だ。
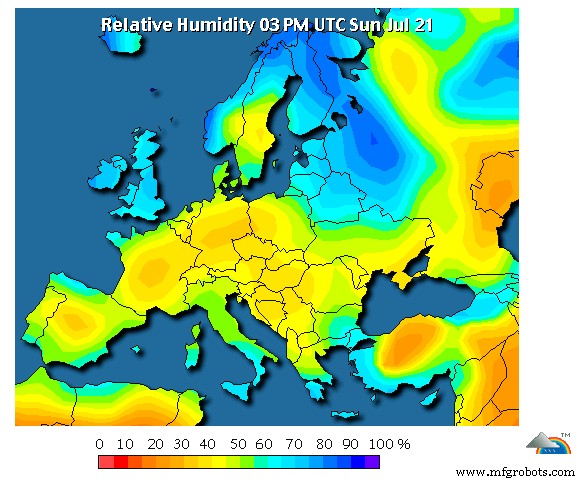
画像1:ヨーロッパ相対湿度マップ。出典:NeoGAF
フィラメントにおける湿気の主な結果は:
- フィラメントの劣化: 吸湿性フィラメントは水を大量に吸収しやすい。水分子がポリマー分子に結合し、強い分子間結合を形成するためだ。これらの結合はフィラメント構造自体を弱める内部マイクロクラックを引き起こす可能性がある。
- エクストルーダー/ホットエンド詰まり: フィラメントに濃縮した水分がホットエンドで加熱されると蒸発し、フィラメント内に隙間を生じさせ、ペースト状に変化させ、バレル(ヒートブレーク)やノズルを詰まらせる。この問題は、高湿度(>20%)のナイロンフィラメント使用時に非常に一般的だ。
- 低品質3Dプリント(強度と仕上げ): 上記の結果が合わさり、機械的にも表面的にも問題の多い3Dプリントになる。水分蒸発による層間隙間(必ずしも肉眼では見えない)は、低い力値を加えるだけで容易に亀裂が生じる臨界点だ。湿気濃度が顕著な場合、前述の穴が粗く白っぽい表面仕上げを引き起こす。
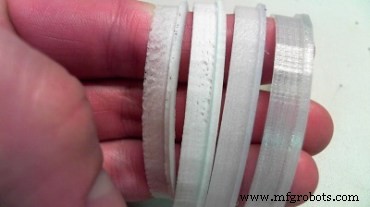
画像2:湿気による問題。出典:PrintDry
3Dプリント世界の進化の理由として、耐湿性に優れたフィラメントが存在する。PETGやCPE HG100などのコポリエステルは、長期間水にさらされても問題ない。他のフィラメントではPLAやABSなど中程度の耐性を持つもの、ナイロンやPVAのように特に吸湿しやすく、1日足らずで高値に達するものがある。
 ドライヤー
PrintDry
 真空
容器
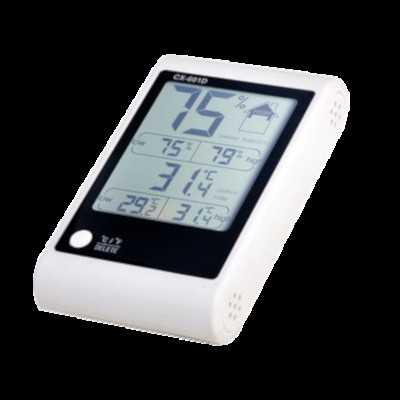 湿度
モニター
 CPE HG100
フィラメント
一部の3Dプリンターユーザーは、フィラメントから湿気を除去し保管するために従来の方法を使用する。家庭用オーブンで材料を乾燥させ、完全には密閉できない箱にフィラメントを保管するなどだ。これらの対策は、家庭用オーブンの場合危険であるだけでなく、特に技術的・先進的材料では完全に効果的ではない。ここでは湿気を除去するプロの推奨事項と、吸湿を防ぐフィラメント保管方法を紹介する:
フィラメントドライヤー
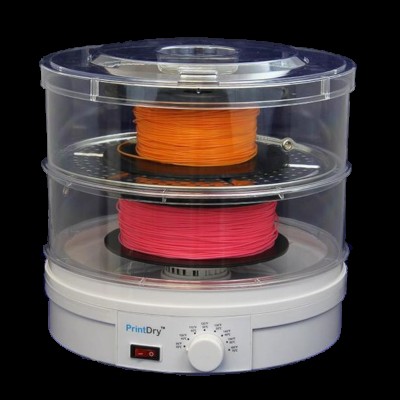
材料に含まれる湿気を除去する最も効果的な方法は、PrintDryフィラメントドライヤーのようなフィラメントドライヤーを使用することだ。乾燥温度(35〜70℃)と内部の自然気流により、水とポリマー間の分子間結合を切断し、フィラメント表面から周囲の空気へ湿気を引き出す装置だ。フィラメントの理想的な湿気値は10〜13%の間だ。
保管
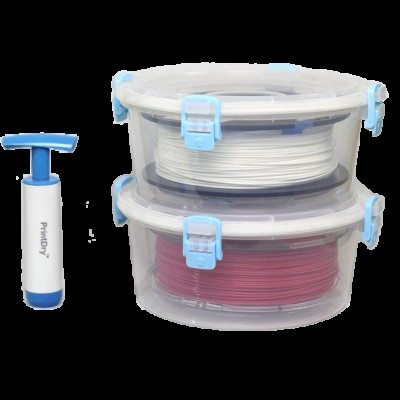
新しいスプールの使用開始時も、フィラメント乾燥後も、適切な保管は最小湿気率を維持するために不可欠だ。従来材料(PLAやABS)と短期間の保管(<2か月)なら、グリップタイプクロージャー付きの元の袋で十分だ。より長い保管期間や技術的・先進的材料の場合、この対策は不十分だ。理想的な解決策は、真空シーリング機能付きPrintDry密閉フィラメント容器を使用することだ。これらは高強度プラスチック容器で、各ユーザーがフィラメントを湿気を心配せず安全に保管できる。これら容器の潜在力は蓋にあり、ここに真空バルブが内蔵されており、付属の手動ポンプで容器内の空気を抽出可能で、**ほこりと湿気のない保管**を提供する。こうして、スプールを工場出荷時の元のシールから取り出してから数か月経っても、フィラメントの正しい状態を保証できる。なお、材料を保管するエリアの相対湿度が大量に影響することを考慮し、ユーザーの健康を害さない範囲で可能な限り低くすべきだ(**40%以上が良い値**)。
フィラメント寿命
製造から2〜3年が品質フィラメントの寿命だ。元のシールと真空状態で保たれている限り。元の袋を開封後、機械的・色彩特性を失うまでの時間は材料タイプと保管方法に依存する。上記方法で保管されたPLAやABSは1年以上特性を保持できるが、そうでなければ、その10分の1の時間しか持たない。ナイロンやPVAのようなよりデリケートな材料では、寿命の完全な喪失が数日で起こり得る。
したがって、フィラメントを低湿気値(10〜13%)で維持することは、プリント前、中、後の問題を回避するための鍵となる要因だ。
プリント時に最大の信頼性を得るには、可能な限り多くの変数を制御下に置くことが不可欠であり、湿気はプリントプロセスの最大堅牢性を確保するための変数の一つだ。
3Dプリント
- バーチャル在庫と3Dプリント:分散製造の未来を守る
- マルチマテリアル3Dプリント:アディティブ製造の未来
- 建設業界における3Dプリンティングは実用段階に達したか? 2020年最新動向
- Scalmalloy:航空宇宙グレードメタル3Dプリンティング向け高強度アルミニウム・マグネシウム・スカンジウム合金
- 産業3Dプリントにおける後処理:自動化への前進
- 3D印刷の進化に必要なもの:AMUGで明らかになった業界のトップ3要求
- 主要メタル3Dプリンティング材料:アディティブ製造の可能性を解き放つ
- 3DプリンティングのABC:積層造形が現代産業をどう形作るか
- 大量生産を変革する3Dプリント:主要メリットと活用事例
- なぜ3Dプリンティングが現代製造業に革命をもたらすのか
- TCPoly、FDM 3Dプリント向け高熱伝導フィラメント「Ice9」を発表