



フィラメント湿気管理マスターガイド:造形失敗を防ぐ完全対策
フィラメントが湿気を吸収し、あらゆるトラブルの原因になることをご存知ですか?突然の造形品質低下に見舞われ、「フィラメントが湿気ってるせいかも」とこの記事にたどり着いた方も多いでしょう。
この記事では、各フィラメントの吸湿性(どれだけの湿気を、どれくらいの速さで吸うか)、湿気を含んだフィラメントで印刷すると何が起こるか、乾燥させて解決する方法を網羅的に解説します。
早速始めましょう!
どのフィラメントが湿気を吸うか?
すべてのFDM熱可塑性フィラメントは、程度の差こそあれ湿気を吸収します。すべて吸湿性があります。例えばPLAは高湿度環境下で150時間曝露すると最大40ミクロン膨張しますが、遥かに吸湿性の高いナイロンはわずか24時間で飽和点に達します。
フィラメント保管指示は真剣に守るべきです。使用フィラメントが湿気を吸っていれば、造形物に如実に現れます。湿気は押出ノズルで気泡を生み、層が不均一になり、最終的には思春期のニキビ顔のような造形面になります。
要するに、フィラメントが湿っていれば、あなたが狙った滑らかな造形面は得られません。
フィラメント種類によって吸湿速度は異なり、大量に吸うものもあれば、HIPSのようにごくわずかなものもあります。湿気を吸うフィラメントは「吸湿性」と呼ばれ、以下に吸湿性の高い順から低い順で並べます。
最も吸湿性が高いフィラメント
- PVA:主にサポート材として、デュアル押出機で使用されます。一方の押出機でPVAサポートを、もう一方で本体モデルを印刷します。PVAは水溶性で、後処理時間を大幅に短縮できる優秀なサポートフィラメントです。
- ポリカーボネート(PC):強度と耐熱性に優れますが、他フィラメント同様湿気を吸うため、正しく保管・管理して濡れないよう注意が必要です。
- ナイロン:極めて高い耐熱性・耐衝撃性を誇りますが、巨大な欠点があります:湿気を驚異的な速さで吸収し、わずか2時間の曝露で使用不能になります。
- PLA:使用しないときは密閉容器に入れる必須です。扱いやすさで人気ですが、湿るとまともに印刷できなくなります。
- ABS:アクリロニトリル、ブタジエン、スチレンの3モノマーからなる共重合体です。PLAより吸湿速度は遅いですが、それでも密閉容器での適切な保管が必須です。
- PETG:保管管理が重要で吸湿性があります。他タイプより吸湿速度は遅いですが、それでも常に湿気曝露を防ぐべきです。
- HIPS:元々サポート材として開発されましたが、最近はメインフィラメントとしても使われています。全フィラメント中、湿気の影響を最も受けにくく、吸湿性がないとさえ言われています。
湿気を含んだフィラメントで印刷すると起きる問題
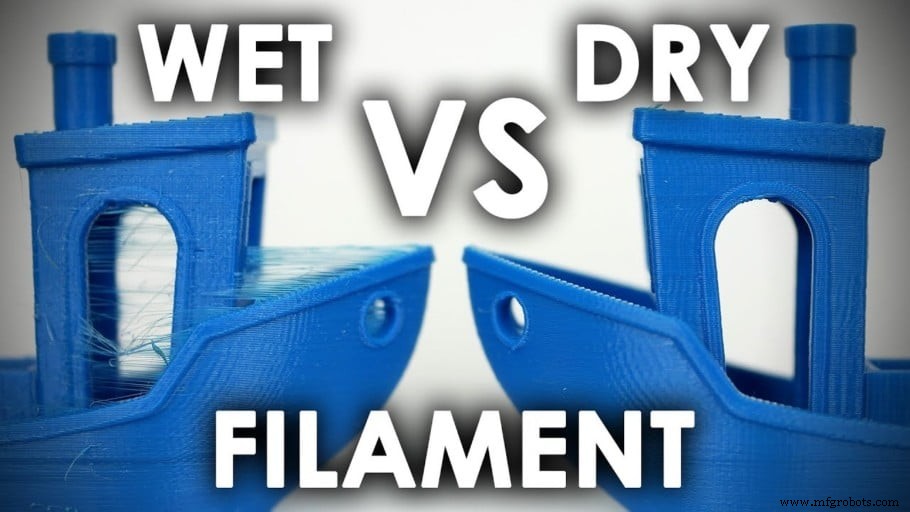
湿気を吸ったフィラメントで印刷すると、多数の問題が発生します:
湿気曝露でフィラメントが膨張し、直径が20〜40ミクロン増大して造形を狂わせるだけでなく、湿気飽和フィラメントは押出遅延を引き起こし、押出停止後もフィラメントがノズルから出続けます。エクストルーダー詰まりの原因にもなります。
押出機から蒸気が見えることがあり、フィラメントが糸を引き、造形を台無しにします。
本質的に、湿ったフィラメントで印刷すると、造形品質が一貫性を欠くものになります。
フィラメントが湿気を吸ったかどうかを見分けるには?
湿気飽和フィラメントはスプール上でより脆くなり、柔軟性を失います。エクストルーダーで加熱時にパチパチ、ポコポコという音がし、時には蒸気や気泡が見えます。
ノズルから出る際、ブロブ(塊)やストリンギング(糸引き)を伴う奇妙なテクスチャーを帯び、層が不均一になります。これらは湿気問題の典型的サインであり、検知したら印刷を止め、フィラメントを十分に乾燥させてから再開することをお勧めします。
フィラメントが湿気を吸うまでにどれくらいかかるか?
フィラメントが飽和点まで湿気を吸う時間はフィラメント種類によって大きく異なります。PLAとナイロンでは吸湿速度が劇的に違います。PLAは150時間曝露で最大40ミクロン膨張しますが、遥かに吸湿性の高いナイロンはわずか24時間で飽和点に達します。
PLAにゴム化合物(RS)を混ぜた実験では、制御された吸湿条件下でPLAの分解と継続的な弱体化が示されました。
テストでは、テストピースの引張強度が徐々に弱まることが確認されました。酵素分解条件下でも、PLA/RS複合材の引張特性は急速に低下しました。
湿気を吸わないフィラメントはあるか?
すべての熱可塑性フィラメントは湿気を吸いますが、添加剤により速度は異なります。HIPSが最も吸湿に強いフィラメントと言われています。湿気吸収に伴う通常の劣化兆候が公式に記録されていないため、吸湿性がないと主張する声もあります。
HIPSは非常に強く耐久性のあるプラスチックで、多くの点でABSに似ていますが、非吸湿性と評価されています。玩具やCDケースなどに広く使われますが、最も一般的な用途は、d-リモネンやオレンジオイルで容易に溶解するため、ABSなど他フィラメントのサポート材としての使用です。
フィラメントを乾燥状態に保つには?
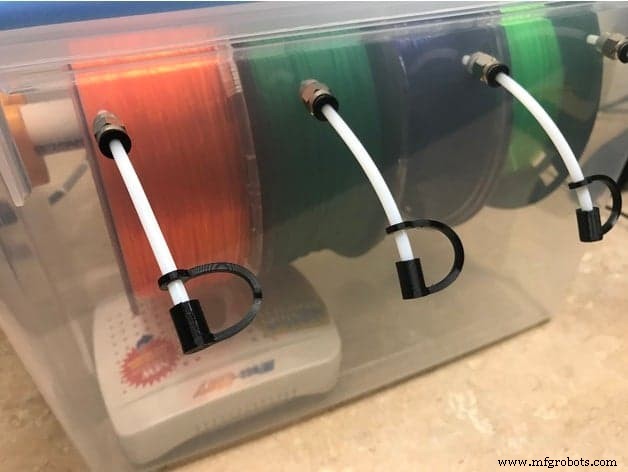
すべてのフィラメントは、真空パックか、シリカゲルパケットを入れた密閉容器で保管すべきです。これがフィラメント自体を乾燥状態に保つ唯一の確実な方法です。また、印刷後すぐに保管すれば湿気曝露を減らし、寿命を延ばせます。
フィラメントは乾燥させられますが、最初から湿気のない環境で保管するのが最善策です。
湿ったフィラメントを乾燥させる方法
湿ったフィラメントは、フィラメントドライヤーと呼ばれる専用デバイスや、一般的な食品乾燥機で乾燥できます。しかし、ほとんどの人にとって最もシンプルで効果的な方法は、フィラメントスプールをオーブンに入れ、最低4時間、最大8時間、フィラメントのガラス転移温度より10〜20℃低い温度(PLAなら40〜50℃)で加熱することです。
各方法の詳細:
フィラメントドライヤーを使う
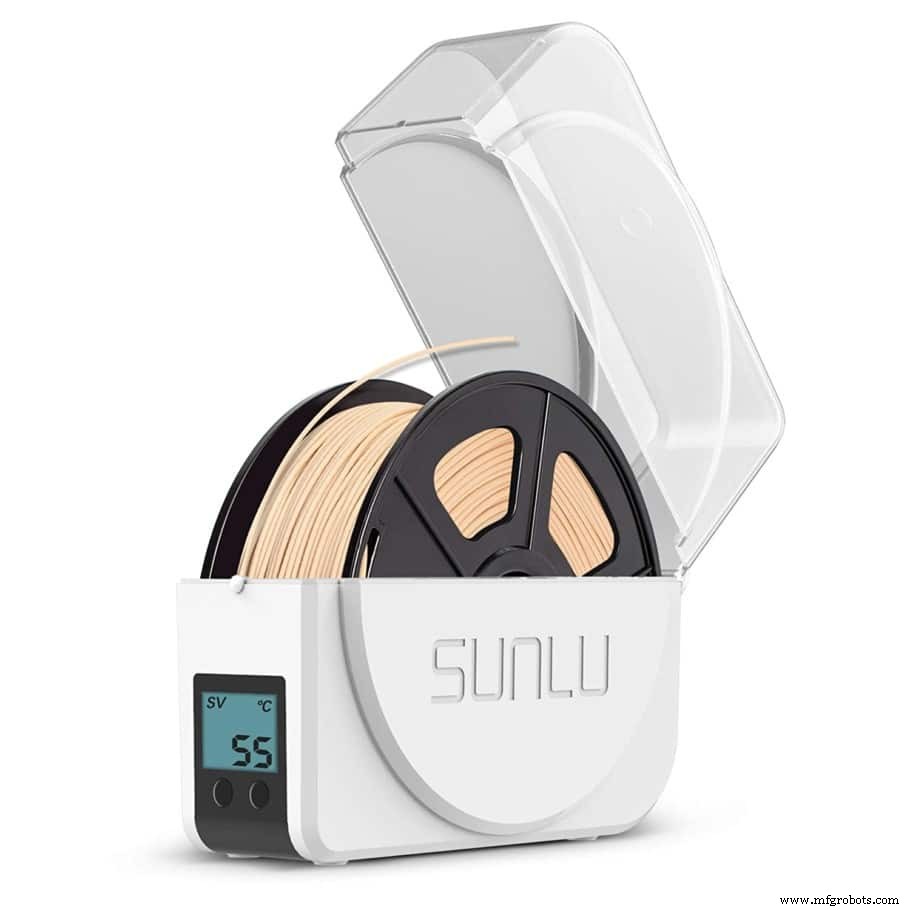
これが最良の選択肢です。制御された無湿環境を提供し、フィラメントが常に乾燥し、印刷可能な状態に保たれます。
フィラメント乾燥システムは操作が簡単で、比較的安価です。フィラメントを乾燥させるだけでなく、安全な保管庫としても機能します。
時間短縮例として、Sunlu Dryer BOXは最も安価かつ高評価のフィラメントドライヤーの一つです。これらのデバイスは優秀ですが、ほとんどのケースではオーバースペックだと思います。
オーブンで乾燥させる
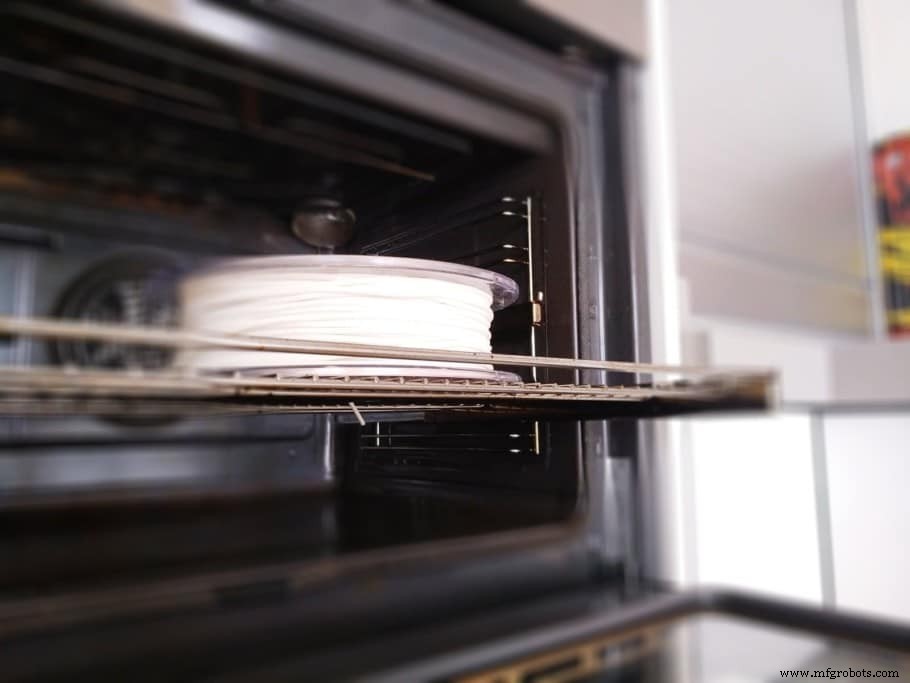
3Dプリント愛好家に最も広く使われている方法で、誰でもオーブンを持っているというシンプルな理由で、ある程度効果があります。
しかし考慮点があります。主に、フィラメントをガラス転移温度付近の温度に曝露してはいけないこと、一般的に電気オーブンでPLAやナイロンスプールを乾燥させるには4〜8時間かかることです。
ガスオーブンでも可能ですが、温度制御が難しく、部分的に極端に高温になるスポットがあり、フィラメントスプールを台無しにする恐れがあります。
食品乾燥機を使う
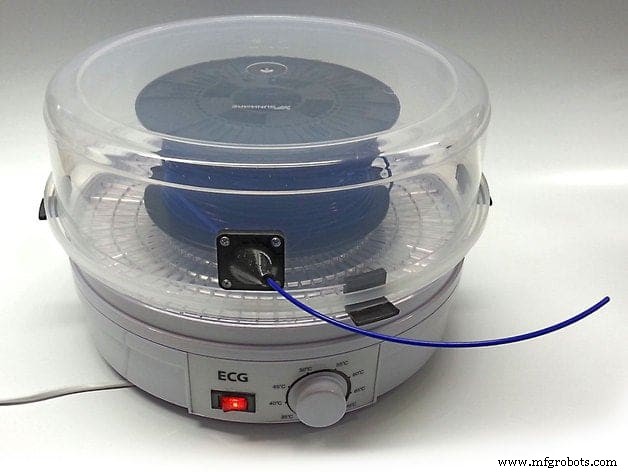
食品乾燥機は従来のオーブンより安全です。より低温で動作するからです。しかし、フィラメントを適切に乾燥させるのに追加時間がかかるため、理想的とは言えません。
フィラメント乾燥で印刷品質は改善するか?
湿気を吸ったフィラメントを適切に乾燥させれば、全く新しい完全乾燥フィラメントと同等に機能します。湿気自体が印刷品質に影響しますが、一度フィラメントから除去されれば、湿気に曝露されたことがなかったかのように機能します。
湿気は3Dプリント造形物にどう影響するか?
完成した3Dフィラメント造形物も、湿気曝露や水没によって影響を受けます。
通常PLAに20%炭化ケイ素(SiC)を混ぜた造形物を、50℃の蒸留水に浸した実験では、58日で劣化しました。
SiC率を高めて繰り返すと、同条件で140日持続しました。安定性と引張強度はSiC添加で最初は向上しましたが、更高添加で低下し始めました。
ABSは即座には影響を受けず引張強度を維持しましたが、経年過程で剛性が低下し、破壊歪みが増大しました。これは継続的水曝露で造形物が軟化したことを示します。
研究はさておき、他のメイカーの報告は意見も経験もバラバラです。PLAが水中で数週間で脆くなると言う人もいれば、3年水没しても全く新品同様だったという正反対の経験をする人もいます。
私の経験では、造形物が水中で脆くなるには、十分な水温、直射日光曝露(おそらく最大の原因)など、多くの条件が揃う必要があります。
水が3Dプリント部品(主にPLA)にどう影響するかについて別記事を書いていますので、そちらもご覧ください。
3Dフィラメントスプールの平均寿命は?
平均して、3Dフィラメントは元の包装(通常真空パック)で、適切な条件下なら2〜3年持ちます。PLAやABSは最適条件(低湿度、避光、適度な低温)なら1年以上持ちます。理想的な保管湿度は10〜13%です。
3Dフィラメントスプールの平均寿命と実際の印刷可能期間について詳しく知りたい方は、別記事をご覧ください。
結論
湿気はフィラメントと3Dプリント造形物の両方に影響するため、真空パックまたはシリカゲル入り密閉容器での適切な保管が極めて重要です。
保管を忘れて湿気曝露させてしまっても慌てないでください! 乾燥させて再利用可能です。ただし、オーブンで4〜8時間乾燥させるのは楽しくないので、できるだけ湿気から遠ざけて保管してください。
この情報が役立てば幸いです!
素敵な一日を!
PLAフィラメントは湿気を吸うか?
PLAの吸湿性により、密閉容器にシリカビーズやシリカゲルパケットを入れて適切に保管せずに長期間放置すると湿気を吸収します。湿気を吸ったPLAは脆くなり、折れやすくなり、印刷が難しくなります。しかし、フィラメントロールから湿気を除去して元の状態に戻す方法があります。
おすすめ製品セクションをチェック
プリンター、フィラメント、アップグレードの選定における推測を排除し、リサーチ時間を短縮できるおすすめ製品セクションを用意しました。この作業は非常に困難で、混乱を招きがちだからです。
初心者から中級者、上級者までおすすめできる3Dプリンターを厳選し、掲載フィラメントとアップグレードはすべて当社でテスト済み、慎重に選定されています。どれを選んでも意図通りに機能します。
3Dプリント
- 状態基準保全:予知的資産ケアの決定版ガイド
- プロフェッショナルなプロパティメンテナンスの完全ガイド
- Arduino HC-SR04 超音波距離センサー 完全チュートリアル
- 3Dプリンティングにおけるサポート構造:設計・活用・最適化のエキスパートガイド
- PLAフィラメントは電気を通す?導電性バリエーションと造形時の注意点
- Ender 3のフィラメント交換:写真付きステップバイステップガイド
- IoT向けPCB設計の完全ガイド:フレックス基板とHDI基板の活用
- PCBにおける吸湿感受性の理解:予防、検出、除去
- 3Dプリント完全ガイド:基礎から先進技術まで
- CNC機械加工ショップ完全ガイド:中国で最適なパートナーを選ぶ方法
- ステンレス鋼完全ハンドブック:組成、種類、お手入れ