



3Dプリンティングにおけるサポート構造:設計・活用・最適化のエキスパートガイド
サポート構造は信頼性の高い3Dプリントの背骨です。3Dプリンティングはフリーフォーム形状を解き放ちますが、部品が反り、崩壊、寸法精度を失わないようサポートに依存します。
この包括的ガイドでは、サポートとは何か、なぜ各プリント技術で不可欠か、部品品質を維持しながらサポート使用を最小化する実証済み戦略を検証します。
サポート構造とは?
サポート構造は足場のように機能:プリントを一時的に支え、ビルドプレートに固定し、造形中の熱を吸収します。部品完成後に除去されます。
複雑な特徴(オーバーハング、ブリッジ、深いキャビティ)は特に脆弱。サポートなしではたるみや破損のリスクがあります。金属AMでは、サポートはヒートシンクとしても機能し、クラックや反りを引き起こす残留応力を軽減します。
いつサポートが必要か?
ほとんどのアディティブプロセスで一定レベルのサポートが必要です。以下の表は技術と材料別の要件をまとめています。
| 技術 | 材料 | サポート必要? |
|---|---|---|
| ステレオリソグラフィー(SLA) | 光重合体 | はい |
| 熱溶解積層法(FDM) | 熱可塑性樹脂 | はい |
| 選択的レーザー溶融 / DMLS / DED / EBM | 金属 | はい |
| マテリアル・ジェッティング | 粉末 | はい |
| バインダー・ジェッティング | 粉末 | いいえ |
| 選択的レーザー焼結(SLS) | 粉末 | いいえ |
金属3Dプリンティング
粉末床溶融結合(SLM、DMLS、EBM)
これらのシステムは部品をルーズ粉末で包み込みますが、部品はビルドプレートへの固定と熱排出のためにサポートを必要とします。部品底面とプレートの接触領域をサポートすることで残留応力を低減し、クラック、反り、剥離を防止します。
金属プリントの落とし穴については、金属3Dプリンティングでよくある問題ガイドを参照してください。
直接エネルギー堆積(DED)
DEDは基板上で材料を融着しながら造形。粉末床溶融結合と同様、複雑形状、安定性、放熱のためにサポートが不可欠です。
設計上の考慮事項
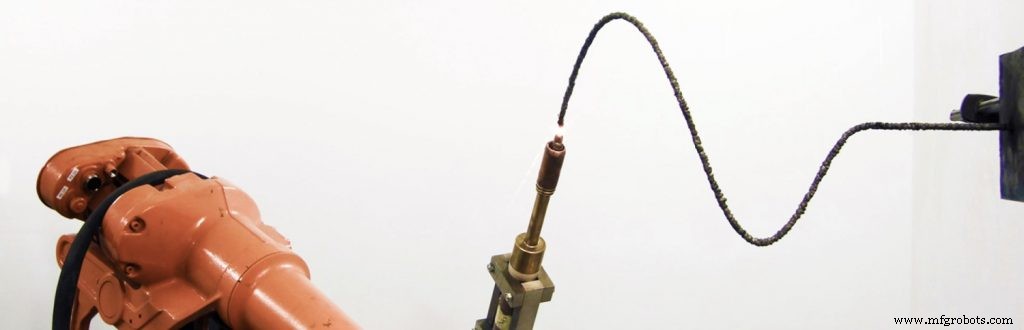
金属サポートは典型的に格子構造で、材料使用量を抑えながらヒートシンクとして機能。しかし、過剰なサポートはビルド時間とコストを増大させ、後処理を複雑化します。オランダのMX3Dのように、ロボットアームベース溶接でサポートを完全に不要にする企業も現れています。
サポート除去
金属サポートは通常切削工具で除去。除去後、サンディングや研磨で滑らかな表面を得ることが多いです。
ステレオリソグラフィー(SLA)
SLAは光で液体レジンを硬化。SLAのサポートは細く、部品に軽く接触するのみで、手動除去が容易。しかし微細な跡が残ることがあり、通常サンディングが必要です。
設計のヒント
SLAは高品質表面が求められる視覚プロトタイプ、金型、補聴器に最適。重要な表面がサポート接触を避けるよう部品を配向することで、目立つ跡を排除可能。例えば、チューブ状部品を水平ではなく垂直に配向しサポートを最小化。
熱溶解積層法(FDM)
FDMは加熱フィラメントを層ごとに押出し造形。45°までの特徴はサポートなしでプリント可能ですが、より急なオーバーハングや長いブリッジ(>5mm)は支援が必要です。
サポートタイプ
サポートは格子やツリー状構造が一般的。ツリースタイルサポートはストレート柱比で最大75%の材料削減を実現。
サポート除去
産業用FDMプリンターは溶解性サポートを頻繁に使用。ポリビニルアルコール(PVA)は水に溶解、ハイインパクトポリスチレン(HIPS)はリモネンに溶解。溶解除去はサンディングを不要にしますが、後処理時間が増加します。
マテリアル・ジェッティング
オーバーハングにはサポートが必須ですが、別の水溶性材料でプリントされ、加圧水や超音波洗浄で除去可能です。
選択的レーザー焼結 & バインダー・ジェッティング
両粉末ベースプロセスは部品をルーズ粉末で包み込むため、追加サポートを不要とします。
サポートのデメリット
- 材料コスト: サポートは通常廃棄される追加材料を消費。
- 設計制約: 除去アクセスを考慮する必要があり、形状を制限。
- 時間: サポート生成と後処理でビルドに数時間追加。
- 表面損傷: 不適切な配置で微細特徴を損傷。
サポートを最小化する4つの方法
- 部品配向を最適化: モデルを再配向してオーバーハングを削減。例えば「T」字形を水平アームがビルドプレートと並行になるよう回転させ、サポートを不要に。
- サポート形状を最適化: トポロジー最適化格子やツリー状構造を使用。Autodesk MeshmixerでFDM、SLA、DMLS向けツリーサポート生成可能。
- フィレットとチャンファーを活用: 45°チャンファーや丸みフィレットを追加し、急角度をプリント可能角度に変換してサポートを排除。
- 複雑部品を分割: サブアセンブリを別々にプリントすれば、サポート量とビルド時間を大幅削減。適切なフィットのため配向を統一。
サポート:必要悪? 未来は明るい
イノベーションがサポートを厄介者から合理化されたプロセスへ変えつつあります。Desktop Metalの特許「分離可能サポート」はセラミック粉末インターフェースを用い、焼結後に溶解して手動除去を容易に。PostProcess TechnologiesはFDM、SLA、PolyJet、CLIP向けに自動・ハンズフリー除去システムを提供。
Velo3DのIntelligent Fusion技術は部品挙動をシミュレートし、最大5倍少ないサポートでプリント。多くのケースでニアゼロサポート要件を実現。
業界が進化し続ける中、専門知識と適切なワークフロー設計がこれらの進歩を活用する上で依然として重要です。
このガイドが、サポート構造を敵ではなく味方として扱う力になれば幸いです。
3Dプリント
- 3Dプリントサポート構造のマスター:全プロセス必須戦略
- 金属3Dプリントのサポート構造管理:エキスパートのヒントで後処理を効率化
- シリコーン3Dプリント入門:最先端生産へのビギナーズガイド
- バインダージェッティング3Dプリント:仕組み、メリット、ベストプラクティス
- マテリアルジェッティング3Dプリンティング:精度・フルカラー・革新の究極ガイド
- TPU 3Dプリンティング完全マスター:柔軟で耐久性のあるパーツ制作ガイド
- 社内3Dプリンティング vs 外注:実践的選択ガイド
- SLS、MJF、FDM、SLA、DLS™ 向け 3Dプリント材料選定の完全ガイド
- ステンレス鋼溶接マスターガイド:特性、工法選定、MIG溶接手順
- アルミニウム半田付けのマスター:エキスパート技術と実践ガイド
- 3Dプリント完全ガイド:基礎から先進技術まで