



3Dプリント「アイロニング」完全マスター:天面を極限まで滑らかにする鉄則テクニック
3Dプリント技術は産業・中小・個人レベルで世界的に普及しました。しかし、造形天面は通常粗い仕上がりになり、全ユーザーが滑らかな表面を求めています。パーツ品質を向上させたい方必見、「アイロニング(ironing)」技法を徹底解説します。
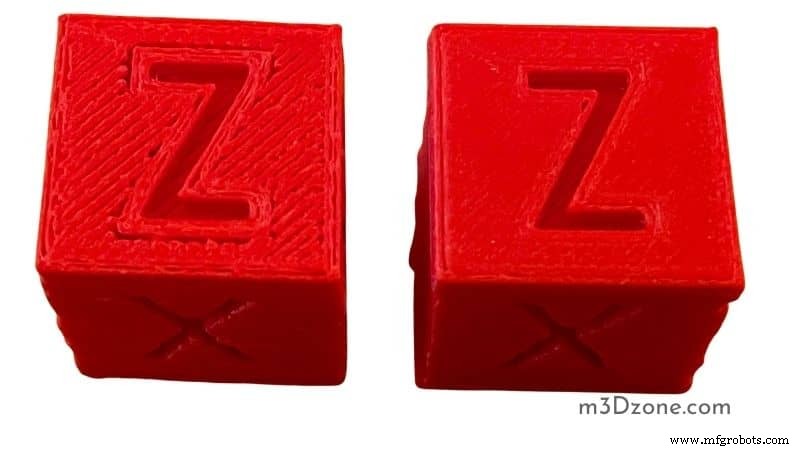
3Dプリントにおけるアイロニング(表面アイロンがけ)とは
平坦な天面に対して、加熱ノズルを行き来させ熱と摩擦で表面を溶かし均す技法です。ノズル摩擦で突起材料を溶融・押し戻し、さらに微量押出で残留隙間を埋め、天面を極限まで平滑化します。過剰押出は造形不良の原因となるため、微量(デフォルト10〜15%)に制限します。
アイロニングを適用すべきケース・不向きなケース
- 最適: 平坦天面モデル(ロゴ、ネームプレート、箱、バッジ、蓋等)。2パーツ接着時の接合面平坦化にも有効。
- 非推奨: 有機形状、フィギュア、凹凸面。造形時間のみ増大し効果なし・悪影響リスクあり。
Curaスライサーのアイロニング機能
Curaはオープンソーススライサーで、モデルをGコード変換。豊富な調整機能の中にアイロニングがあり、天面を鏡面級に滑らかにし、視覚的魅力向上・塗装密着性改善に貢献。開発継続でユーザー制御範囲拡大中。
主要アイロニング設定項目と効果
- アイロニング流量: ノズル押出量%(デフォルト10〜15%)。隙間埋め最小限に留め、低く保つ。
- 最高層のみアイロニング: 有効化で最上層のみ対象(階段状モデルなら最上段のみ)。
- アイロニングインセット: 天面エッジからノズル開始位置までの距離。0だとエッジが不均一になるため微小値推奨。
- アイロニングパターン: 同心円・ジグザグ選択可。理論未検証だがパターン跡が残る可能性あり。
- アイロニング速度: 低速推奨。工程時間増大トレードオフ。
- アイロニングライン間隔: ノズルパス間隔。狭いほど高品質・長時間。広げると時短だが品質低下。
アイロニング以外の表面平滑化手法
1. プライマー+ポリウレタン塗装
プラ対応スプレー塗料+速乾ポリウレタン(Amazon等入手)で層痕隠蔽。簡易・低労力。造形物洗浄→塗料吹付→即ポリウレタン重ね塗り→扇風機で速乾。塗料とポリウレタンが融合し欠陥充填。
2. XTC-3D(2液性エポキシコート)
混合後ブラシ塗布・乾燥で柔らかい透明光沢被膜形成。着色剤・ラメ・メタリック粉混入で装飾効果も付与可。 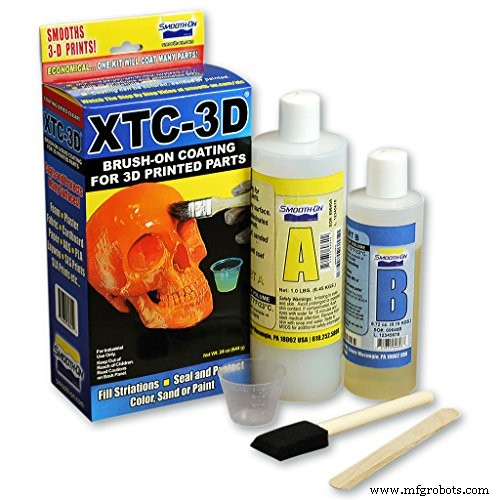
3. 3D Gloop(専用接着・平滑剤)
プラスチック別専用処方。ベッド接着、パーツ接着、平滑化に多用途対応。単液ボトルで混合不要、少量面・こぼれリスク低に最適。換気必須(有毒成分含有)。
4. サンディング(研磨)
最安だが労力大。耐水ペーパー使用、水研ぎで粉塵・熱対策。広面は広範囲に圧力分散。荒目→仕上げ目で段階的研磨。円運動で溝防止。 荒目耐水ペーパーで第1ラウンド、仕上げ目で最終仕上げ。
5. ポリッシング(鏡面磨き)
塗装前提なら2000〜4000番耐水ペーパーで2〜3回研磨。またはプラスチック専用ポリッシュ剤で微細溝埋め。電動ポリッシャー+コンパウンドも選択肢。
6. スプレーフィラー(サーフェイサー)
大型モデル向け。高粘度で慎重施工。1パスで概ねOK。乾燥後研磨→塗装。プラスチックと塗料の密着性良好。スプレー缶で手軽に平滑化可能。
結論
アイロニングは平坦天面モデル(ロゴ、ネームプレート等)で劇的効果を発揮する優秀な平滑化技法です。 仕上がりはビルドプレート直印刷かと見紛うほど美麗。ただし時間コスト大、非平坦面には無効・逆効果。常時有効化せず、用途限定で活用してください。
3Dプリント
- ボイング、ダッソー・システムズの3DExperienceに10億ドル投資しグローバルAMを加速
- 2020年必見の3Dプリントカンファレンス&イベント トップ11
- 2020年のイノベーションを牽引する10の主要3Dプリンティング・トレンド
- 社内SLS 3Dプリントでゲーミングコントローラーを革新
- 3Dプリンティングに関するよくある質問トップ6:CADimensionsの専門家が回答
- 3D印刷の進化に必要なもの:AMUGで明らかになった業界のトップ3要求
- 3D印刷とCNC加工の選択:精度、材料、時間
- 3Dプリント火器をどう考えるか:倫理、技術、公共政策
- カーボンファイバー3Dプリントの製造現場でのトップ3用途
- プロトタイプを超えて:3Dプリンティングが実現する実世界のイノベーション
- CNC vs 3Dプリンティング:最適な生産方式の選び方