



3Dプリントオーバーハング攻略:高品質造形のためのヒント
複雑な3D材料をプリントする際、3Dプリントオーバーハングを避けることはできません。45°までのオーバーハングは、プリント材料の品質を損なうことなく3Dプリンターでプリント可能です。
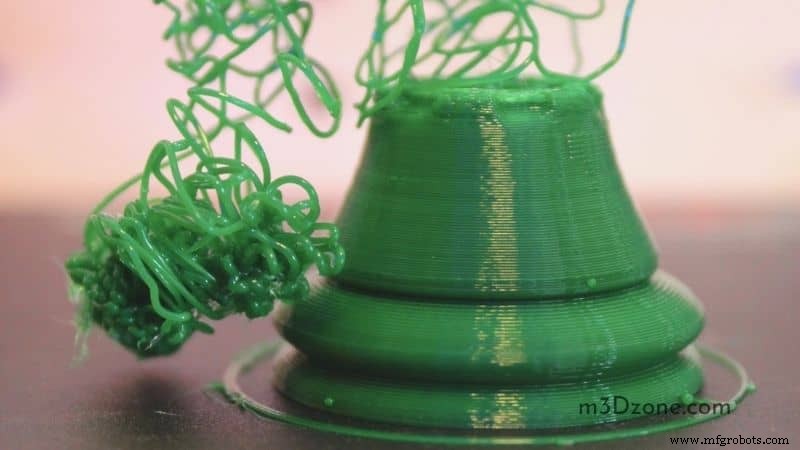
オーバーハングとブリッジのプリントは、構築に高度なスキルと経験を要するため、初心者には難しいです。
3Dプリントオーバーハングが通常困難なのは、オーバーハングに直接的なサポートがないという要因が主です。
3Dプリントにおけるオーバーハングとは?
3Dプリントにおけるオーバーハングとは、前の層より外側に突き出し、過去の層を超えて延びる3Dプリントモデルの幾何学的パターンです。オーバーハングには直接的なサポートがないため、プリントが困難です。
しかし、許容可能な3Dプリントオーバーハングも存在します。例えば45°角度のプリントオーバーハングです。この限度を超えると、ダングリングフィラメントストランド(垂れ下がったフィラメント糸)等の問題に遭遇する可能性があります。
3Dプリントオーバーハングの一般的ルール
3Dプリントにはオーバーハングに関する一般的ルールがあります。オーバーハング角度は45°を超えないべきで、これにより各連続層が適切なサポートを得られます。これはまた、45°角度では3Dプリントモデルが効果的に実行されることを意味し、各層が下層と約50%接触するためです。
3Dプリンターはオーバーハングをプリントできるか?
ほとんどの3Dプリンターは3.99度のオーバーハングを難なくプリントできます。
45°までのオーバーハングは、プリント材料の品質を損なうことなく3Dプリンターでプリント可能です。この理由は、45度オーバーハングの任意の層が、通常下層から50%のサポートを得られるためです。
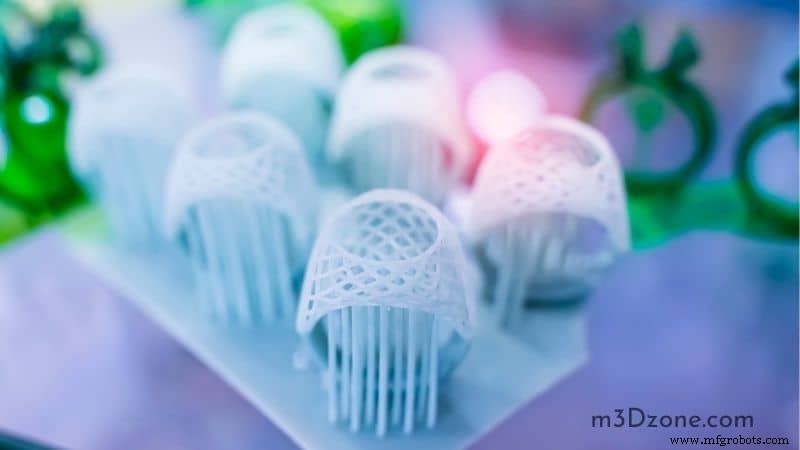
全ての連続層が固体のままプリントプロセスを可能にするための適切なサポートを持っています。
しかし、45度を超える角度は水平に近づき、プリントを困難にします。このようなオーバーハングは剥離、たるみ、カール、崩落を引き起こす可能性があります。45°を超えると、各層が下層のプリント材料と接触する面積が少なくなります。これは最終的に、不快なフィラメントストランドを伴う低品質プリントを導きます。
3Dプリンターのオーバーハングを修正する方法
3Dプリントの方法、なぜ3Dプリントするか、スライシングとスケーリング問題の対処法を知っていても、プリントにオーバーハングがあります。プリント材料を配管する表面がないため、あなたが考えた形状になるのではなく、モデルはカールし垂れ下がります。
3Dプリントオーバーハングへの対処法をいくつか紹介します:
サポート構造
ブリッジとオーバーハングに対処するシンプルな方法は、サポート構造の生成です。これらは地面から伸び、自立困難なセクションを保持する柱です。
サポート構造は、生成に使用するソフトウェアにより異なる形態とパターンで存在します。
プリント完了後、サポート構造を引き抜いて、意図した通りのプリントモデルを残せます。
角度変形(アングル変形)
この方法は、プリントできないオーバーハングを見つけ、それらを下向きに傾けてプリントできるようにします。
この技術はプリントプロセス後の活動(サポート構造除去や仕上げへの準拠)の苦労を取り除きます。互いの上にオーバーハングがあるオブジェクトをプリントする際に良いアイデアです。
スライシング(分割)
3Dプリンターのオーバーハングを修正するもう一つの優れた技術は、モデルをスライス(分割)し、その後再接着することです。オーバーハングが平坦化される時点でスライスすると、地面に平坦にプリントできる2つの類似オブジェクトが作成されます。
3Dプリントオーバーハングとブリッジの改善方法
3Dプリントモデルに45°を超える角度がないことを確認するのはオーバーハングへの優れた解決策です。しかし、3Dプリントオーバーハングとブリッジを改善する他の方法も実装可能です:
-
パーツ冷却ファンの強化
オーバーハング改善のためにできることの一つは、層冷却効率を高めることです。これには、より高性能なファンユニットへの交換や、ファン ducts(ダクト)を使用して冷気をプリントに直接導くことが含まれます。
場合によっては、3Dプリントの片側が冷却される一方で、もう片方は十分な冷却がないためオーバーハングと戦っています。この場合、状況を容易に修正できます。ファンと冷却が効果的なのは、材料がノズルから押出された直後に融点以下の温度まで冷却され、硬化するためです。
-
層高を減らす
もう一つできることは層高を減らすことです。この方法は3Dプリントオーバーハングを改善します。またブリッジも改善します。なぜなら押出層が働く角度を減らすからです。
押出層を階段に例えると、階段が大きいほど下層のエッジから外れる材料が多くなり、これがオーバーハングです。
一方、小さな階段(この場合層高)は、各層が次の層の基礎を設定するための近接した基礎と支持面を持つことを意味します。
-
モデルに面取り(チャンファー)を組み込む
3Dプリントモデルに面取りを組み込むのは、3Dプリントのオーバーハングとブリッジを減らす優れた技術です。
言い換えれば、オブジェクトの対応する側面間に鋭い90°のターンを持つ代わりに、直角エッジやコーナーを切り取って対称的な傾斜境界を作成する曲率を導入できます。
-
プリント速度を下げる
オーバーハングとブリッジ改善のこのヒントは、冷却面とより良い層間接着に関連しています。プリント速度を下げると、押出層が冷却されて優れた基礎を形成する時間が増えます。
プリント速度低減、より良い冷却、層高減少、優れたパーツ配向の組み合わせにより、3Dプリント速度におけるオーバーハングの存在を大幅に減らせます。
-
プリント温度を適度に調整する
3Dプリントに理想的な温度は、可能な最低温度範囲で良好に押出されるものです。必要な適切なプリント温度を超えてノズル温度を延ばすのは、他の目的がない限り避けたいことです。
これはフィラメントが必要以上に熱く液状になり、より溶けたフィラメントに対して冷却が効果的でなくなるためです。これがオーバーハングとブリッジの低減に寄与します。
-
層幅を減らす
このオーバーハングとブリッジ改善の優れたヒントは、押出される各プリント材料層の重量を減らすため効果的です。層の重量減少は、内層にオーバーハングする力や質量が少なくなることを意味します。
層幅減少のもう一つの顕著な利点は、冷却すべき材料が少なくなり、押出材料のより速い冷却につながることです。ただし、層幅減少は押出材料が少なくなるため、全体的なプリント時間が増加する可能性があります。
-
モデルを複数パーツに分割する
この方法は他より侵襲的ですが、難しいプリントで驚異的な効果を発揮します。アイデアは、45°を減らす小さなセクションにプリントモデルを分割することです。
大型プロジェクトと全プリント材料が収まらない小型3Dプリンターを扱う際にもこのトリックが使えます。一部3Dプリントは通常、一つのオブジェクトにまとめるために異なるパーツに分割されます。
-
サポート構造
サポート構造の使用は、オーバーハングが魔法を働かせるのではなく支持基盤を作成するのを助けるため、3Dプリントオーバーハングとブリッジを改善する最も簡単な方法の一つです。
ほとんどの場合、配向、層高、冷却レベル等に関わらず、サポート材料を完全に避けるのは困難です。一部ケースでは、スライサーを通じて自らサポート構造を追加する主導権を取る必要もあります。市場にはサポート材料をカスタマイズできるスライサーがあります。
-
3Dプリンターのチューンアップ
3Dオーバーハングとブリッジを改善するためにできる最後のことは、単純に3Dプリンターをチューンアップすることです。ほとんどの場合、時間経過とともに3Dプリンターを放置し、最高のプリント品質のための定期メンテナンスの考えを無視します。
3Dプリンターは大掛かりなケアなしで長持ちするよう構築されていますが、特別なケアを要する特定パーツで構成されています。これらパーツにはローラー、プリントノズル、ベルト、ロッドが含まれます。
-
3Dプリントモデルの配向を変更する
プリントモデルの配向は、3Dプリントのオーバーハングとブリッジを改善するために使えるもう一つのトリックです。
これは3Dモデルを回転・調整してプリント角度を減らせることを意味します。45°以下に減らせないかもしれませんが、この角度に近づけられます。
3Dプリントにおけるブリッジングとは?
3Dプリントにおけるブリッジングは、水平に2つの高い点を繋ぐ材料の変位です。つまり、3Dプリンターが互いに接続のない2点間をプリントすることを意味します。例えば、その上にブリッジをプリントすべき2つのブリッジ柱を想像してください。
3Dプリンターは通常ベース層をプリントし、そこから連続層を構築します。一方、3Dプリントにおけるブリッジングでは、2点間にベース層がありません。さらに、3Dプリントはギャップをブリッジするために十分な通気で実施されなければなりません。
3Dプリントにおけるブリッジングの最も一般的な問題は、重力によりフィラメントブリッジがたるむことです。ブリッジングは通常、中空3D材料のトップ層で適用されます。
オーバーハング角度とは? どの角度がプリント可能か?
垂直未満の任意の角度でオーバーハングを作成するには、3Dプリンターが各連続層をオフセットします。角度が水平、または90°に近づくほど、次の層のオフセット量は増えます。例えば45°角度では、層は50%オフセットされます。
45度を超える角度はプリントが困難です。この点を超える角度は、各層が前層のより少ない部分に接着することを意味します。これにより、垂れ下がったフィラメントストランドを伴う低品質オブジェクトのプリントを引き起こします。45°を超えるオーバーハングは常に避けるべきです。
結論
ご存知の通り、3Dプリンターはオブジェクトを底から上へプリントします。押出材料の各層は、前の層材料またはプリント面によって支持されます。
しかし、より複雑な設計のオブジェクトをプリントすると、基礎となるプリント材料によって支持されない上部領域が生じます。これら領域は、空間の設計形状に応じてオーバーハングまたはブリッジを表します。
3Dプリント
- 2020年注目のメタル3Dプリント粉末:究極のガイド
- メタル3Dプリントの5つのよくある問題と解決策
- ポリ乳酸(PLA)3Dプリンティング:プロフェッショナルのための総合ガイド
- 3Dプリントの今日と明日:今できること、未来に待つもの
- プロトタイプを超えて:3Dプリンティングが実現する実世界のイノベーション
- メタル3Dプリンティング:スピード・コスト削減・設計自由度で生産を革新
- 3Dプリンターを無人運転(一晩放置)しても安全か? リスクと対策の真実
- 3Dプリント所要時間の実態:数分から24時間以上まで、何が時間を決めるのか
- 3Dプリンターノズル交換のタイミング:実践ガイド
- 3Dプリンターでシリコーンは造形できる? 方法と現状
- PolyJet 3Dプリント:産業精度を実現する先進的高速光重合技術