



3Dプリントの「エレファントフット」を解消:原因と実証済みの対策・ヒント
3Dプリントにおける「エレファントフット(象の足)」とは何か、そしてどうすれば解消できるのか?
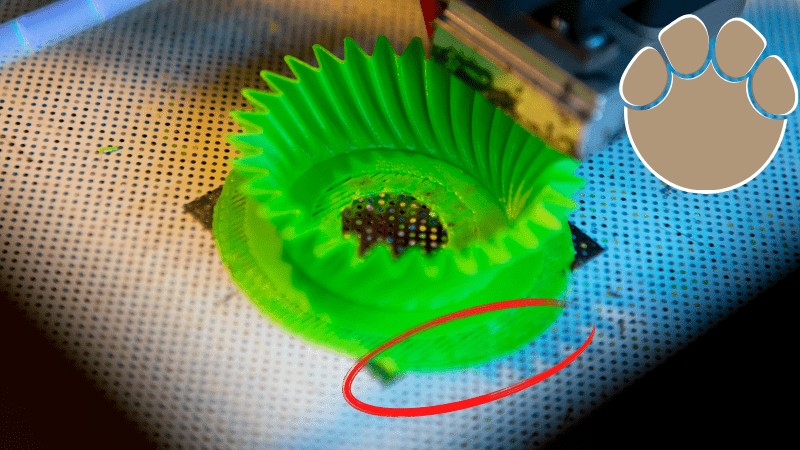
エレファントフットは、3Dプリントで最もよく遭遇するトラブルの一つです。造形物を完全に台無しにすることは稀ですが、プリント後に必ず追加の後処理が必要になります。
3Dプリントのエレファントフット:原因とは?
エレファントフットは一見すると気づきにくいものですが、実用的なパーツを造形する場合は深刻な問題になります。寸法公差が大きく損なわれ、パーツ同士を嵌合させるのが困難になるからです。
主な原因は、造形物の重量が最初のレイヤーに加わり、それが十分に冷却されていないために底面が膨らんでしまうことです。重みでフィラメントがノズルの横方向に押し出され、モデルの底面が意図より広くなってしまいます。
この他、初期レイヤーの設定が過度にアグレッシブであることや、プリントベッドのキャリブレーション不足も原因となります。
初期レイヤーの問題をどう解決するか?
エレファントフットの根本は、初期レイヤーが十分に冷えていないことにあります。冷却が不十分、またはベッド温度が高すぎると、最初のレイヤーが安定せずに変形します。
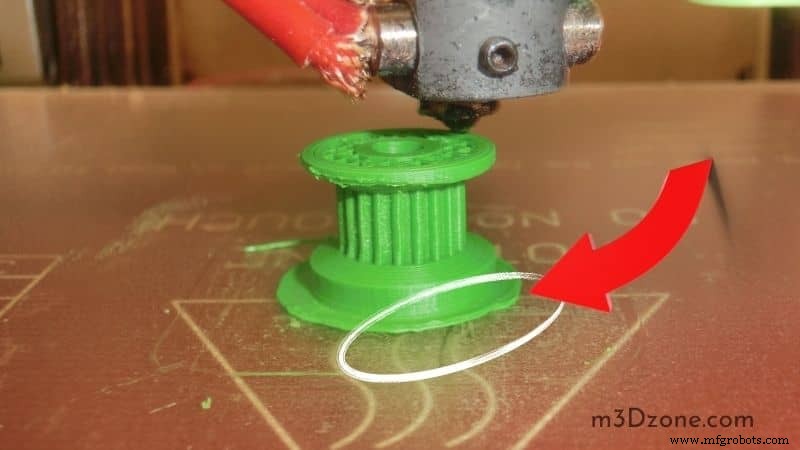
ノズルがベッドに近すぎたり遠すぎたりしても、最初のレイヤーが綺麗に出ません。ノズルがベッドから数ミクロンの距離にあると、溶融プラスチックが逃げ場を失い、横に広がってしまいます。
適切なベッドレベリングと良好なベッド表面があれば、この問題の大半は解決します。
Z軸オフセットの調整も有効ですが、他の対策を試してからにするのが賢明です。多くのプリンターでZオフセットを正の値に設定すると、ノズルがベッドから離れます。
1. プリントベッドをレベリングする
ノズルがプリントヘッド(ベッド)に極端に近くなっていませんか?
近すぎると、初期レイヤーのフィラメントが横に押し出され、エレファントフットの原因になります。メーカーの指示に従ってベッドをキャリブレーションしてください。
逆にノズルとベッドの距離が離れすぎると、初期レイヤーの密着不良を招き、造形失敗の原因になります。初期レイヤーの設定は慎重に行いましょう。
2. プリントベッドの温度を下げる
理想的なベッド温度を見つけるにはバランスが重要です。初期レイヤーが安定するまで十分に冷却できる温度に設定してください。
ベッドが熱すぎると、柔らかい底面が造形物の重みで圧縮されます。逆に冷たすぎると、ワーピング(反り)が発生します。
他の設定と同様、ベッド温度も少しずつ調整してください。数段階調整しても改善が見られない場合、ベッド温度以外に原因がある可能性が高いです。
3. ラフトを使用してプリントする
ラフト機能を使うと、造形物の下にグリッド状の土台が作られます。プリント後に手動で取り外しますが、エレファントフットは「初期レイヤーとベッドの間」で起きる現象なので、ラフトがその影響を肩代わりしてくれます。
4. モデルに面取り(チャンファー)を追加する
プリンター側で対策するのが難しい場合、モデル側を修正するのも一つの手です。造形物の底面エッジに小さな45°の面取りを入れることで、見た目上のエレファントフットを目立たなくできます。
5. プリント面を清掃する
汚れたプリント面も初期レイヤーの不具合を招きます。毎回プリント前に、ペーパータオルでベッドの汚れを拭き取ってください。
補足:動画で解説
Curaスライサーでエレファントフットを防ぐ設定
Curaを使用していてエレファントフットに悩んでいる場合、以下の対策が有効です:
- 初期レイヤーの水平展開(Horizontal Expansion)を設定する
- 単一レイヤーをテストプリントして、レイヤー高さとベッドレベリングを確認する
- ラフトを使用する
- プリント速度を下げる
- ブリムを使用する
- ノズル温度とベッド温度を下げる
- Z軸高さを調整する
その他のよくある3Dプリントトラブル
エレファントフット以外にも、シンプルなモデルがうまく造形できないケースがあります。代表的な問題:
- 造形が欠陥だらけになる
- 何もプリントされない
- 見た目が酷い仕上がりになる
ソフトウェアで設定してもスライサーが何も出力しない、あるいはプリントが途中で止まる、フィラメントの代わりに空気しか出ない、といった症状もあります。
トラブル時はまずフィラメントを確認してください。スプールが空になっていないか、ノズルがベッドに近すぎてフィラメントが出せない状態になっていないか。初期レイヤーが欠けているとベッドへの密着が悪化し、ノズル詰まりの原因にもなります。
ノズル高さを少し上げる(Zオフセットを正の値にする)ことで改善することが多いですが、上げすぎると今度は造形物がベッドに張り付かなくなるので注意してください。
ベッドを下げる方法もありますが、その後再キャリブレーションが必要です。
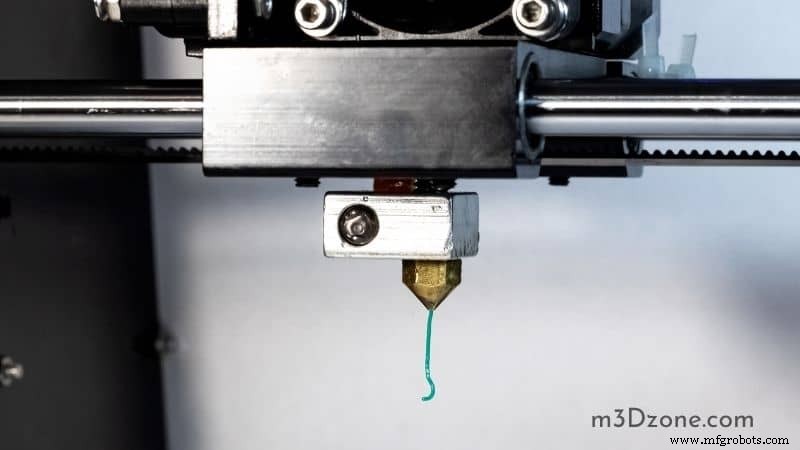
ノズル詰まりは、フィラメント交換時の残留材料や、ホットエンドでフィラメントが折れて残ったことが原因で起きます。
定期的なメンテナンスでノズル詰まりを予防することが重要です。
古いフィラメントや残留物は、すぐに詰まりを起こさなくても、プリント品質に悪影響を与えます。例えば、プリントに黒い筋が入ったり、シェルに凹みができたりします。
詰まり解消には「アトミックプル(コールドプル)」や針を使ったクリーニングが有効です。フィラメントを取り出し、コントロールパネルから「ノズル加熱」を選び、詰まったフィラメントの温度に設定してから作業します。
それでも詰まりが取れない場合は、ホットエンド全体を分解洗浄するのが最後の手段です。 再組み立ての手順をよく理解してから行ってください。
まとめ
ラフトなしでプリントすると、最初のレイヤーが他のレイヤーより大きくなることがあります。これが「エレファントフット」という、3Dプリントで非常に一般的な現象です。
本記事では、原因・予防策・発生時の対処法を解説しました。適切な設定とメンテナンスで、この問題は十分に制御可能です。
3Dプリント
- 3DプリントワークフローのボトルネックTOP6と実証済み解決策
- メタル3Dプリントの5つのよくある問題と解決策
- 産業用3Dプリントの持続可能性を評価する
- Caterpillarの積層造形大規模導入ロードマップ - 段階的アプローチで成功を掴む
- Mark Oneプリントベッドへのグルースティック正しい塗布方法
- 3Dプリント所要時間の実態:数分から24時間以上まで、何が時間を決めるのか
- 3Dプリンターノズル交換のタイミング:実践ガイド
- Ender 3 ベッドレベリング問題を完全解決:ガタツキ・片側浮き・ネジ空回り・スプリング交換
- 3Dプリンターベッド清掃の完全ガイド:手順と材質別メンテナンス
- 3Dプリンターのベッドレベリング頻度:最適な造形品質を維持するための目安
- 3Dプリント高速化:品質を犠牲にせずプリント時間を短縮する設定とテクニック