



3Dプリントにおけるリトラクション理解:定義、設定、ベストプラクティス
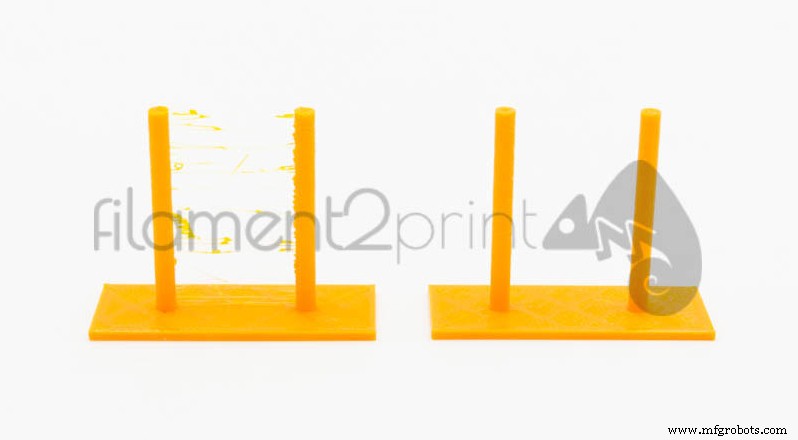
この記事は、3Dプリントにおけるリトラクションの概念を明確化することを目的とする。これは、モデル外面への材料堆積や、同時プリント部品間の糸引きのない高品質プリントを達成するための非常に重要なパラメータだ。
リトラクションとは、3Dプリント中に真空移動を行うエクストルーダーにおいて、材料の垂れを防ぐために必要なフィラメントの後退運動である。
リトラクションを構成するパラメータは以下の通り:
- リトラクション距離:リトラクションプロセスで後退する材料の長さ。材料タイプ、押出システムタイプ(ダイレクトまたはボーデン)、ホットエンドタイプによって変化。柔軟材料、特にTPEタイプ(Filaflex)では、フィラメントがエクストルーダーピニオンに巻き付くのを防ぐためリトラクションを無効化する必要がある。
- リトラクション速度:エクストルーダーモーターがフィラメントを後退させる速度。このパラメータでは、高速(70mm/s超)を使用する場合、フィラメントに跡が付き、継続的な3Dプリントに使用不能になる可能性があるため細心の注意が必要。
- 最小移動距離:リトラクションを実行する最小移動長。
- 結合有効化:使用するスライサーソフト(Cura、Simplify3D、Slicer等)のリトラクション詳細設定セクションにあるこのパラメータを有効化すると、リトラクション実行に加え、ホットエンドが穴の上を移動しないようになる。これにより部品内部の見える面への材料残留を防止。
- リトラクション時Z軸リフト(Lift Z):リトラクションと同時に、ホットエンドがZ軸上で指定距離移動する。このリフトは、微小な高ディテール領域を多く持つ部品を造形する場合にのみ必要で、まさにその領域に材料跡を残さないためだ。このパラメータを使用する必要がある場合、層高と同じ距離を使用することを推奨する。
上記パラメータを適切に調整することで、あなたの3Dプリンターに最適なリトラクションが得られる。
残念ながら正確な値を見つける公式は存在せず、各3Dプリンターと各エクストルーダーに固有の値が必要だ。以下の表は、使用するエクストルーダータイプに応じた3Dプリンター向け推奨リトラクション長と速度の値を含み、あなたの特定ケースに合わせて調整する良い出発点となる:
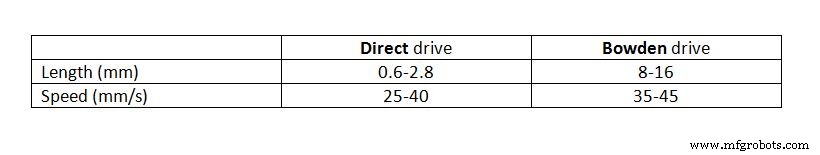
画像1:リトラクションパラメータ
表の値は、使用するスライサーソフトのリトラクションセクションに入力する。我々の場合Cura 3Dでは、材料カテゴリ内にある。
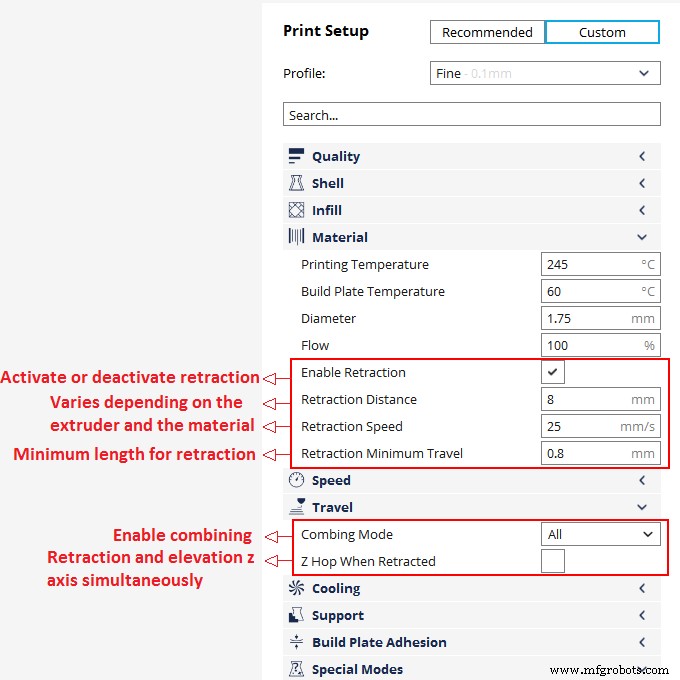
画像2:Cura 3でのリトラクション設定
長さパラメータを変更する際は注意が必要。ダイレクトエクストルーダーで20mmなど増やしすぎると、フローが不連続になり、プリント中の部品に隙間が生じる。
リトラクションを構成するすべてのパラメータを理解し、提供した値を基に、各ユーザーはわずかな調整を繰り返すだけで理想的な設定を得られる。
3Dプリント
- フライス加工(ミリング)完全解説:定義、プロセス、主要操作
- 旋削加工(ターニング)完全解説:定義、種類、主要操作、切削条件
- 穴あけ加工(ドリリング)完全ガイド:定義、プロセス、金属加工の12のコツ
- 粉末冶金完全解説:定義、プロセス、メリット、用途、FAQ
- 旋盤完全ガイド:種類、機能、用途を徹底解説
- 研削盤(グラインダー)とは:定義、種類、用途を徹底解説
- エンジニアリング公差:定義、種類、実務への適用ガイド
- NC工作機械(数値制御):定義、仕組み、メリット・デメリット
- ホーニング加工:定義、プロセス、工具、メリット・限界、用途
- テロテクノロジー解説:定義、目標、ビジネスメリット
- 腐食のメカニズム:原因、影響、防食技術