



3Dプリンターフロー完全マスター:定義、重要性、キャリブレーション手法
本記事では、フロー(流量)とは何か、3Dプリントにおけるその重要性、そしてこのパラメータをキャリブレーションして3Dプリンターから最高の結果を得る方法を解説します。
3Dプリンターのフロー
フローとは、選択したプリントパラメータに基づいてモデルを作るためにエクストルーダーを通過するフィラメントの量(より正確には体積)です。フローの計算は、エクストルーダーモーターのSteps/mm(メーカー設定値)、フィラメント径、ノズル出口径に基づき、3Dプリンターが自動的に行います。
エクストルーダー交換前の3Dプリンターキャリブレーション方法
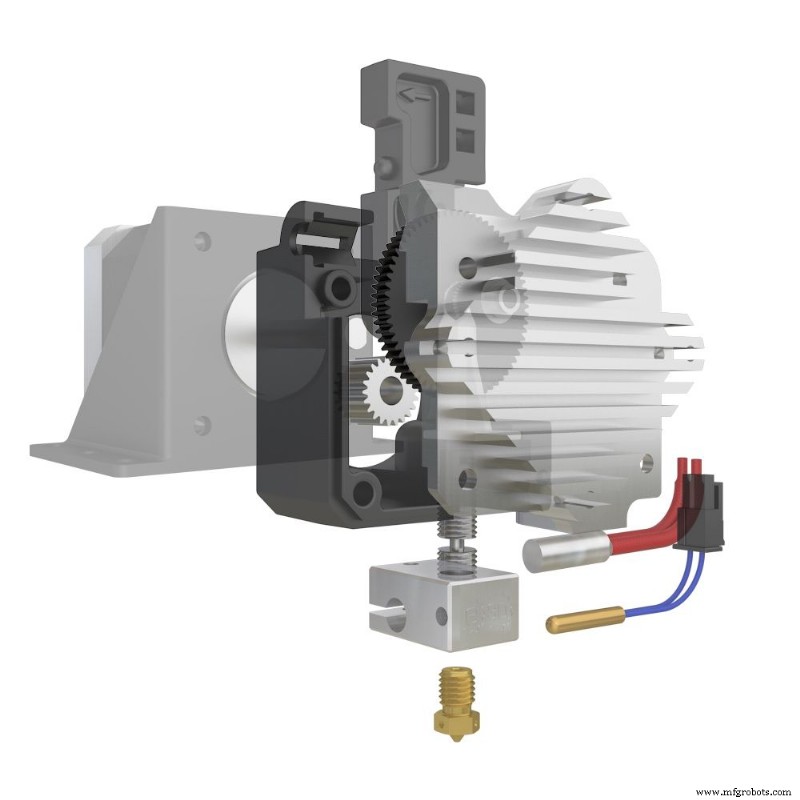
エクストルーダーを交換・変更した場合(例:E3D Titan Aeroへの換装)、エクストルーダーモーターのSteps/mmを調整する必要があります。
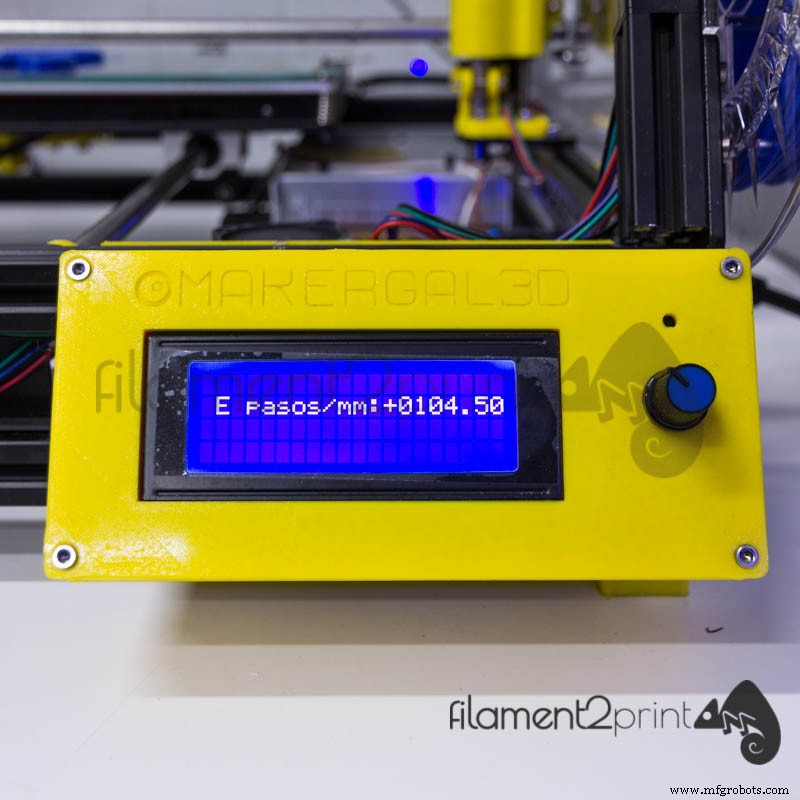
まず、3Dプリンターが使用しているSteps/mm値を確認します。「制御>移動>エクストルーダー」に反映されています。この場合の値は104.5 Steps/mmです。
フィラメントに2ヶ所マークを付け、エクストルーダー入口から20mmと25mmの位置に印をつけます。
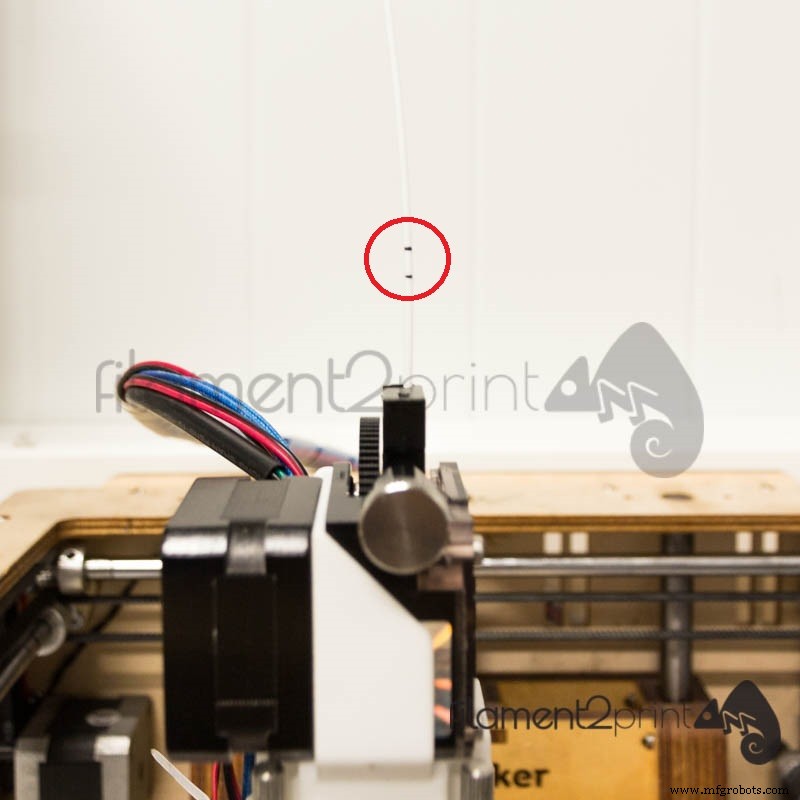
制御画面の移動セクションからフィラメントを20mm送ります。
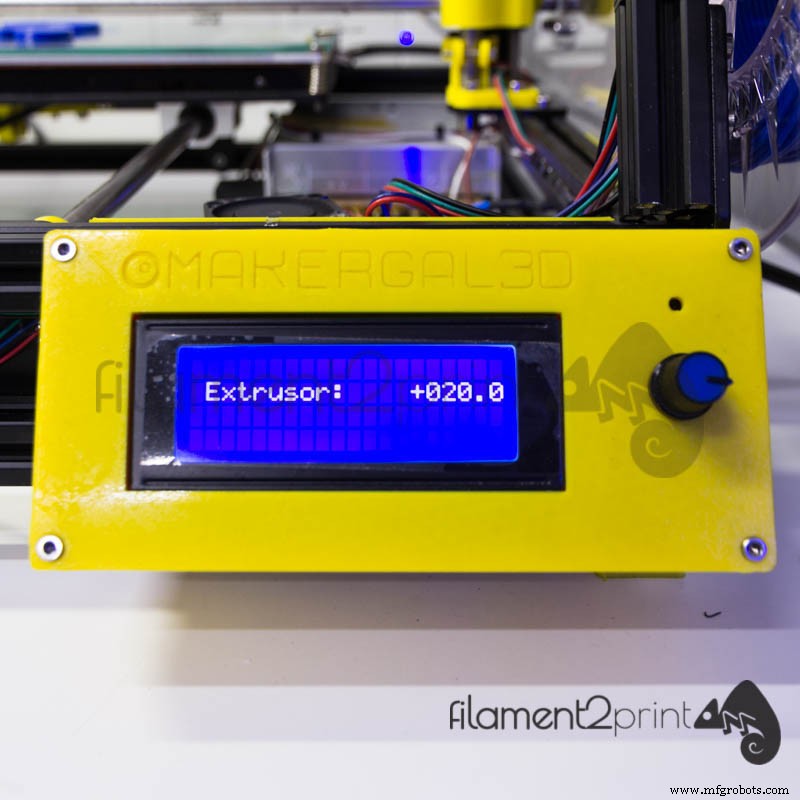
次に、エクストルーダーモーターが正しく変位させたか確認します。ノギスで誤差を測定し修正します。以上のデータと以下の式を用いて、エクストルーダーモーターの正しいSteps/mmを算出します。
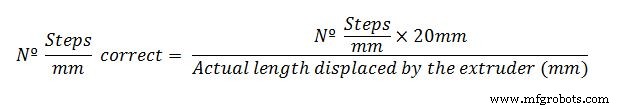
計算完了後、制御画面でSteps/mmを修正し、新データを保存するだけです。
一方、すべての3Dスライサーソフトにはフロー量(フローレート)変更セクションがあり、FDM/FFF 3Dプリントで存在する多様な材料の密度差に対応できます。このレートは、目的の表面仕上げとCAD設計の実寸法達成の両面で極めて重要です。合わなければ、互いに嵌合・接続するパーツ製造が非常に困難になります。
フロー調整前の正しい3Dプリント準備
フローレートパラメータ調整の説明前に、3Dプリント前に常に心がけるべきポイントをおさらいします。ノズル状態を常に確認し、チップの過度な摩耗や内外部の汚れがないかチェック。フィラメントメーカー推奨の押出温度を守ること(守られないとフローキャリブレーションが無効になり良い結果は得られない)。最後に、おそらく最も重要ですが、ベースが適切にレベリング・キャリブレーションされており、プリントモデルにプリントベースと平行な軸(Z軸)で寸法偏差がないこと。
フローレート調整用キューブテスト
フローレートパラメータ調整には、キューブテストを実施します。上面のない中空キューブをプリントし、側面の厚さが設計値と一致するか検証します。
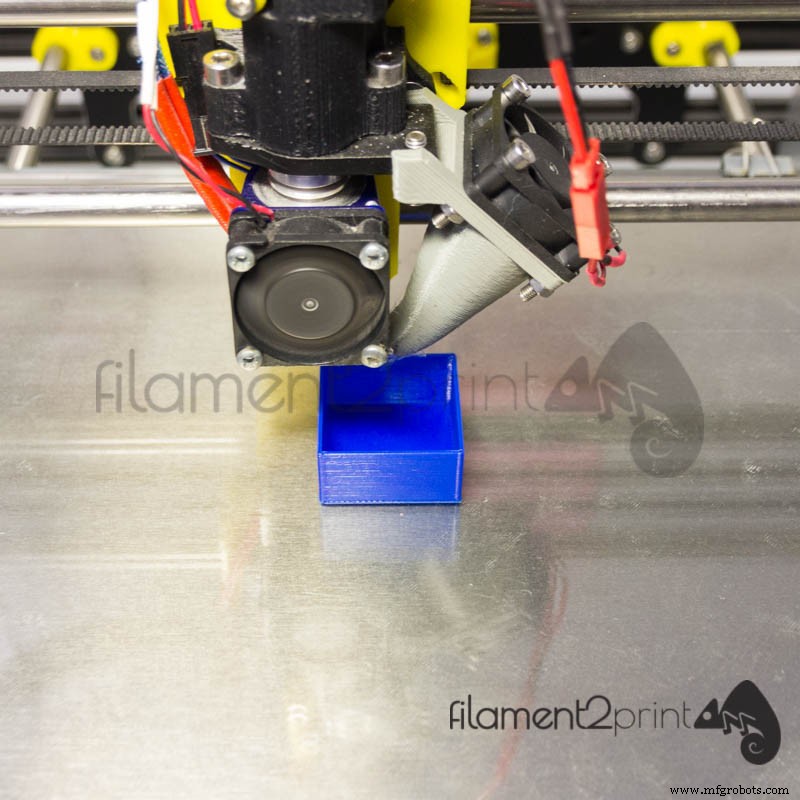
今回は、側面厚0.80mmで設計されたキューブ(Thingiverseで3D_MaxMaker氏設計)を使用。プリントパラメータ:ノズル0.40mm、層幅0.80mm(外周2層で測定精度向上)、フローレート100%。
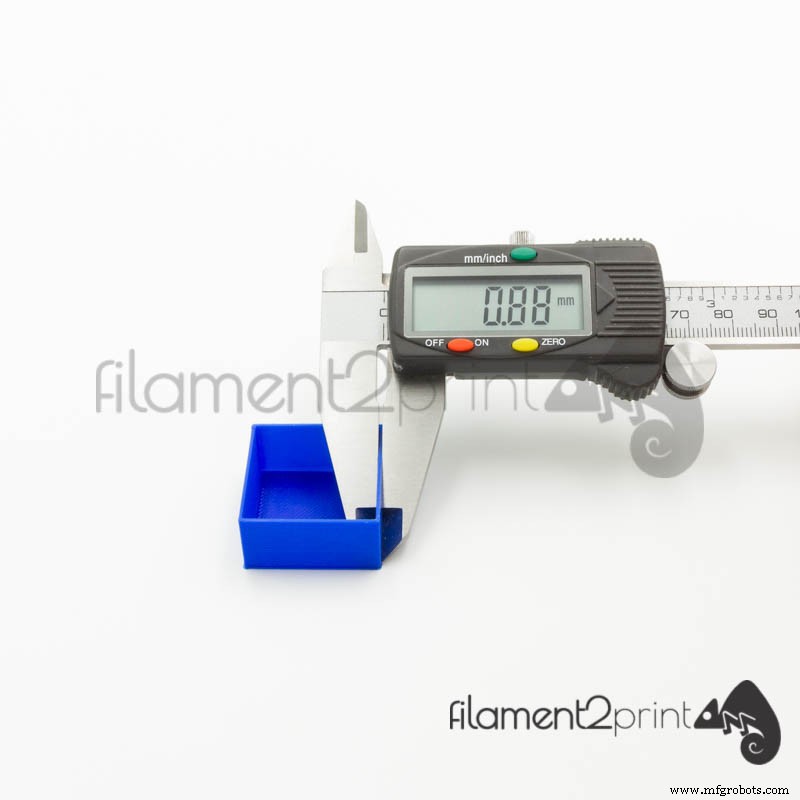
PLAでフローレート100%(推奨90%)でプリントしたところ、実測0.88mmで明確にオーバーサイズでした。この偏差を修正するため、以下の式を適用します:
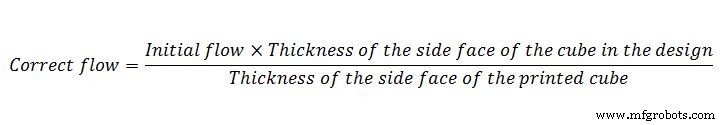
新フローレート(90%)を算出したら、使用スライサーソフト(ここではCura 3D)のパラメータを修正します。
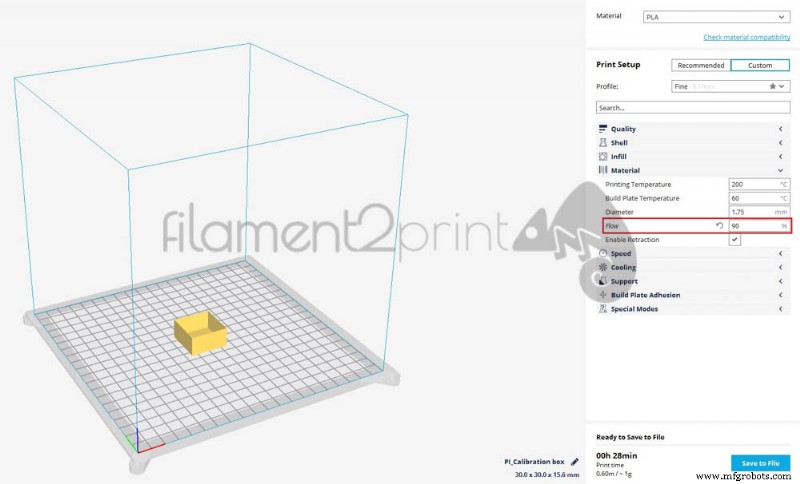
再度キューブをプリントし、新フローレートで得られた測定値が正しいか検証します。
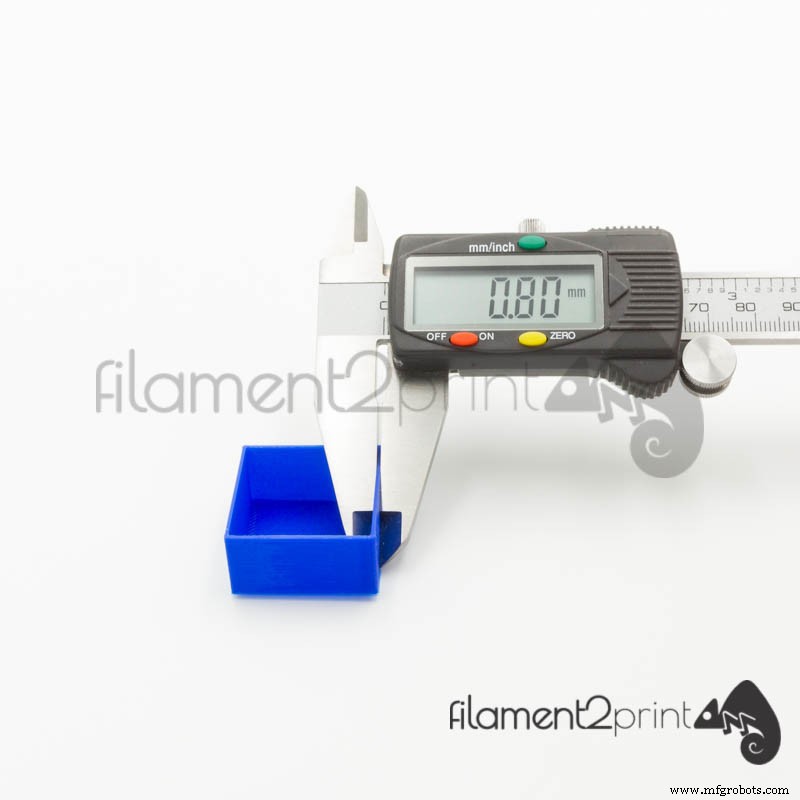
前述の通り、3Dプリントで使用される材料の密度は異なるため、材料とメーカーごとにこの調整を行うことを推奨します。
このシンプルな補正プロセスを実行することで、すべての3Dプリントが表面品質と寸法比例性の両面で向上します。
まとめると、フローはFDM 3Dプリントで最も見落とされがちなパラメータの一つですが、成功するパーツを得るために最も重要なパラメータの一つでもあります。
3Dプリント
- レンチタイム:定義、重要性、測定方法
- 3DプリントワークフローのボトルネックTOP6と実証済み解決策
- パンデミックが3Dプリンティングに与えた影響:低迷から復活へ
- 食品・飲料業界を革新する3Dプリンティング:イノベーションと効率化の推進
- 6G徹底解説:超高速接続を実現する次世代通信技術の全貌
- 3Dプリンティング完全ガイド:種類、プロセス、仕組み、材料、活用事例
- 銅ブレージング完全解説:強力で信頼性の高い接続のための技術とヒント
- 3Dプリントの3つの必須ステージ:準備・造形・仕上げ
- 適切なコンパクター選定:効率的廃棄物管理のための包括的ガイド
- 印刷業界の主要分野とサービスを解説
- クラウドコンピューティングを理解する:仕組みと重要性