



超高速スピンドルでマイクロマシニングの性能を解き放つ:メリットと選定指針
微小径ドリルとエンドミルはスピンドル回転数不足に悩まされがちで、仕上げ面悪化、低生産性、工具破損を招きます。このありふれた問題に対処する選択肢と推奨事項を紹介します。
「微小径」と「マイクロマシニング」はどう定義されるのか?
公式な定義はありませんが、多くの専門家は、直径1/8インチ(約3.175mm)以下のドリルやエンドミルをマイクロ工具と見なしています。
より重要なのは、これらのカッターがほとんどのCNC工作機械では提供できないほど高いスピンドル回転数を必要とし、それがないと結果は通常望ましくないということです。
いくつかの一般的材料の推奨切削速度を考えてみましょう。
サンドビック・コロマントは、オーステナイト系とデュプレックスステンレス鋼で492 SFM(分速表面フィート)から始めるよう推奨しています。グーリングは、ほとんどの鋳鉄の荒加工に620 SFMが適しているとしています。ハーベイツールは、低炭素鋼で600 SFM、鍛造アルミニウムで1,000 SFMを推奨。他の切削工具メーカーも同様の推奨を出しています。
最初の例では、3/16インチ(約4.76mm)径エンドミルでも推奨条件を満たすには最低10,000 RPMが必要です。最後の例では、同じカッターでその2倍以上のRPMが必要です。状況は工具が小さくなるほど指数関数的に悪化します。イスカルのツールアドバイザーによれば、合金鋼加工で1/32インチ(約0.79mm)エンドミルには56,000 RPM以上が必要と計算されます。
皆さんが電卓を取り出してこれらの数字を確認する前に、メッセージは明確です:金型加工や光学加工向けに設計されたハイエンドマシニングセンタでさえ、このマイクロ領域でのフライス・穴あけではスピンドル回転数が足りず、ライブツール付き旋盤や汎用CNC機器はさらに劣ります。この単純な機械加工物理の事実こそが、切削工具を「微小径」と見なし、特別な対応が必要かどうかを決定する最大の要因なのです。
朗報は、どんな工作機械、材料、工具サイズでも、スピンドル回転数不足を解決する簡単な方法があることです。スピーダーヘッド(スピンドルスピーダー)は、あらゆる機械スピンドルのRPMを向上させるよう設計されています。CNC穴あけと軽フライス加工、特に仕上げ加工において、最大限の信頼性と精度を確保しながらこれを実現します。複数の構成が利用可能で、エア駆動、電気駆動、スピンドルスルークーラント駆動、既存スピンドル回転を増速する内蔵ギアトレイン駆動などがあります。
ブルー(憂鬱)を乗り越えて
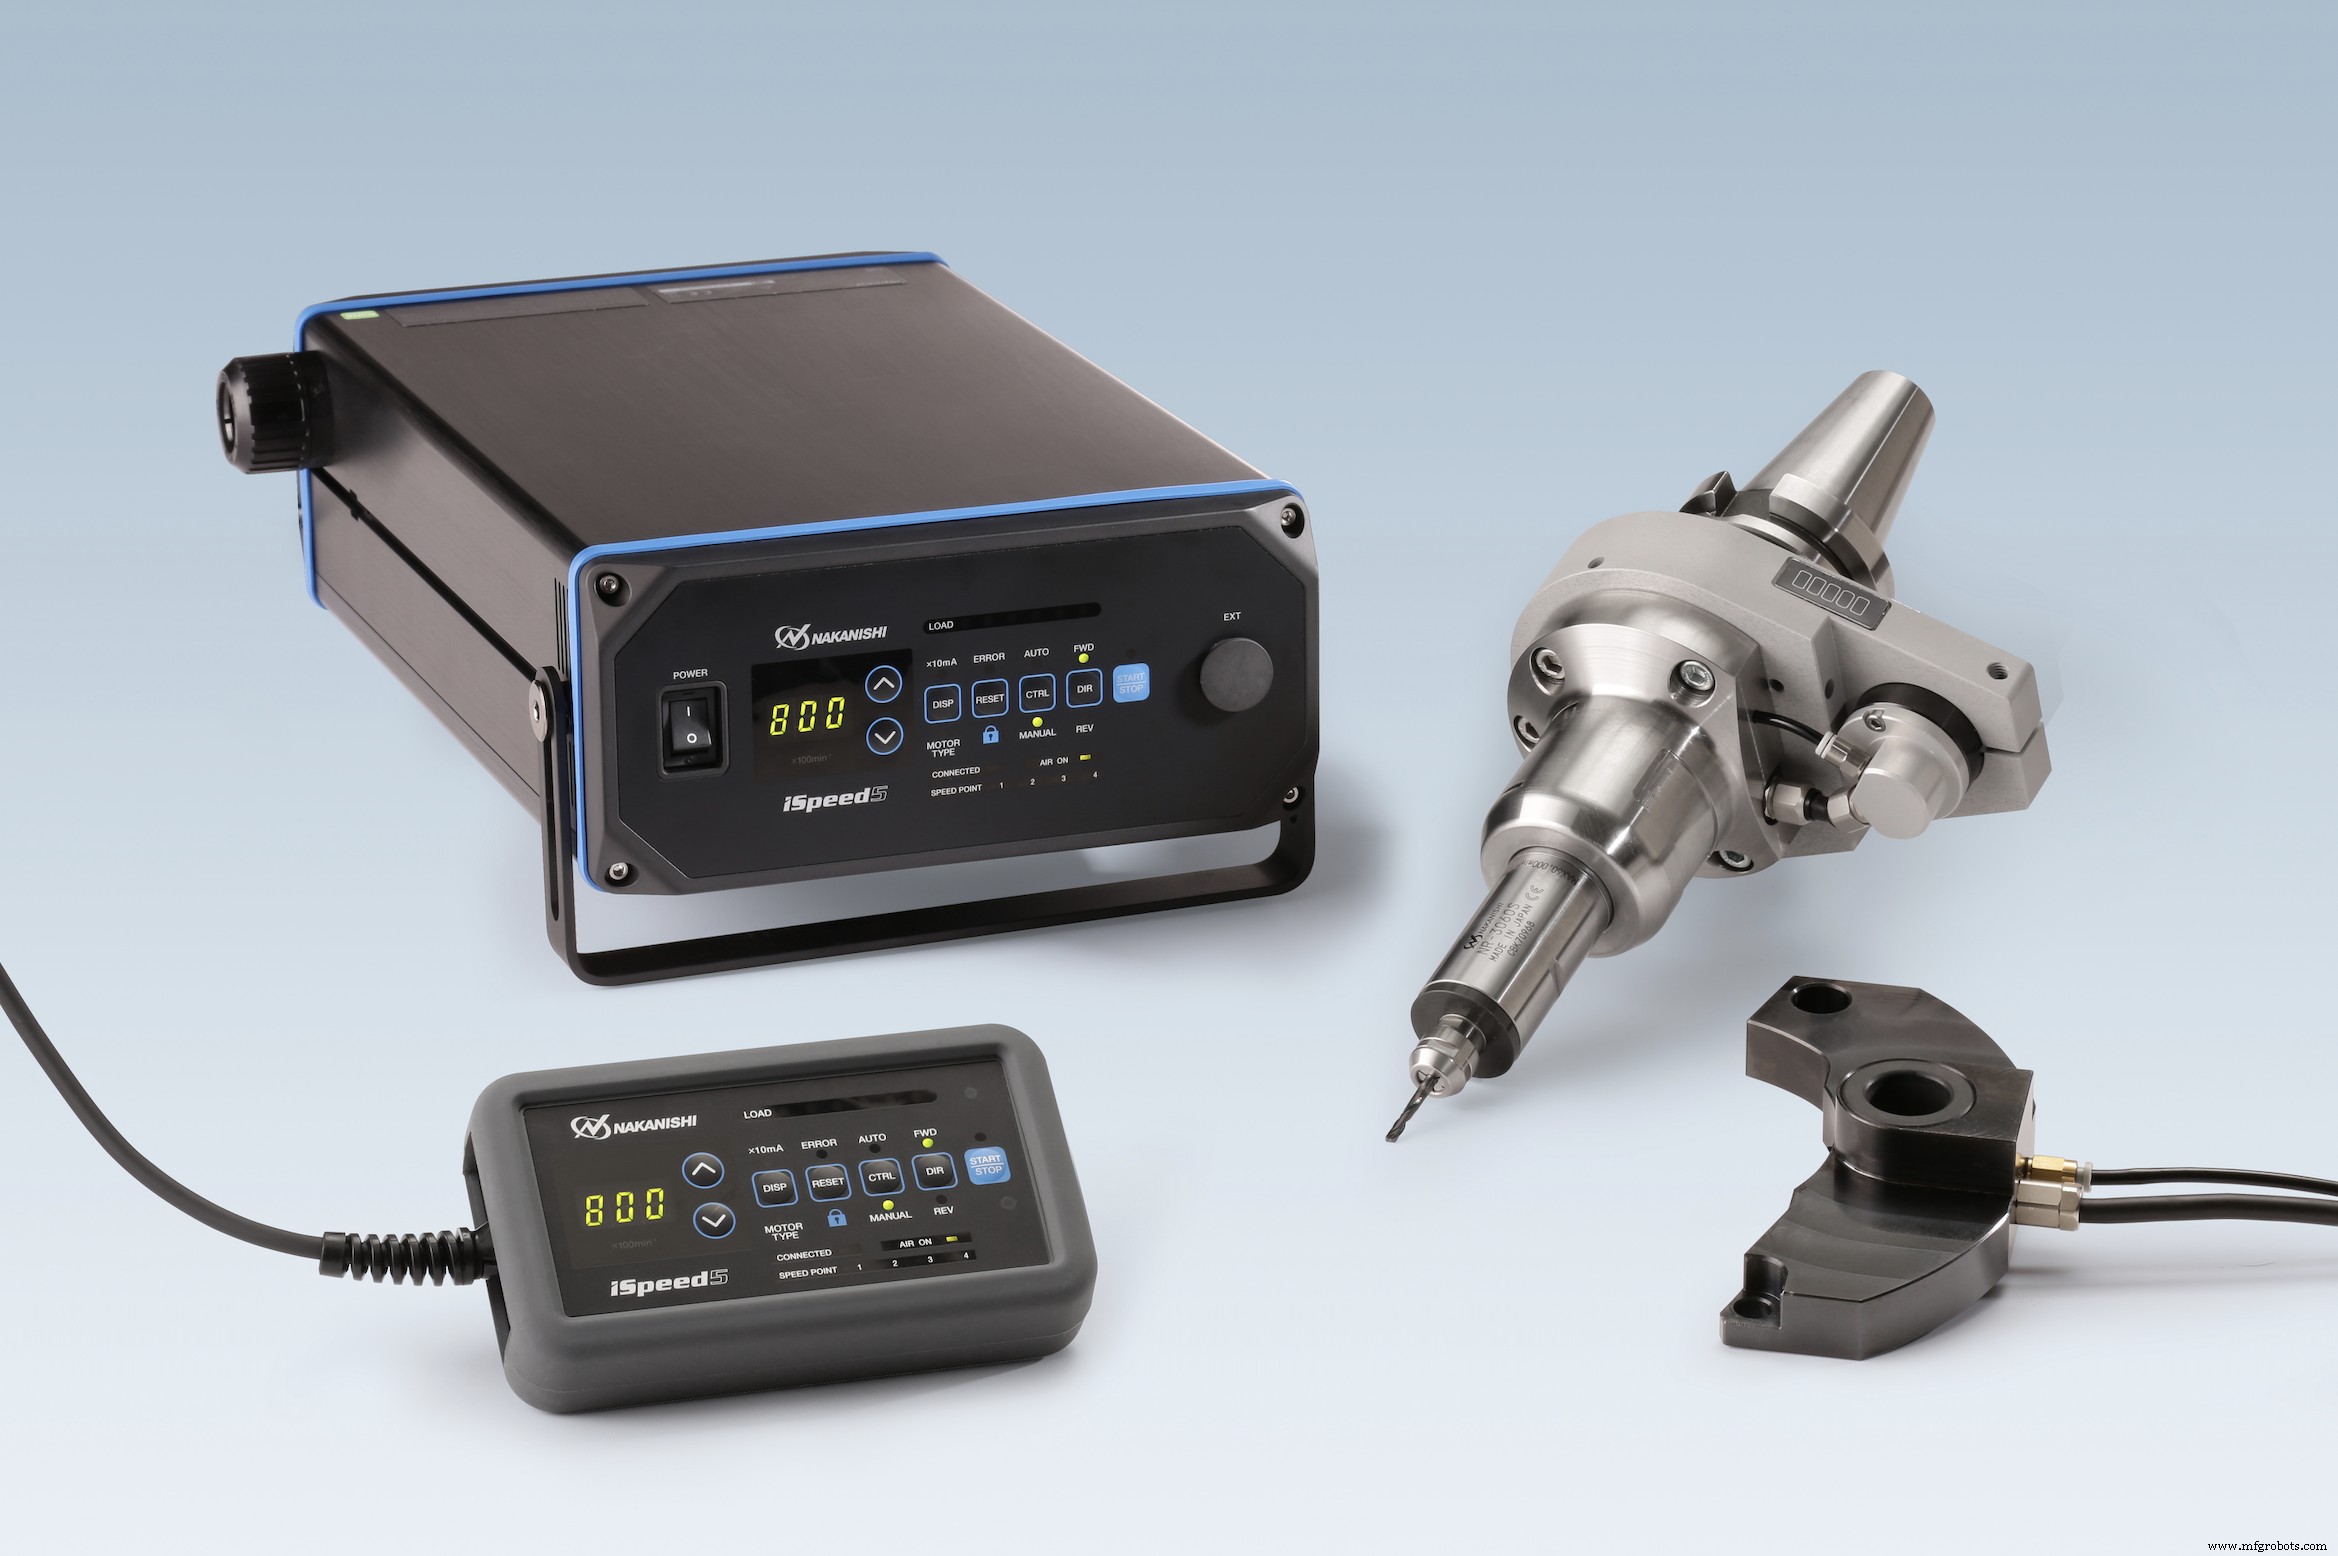
マイク・ガブリス氏は「スピンドルスピーダー」という用語を慎重に使います。NSKアメリカのインダストリアルセールスマネージャーである同氏によれば、「スピーダー」は前述のギア駆動タイプを指すことが多いとのこと。
「ギアを加えると、振動、発熱、熱歪みといった特性が導入されます」と同氏。「これらは高速スピンドルにとって許容できない特性です。」
同社の推奨ソリューションは、機械スピンドルとは独立して動作するブラシレス電動モータースピンドルを使用し、純粋な機械式デバイスでは不可能な高速回転を実現し、マイクロおよびナノ加工を成功させます。
「多様な高速エア/電動スピンドルを提供していますが、最新モデルのiSpeed5は、ラインやコードを手動で接続することなく60,000〜80,000 RPMで動作します」とガブリス氏。「スピンドル端面に取り付けられたストップブロックに組み込まれ、外部コントローラから電力、冷却用エア、制御信号を供給します。これにより完全な工具交換可能な電動スピンドルとなり——無人運転を目指すショップが増える中、ますます重要な考慮事項です。」
無人加工へのニーズに加え、ガブリス氏はiSpeed5のターゲット層を、小径工具(1/16インチ=約1.59mm未満のカッターと定義)を使用するすべてのユーザーとしています。金型製造は大きな市場で、航空宇宙と医療製造も同様です。「これらの顧客の多くは、160,000 RPMに達する他の高速スピンドルソリューションを既に知っています。iSpeed5は歓迎される追加ラインナップとなるでしょう。」
ベアリングに注目
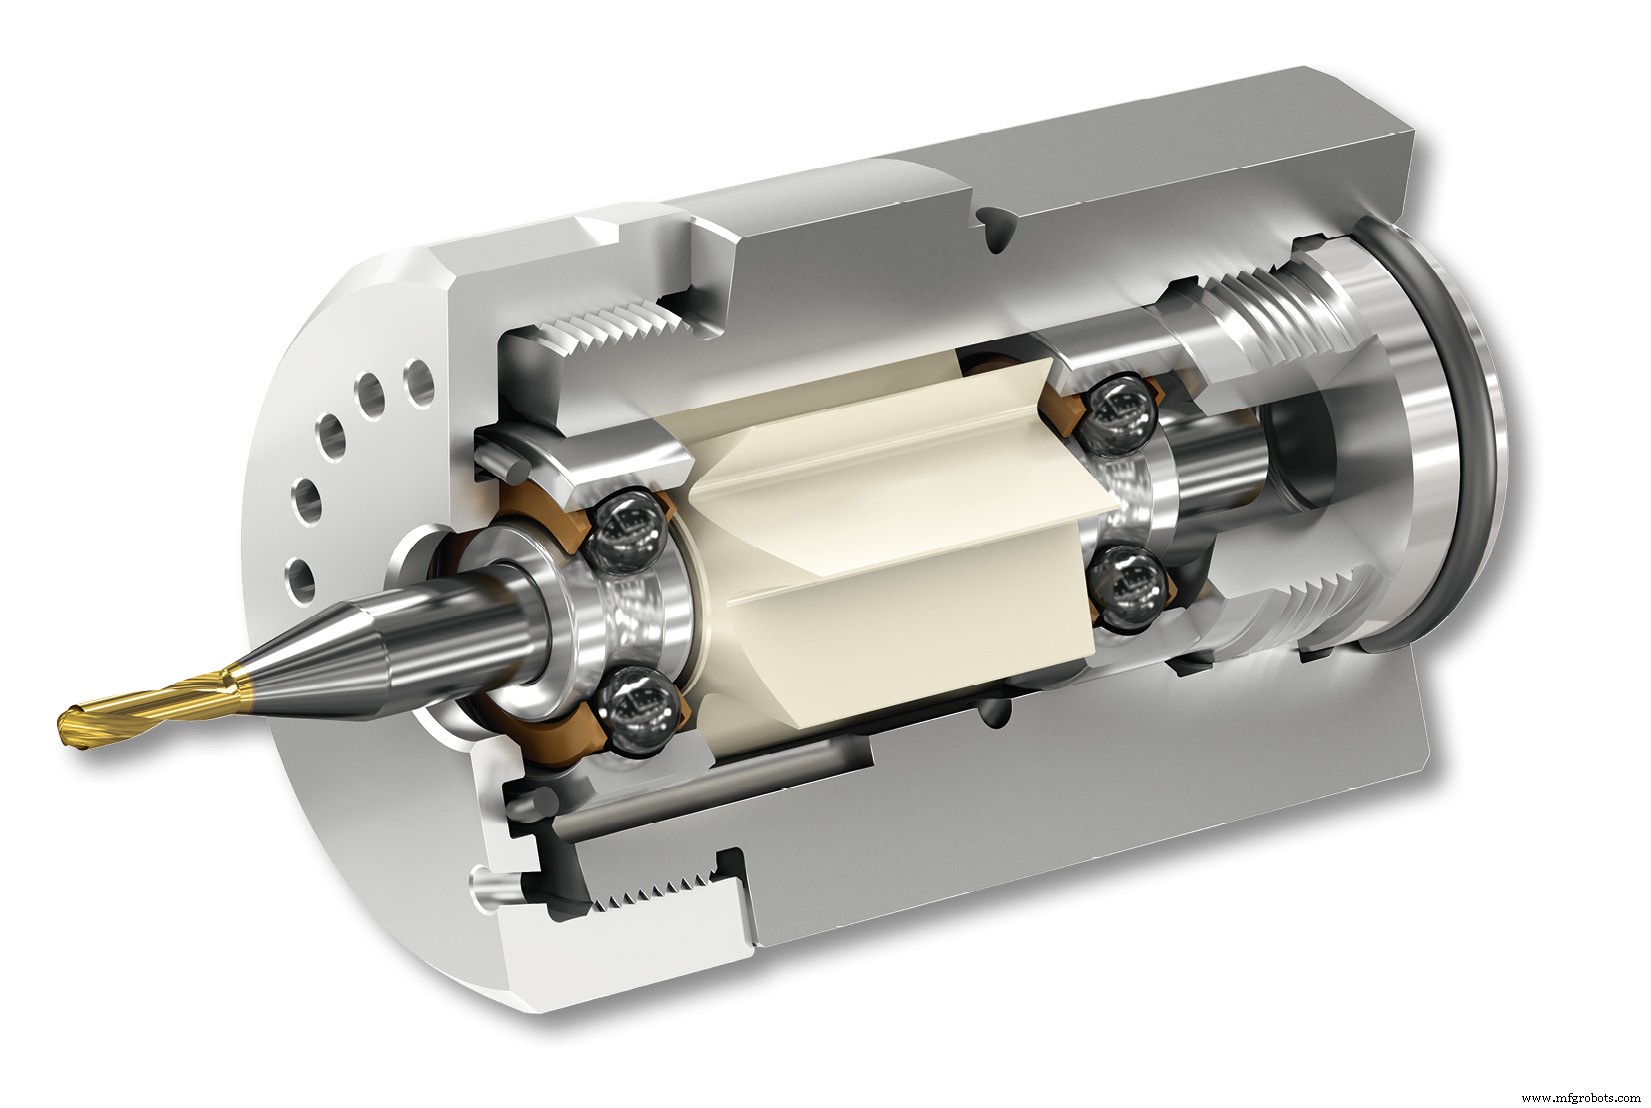
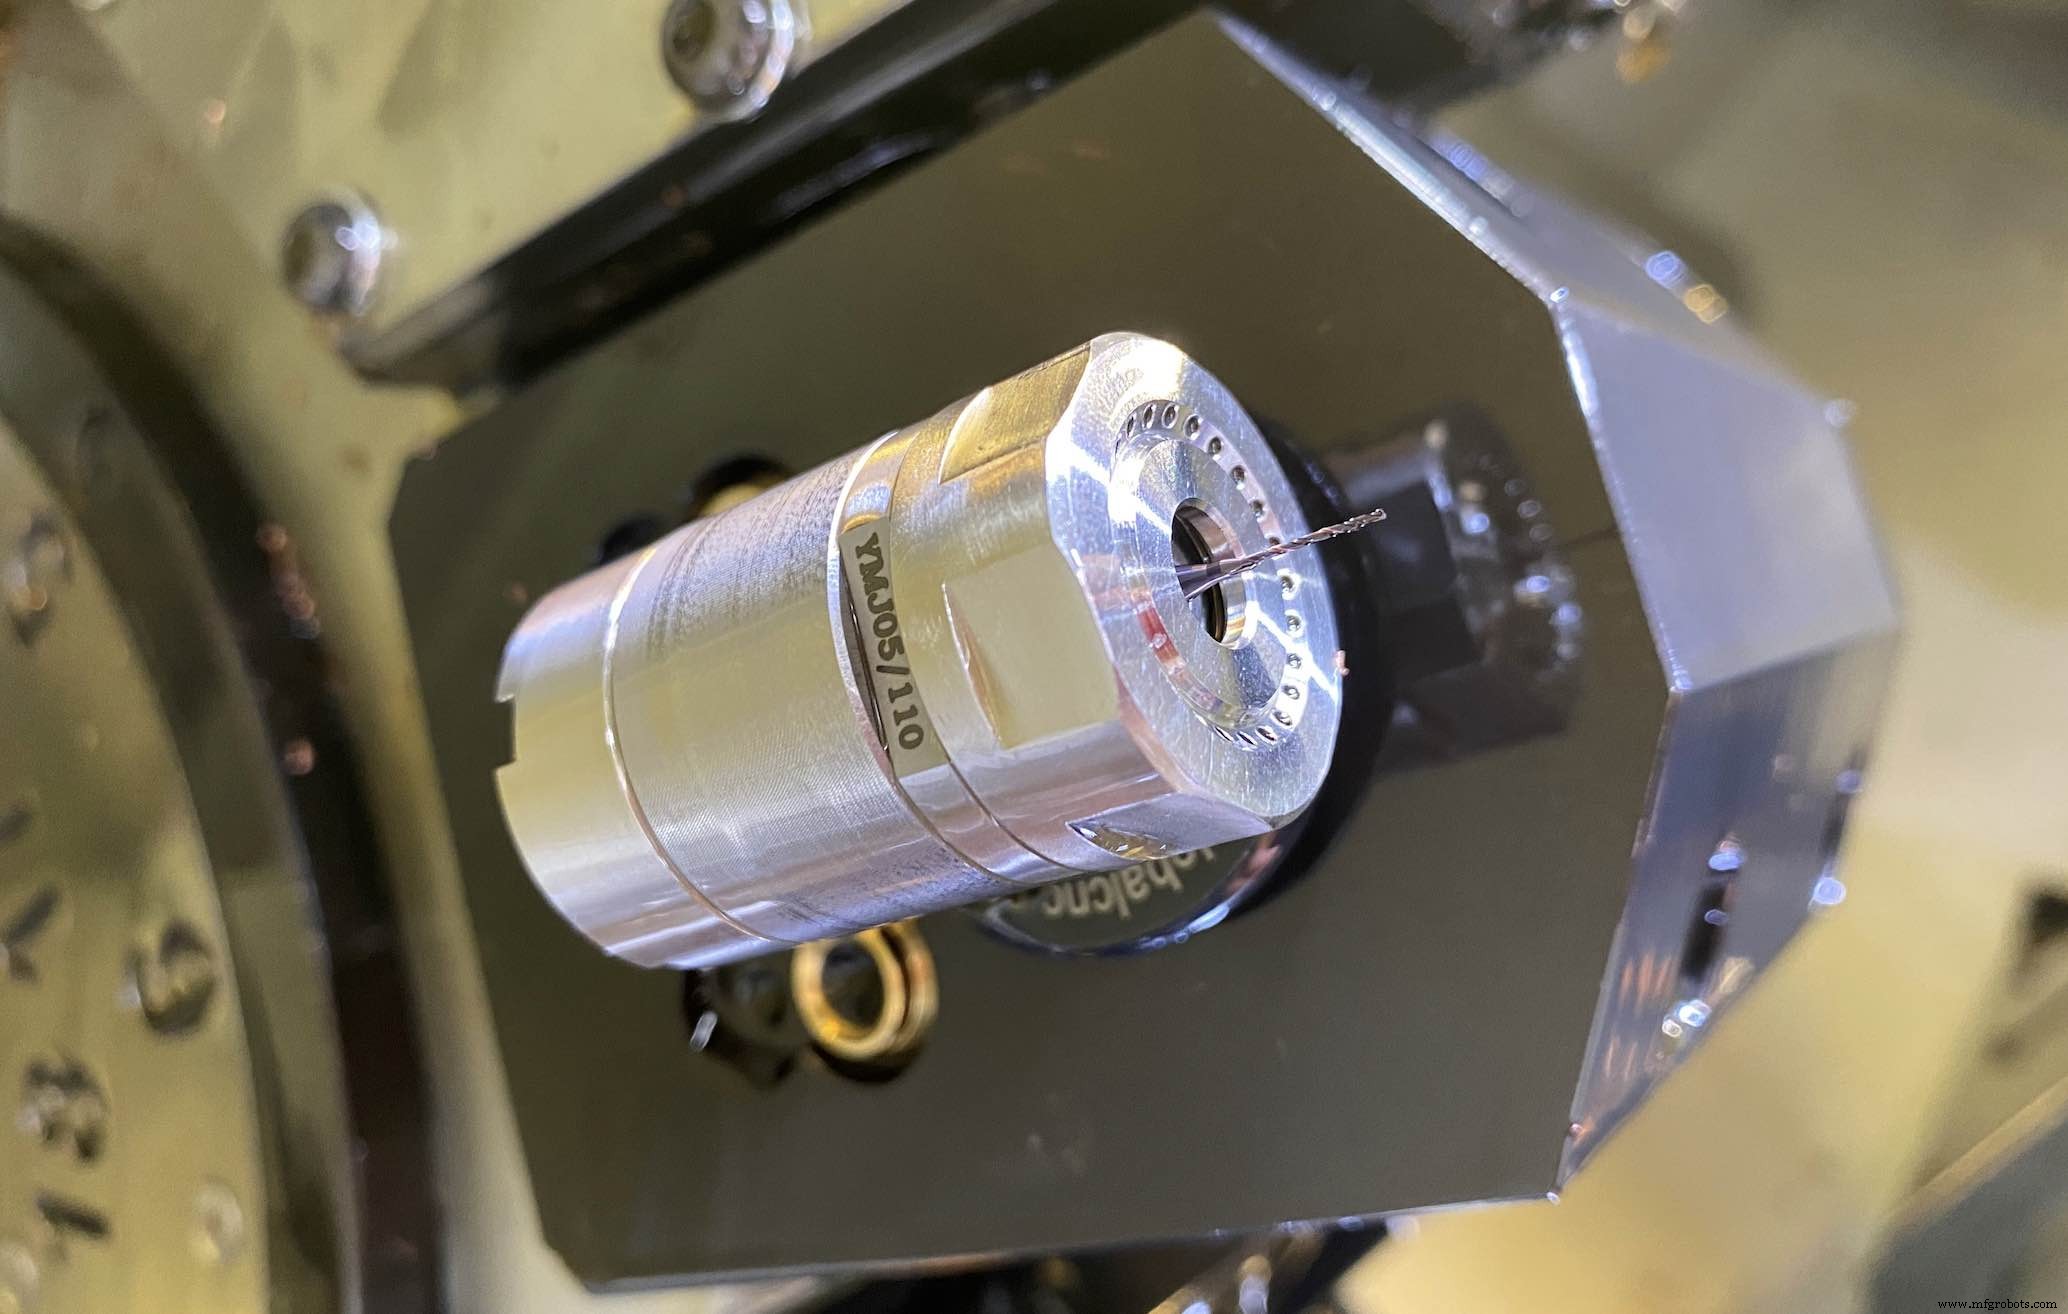
WTO USAの高速スピンドル製品スペシャリスト、アンディ・ジョーンズ氏は、よりシンプルで低コストな代替案を提供しています。CoolSpeed miniは、工作機械の切削油システムから供給されるクーラント、オイル、エアミストで駆動するタービン駆動スピンドルです。「圧力が高ければ高いほどスピンドル回転数が上がります」とジョーンズ氏。
「クーラントまたはオイルで145 psi(10 bar)なら40,000 RPM、870 psi(60 bar)なら75,000 RPMに達します」と同氏。「通常のショップエア圧力(約72 psi、5 bar)のミストシステムでも50,000 RPMが得られます。従来のスピーダーのコストの一部で、あらゆるマシニングセンタや旋盤に超高速スピンドルを装備する優れた方法です。」
CoolSpeed miniは独自設計だとジョーンズ氏。切削工具が摩耗したら、オペレーターは工具と共にユニットの圧入ベアリングとタービンを取り外し、新しいベアリングとタービンを交換工具に圧入し、回転アセンブリとしてヘッドに再装着します。ベアリングは使い捨て設計だが、ダイナミックランアウト4μm(0.0001インチ)以下を実現し、多くの切削工具より低コストだと説明します。
スターターセットには、25mm CoolSpeed mini、組立治具、圧力計、25mmゲージアダプター、ベアリングペアとタービンを含む交換セット3セットが付属。「稼働に必要なすべてが、従来のスピンドルスピーダーのコストの一部で揃います」とジョーンズ氏。
「工具シャンク3、4、6mmに対応し、ユニット全体が標準的な油圧またはメカニカルツールホルダに収まるサイズです。メンテナンス不要、機械スピンドルへの取り付けハードウェア不要、コントロールボックス設置不要、配線不要、ただ非常に速い投資回収です」と同氏。
スピードを維持せよ
どの高速スピンドルソリューションを選ぶにせよ、運用時に考慮すべきベストプラクティスがあります。おそらく最も重要なのは:不十分なスピンドルRPMで妥協しないこと。冒頭で議論した通り、現代の切削工具は過去より遥かに高速を必要とし、それがないと工具寿命と部品品質が損なわれます。
さらに、より高速スピンドルに見合う送り速度の機会も失われます——ここで5倍の速度向上は、5倍以上の金属除去率を意味します。より高速加工への道で心に留めておくべき他のポイント:
- エア駆動スピンドルでは、圧力調整器と清浄・フィルタリング済みショップエアを使用し、圧力をメーカー推奨範囲内に保つこと。
- 同様に、クーラント駆動スピンドルでは、ウェイオイルや金属微粉などの汚染物質を含まない切削油を使用すること。高圧クーラントシステム使用時は、スピンドルの能力を超えないよう注意すること。
- 高速スピンドルは、前述の微小径工具と同様、重切削には不向きです。浅い切り込み深さと高速送りが経験則です。
- 送り速度が高くなる一方で、工作機械の制御装置とサーボシステムが、高速マイクロマシニングに伴う微細な動きと短いブロック長に追従できるか? できなければ、ハードウェアとソフトウェアのアップグレードが必要かもしれません。工作機械メーカーに利用可能なオプションを確認してください。
最後に、工具ランアウトはあらゆるフライス・穴あけ加工で重要ですが、スピンドル回転数が高い場合は特に重要です。
常に最高品質のツールホルダと切削工具を使用し、清潔に保ち適切にメンテナンスし、取り付け後(好ましくは機械上で)ダブルチェックしてください。
貴社で高速スピンドルを使用していますか? どんな技術とヒントを共有できますか? コメントでお知らせください。
産業技術
- 技術の7つのコアタイプを探る
- ファイバーレーザー切断機:比類なき精度、速度、エネルギー効率
- なぜウォータージェット切断か? 精密金属加工における主なメリット
- ステンレス鋼の加工メリット:コスト以上の価値を発見
- 粉体塗装が金属加工プロジェクトで最優秀な選択肢である理由
- サンドブラストの主なメリット:表面処理と金属加工における活用
- 高速機械加工:機械加工部品製造における主な利点
- 産業用部品生産における横中ぐり盤の主なメリット
- 軽量金属の主なメリット:性能と効率を向上
- 金型製造における発泡材CNCルーターの主なメリット
- アルミニウムプレートのショート材(レムナント)購入がコスト効率の良いプロジェクトに最適な理由