



PA12(ナイロン12)の探求:特性、用途、業界インサイト
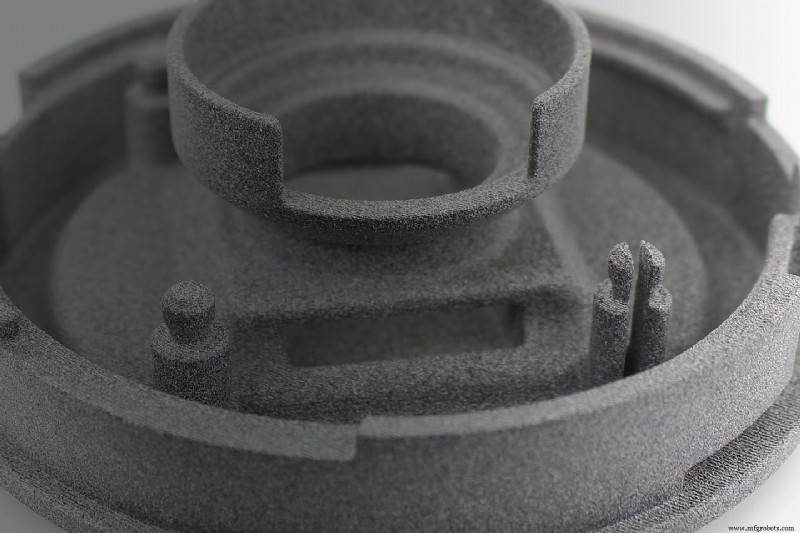
ナイロンは1930年代から存在する一般的なプラスチックの一群です。ポリアミドポリマーであり、伝統的にプラスチックフィルム、金属コーティング、石油・ガス用チューブなど、多くの一般的なプラスチック製造プロセスで使用されてきました。一般的に、ナイロンはその加工性の良さからアディティブ用途で非常に人気があります(2017年State of 3D Printing年次報告書参照)。
ナイロン12の特性
PA 12(ナイロン12としても知られる)は、汎用性の高いプラスチックで、広範なアディティブ用途があり、靭性、引張強さ、衝撃強度、破断せずに曲げられる能力で知られています。PA 12はこれらの機械的特性により、長年射出成形で使用されてきました。最近では、機能部品とプロトタイプの作成のための一般的な3Dプリント材料として採用されています。金属部品をプラスチックに変換することを検討している場合は、まず動作条件、荷重ケース、許容クリープ/疲労レベル、耐薬品性と耐UV性に関する仕様を評価してください。
溶融積層造形(FDM)ではフィラメントとして、バインダージェッティングプロセス(HP® Multi Jet Fusion(MJF)など)では粉末として使用されます。両アディティブ技術向けにPA 12の独自形態が開発されています。例えば、HP®はMJFプロセス用にHP® 3D High Reusability PA 12を開発しました。Stratasysは独自のFDMフィラメント「FDM Nylon 12™」を展開しています。その他にも、独自のPA 12バリエーション(MatterHackersのNylon Gなど)をリリースする企業が増えています。
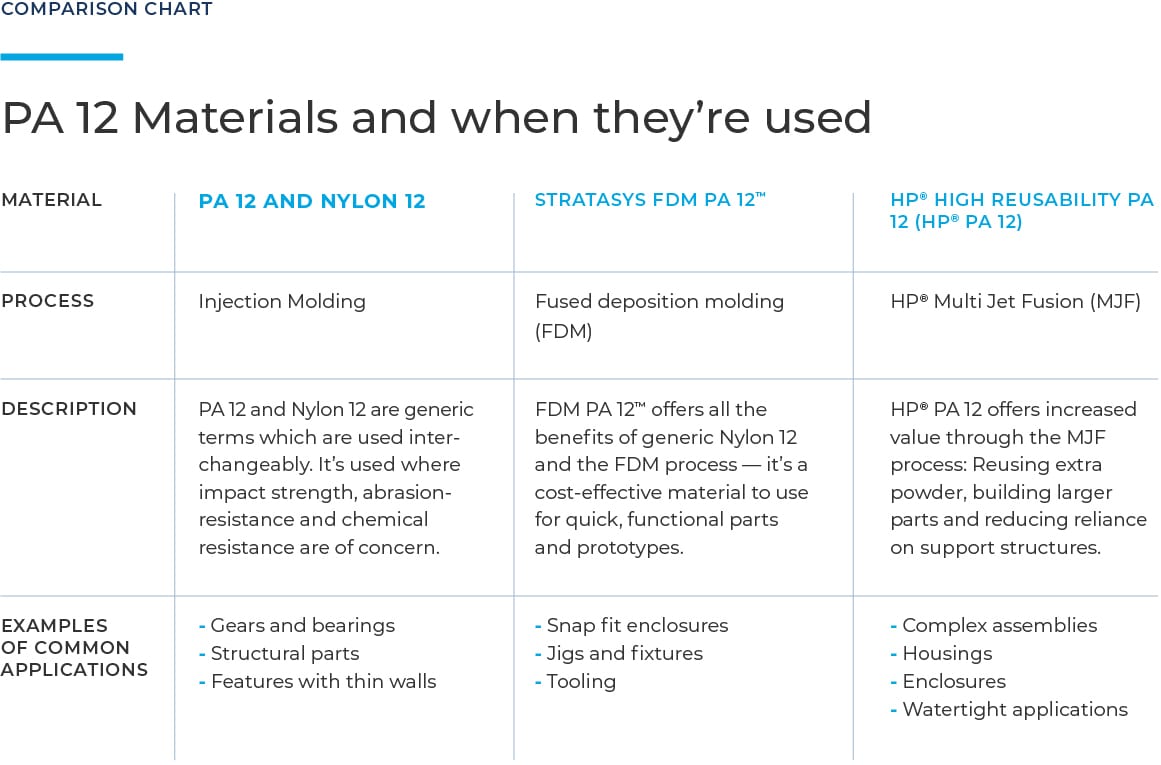
ここでは、射出成形で使用される汎用PA 12/ナイロン12と、StratasysおよびHP®の独自PA 12材料の違いを説明します。次に、PA 12がFDMとMJFでどのように使用されるかを詳しく見ていきます。
FDMとNylon 12™
FDM Nylon 12™はフィラメントスプールとして供給され、プリントプロセス中に加熱されプリンターのノズルから押し出され、Stratasys FDMプリンター専用です。
他のFDMプロセスと同様、オーバーハングフィーチャーのサポートを部品設計に組み込む必要があります。幸い、多くのFDMプリンターは2つの異なる押出ヘッドに対応できます:ナイロン12用とサポート材用です。水溶性PVAなどのサポート材は、プリント完了後に容易に除去できるよう設計されています。
HP PA 12の機械仕様
引張強さ、XYZ: 48 MPa / 6960 psi
引張弾性率、XY: 1700 MPa / 247 ksi
引張弾性率、Z: 1800 MPa / 261 ksi
破断伸び、XY: 20%
IZOD衝撃強さ: 3.5 kJ/m²
熱変形温度(@0.45 MPa, 66 psi)、XY: 175°C / 347°F
HP® PA 12テクニカルデータシートを参照してください。
MJFとHP® 3D High Reusability Polyamide 12
HP® 3D High Reusability Polyamide 12(HP® PA 12)は、HP® MJF向けに設計された特定のPA 12形態です。高解像度と微細フィーチャーで部品をプリントできる微細な粒状粉末として供給されます。
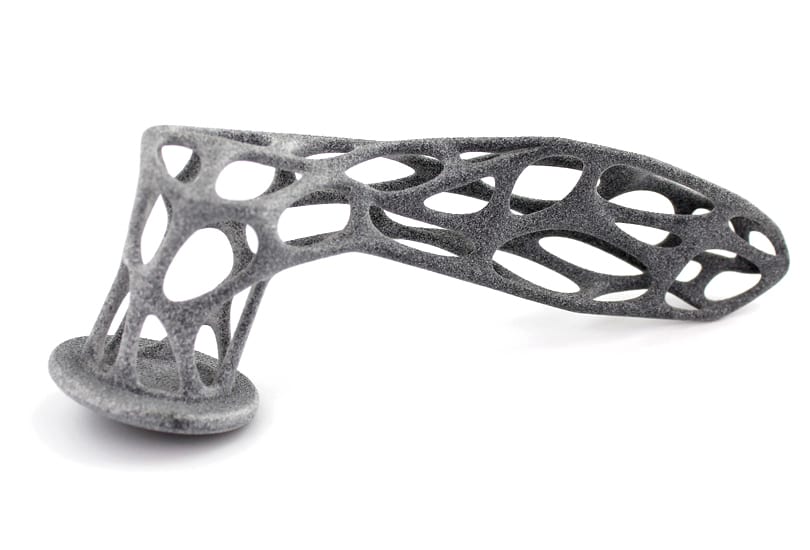
顧客がMJFプロセスを選ぶ理由は、その自己支持性により、設計エンジニアが境界を押し広げ、複雑で精巧な形状をプリントできる自由を得られるからです。これにより、アセンブリを単一の連続ピースとしてプリントすることも可能になります。
HP® MJFの大きなビルドボリュームにより、より大きな部品(最大16インチ×12インチ×16インチ)を製造できます。プリント後、部品を未焼結粉末のベッドから取り出す必要があり、これには後処理が必要で、エンジニアがコストを考える際の考慮事項となります。FDMとは異なり、MJFはプリント方向での剛性差が最小限の、ほぼ等方性の材料を生成します。
HP® PA 12を選ぶ理由
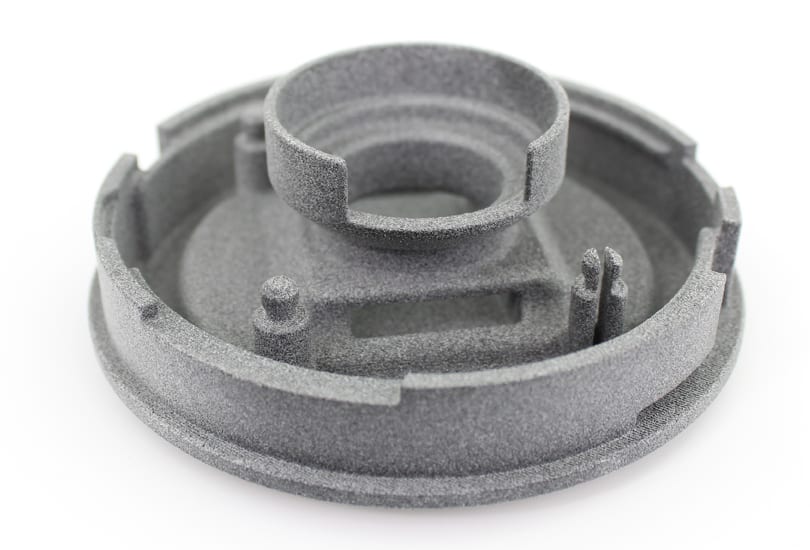
HP® PA 12は、靭性と寸法精度を複雑なディテールと両立させる必要がある部品に最適な材料です。Fast RadiusはHP® PA 12を用いて、微調整された表面解像度、高密度、低気孔率を持つほぼ等方性の部品をプリントします。テクスチャリング、着色、エンボス、彫刻も可能です。
材料のほぼ100%密度により、その機械的性能は射出成形用途で一般的に使用される汎用PA 12をエミュレートします。材料要求の厳しさに応じて、HP® PA 12は射出成形グレードのABSさえ置き換え可能です。
人気の用途
HP® PA 12の靭性は、繰り返し使用しても破損や亀裂のない柔軟な材料を必要とする部品に最適です。人気の用途には以下が含まれます。
- スナップフィットクロージャー
- ケーシング
- 屋外エンクロージャ用取付金具
- ネジインサート
- 振動を受ける部品
- 運動部品
- 治具と固定具
HP® PA 12の密度はABSなどの一般的なプラスチックと類似しています。しかし、アディティブ製造のための設計(DFAM)が提供する設計の自由度により、従来製造のプラスチック部品より軽量で強靭な部品を製造できます。実際、高い疲労抵抗性(繰り返し荷重サイクルと振動に耐える能力)により、航空宇宙と自動車産業の部品に最適です。
HP PA 12の持続可能性とコスト考慮
HP® PA 12は廃棄物を最小限に抑える設計で、一度のビルドで余った粉末を次のビルドで再利用できます。これにより、各プリントランで20%の新粉末と80%のリサイクル粉末を使用できます。HP® PA 12のリサイクルは材料廃棄物を減らすだけでなく、規模の経済を合理的に保ち、最良の材料価格を提供します。
設計と運用上の考慮事項
HP® PA 12は、オーバーハングやテーパーサイズの懸念が適用されないため、設計ルールによる制約が少ないです。重要な考慮事項の一つは、内部空洞に粉末が閉じ込められないようベントを設計することです。
後処理は余分な粉末除去から始まります。オペレーターは最終部品をエアブラストまたはメディアブラストしてから表面仕上げを行います。HP® PA 12は標準的なグレーですが、希望すれば染色プロセスで黒に変更できます。また、HP® PA 12でプリントされた部品は任意の色で塗装可能です。
納期の目安
HP® PA 12は標準リードタイムの5〜7営業日で対応可能です。Fast Radiusでは、緊急オーダーや小型ビルドで3営業日での完了も可能です。一般的に、MJFは1時間あたり251立方インチの部品をプリントできます。参考までに、HP®プリントボリュームが完全に詰まっている場合、ビルド時間は約17時間に近づく可能性があります。
プリント後の冷却も考慮する必要があり、これには3〜50時間かかる場合があります。一般的なルールとして、小さなビルドと少ない粉末はより速い冷却期間を意味します。幸い、HP®はこれを考慮し、必要に応じて10時間以下で急速冷却できるセカンダリ後処理ステーションを提供しています。
これまで「不可能」とされてきた設計ルールに挑戦し、以前は作れなかった製品を創造したい場合、HP® PA 12の使用をお勧めします。HP® PA 12がいかにあなたの製品ビジョンを実現できるか、弊社チームにお問い合わせください。
Fast Radiusで部品を作る準備はできていますか?
見積もりを開始産業技術
- フレキシブルレジンの特性・用途・ベストプラクティスを理解する
- エラスティックレジン:FormlabsのシリコーンライクなSLAプリント材料
- エラストマーポリウレタン(EPU)の主要特性と用途
- MPU 100:Digital Light Synthesis向けプレミアム生体適合性ポリウレタン
- CE 221:先進用途向け高温耐性コンポジット
- EPX 82:Carbonの先進用途向け高強度エポキシ
- RPU 70を探る:Carbonの高性能・耐熱性剛性ポリウレタン
- SIL 30を発見:Carbonの生体適合性シリコンウレタン(DLS向け)
- フレキシブルポリウレタン(FPU 50):高衝撃・多用途3Dプリントレジン
- ウレタンメタクリレート(UMA)レジン:機械製造向けプロトタイピングソリューション
- ナイロン完全マスター:特性、用途、エンジニアリングでのメリット