



CNC加工部品に最適な表面仕上げの選び方
表面仕上げはCNC加工の最終工程です。仕上げは、美観上の欠点除去、製品外観の改善、強度と耐性の付与、電気伝導度の調整などに使用できます。
利用可能な表面仕上げオプションが多数ある中で、製品管理者とデザイナーはどうすれば最適なものを選べるでしょうか。幸い、独自の利点を持ついくつかの一般的な仕上げがあり、各オプションの仕様を理解するだけで済みます。
CNC加工部品の一般的な仕上げ
切削そのまま(アズマシンド)
CNC加工は、製造プロセス完了と同時に「切削そのまま」または「フライスそのまま」の仕上げで部品を生み出します。部品には小さくても目に見える工具跡と欠点があります。平均表面粗さは約3.2μmです。アズマシンド部品は最も厳しい寸法公差を持ち、後処理が不要なため非常に安価に製造できます。
この仕上げは、美観より寸法完全性を重視する場合に適しています。しかし、アズマシンド仕上げ部品は保護性の面では高く評価されません。粗さと保護被膜の欠如により、傷、擦れ、引っかき傷を受けやすいです。
アルマイト(陽極酸化)
アルマイトは、CNC加工部品の天然酸化皮膜を電気化学的に厚くし、より厚く、密度が高く、電気的に非導電性で、より耐久性のあるものにするプロセスです。
このプロセスは、電気をよく通すアルミニウムまたはチタン合金でのみ実施可能です。アルマイト処理では、合金を酸性電解液槽に浸し、陽極として機能させます。陰極をアルマイト槽に配置し、電解液に電流を流すと、電解質からの酸素イオンと合金からの原子が部品表面で結合します。
アルマイトにはType IIとType IIIの2種類があります。全体的な仕上げプロセスは同じですが、Type IIとIIIでは部品を希硫酸溶液に浸す必要があります。
アルマイトType IIは「装飾アルマイト」とも呼ばれ(仕上げ被膜は透明または着色可能)、最大25μm厚の被膜を形成します。透明部品の被膜厚範囲は4〜8μm、黒色着色部品は8〜12μmです。このプロセスは、滑らかでエレガント、耐食性と耐摩耗性に優れた部品を生み出します。
アルマイトType IIIは「硬質アルマイト」とも呼ばれ、最大125μm厚の陽極酸化被膜を形成できます。この被膜を持つ部品は高密度で、Type IIよりさらに耐摩耗性が高いです。
総じて、アルマイト仕上げは耐久性があり、優れた寸法制御を約束します。アルマイト仕上げは、内部キャビティや小さな部品を含む高性能エンジニアリング用途に最適です。CNC加工部品で最も美観に優れた仕上げの一つですが、価格が高くなる傾向があります。
粉体塗装
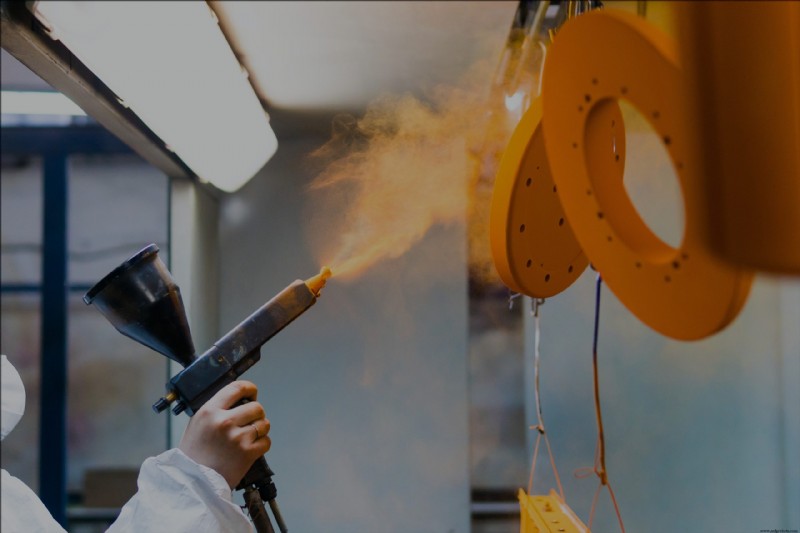
粉体塗装はスプレー塗装によく似ています。まず、部品をリン酸塩処理またはクロム酸塩処理で下地処理し、耐食性を高めます。次に、静電スプレーガンで乾燥粉体塗料を「塗装」し、200℃以上のオーブンで焼付け硬化させます。複数層を重ねて厚みを増せば、最大72μmまで達します。
単体でも、この仕上げはCNC加工部品に薄い保護層を作り、強靭で耐摩耗性があり、美観に優れます。このプロセスはビードブラストと組み合わせて、部品の耐食性を高め、テクスチャと外観の均一性を向上させることもできます。
アルマイトとは異なり、粉体塗装仕上げはすべての金属と適合し、脆性が低く、より高い耐衝撃性を提供します。この仕上げは多くの機能用途に適していますが、特に軍事用途に適している可能性があります。
しかし、粉体塗装は一般的にアルマイト仕上げほど寸法制御が良くなく、小さな部品や内部表面への使用は推奨されません。さらに、粉体塗装の高い価格設定が、大量生産ではコスト面で禁忌となる可能性があります。
ビードブラスト
ビードブラストは、CNC加工部品にマットまたはサテンの表面仕上げを施すために使用されます。このプロセスでは、加圧エアガンで何百万個ものガラスビーズを部品に打ち付け、工具跡と欠点を効果的に除去し、均一な粒状仕上げを作ります。アルマイトや粉体塗装など他の仕上げとは異なり、ビードブラストは部品に化学的・機械的特性を付与しません。純粋に視覚的なものです。粉体塗装が部品に材料を付加するのに対し、ビードブラストは減法的仕上げであり、部品から材料を除去します。部品に厳しい公差がある場合、これは重要な考慮事項です。
ビードブラストは最も安価な表面仕上げの一つですが、手作業で実施する必要があります。したがって、ビードブラストを検討している場合、このプロセスで正式に訓練を受けたオペレーターを雇うコストを負担する覚悟が必要であり、最終結果がオペレーターの熟練度に大きく依存することを認識すべきです。ビーズのサイズとグレードも最終仕上げに影響します。
CNC加工部品の仕上げに関する専門家アドバイスを得る
要するに、絵画のように完璧でなくてもよいが元の寸法を維持しなければならない部品には、アルマイトや粉体塗装のような後処理仕上げが効果的でしょう。アルミニウムやチタン部品の保護や強化にはアルマイトが有益です。アルマイト不可だが強度と耐衝撃性が必要な部品には、粉体塗装が効果的な代替案となります。最後に、公差よりコスト効率を優先し、光沢仕上げが不要な部品なら、ビードブラストが好ましいルートかもしれません。
エンジニア、デザイナー、製品管理者は、次のプロジェクトで正しい選択をするために製造エキスパートに相談するのが賢明です。Fast Radiusのエキスパートは、製品設計とプロトタイピングから量産まで、製造に関するあらゆることに精通しています。弊社チームが、お客様のCNC加工部品に最適な仕上げ選びをお手伝いし、強靭でエレガントな完成品で市場投入できるよう支援します。
今すぐお問い合わせください。お客様のビジョンについてお話しできるのを楽しみにしています。CNC加工やその他の製造プロセスについてさらに学びたい方は、Fast Radiusリソースセンターをご覧ください。
Fast Radiusで部品製造を始めませんか?
お見積りを依頼する産業技術
- 最適なミニ油圧ショベルバケット選定で最高パフォーマンスを発揮
- Raspberry Piの可能性を最大限に引き出す必須アクセサリー
- ミルドリルマシン選びのポイント:プロジェクトに最適な一台を
- あらゆる切断作業に最適なコンパクト丸鋸の選び方
- CNC vs 3Dプリンティング:最適な生産方式の選び方
- Intel Edison IoT:次世代IoTプロトタイプに最適なミニコンピューター選び
- 設計精度を高めるトップ5 CNCフライス加工技術
- あなたのショップに最適なCNCプラズマ切断機を選ぶ:実践ガイド
- ラピッドプロトタイピングに最適なCNCマシンの選び方
- 農場に最適なCat®機器選定のエキスパートガイド
- 射出成形部品に最適なSPI表面仕上げの選び方