



第6単元:高度な旋盤ネジ切り — 精密技術と計算の完全ガイド
学習目標
この単元を修了すると、以下のことができるようになります。
- 切込み深さ(インフィード深さ)を決定できる
- 正しいネジを切る方法を説明できる
- ピッチ、深さ、谷径、山の平坦部幅の計算方法を説明できる
- 正しいRPMの設定方法を説明できる
- 正しいクイックチェンジギヤボックスの設定方法を説明できる
- 正しい複合レスト角度の設定方法を説明できる
- 正しい工具ビットの設定方法を説明できる
- 複合レストとクロス送りの両ダイヤルをゼロセットする方法を説明できる
- ネジ切り操作を説明できる
- リーミングを説明できる
- 工具ビットの研ぎ方を説明できる
旋盤ネジ切り
旋盤でのネジ切りは、ワークに均一な断面を持つ螺旋状の山を形成するプロセスです。要求されるネジ形状と同形のネジ切り工具ビットで、連続切削を繰り返して行います。
練習課題:
- このネジ切り練習には、外径ネジ用に旋削済みの丸材を用意。
- パーティング工具または特殊研磨工具で、ネジ用アンダーカットを単一深さ+0.005インチで入れる。
- 統一ネジのアンダーカット単一深さを求める式:
d = P × 0.750
各記号:
- d = 単一深さ
- P = ピッチ
- n = インチ当り山数(TPI)
- インフィード深さ = 0.75 / n
ネジ寸法計算
旋盤で正しいネジを切るには、まず計算を行いネジが適切な寸法になることを確認する必要があります。以下の図と式がネジ寸法計算に役立ちます。
例: 3/4-10 NCネジのピッチ、深さ、谷径、山の平坦部幅を計算せよ。
- P = 1 / n = 1 / 10 = 0.100 in.
- 深さ = 0.7500 × ピッチ = 0.7500 × 0.100 = 0.0750 in.
- 谷径 = 大径 - (深さ + 深さ) = 0.750 - (0.075 + 0.075) = 0.600 in.
- 山の平坦部幅 = P / 8 = (1/8) × (1/10) = 0.0125 in.
ネジ切り手順:
- 旋削速度の約1/4の速度に設定。
- クイックチェンジギヤボックスを要求ピッチ(インチ当り山数)に設定。
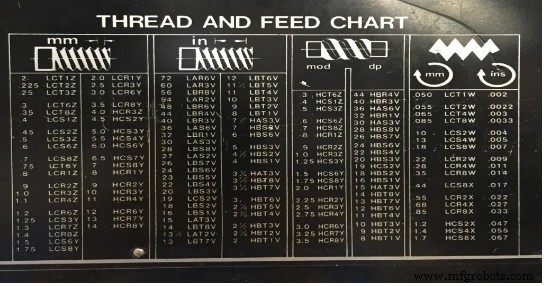
図1. ネジと送りチャート
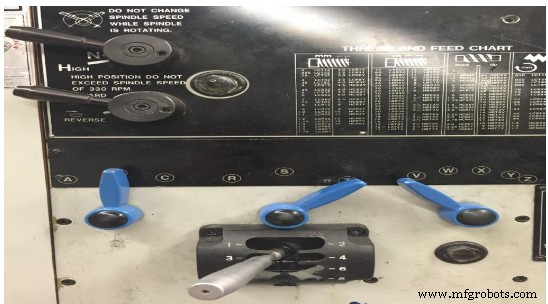
図2. ギヤボックス設定
- 複合レストを右ネジ用に右29度にセット。
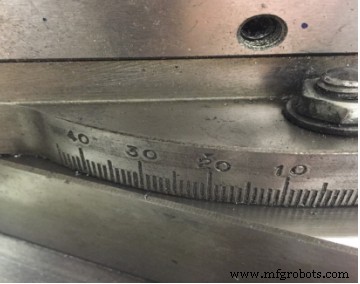
図3. 29度
- 60度ネジ切り工具ビットを取り付け、高さを旋盤センターポイントに合わせる。
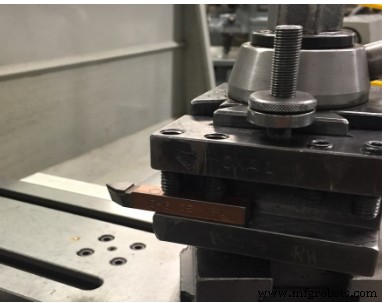
図4. 60度ネジ切り工具
- センターゲージを用いて、工具ビットをワークに対して直角(90度)にセット。
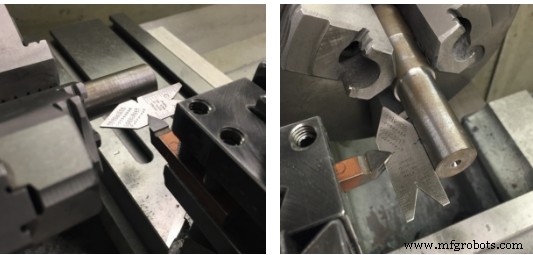
図5. センターゲージを用いたネジ加工用工具位置決め
- レイアウト液(ブルーイング等)をネジ切り領域に塗布。
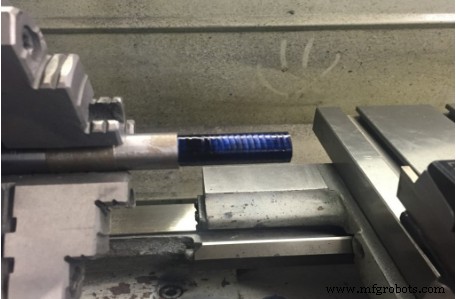
図6. レイアウト
- 複合レストとクロス送りの両方でネジ切り工具をワークに近づけ、両ダイヤルのマイクロメータをゼロセット。
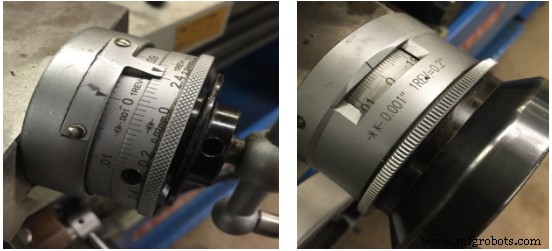
図7. 複合レスト 図8. クロス送り
- クロス送りで工具をワークから離し(退避)、鞍をワーク端まで移動し、クロス送りダイヤルをゼロに戻す。
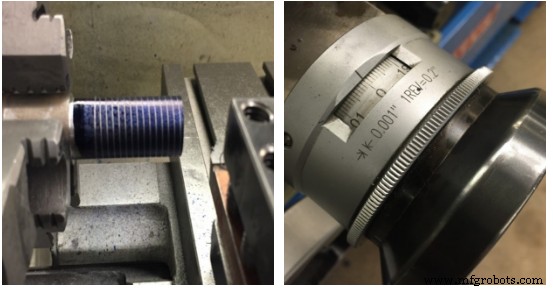
図9. ワーク端とクロス送りゼロ
- 複合レストマイクロメータのみで0.001〜0.002インチ送り込む。
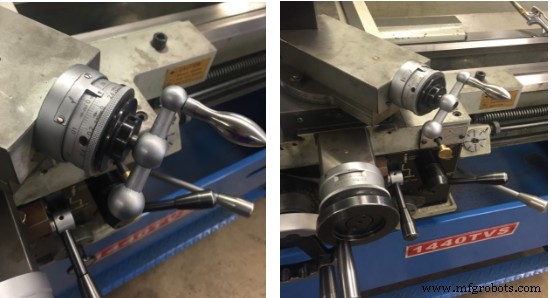
図10: 複合送り0.002インチ
- 旋盤起動し、ハーフナットを係合。
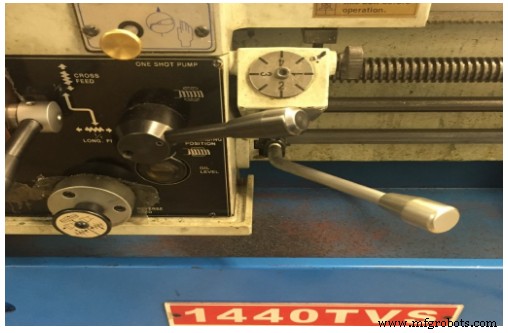
図11: ON/OFFレバーとハーフナット
- 切削油なしでワークにスクラッチカット(試し切り)を1パス。パス終了でハーフナット解除、旋盤停止、クロス送りで工具退避、鞍を開始位置に戻す。
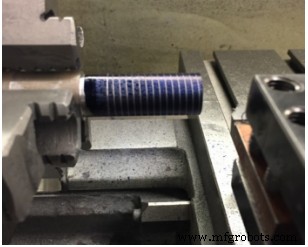
図12. 開始位置
- ネジピッチゲージまたは定規でネジピッチ(インチ当り山数)を確認。
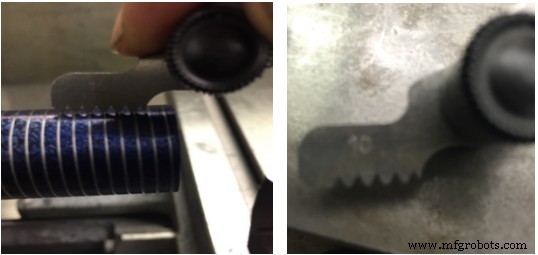
図13. ネジピッチゲージ 図14. ネジピッチゲージ(10山)
- 切削油を用い、複合レストを最初のパスで0.005〜0.020インチ送り込む。仕上げ寸法近くになったら切込みを0.001〜0.002インチに減らす。
- 工具が仕上げ深さの0.010インチ手前まで来るまでこのプロセスを継続。
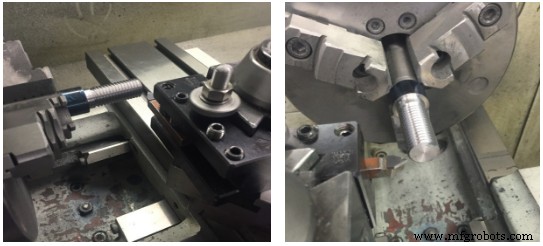
図15. ネジ切り操作
- ネジマイクロメータ、ネジゲージ、または三線式測定でサイズ確認。
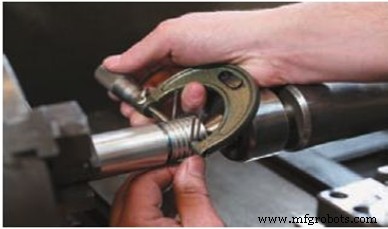
図16. 三線式測定
- ネジ山端部に面取り(チャンファー)を施し、損傷から保護。
リーミング(リーマ仕上げ)
リーマは、ドリル穴やボーリング穴を所定サイズに速く正確に仕上げ、良好な仕上げ面を得るために使用します。リーマは大量の材料除去を目的としていないため、ドリルまたはボーリングで仕上げサイズの0.005〜0.015インチ以内まで加工した後に行います。
ワークはヘッドストック主軸のチャックにマウントし、リーマはテールストックで支持します。
機械リーマ加工の旋盤速度は、ドリル加工の約1/2とします。
ハンドリーマによるリーミング
ハンドリーマで仕上げる穴は、要求仕上げサイズの0.005インチ以内まで加工済みである必要があります。
ワークをヘッドストック主軸のチャックにマウントし、ワークが正確にセットアップされた後でヘッドストック主軸をロック。ハンドリーマを調整可能なリーマレンチに装着し、テールストックセンターで支持。レンチを手で回しながら、テールストックハンドホイールを同時に回してハンドリーマを穴に送り込みます。たっぷり切削油を使用。
マシンリーマによるリーミング
マシンリーマで仕上げる穴は、ドリルまたはボーリングで仕上げサイズの0.010インチ以内まで加工済みである必要があります。これによりマシンリーマはカッタビットの跡のみを除去すれば済みます。たっぷり切削油を使用。
旋盤工具ビットの研削
手順:
- 工具ビットをしっかり把持し、手をグラインダ工具台に置いて支持。
- 工具ビットを適切な角度で保持し、切れ刃角を研ぐ。同時に工具ビット底面を砥石側に傾け、切れ刃に10度の側面逃げ角(クリアランス角)を研ぐ。切れ刃長は約0.5インチ、工具ビット幅の約1/4程度まで。
- 工具ビット研削時、砥石面に対して前後に動かしながら研ぐ。これにより研削速度向上と砥石の溝切り防止を両立。
- 工具ビットは研削中頻繁に水に浸して冷却。決してオーバーヒートさせない。
- 端切れ刃角を研ぎ、側切れ刃と90度少し未満の角度を形成するよう。工具を保持して、端切れ刃角と端逃げ角15度を同時に研ぐ。
- 工具ビットをツールホルダに装着した状態で、端逃げ量をチェック。
- 工具ビット上面を砥石軸に対して約45度に保持し、側面すくい角約14度を研ぐ。
- 切れ刃先端にわずかなRを付け、正面と側面の逃げ角を維持しながら研ぐ。
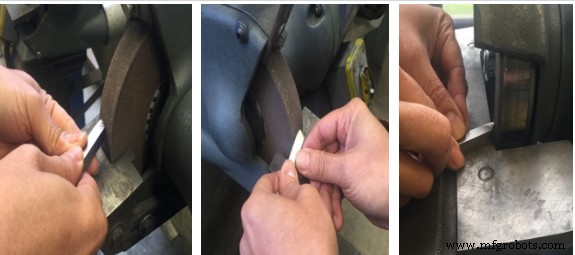
正面研削 側面研削 先端R研削
切削工具材料
旋盤工具ビットは一般的に以下の4材料で作られます:
- ハイス鋼(HSS)
- 鋳造合金
- セメント超硬(サーメット)
- セラミックス
これら各材料が持つ特性は異なり、適用は被削材と機械状態によります。
旋盤工具ビットが備えるべき特性:
- 高硬度であること
- 耐摩耗性があること
- 切削時の高温に耐えられること
- 切削時の衝撃に耐えられること
切削工具用語(ノメンクラチャー)
旋盤で使用する切削工具は一般的に単一切れ刃工具であり、用途により形状は変わりますが、用語体系は共通です。
用語定義:
- ベース(Base):工具シャンク底面。
- 切れ刃:切削を行う工具の先端エッジ。
- 逃げ面(フェイス):切りくずがワークから分離する際に当たる面。
- 側面(フラック):切れ刃に隣接し、その下方にある工具面。
- ノーズ:切れ刃と前面の接合部で形成される工具先端。
- ノーズ半径:ノーズに研がれた半径。半径サイズは仕上げ面に影響。荒切削では1/16インチ、仕上げ切削では1/16〜1/8インチのノーズRを使用。
- ポイント:切削目的で研がれた工具端部。
- シャンク:工具ビットの胴部、ツールホルダに保持される部分。
- 旋盤工具ビットの角度と逃げ
工具ビットの性能は、工具ビットに研がれた逃げ角とすくい角に依存します。これらの角度は被削材により異なりますが、用語はすべての工具ビットで共通です。
- 側切れ刃角:切れ刃が工具シャンク側面と成す角度。被削材により10〜20度。30度超えるとチャタリング傾向。
- 端切れ刃角:端切れ刃と工具ビット中心線に直角な線との成す角度。切削種類と仕上げ目標により5〜30度。荒切削では5〜15度、汎用旋削工具では15〜30度。大きい角度だと、軽切削でドッグ/チャック近くやショルダー加工時に工具を左にスイベル可能。
- 側面逃げ角(クリアランス角):切れ刃下方のフラックに研ぐ角度。6〜10度。側面逃げ角により切削工具が回転ワークに長手方向に食い込み、フラックがワークに擦れるのを防止。
- 端逃げ角(クリアランス角):工具ノーズ下方に研ぐ角度で、切削工具がワークに食い込むのを許容。汎用切削で10〜15度。工具ビットをツールホルダに装着した状態で測定必須。材料硬度と切削種類により変化。硬い材料では端逃げ角を小さくして切れ刃下の支持を確保。
- 側面すくい角:切れ刃から逃げ面が削り取られる角度。汎用工具ビットで14度程度。側面すくい角で鋭い切れ刃を作り、切りくずを速やかに排出。軟らかい材料では側面すくい角を大きくする傾向。
- 背すくい角(トップレイク):工具面がノーズから後方へ傾斜する角度。約20度程度で、ツールホルダで確保。背すくい角で切りくずを切れ刃先端から遠ざける。
単元テスト
- 1/4-20タップのピッチは?
- 統一ネジで複合レストを何度にスイベルするか?
- 問題2で複合レストをスイベルする理由を説明せよ。
- UNF 1/2-20ネジのネジ深さは?
- 左ネジを切るにはどうすればよいか? 本文未記載—自分で考えよ。
- ネジ切りに使用する工具ビットは?
- センターゲージを説明せよ。
- ネジピッチ(インチ当り山数)をチェックするのに何を使うか?
- 最初と最後のパスで、複合レストをどれくらい送り込むか?
- 工具ビット製造に使われる4材料を挙げよ。
章の帰属情報
本章は以下の出典から派生しています。
- 旋盤:MIT「旋盤」、CC:BY-NC-SA 4.0
- 切削工具用語:ウィスコンシン工科大学「旋盤切削工具—切削工具形状」、CC:BY-NC 4.0
- 切削工具用語:アイダホ大学「カッタタイプ(旋盤)」、CC:BY-SA 3.0
- 芯出し:[マニュアル旋盤ドキュメント]
産業技術
- 旋盤の主要部品と機能:主軸台・心押台・送り機構・チャック等を解説
- 旋盤の基礎知識:歴史・原理・種類・部品・安全対策・仕様完全ガイド
- CNC操作実践:ハースミルのセットアップと制御
- Mastercam Unit 7:画像管理とツールパス作成
- TL-1工具室旋盤:手動からCNCへのシームレスな移行
- TF2000 CNC旋盤 – 重切削対応の高精度とユーザーフレンドリーな制御
- Trak TRL 1540V CNC旋盤 – 加工のための精度と柔軟性
- オークマOil Country Lathe:大型部品生産向け高精度油田用旋盤
- ハーディンゲHLV工具旋盤、電子サーボモータとネジ切りコンピュータ搭載で精度向上
- M20×60中型複合旋盤:試作から量産まで対応の多機能機
- 旋盤スピンドル(旋盤主軸)とは:完全ガイド