



第5単元:タッピング技術マスター — 手動・動力送り、仕上げ、高度なワーク保持
学習目標
この単元を修了すると、以下のことができるようになります。
- タッピング手順を説明できる
- タッピング用RPMを決定できる
- ヤスリがけと研磨を説明できる
- 高度なワーク保持を説明できる
タッピング(ねじ立て)
タッピングは、穴内部にネジを切ってキャップスクリューやボルトをねじ込めるようにする、またはナットにネジを切るプロセスです。
タッピングは旋盤で動力送りでも手動でも可能です。どちらの方法でも、穴は適正なタップドリルサイズで開け、端部に面取り(チャンファー)が必要です。
タッピング手順
良い習慣
タップガイドの使用
タップガイドは、使いやすく真直ぐなタップを切るために不可欠です。旋盤やフライス盤を使う場合、タップはすでに真直ぐかつセンタリングされています。手動でタップを芯出しする場合は注意が必要で、90°タップガイドは肉眼よりはるかに正確です。
切削油の使用
穴あけとタッピングでは切削油の使用が不可欠です。ビットの鳴きを防ぎ、切削を滑らかにし、切りくずを排出し、ドリルとワークの過熱を防ぎます。
ペッキング(ステップ送り)
ペッキングは、ドリルやタップの過熱・折損を防ぎます。ペックドリルは、途中まで穴あけして引き抜き、切りくずを排出しつつワークを冷やす操作です。ハンドルを1回転進めて半回転戻すのが一般的です。ビットやタップを引き抜くたびに、可能な限り切りくずを除去し、ドリル/タップとワークの間に切削油を供給します。
手動タッピング手順
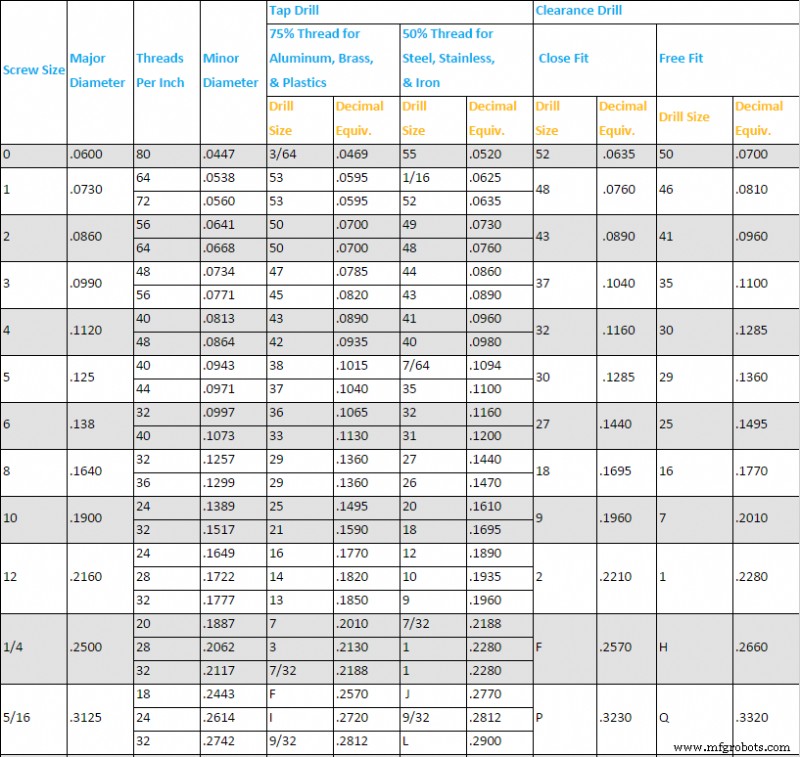
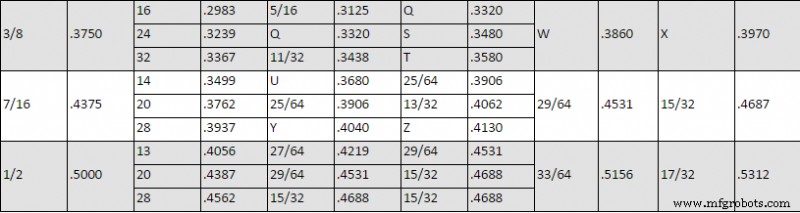
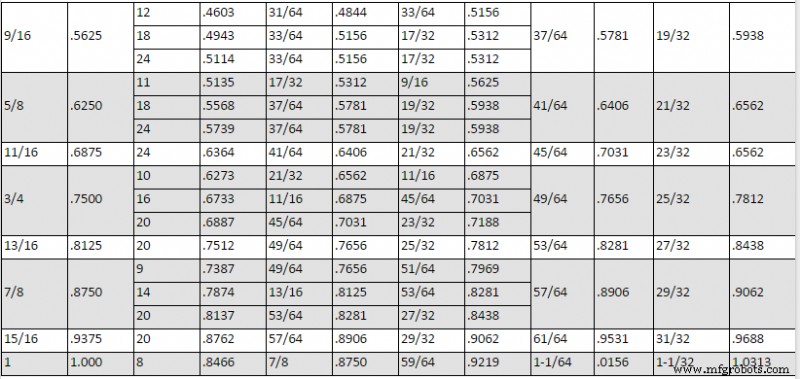
1. チャートからドリルサイズを選定
タップサイズ選定時、まずこのチャートを参照。
タップ・クリアランスドリルサイズ表
2. 必要ならタップ前に穴に面取り(チャンファー)を追加
ネジ用に面取りやカウンターシンクが必要な場合があります。最良の結果を得るには、主軸回転数を150〜250 RPMに設定。
3. タップガイドを用意
穴はタッピング準備完了。手動フライス盤付近のタップとガイドブロックを使用。ガイドブロックには各種タップサイズ用の穴があります。使用タップに最も近いサイズの穴を選び、ドリル穴にかぶせる。
4. タップを切る
タップレンチでペックタッピング。穏やかな圧力でレンチを1回転進め、半回転戻す。目標深度までペックタッピング。
5. タップ完了
タップがこれ以上進まない、または目標深度に達したら圧力を解除。タップが底突きした可能性大。タップを穴から抜く。それ以上圧力を掛けるとタップ折損の原因に。タップが小さいほど折れやすい。
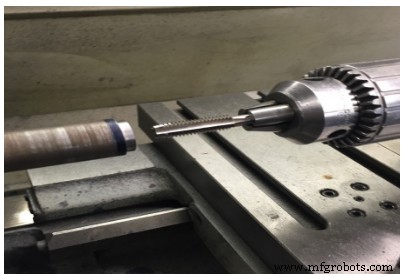
図1. タップ
旋盤でのタッピング手順
手順:
- ワークをチャックにマウント。
- フェイシングとセンタードリル。
- 使用するタップに適したタップドリルを選定。
- 例:1/4-20 UNC には #7 ドリルを使用。
- 材料に適した正しい回転数で、タップを要求深度まで動力送りで加工。たっぷり切削油を使用。
- 注:旋盤動力でタッピングする場合ワークが回転する。非常に低い主軸回転数(40〜60 RPM)とたっぷりの切削油を使用。
- 穴端部に面取り(チャンファー)を施す。
旋盤でのヤスリがけ
旋盤でのヤスリがけは、少量の材料除去、焼け除去、鋭利なコーナーの面取りのみに限定すべきです。ヤスリがけで仕上げる面は、旋削で約0.002〜0.003インチ手前まで仕上げておくべきです。旋盤でヤスリがけする際、ヤスリハンドルを左手で持つことで、腕と手を回転チャックから離して怪我を防ぎます。
手順:
- 主軸回転数を旋削用の約2倍に設定。
- ワークをチャックにマウント、潤滑し、デッドセンターをワークに調整。
- 鞍を可能な限り右側に移動し、ツールポストを取り外す(必要なら)。
- リードスクリューと送りロッドを解除。
- 用途に適したヤスリを選択。
- 旋盤起動。
- ヤスリハンドルを左手で握り、右手指でヤスリ先端を支える。
- 軽い圧力でヤスリを全長押し進め、戻りでは圧力を抜く。
- ヤスリ幅の約半分ずつずらしながら、分速30〜40ストロークで面が仕上がるまで継続。
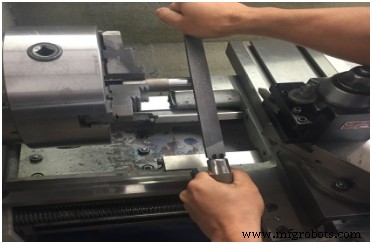
図2. ヤスリがけ
旋盤でのヤスリがけ時、以下の安全事項を遵守:
- 袖をまくる。
- 適切に装着されたハンドル付きヤスリのみ使用。
- 時計と指輪を外す。
- ヤスリに過度な圧力をかけない。
- ヤスリブラシで頻繁に清掃。ヤスリ目に少しチョークを擦り込むと目詰まり防止と清掃容易化に効果的。
旋盤での研磨(ポリッシング)
ヤスリがけ後、研磨布で仕上げ面をさらに改善できます。
手順:
- 仕上げ目標に合った種類と番手の研磨布を選択、約6〜8インチ長、1インチ幅の片を用意。
- 旋盤を高速(約800〜1000 RPM)で運転。
- 送りロッドとリードスクリューを解除。
- 潤滑し、デッドセンターを調整。
- 旋盤起動。
- 研磨布をワークに当てる。
- 右手で布をワークに強く押し付け、左手で布のもう一方の端をしっかり握る。
- 布をワークに沿ってゆっくり前後に動かす。
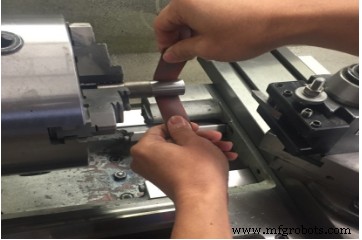
図3. 研磨
旋盤での研磨時、以下の安全事項を遵守:
- 袖をまくる。
- ゆるい衣服は着込む。
一般仕上げには80〜100番手の研磨布。より良い仕上げにはより細かい番手を使用。
高度なワーク保持
形状が複雑な部品は、加工前に適切に保持するための専用工具が必要です。
- ワーク外径全周を切削する場合、コレットやチャックに入れられない。
- 貫通穴がある部品は、旋盤アーバー(テーパーシャフト)に圧入し、部品ではなくアーバーをクランプ。
- 穴が大きすぎてアーバーで十分支持できない場合、アウトサイドジョーで部品内径を把持。
- 複雑形状部品は、フェイスプレートに取り付け、さらに主軸に装着。
旋盤ワーク保持法の比較
以下の表は、旋盤でのワーク保持手段の長所と短所を簡易比較したものです:
| 方式 | 精度 | 再現性 | 便利さ | 備考 |
|---|---|---|---|---|
| コレット | 高 | 高 | 高 | 高速、高精度、高再現性、把持力強、ワーク傷つきにくい、把持面積広い。チャックとコレットが高価。把持長さ制限あり。ワークは円形でコレットサイズにほぼ合致する必要あり。 |
| 3爪チャック(ソフトジョー) | 高 | 高 | 高 | 大型ワークでは、CNC現場では3爪チャック+ソフトジョーが標準。 |
| 3爪自動芯出しチャック(ハードジョー) | 低 | 低 | 高 | 一般的、安価、簡単。精度低、再現性低(ワーク脱着で再芯出し必要)。 |
| 4爪チャック | 高 | 高 | 中 | ジョー個別調整に時間かかるが高精度達成可能。カム/エキセントリック加工用にオフセット把持可。不定形・角材・長方形材も把持可。 |
| 6爪自動芯出しチャック | 中 | 中 | 高 | 薄肉ワークやワーク仕上げ面把持に最適。六角材にも最適。 |
| フェイスプレート旋削 | セットアップ依存 | 中 | 低 | 不定形に最適。フライス盤的なクランプ使用。バランス取りのためカウンターウェイト必要な場合あり。 |
| センター間旋削 | 高 | 高 | 低 | 高精度、センター間でワークを戻せば極めて高い再現性。 |
| コンスタントフェイス旋削 | 高 | 高 | 高 | センター間旋削の現代的代替。ラッチドッグ(セットアップ面倒)代わりに、油圧等で主軸端を把持・駆動。 |
| エキスパンディングアーバー | 高 | 高 | 高 | 外側からではなく内側から拡張把持するが、それ以外はコレットと類似。 |
方式 は使用する特定技術または工具を示します。
精度 はワークがどれだけ精密に保持されるか、切削前に主軸とどれだけ同心に回るかを示します。
再現性 はワークを外して再度精密に戻せる容易さを示します。
単元テスト
- 1/2-20タップ用のドリルサイズは?
- 面取り(チャンファー)の目的は?
- タッピングの最適RPMは?
- ヤスリがけ時の主軸回転数設定は?
- 研磨の目的は?
- 一般仕上げに最適な研磨布番手は?
- 3爪チャックに最適なワークは?
- 3爪チャックの特徴は?
- 3爪チャックと4爪チャックの違いを説明せよ。
- コレットチャックの長所と短所は?
産業技術
- 高炉出銑口操業:溶銑・スラグ効率的除去の技術
- CNCタッピング完全解説:高精度ねじ切りの準備・操作・工具管理・最新技術
- 硬さ試験技法:ロックウェル法とブリネル法
- CNC操作実践:ハースミルのセットアップと制御
- Mastercam Unit 7:画像管理とツールパス作成
- ねじ切りフライス vs タッピング:あなたの部品に適したネジ加工方法は?
- ネジ加工の極意:タッピングとスレッドミリングのエキスパート知見
- ECS G84 タッピングサイクル:フライス盤向けセットアップと最適化
- タップドリルの解説:精密なネジ切り加工の基礎
- ブリッジタップ(橋渡し配線)が電話・インターネット品質に与える影響と対策
- Verilog timescaleのマスター:単位、精度、正確なシミュレーションタイミング