



縦型マシニングセンタ(VMC)の機械運動と座標系をマスターする
学習目標
このユニットを修了すると、以下のことができるようになります:
- 縦型マシニングセンタ(VMC)の機械運動を理解する
- 機械原点(マシンホームポジション)を理解する
- CNC機械座標系を理解する
- ワーク座標系(WCS)を理解する
- 機械オフセットと工具オフセットを理解する
- 各工具の工具長オフセット(TLO)を設定できる
VMCの機械運動
CNC機械は3Dデカルト座標系を使用します。図1は典型的な縦型マシニングセンタ(VMC)を示しています。加工対象ワークは機械テーブルに固定されます。このテーブルはXY平面内で移動します。オペレーターが機械正面に立ったとき:
- X軸:テーブルを左右に移動
- Y軸:テーブルを前後(手前・奥)に移動
- Z軸:機械コラムが工具を保持・回転させ、上下に移動
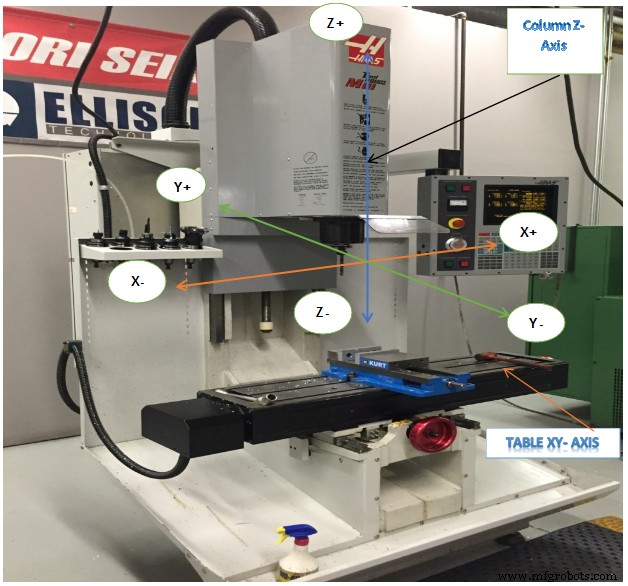
図1. VMC機械運動
CNC機械座標系
CNC機械座標系を図2に示します。機械座標系の制御点は、機械スピンドルのセンターフェース(端面中心)と定義されます。機械座標系の原点はマシンホームと呼ばれ、Z軸が完全に退避(最上位)し、テーブルが後左コーナー付近の限界位置に移動したときの、スピンドルセンターフェースの位置です。
図2. VMC機械座標系(ホームポジション時)
図3に示す通り、CNCを扱う際は常に「テーブル運動」ではなく「工具運動」の観点で考え、作業し、プログラムを書きます。例えば、+X座標値を増やすと工具はテーブルに対して右に動きます(実際にはテーブルが左に動く)。同様に、+Y値増加で工具は機械奥側へ(テーブルは手前へ)。+Z指令で工具は上へ(テーブルから離れて)動きます。
マシンホームポジションについて
CNC機械の電源を最初に入れたとき、各軸がワークスペース内のどこに位置しているかは不明です。ホームポジションは、制御電源投入後にオペレーターが制御盤のボタンを押して開始するパワーオンリスタートシーケンスによって見つけられます。
パワーオンリスタートシーケンスは、3軸すべてをゆっくりと各機械的限界(-X, +Y, +Z)に向けて駆動します。各軸が機械的限界に達するとマイクロスイッチが作動し、その軸のホームポジション到達を制御装置に通知します。3軸すべてが停止すると、機械は「ホーム完了」状態になります。以降、機械座標はこのホームポジションを基準に定まります。
ワーク座標系(WCS)
機械座標でCNCプログラムを書くのは現実的ではありません。ホームポジションはテーブルから遠く、プログラム内の数値が巨大になり、部品モデルとの関連が分かりにくいためです。プログラミングとセットアップを容易にするため、各CNCプログラムごとにワーク座標系(WCS)を設定します。
WCSは、CNCプログラマーが部品、素材、または治具上で選定する点です。CAD上の部品原点と同一でもよいし、異なっても構いません。機械エンベロープ内のどこにでも配置できますが、選定には慎重な検討が必要です。
- WCS位置は、エッジファインダー、同軸インジケータ、タッチプローブ等の機械的手段で特定可能でなければならない。
- 高精度に特定可能でなければならない(通常±0.001インチ以内)。
- 繰り返し可能でなければならない(ワークが毎回全く同じ位置にセットされる)。
- 部品のさまざまな面を加工する際の回転・移動を考慮した位置であること。
例えば図4は、バイスに挟まれたブロックを示します。ブロック外形は手動機で事前に仕上げ済みで、CNCでは穴、ポケット、スロットを加工します。WCSはブロックの左上コーナーに設定されています。このコーナーはエッジファインダーやプローブで容易に特定できます。
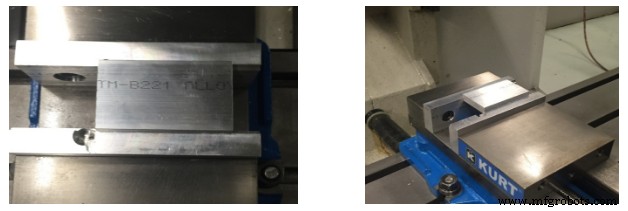
上面図 側面図
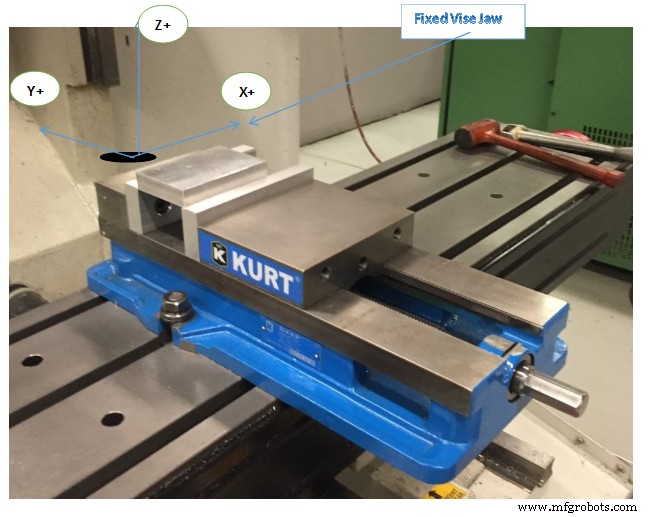
図3. ワーク座標系(WCS)
機械オフセットと工具オフセット
機械オフセット
バイスを毎回全く同じ位置にセットするのは困難なため、ホームからWCSまでの距離は、バイスをセットし機械と合わせるまで分かりません。機械セットアップは、プログラムが完全に書き上がってから行うのがベストです。CNC機械をアイドル状態で待たせながらプログラミングするのはコストが高いためです。また、CAMプロセス中にプログラマーが考えを変える可能性があり、事前計画したセットアップが無駄になることもあります。
さらに複雑なのは、異なる工具がスピンドルから異なる長さで突き出しており、これも事前に正確に決定するのが難しいことです。例えば、ロングエンドミルはスタブドリルよりスピンドル端面から遠くに突き出します。工具が摩耗や破損で交換されるたびに、全く同じ位置にセットするのはほぼ不可能です。
したがって、機械座標系を部品WCSに関連付け、可変工具長を考慮する仕組みが必要です。これが機械・治具・工具オフセットです。CNC機械には多数のオフセットが用意されています。それらの仕組みを理解し、正しく組み合わせて使うことが、CNC加工成功の鍵です。
治具オフセット XY(パートオフセット XY)
治具オフセットは、CNC制御装置が「機械ホーム位置」から「部品WCS」までの距離を知るための仕組みです。工具オフセットと併用することで、プログラムを機械座標ではなくWCS基準で記述できます。これにより、CNCプログラム作成前に部品の機械エンベロープ内での正確な位置を知る必要がなくなり、セットアップが容易になります。
工具がすべての加工に届く範囲であれば、部品をエンベロープ内のどこにでも配置できます。治具オフセット値が見つかり、制御装置に入力され、CNCプログラムでアクティブになると、制御装置は背後でプログラム座標をWCS座標に変換します。
図5に示す通り、パートオフセット(+X, -Y)を用いて、機械スピンドル中心線をWCS真上にシフトさせます。
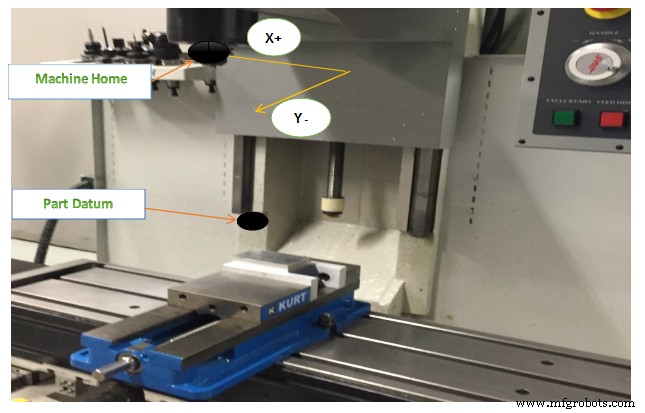
図4: パートオフセットによる機械座標からWCSへのシフト
治具オフセット Z(パートオフセット Z)
パートオフセットZ値は工具長オフセットと組み合わされ、工具長を考慮しながら、部品ホームから部品ZゼロへZ基準点をシフトする方法を機械に指示します。治具オフセットZは、機械のセットアップ・運用方法によって使用するか否かが分かれます。
工具長オフセット(TLO:Tool Length Offset)
機械に装填されるすべての工具は長さが異なります。実際、摩耗や破損で工具を交換する場合、新しい工具をホルダーに全く同じ位置でセットするのはほぼ不可能なため、長さは変わります。CNC機械には、各工具がスピンドルから先端までどれだけ突き出ているかを知る仕組みが必要です。これが工具長オフセット(TLO)で実現されます。
最も単純な使い方では、TLOはスピンドルに工具を装着し、機械ホームZ位置から部品Zゼロ位置までジョグ送りし、移動距離を測定することで求めます(図6左端)。工具を部品Z基準点までジョグし、移動距離をその工具のTLOレジスタに入力します。この方法の問題点:工具セット前に部品を面削りして正確な深度にしておく必要がある。Z基準面が削り取られる(3D曲面加工で典型的)場合、工具交換時に基準を再設定できない。新しいジョブセットアップごとに全工具をリセットする必要がある。この方法では治具オフセットZは使用せずゼロに設定します。
中央の方法(この書籍で採用)がより優れています。すべての工具を、機械テーブル上の精密1-2-3ブロック上面など既知のZ位置に合わせて設定します。これにより、工具摩耗・破損時の再設定が非常に容易になります。
工具プローブは1-2-3ブロック法と類似ですが、機械が特別サイクルで自動的にTLOを測定します。工具をゆっくり下ろし、先端がプローブに触れた時点でTLOレジスタを更新します。この方法は高速・安全・正確ですが、機械に工具プローブが装備されている必要があります。またプローブは高価なので、工具をプローブにクラッシュさせないよう細心の注意が必要です。
2番目と3番目の方法では、工具セット位置(1-2-3ブロック上面または工具プローブ)から部品基準点までの距離を測定し、治具オフセットZに入力する必要があります。機械はこの2値を加算して総工具長オフセットを算出します。この手順は本書に含まれています。
工具長オフセット(TLO)設定の3方式
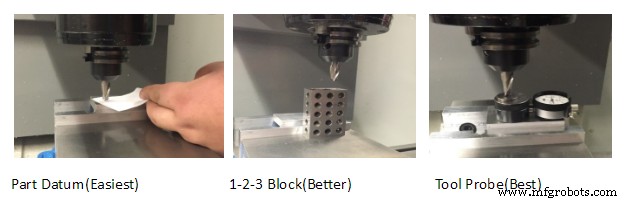
図5. TLO設定の3方式
単元テスト
- マシンホームポジションを説明せよ。
- 縦型マシニングセンタ(VMC)でX軸はテーブルをどの方向に動かすか。
- VMCでY軸はテーブルをどの方向に動かすか。
- VMCでZ軸はテーブルをどの方向に動かすか。
- 工具長オフセット設定の3つの方法を挙げよ。
産業技術
- 精密CNC縦形フライス盤——木材・金属高性能切削
- 垂直加工の理解:定義と主要概念
- 垂直CNCマシン解説:仕組みと主要メリット
- フライス盤の理解:定義、プロセス、種類
- フライス盤の多機能性:切削、穴あけ、ギヤ加工など多彩な用途
- CNC操作実践:ハースミルのセットアップと制御
- 縦形マシニングセンタ(VMC)の生産性を飛躍させる7つの先進機能
- 縦型マシニングセンタが現代の金属加工に不可欠な理由
- 豊田工機インバーテッド垂直旋盤:移動式インバーテッドスピンドルでチップ管理を効率化
- VTC 2500H:ギヤ切削・フライス一体型垂直旋削センターで生産合理化
- 精密4軸 VTC 100-4:高性能シャフト旋削機