



精密板金エンクロージャ設計:曲げ・穴位置のエキスパートガイド
カスタム板金エンクロージャ設計は画面上見えるより複雑です。フランジが2mm狭い、通気スロットが曲げ線に近すぎる、曲げ逃げ欠如 ― これらは全て歪みパネル、IPシール失敗、高コスト手戻りを招きます。
本ガイドではエンクロージャ品質に最も影響大の重要判断を詳細化:曲げ幾何学、穴位置、CADレビューでエンジニア頻発見する一般的設計エラー。
板金エンクロージャの主要機能要件
幾何学原則掘下げ前、なぜエンクロージャが汎用板金部品より高精度要求されるか理解必要。品質エンクロージャ必須要件:
- IP等級シール(例:IP54、IP65):全コーナー隙間なしシーム要求。曲げ精度がシーム完全性直結。
- EMIシールド:微小パネル隙間が産業用電子機器ハウジング電磁封じ込め損なう。
- 構造剛性:パネルは部品荷重とドア/カバー繰返し開閉耐久必須。
各要件は曲げ精度と穴位置に依存。1〜2°ズレでシーム隙間発生;曲げ近接穴でフランジ歪み、フラットフィット阻害。これらは単なる製造嗜好でなく機能仕様です。
必須板金曲げ設計ガイドライン
エンクロージャ製造成功は2設計選択依存:材料に正しい半径選定、成形後不安定回避へフランジサイズ設定。両者マスターで下流構造・組立問題軽減。
材料別曲げ半径マスター
内側曲げ半径は誤解されがち。タイトすぎで外面割れ、寛大すぎで寸法制御妥協。
アルミでは材料厚2倍が典型的出発点。軟鋼では1.5倍一般的。実態最小値はテンパー、厚みレンジ、利用可能工具依存。
6061-T6アルミには特別注意必要。成形時加工硬化で、他合金許容タイト曲げでも1.5〜2T未満半径でエンクロージャコーナー割れ誘発リスク。ステンレス鋼(304/316)は更なる加工硬化傾向;1.5〜2T半径が実用的セーフティマージン。
ファブリケーターのプレスブレーキ工具ライブラリ対応で半径検証、コーナージオメトリ確定前必須。非標準工具必要半径は実現可能性関わらずリードタイム増大要因。
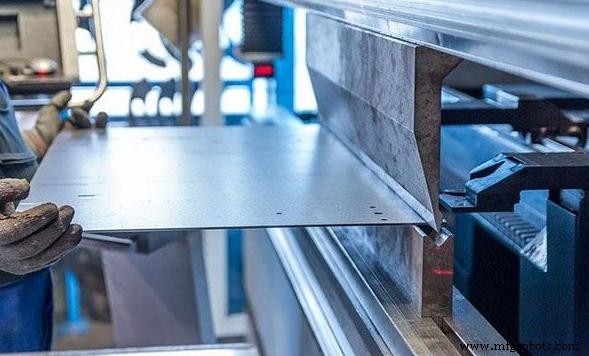
エンクロージャ用安定フランジ・取付エッジ設計
フランジ幅は過小指定されがち。狭フランジ連鎖的問題誘発:
- パネル剛性: 短フランジ横荷重でたわみ、制御ボックス・産業用PCハウジングでラック発生。
- ネジ取付: クリアランス穴と孔径約2倍エッジ距離に十分材料必要。
- カバー・ドアアライメント: パネルマウントコネクタ/ヒンジドアはフランジ平坦度敏感。
- 組立クリアランス: 狭内側フランジがPCB/内部配線取付金具と干渉。
業界ガイドライン推奨:大抵材料で最小フランジ幅材料厚4倍以上。荷重支持側面パネルや追加強化曲げ必要キャビネットでは大型フランジ正当化。
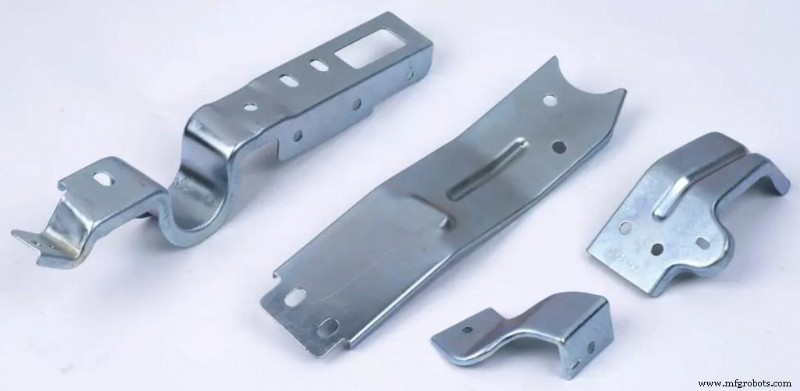
穴と切り欠きは成形時金属がナビゲート必須ジオメトリ追加。フィーチャーが曲げ線近接時、塑性変形で材料引張り、穴・周囲パネル歪み。
曲げ変形ゾーン外側に切削配置し構造完全性とフラットマウント問題回避、特にコネクタ/通気アレイ。Sheet Metal Design Handbook推奨:
- 標準穴: 最小距離 = 2.5T + R(T=厚み、R=曲げ半径)。一部マニュアル1インチ未満穴で2T+R許容だが、2.5T+Rでアウトオブラウンドエラー排除。
- 長スロット・切り欠き: 最小距離 = 4T + R。長スロット自由端はキー応力集中;近接配置でパネル面波打ち典型的。
設計ヒント: スペース限られ曲げ線隣接切り欠き必須なら、成形前曲げ線横断リリーフ切り欠き/ノッチ挿入。
エンジニア避けるべき一般的エンクロージャ設計ミス
頻繁CADレビューで最多指摘項目:
| ミス | 修正 |
|---|---|
| パネル間壁厚不統一 | 単一ゲージ通し使用;混在厚みは別工具セットアップ必要、コスト増。 |
| コーナー交差部曲げ逃げ欠如 | 2曲げ線交差箇所にリリーフノッチ(幅≥1T、深さ≥T+R)追加、成形時裂け防止。 |
| 曲げ変形ゾーン内穴配置 | 穴2.5T+R、スロット4T+R最小距離遵守。 |
| 表面仕上げ代償無視 | 粉体塗装:典型60-80μm/コート。タイプIIアルマイト:5-25μm。ネジ係合・嵌合フィット影響考慮必須。 |
これらは基準値;個別部品要件で調整を。
金属エンクロージャ品質を次のレベルへ
良いエンクロージャ設計は設計意図と製造現実の協業。最も信頼性高いエンクロージャは最複雑でなく、全曲げ半径、穴クリアランス、フランジ幅が生産見据え熟慮計画されたものです。
弊社エンジニアチームが全CADファイルをDFM(製造向け設計)観点評価、生産前部品最適化。CADファイルアップロードまたはJTRエンジニアチームへ無料製造性レビューとカスタム材料選定ご依頼ください。プロジェクト要件でお問い合わせください。
FAQ
Q1: 板金で曲げ間最小距離は?
A1: エンクロージャ実用設計最小として平行曲げ線間を材料厚4倍以上確保推奨。狭間隔は成形時工具干渉誘発、フランジ安定性・寸法一貫性低下リスク。
Q2: なぜ曲げ近くで穴変形?
A2: 曲げで曲げゾーン材料塑性変形、外面伸び内面圧縮。約2.5倍材料厚+曲げ半径以内配置穴は周囲材料流動で歪み発生。
Q3: カスタム板金エンクロージャ最適材料は?
A3: 多く電子機器エンクロージャでアルミ5052が実用デフォルト:曲げ良好、アルマイト適正、軽量。溶接構造、屋外耐久性、高シールド要求なら304ステンレスが強力選択肢。加工硬化挙動で曲げ半径注意必須 ― ステンレス割れ故障は不適切設計曲げで多発。
関連ガイド
産業技術
- 先進設計戦略でCNC部品製造コストを削減
- CNC工作機械の効率向上:ツールホルダーの不可欠な役割
- 並列照明回路で各ランプを独立スイッチで個別制御する方法
- NVIDIAが自動運転用カメラ視界評価AI「ClearSightNet」開発、遮蔽・視界不良をリアルタイム検出
- IoTでサプライチェーン可視化を解き放つ
- オンライン返品がポストコロナの顧客体験を変革する
- ソリッドステートリレー:利点、限界、実践的洞察
- 自動化倉庫の構築:業務モダナイズのためのステップバイステップガイド
- CNC加工用鋼材完全ガイド:種類・特性・用途 | CNCLATHING
- 電子インボイス導入のトップ3メリット:キャッシュフロー改善と業務効率化
- 超音波加工:原理、プロセス、主要メリット