



アルミダイカストの気孔・収縮欠陥を排除し安定品質確保
アルミダイカスト生産ラン後、同一欠陥に繰り返し遭遇することがあります:微小内部ボイドや厚肉域クラスター化した不規則空洞。エンジニア・生産チームにとって、気孔と収縮は静かに歩留まり低下、コスト増大、製品発売遅延を招きます。
これらは単なる外観問題ではありません。構造・耐圧部品の内部空洞は現場故障リスク ― どのメーカーも許容できません。安定ダイカストプロセスの鍵は、これら欠陥形成メカニズム理解と制御法習得にあります。
本ガイドではアルミダイカスト気孔・収縮の根本原因、実践的回避策、迅速トラブルシューティング参照表を提供 ― 日常検査を体系的改善へ転換する全知識を網羅。
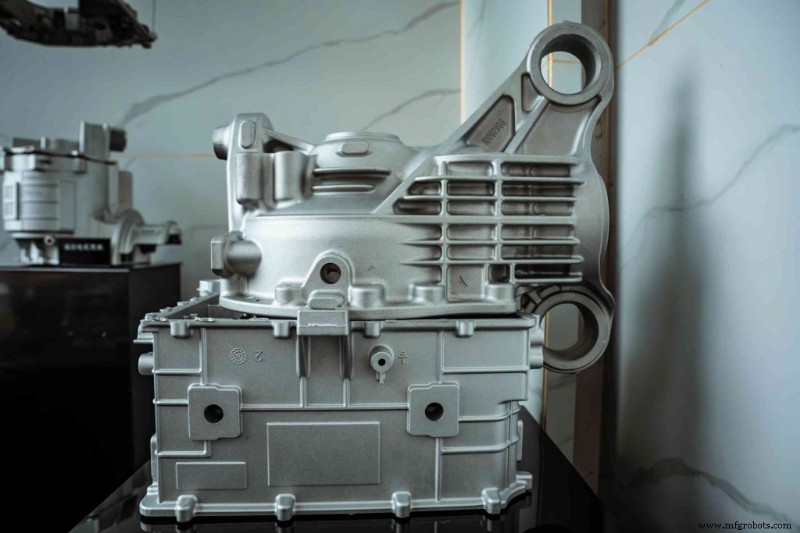
隠れた敵:気孔 vs 収縮
欠陥修正前に起源認識必須。気孔と収縮は共に内部穴として現れるが、異なるメカニズムで発生し、異なる是正アクション必要。
ダイカストガス気孔識別
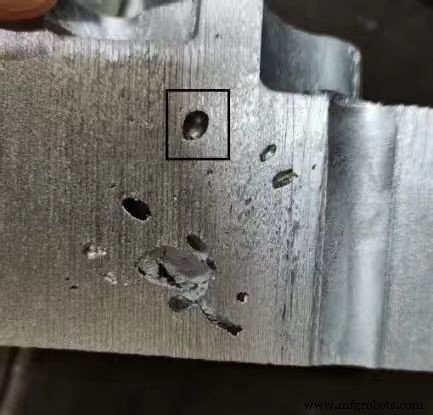
ガス気孔は凝固収縮でなく閉込ガス由来。
- 外観: 滑らか丸みボイド、断面で気泡様可視化多し。
- 典型箇所: 全体散在またはガス蓄積しやすい箇所集中。
- 根本原因: 高速射出時乱流充填・閉込空気、またはダイ潤滑剤未完蒸発で溶湯フロントでガス放出。
アルミダイカスト収縮理解
収縮はアルミ凝固時収縮の自然帰結。
- 外観: 粗く不規則、ギザギザ壁ボイド ― 顕微鏡下「スポンジ状」描写多し。
- 典型箇所: 厚肉部と最終凝固する熱ホットスポット。
- 根本原因: 外殻先行凝固で内部封鎖、残留溶湯が収縮コア供給不能、収縮気孔生成。
閉込ガスとダイカスト気孔防止の実証戦略
ガス気孔確認後、是正レバー明確化:
- ベント・オーバーフローシステム最適化
溶湯フロント前方へ置換ガス逃がす十分ベントチャネル確保。充填ルート末端オーバーフロー井で最冷・最高ガス飽和溶湯回収、追加ベントポイント兼務。
- 射出速度制御
射出速度プロファイル精密管理。低速初期段でランナー・ゲート乱流なし充填、高速第二段でキャビティ高速前進、早期凝固防止。最新高トン数コールドチャンバー機でマルチステージ制御可能、閉込エア劇的削減。
- 真空ダイカスト
自動車油圧ボディ・航空宇宙ブラケット等、内部気孔ゼロ公差部品には真空アシストダイカスト極めて有効。射出前キャビティ準真空排気で閉込ガス大幅低減。
- 適切ダイ潤滑
ダイ表面過剰潤滑剤抑制。スプレー量削減、ブローオフ時間延長、射出前ダイ温度180°C以上維持で水分・有機物完全揮発確保。
アルミ鋳造収縮への正面対決
収縮欠陥は充填でなく凝固制御戦略必要。
アルミダイカスト凝固制御最適化
- 戦略的冷却ライン: 厚肉域に冷却ライン配置、方向性凝固をゲート方向へ促進、ゲートが収縮コアへ給湯継続可能にし部品完全凝固まで。
- ゲート設計最適化: 小ゲートは早期凝固で給湯遮断。厚ゲートと長い加圧保持で給湯ルート長期開放、直接収縮低減。
- 適切合金選定: 全アルミ合金が等しく収縮するわけではない。ADC12とA380.0は流動性良好で複雑薄肉形状に最適。ホットテアリング/凝固割れ懸念なら高シリコン合金優位。部品形状と合金マッチングは設計段階で収縮低減する最も過小評価レバー。JTRマテリアルライブラリにアルミ、亜鉛、マグネシウム全合金ラインナップ、エンジニアが材料選定と形状最適化並行可能。
ダイカスト欠陥トラブルシューティング速習ガイド
以下表で一般的欠陥、想定原因、即時現場是正アクション要約。
| 観察欠陥 | 想定根本原因 | 即時現場アクション |
|---|---|---|
| 滑らか丸みボイド/表面ブリスタ | 閉込空気/ガス、過剰潤滑剤、ベント閉塞 | ダイ潤滑剤削減;ベント/バルブ清掃;低速段速度調整 |
| 厚肉部スポンジ状不規則穴 | 冷却収縮;不良給湯;局所ホットスポット | 局所冷却強化;加圧保持圧上昇;保持時間延長 |
| 熱処理/焼成後出現ブリスタ/膨れ | 熱膨張閉込ガス(潜在ガス気孔);水分残留 | 水系潤滑剤削減;真空抽出強化;ダイブローオフ延長 |
| 平坦外面浅窪み/凹み | 内部収縮スキン引張り(表面収縮/シンクマーク);局所ホットスポット | ホットエリアスポット冷却;射出圧上昇;サイクル微減 |
パラメータ調整で欠陥解消不能・再発時、より深い原因潜在可能性。広範プロセスレビュー必要:
1. 溶湯品質評価
溶湯水素溶解度は表層下気孔主要制御因子。定期ロータリーデガスと適正フラックス処理で溶湯クリーン化、水素起因気孔低減。炉メンテ怠慢は他プロセス改善阻害。
2. 金型温度分布確認
生産前後でIRサーモグラフィカメラで金型面マッピング。ホットスポット=冷却不足;コールドゾーン=過冷却/水路閉塞。不均一金型温度はガス・収縮双方欠陥直接寄与。
3. エンジニアと部品形状レビュー
欠陥は設定でなく設計由来の場合あり。急激肉厚変化、盲ポケット、鋭利内部コーナーで熱ノード発生。設計変更 ― テーパー角追加、肉厚遷移滑らか化、リブ再配置 ― で機械パラメータ単独では解決不能な持続的欠陥排除多し。
アルミ鋳造問題を生産成功へ転換
収縮やガス気孔対峙が永続コストになる必要なし。解は精密金型設計、能力ある設備、規律ある熱管理の三位一体。これら整列で欠陥率劇的低下。
適切製造パートナー選定がダイカスト欠陥安定制御の鍵。JTR Machineはホットチャンバー・コールドチャンバー両プロセス含むフルスペクトラムダイカストサービス提供、貴社ニーズ対応。
アルミダイカスト一般的欠陥と解決策更なる知見はガイド:アルミダイカスト欠陥の9つの完璧な解決策参照。設計キャスタビリティ最適化パートナー、または単純高品質アルミダイカスト生産パートナー探しなら、JTRへ無料製造性レビューと見積もりご相談ください。
関連ガイド
産業技術
- CamcodeのMetalphoto UIDラベル、米海軍環境耐久性テストで最高評価を獲得
- スマホを一晩中充電しても大丈夫? リチウムイオン電池の正しい知識と充電ベストプラクティス
- フレキシブルPCB実装の最適なメーカー選定ガイド:高品質基板を実現するために
- エンジニアを技術アドバイザーとして活用する:専門性と信頼性の向上
- 周期表を探索 – 横向きビュー
- 超伝導デバイス:基礎、応用、新興高温技術
- 産業技術者にとっての紙ベース手順書のリスク:デジタル化が重要な理由
- Microsoft SWOT分析 2026:詳細な戦略的洞察
- モダン産業における紙ベース作業指示書更新の課題
- バケットコンベア・エレベーターで垂直バルク搬送を効率化
- ロボット溶接とは?仕組み、メリット、用途、手動溶接との違いを徹底解説