



ビデオテープの進化:メディアと家庭用エンターテインメントに革命をもたらした記録媒体
背景
ビデオテープは、メディアと家庭用エンターテインメント産業に多大な影響を与えたビデオ技術の不可欠な構成要素です。当初はテレビ業界が独占していましたが、現在ではビデオテープとビデオ技術は民間部門にも広く普及し、情報の配信方法とエンターテインメントの創造方法に大きな変化をもたらしました。
ビデオテープの核心は磁気記録にあります。1956年に商業導入された磁気記録は、当時比較的新しい技術でした。ビデオテープをはじめとするすべての記録テープは磁性を持つ点で共通しています。実際、ビデオテープの組成はオーディオテープと非常に似ています。ほとんどのビデオテープは、強靭で柔軟なプラスチック材料「マイラー(ポリエステルフィルム)」に微細な磁性粒子の層を塗布した構造です。テープ1平方インチあたり約10億個の磁性粒子が微小な棒磁石のように機能し、テープが電磁石を通過する際に情報の記録と再生が行われます。
磁性粒子はテープの中で最も重要な部分であり、ビデオ信号の取り込みと伝達を担っています。粒子のサイズ、組成、密度、分布がテープの品質を決定します。製造工程では粒子がテープのコーティング層に配列され、記録工程ではビデオヘッドがビデオ信号の電圧変化に応じて粒子をパターン化。再生時には再生ヘッドがパターンを読み取り、映像として再現されます。
歴史
最初のビデオ記録テープは紙基材に錆を塗布したものでした。最初のビデオ記録機は細い金属ワイヤーに信号を記録していました。磁性ビデオテープの方が優れた結果をもたらすことが判明すると、磁気レコーダーが構築されるようになりました。初期の機種の中には、小型電磁石の間をスプール間で移動する鉄合金ワイヤーを磁化する方式のものもありました。
磁気テープはワイヤーのように巻き癖や曲がりがなく扱いやすいため、すぐに主流となりました。当初は酸化鉄などの金属酸化物を粉末状にしてテープに塗布していました。初期のビデオテープの磁性粒子は比較的大きく、製造は容易でしたが、粒子の大きさがテープの性能を制限していました。その後、コバルトを粒子に添加して磁気特性を向上させました。
研究者たちが粒子サイズの縮小を探求すると、より小さな粒子ほど高性能なテープになることが判明。しかし、微細粒子は製造工程でのバインダー材料への分散が困難でした。バインダー材料は後で硬化して磁性層に構造を与える液体混合物です。その後、研究者たちはより優れたバインダー配合と塗布技術に注力し、ビデオテープの品質を大幅に向上させました。
1951年、ビング・クロスビー・エンタープライズが磁気ビデオテープ記録の最初のデモンストレーションの一つを実施。しかし、初期ビデオテープの速度が遅く商業的に実用的ではありませんでした。それでも、放送品質の向上、テープの再利用可能、制作コスト削減といったメリットは即座に認識されました。
1956年、アンペックス社が初の実用的なビデオテープマシンを発表。この第一号機は4つの記録ヘッドと2インチ幅テープを使用する大型リール・トゥ・リール機でした。当然ながらテレビ放送業界の注目を集め、1956年11月30日、CBSがビデオテープを使用して番組を放送した最初のネットワークとなりました。
1969年、ソニーがEIAJ規格の3/4インチUマチックシリーズを発表し、広く普及した最初のビデオカセットシステムとなりました。ビデオカセットはリール・トゥ・リール方式に比べて大幅な改良であり、ビデオ分野に多大な影響を与えました。
1980年代初頭、ソニーがベータマックス方式でビデオカセットシステムのコンシューマー市場を初めて確立。他メーカーも追随し、JVCが導入した0.5インチ(1.3cm)テープのVHSシステムがやがて市場を支配し、現在もその地位を維持しています。1984年、コダックとゼネラル・エレクトリックが8ミリビデオレコーダー(カムコーダー)を発表。1995年にはデジタルビデオテープが登場し、デジタル記録によりバックグラウンドノイズが減少し、映像・音質の劣化も抑制されました。
デジタルテープの登場とDVD(デジタル・ビデオ・ディスク)の台頭により、標準的なビデオカセットの時代は終わったと考える向きも多かったようです。しかし、2001年の推計では90%の家庭がVCRを保有する一方、DVDプレーヤー保有はわずか10%でした。テープ製造技術の新たな進歩と、消費者のビデオテープ嗜好もあって、ビデオテープが恐竜の道をたどるにはまだ長い時間がかかると見られています。
原材料
現代の磁気テープは主に3層構造です:ベースフィルム、磁性層、バックコーティング。ベースフィルムはテープの物理的支持体と主強度を提供します。ベースフィルムは主にポリエチレンテレフタレート(PET)で構成され、耐久性と耐伸縮性に優れます。磁性層はテープの磁気特性を決定します。磁性粉末(酸化鉄などの低エネルギー材料から高エネルギー金属粒子まで)、バインダー(ポリマー、接着剤、潤滑剤、洗浄剤、溶剤、分散剤、帯電防止剤など)、添加剤(カーボンブラック等)、潤滑剤で構成され、摩擦と摩耗を低減します。バックコーティングは潤滑剤で構成され、テープの耐久性と性能を高めます。
設計
まったく同じビデオテープ製造工程を採用しているメーカーは二社とありません。各社独自の材料と工程バリエーションで競争優位を図っています。しかし、基本的な製造プロセスは共通しています。本質的には、透明プラスチックシートのロールを取り、バインダー材料と磁性粒子の混合物で「塗装」し、オーブンで乾燥させ、幅広いプラスチックロールを細いストリップに切断してリールに巻き取る工程です。ビデオテープをコーティングする磁性粒子は針状で、これがテープ表面に高密度で充填されることを可能にします。磁気密度が高いほど高性能なテープとなり、最高級品はより微細な粒子をより高濃度で充填しています。
製造工程
主要ビデオテープメーカーの一つであるソニーによれば、製造工程は混合、塗布、カレンダー加工、スリッティング、仕上げの複数段階からなります。
- 混合工程:テープをコーティングする磁性層、すなわち「塗料」を作ります。磁性粉末を溶剤と分散剤(通常ポリウレタン)で予混合し、粉末が溶剤の表面に浮かないようにします。大型遊星ミキサーで大型金属タンク内で磁性材料を分散させ、分散完了後にバインダー、添加剤、潤滑剤を加えて混合。塗料は自動的にミリング工程へ送られ、大型ローラーでミリング(圧延)され、塗料中の凝集物形成を防ぐせん断作用を生み出します。
- 塗布工程:磁性塗料をベースフィルムに連続的に塗布します。大型ロールのベースフィルムを「コーター」と呼ばれる機械に供給。コーターは全長120フィート(36.6m)、消費電力400kW。フィルムは6つのモーターで低張力状態で引き抜かれます。工程開始時、テープはコーターのヘッドエンド(アンワインドエンド)に入ります。ロールエンドをコーターが検知すると新しいロールが自動的にスプライスされます。「フライングスプライス」と呼ばれる機械装置が、回転中に古いロールの端を切断し新しいロールを接続します(工程を止めずに「その場で」スプライスできるためこの名で呼ばれます)。新しいスプライスが通過するまでコーターヘッドは塗布を停止します。
- コーターヘッドがベースフィルムに磁性層を塗布。コンピュータが工程を監視・制御し、欠陥のない薄く均一な磁性塗料層を形成。層厚はサブミクロン(メートルの百万分の一)単位で測定されます。最も一般的な塗布方式は押出塗布で、圧力で小さな開口部から塗料を吹き出し、ベースフィルムが通過する際に滑らかな層として付着させます。
- 塗布後、まだ湿ったテープを強力な磁場に通し、新しく塗布された層の磁性材料を物理的に配向させます。最初はバインダー上にランダムに配列していた粒子が、効果的な磁気記録のために同一方向へ配向されます。これはバインダーが硬化する過程でテープを磁場に通すことで実現。粒子の分散と配向が均一であるほどテープ性能が向上します。磁性層は乾燥工程へ進みます。
- 乾燥により、配向された粒子が位置変化する前に固定されます。乾燥中に混合用溶剤が蒸発・回収され、テープの磁性層が安定化。乾燥完了後、X線スキャナが新しく塗布された層の均一性をチェックします。
- 乾燥・スキャン後、テープは幅4フィート(1.2m)以上、長さ1,000フィート(305m)以上の大型ロールに巻き戻されます。開始時のフライングスプライスと同様に、テープにスリットを入れ新しいロールへ自動巻き取り開始。塗布中のテープ張力は一定に保たれ、巻き取りロールが徐々に大きくなるにつれ巻き取り速度を徐々に低下させ、最初から最後まで張力を均一に保ちます。
- カレンダー加工:この段階では磁性粒子間の空間が完全に固定されていません。カレンダー加工(鋼製ローラーと弾性ローラーの間で新しく形成された層を圧縮)によりこの空間を最小化し、磁性粒子の充填密度を高めてテープの磁気密度を最大化、磁性層表面を平滑化してテープ・ヘッド接触を改善します。テープは自動的に一連のローラーを通過。鋼ローラーがテープ磁性面に、弾性ローラーがテープ裏面に接触し、フィルム全体に均一な圧力をかけます。この工程後、テープの最終的な表面特性と厚みが確定。スリッティング工程へ進みます。
- スリッティング:カセット収納前に、テープをそのフォーマットに定められた幅にスリットします。一般的なテープ幅は0.5インチ(1.3cm)、0.75インチ(1.9cm)、1インチ(2.5cm)。テープを2組の刃を持つスリッターにスプライスし、テープが引き抜かれる際に刃が所望の幅に切断。スリッティングは極めて精密な工程でテープ品質に直結します。通常レーザーで折れ目やピンホールなどの欠陥を検出しながら監視されます。テープは所望幅のマイクロメートル単位でスリットされ、VTRやカムコーダーでのスムーズな動作を保証。不良なスリットエッジは酸化物、ベースフィルム、バックコート粒子の剥離を招きます。スリット後、クリーニングワイプで工程中に付着したデブリを除去。テープは長い「パンケーキ」ロールに巻き取られ、映画フィルムのロールのような外観になります。これで仕上げ工程(カセットへの収納)の準備が整います。
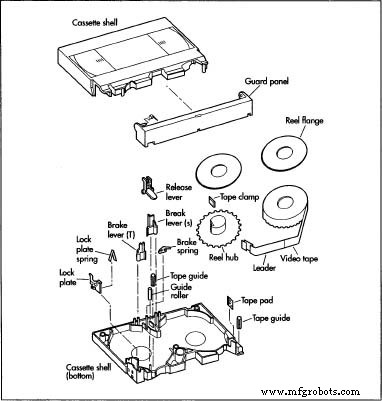
- 仕上げ工程:テープカセットを製造します。カセットシェル自体は溶融プラスチックを金属キャビティ(金型)に流し込み、上下2つの半分に成形。5本のネジで固定されます。ビデオカセットシェルの構成部品:テープを保持する2つのスプール、テープを安全に内部に収めるスプリング付き可動ドア、テープを傷から守るステンレスピンとローラー、記録・再生時にテープをガイドする低摩擦ローラー、ホコリ付着を防ぐ帯電防止リーダー、テープがシェル内で暴れないよう固定する2つのスプリング付きロック。空のカセットシェルにはリーダー付きハブが装着済み。リーダーをパンケーキロールに自動スプライスし、イン・カセット・ローディングマシンにセットして所定量のテープをカセット内に巻き取り。その後、充填済みカセットを梱包インサートとともに組み立て、保護スリーブに入れます。最後にカセットを包装・箱詰めして出荷します。
副産物・廃棄物
一部の製造プラントでは、塗布工程で使用される溶剤を生産中に回収・精製し、さらなるテープ製造に再利用しています。溶剤は空気流を用いた乾燥機で蒸発させ、空気と溶剤の混合気をパイプで溶剤回収ステーションへ送ります。ここで溶剤と空気を分離し、溶剤を蒸留・貯蔵して再利用します。
品質管理
一般的に品質管理は製造工程全体を通じて継続的に行われます。コンピュータ、X線、レーザーで各段階を監視し、原材料も検査されます。ソニーでは製造開始前に品質管理ラボが、テープ処方の仕様書に基づき原料をチェック。酸化物と金属粒子の均一性とサイズ、磁気「フットプリント」が磁気特性に適合するか、バインダーと潤滑剤の純度、ポリエステルベースフィルムの一貫性と強度を検査します。
将来展望
技術と製造の最近の進歩により、さらに優れたテープが可能になり、未来への道筋が示されています。新世紀の変わり目には、人々が使用していたテープの多くは酸化物テープでした。活性磁性コーティングは何らかの酸化金属でした。純金属コーティング、いわゆるメタルエバポレーテッドテープ(蒸着メタルテープ)が優れていることが実証されています。メタルエバポレーテッドテープの製造では、磁性粒子をバインダーに含ませて塗布する代わりに、固体から蒸発させてベースフィルムに堆積させる別のプロセスを採用。電子ビームで真空チャンバー内で金属を数千度まで加熱し、金属を気化させて特別に調製されたベースフィルムに付着させます。保護コーティングをこの磁性層に施します。結果として、バインダーを使用しないため、粒子が固体金属に近い密度でメッシュした、滑らかで薄く高密度な純磁性粒子フィルムが得られます。この種のテープは比較的新しい技術であり、その全ポテンシャルはまだ開拓待ちです。ソニーはアドバンスト・メタル・エバポレーテッド(AME)プロセスでこの新技術をリードしています。
さらに学ぶには
書籍
Alldrin, L., et al. The Computer Videomaker Handbook. 2nd ed. Boston: Focal Press, 2001.
Nmungwun, A. Video Recording Technology: Its Impact on Media and Home Entertainment. New Jersey: Lawrence Erlbaum Associates, 1989.
Heller, N., and T. Bentz. The Great Tape Debate: Evolution of the New Video Format. New York: Knowledge Industry Publications, 1987.
その他
Stoffel, T. Videotape Systems Theory Web Page. December 2001. < https://www.lionlmb.org/quad/theory.html >.
Web Page. December 2001. < https://www.mtc-open.net >.
Dan Harvey
製造プロセス