



キャラメルの芸術と科学:歴史、製造、品質管理
背景
キャラメルは、セロファン包装された小さなバター風味の茶色い四角い菓子として親しまれる一方、チョコレートバーやポップコーンのコーティングとしても甘く弾力ある食感を提供します。理想的なキャラメルは甘さと硬さのバランスが取れており、メーカーは過度に柔らかいものを「ショート」、極端に噛み応えがあるものを「ロング」と呼び区別します。多くの菓子と同様に糖・シロップ・水を基礎としますが、乳固形分と脂肪を独自に含むため、冷却時にガラス状になるハードキャンディとは異なる食感を生み出します。キャラメルは約118℃(245°F)の「堅い球状期」まで加熱されるため水分を多く保持し、室温で押し出しや成形が可能で、チョコレートバーなど多用途に使われます。
キャラメルの本質は、加熱による乳タンパク質と糖のメイラード反応にあります。一般的な工程では、糖シロップを目標水分まで煮詰め、脂肪と乳を加えて加熱し、乳白色から濃い茶色へ変化させます。乳固形分が穏やかにカラメル化する香りが適切な風味発達の合図です。さらに約143℃(290°F)まで加熱するとトフィーとなり、割れるほど硬いキャンディになります。
チョコレートはキャラメルの最高の相棒ですが、単体でもスニッカーズ、キャラメルアップル、ミルクダッズなどで輝きます。バータイプでない場合は流し込み、スコア入れ、カットしてプレーンな四角い粒として楽しめます。バニラ、チョコレート、メープル(糖蜜と黒糖使用)、クリームキャラメルなどが一般的です。大量生産品が主流ですが、少量生産のグルメ版を提供する職人菓子店も増えています。
家庭でも比較的容易に作れるため、ホームベイカーの人気プロジェクトとなっています。
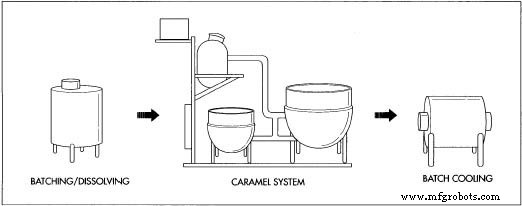 キャラメル製造では、原料計量、機械混合、安定加熱、冷却、押し出し、小さな四角粒への成形が行われます。
歴史
キャラメルの起源は初期の砂糖利用に遡りますが、最初の甘味は蜂蜜だったと考えられます。アラブ人と中国人は果実やナッツを蜂蜜でコーティングする砂糖菓子を作り、これは精製糖より古い技術です。中世には精製糖が希少で高価だったため菓子は贅沢品でした。17世紀になるとアメリカで深い釜で砂糖と水を煮詰めハードキャンディを作り、脂肪と乳を加えて最初のキャラメルが誕生しました。
19世紀初頭、てんさい糖の菓子利用が広がりましたが、ハードキャンディが主流でした。19世紀半ばには米国に約400社の菓子メーカーが存在し、多くが小規模店舗でキャラメルを製造。1857年ペンシルベニア生まれのミルトン・ハーシーは1886年ランカスターキャラメル社を設立し、後にチョコレートへ転向。キャラメルでの初期成功が世界的チョコレート帝国の基盤となりました。1895年創業のゲーツキャンディ社など老舗ブランドは今もクリームキャラメルを専門にしています。
初期製造は銅製釜とガス炎、キャンディ温度計を用い、大理石板に流し冷やし、スコア入れしてカットしていました。現代では真空冷却バッチクッカーを採用し、最小限の手作業で急速冷却が可能です。ブラックスコンフェクションズは米国最大級のキャラメルメーカーの一つです。
原材料
配合はメーカーと品種により異なります。典型的な大量生産バニラキャラメルには、牛乳(または加糖練乳)、コーンシロップ、砂糖、油、乳清、炭酸カルシウム、塩、香料、バター、場合により植物油、糖蜜、コーンスターチなどが含まれます。乳は必須で、その固形分がメイラード反応を起こしキャラメル風味を生みます。コーンシロップは甘み付与と糖の溶解維持による粒状化防止に寄与。バターは風味最良ですが高価なため、多くのメーカーはバターと安価な脂肪をブレンドします。フレーバー付きキャラメルは配合を調整します。
製造工程
大量生産には高度な設備が用いられますが、基本ステップはバッチング、調理、冷却、押し出し、成形の順で一貫しています。
- 全原料を計量し、バッチングマシンへ自動投入。液体と粉体成分が上部タンクで混合され、コンピュータ制御の撹拌翼が精密ブレンドを行う。
- 混合後、スラリーは下部タンクへ流れ、蒸気加熱で目標温度まで上昇。ギア駆動攪拌機が固形分を溶解し、底部に沈殿した焦げ付きタンパク質をスクレーパーで除去しつつ再分散させ均質性を維持。
- 加熱混合物は加熱サージタンクを経て、ステンレス製スクレープドサーフェス熱交換器へ。可変速モーター駆動のスクレーパーシステムが蒸気ジャケット付き狭い通路を通過させ、急速な水分除去を促進。
- 濃縮バッチを蒸気ジャケット付きカラメライジングタンクへ移送。連続循環で蒸気に曝し均一なカラメル化を実現。吐出弁で次の工程へ送る。
- 約116℃(240°F)で冷却必須。幅4フィート、直径12フィートの大型冷却ホイールがキャラメル膜を約3.2mm(1/8インチ)の薄層に延ばし、回転に伴って固化させ扱いやすいシート状にする。
- バッチローラーがフィルムをロープ状に引き伸ばし、均一ピースにカット。各キャラメルは自動包装、計量、シールされ袋詰め、段ボール箱詰めされ出荷される。
品質管理
自動機械には入念なキャリブレーションが不可欠。糖過多で粒々食感、水分過多でベタつき、水分不足や過熱で硬い「ロング」食感になる。温度精度が極めて重要で、数度の差が食感を変える。
経験豊富な職人キャラメルメーカー、特に小規模アーティザナルバッチ(14〜23kg)を手掛ける者は、視覚・嗅覚・触覚の感覚評価で自動化では捉えきれない微細な変動を検知する。自動化時代でも人的監視は不可欠。
原料品質が最優先。コーンシロップ、乳等は業界基準適合のためサプライヤー段階で厳格試験。最高グレード原料のみ使用し一貫性と安全性を確保。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ファイバーレーザーマーキング:現代産業向けの精度、速度、汎用性
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- バイク搭載フィッシングリグのラピッドプロトタイピング: CADから実釣まで