



万能ダクトテープ:強度、柔軟性、日常用途
背景
ダクトテープは片面にポリエチレン樹脂コーティング、もう片面に強力なゴム系粘着剤を塗布した布テープです。他テープと異なり布基材が強度を与えつつ、手で容易に裂けます。また非常に柔軟で多様な表面に接着可能。本来は空調ダクト等用途で設計されましたが、消費者が幅広い用途を発見。家庭修理、ネジ・釘代わりの留め具、自動車整備等に使用。スノーモービル愛好家は凍傷・日焼け防止で鼻に貼ることさえ。この製品への関心は高く、型破りでしばしばユーモラスな用途を紹介する書籍やウェブサイトまで存在します。例:『The Duct Tape Book』ではエプロンやトランポリンカバー製作法を解説。
歴史
ダクトテープの歴史には異説あり。マンコ社(ダック™ブランド製造)によれば、第二次世界大戦中1940年代、ジョンソン・エンド・ジョンソン傘下パーマセルが開発。他説では1920年代、3M社リチャード・ドリュー率いる研究者が発明。大半の説でパーマセルが戦時中に完成させた点は一致。最先端技術で多層粘着剤をポリエチレンコート布基材へ結合する工程を開発。初期製品は「ダックテープ」と呼ばれた——水を鳥の羽のように弾くから、或いは帆布(ダッククロス)製基材だったからとも。
起源どうあれ軍が多用途採用。初期用途は弾薬箱固定、「ガンテープ」と呼称。空軍は銃口カバーに使用し離陸時空気抵抗低減。多くの軍用品同様オリーブグリーンだったが、戦後お馴染みの銀色へ変更。メーカーが一般消費者向け販売開始、強制通気暖房住宅のダクト工事でネジ・ボルト同等の効果と判明し普及。
消費者需要拡大に伴いマーケターが消費者向け包装改良。マンコ社によれば同社が最初にシュリンクラップ・ラベル包装で棚陳列容易化。グレード識別容易に。1999年マンコ社販売量約5,352メートルトン(5,900ショートトン)、延長396,240km(246,217マイル)達す。
設計
ダクトテープはグレードにより用途別設計。グレードは粘着剤タイプと基材強度の組み合わせで決定。布地強度は糸本数依存、これが裂断強度決定。例:軍用グレード裂断強度18kg(40ポンド)、安価品は9kg(20ポンド)程度。連邦政府仕様品は詳細12ページ仕様書準拠必須。商用グレードは緩やか、通常ユーティリティ・汎用・プレミアムに分類。特殊グレードに「ニュークリアテープ」(原子炉用)、「時速322km(200マイル)テープ」(レースカー専用)等。
原材料
コットンメッシュ
コットンメッシュがダクトテープの骨格。引張強度と双方向裂きやすさを両立。織り密度と糸本数多いほど高品質、高強度、クリーンな裂け目。プレミアム品は平方インチあたり44×28本。この生地使用品は高価。コーティング機械上で展開時「ウェブ」と呼ばれる。
ポリエチレンコーティング
コットン生地にポリエチレン(プラスチック)コート、湿気と摩耗から保護。柔軟で凹凸面への密着向上。ポリエチレン溶融し予備コーティング工程で生地へ塗布。コート済み生地をロール巻きし粘着剤塗布工程まで保管。
粘着剤化合物
ダクトテープ粘着剤は二点でユニーク。第一、ゴム化合物配合で長期接着力確保。他テープは典型的に結合力劣るポリマー系。第二、セルロファンやマスキングテープより遥かに厚い塗布厚で粘着特性増強。
製造工程
粘着剤配合
- 1 ダクトテープ用ゴム系粘着剤を多段階工程で調製。第一段階でブランウェイ型ミキサー(蒸気ジャケット付きステンレス槽、高トルクミキサー搭載)で配合。ゴム化合物をペレット投入、加熱混合し溶融均質化。処方指定のタッキファイア、粘度調整剤、酸化防止剤、その他添加剤をブレンドタンクへ追加。最終混合物は濃厚だがポンプ移送可能な滑らかさ、コーティング機接続ホルダータンクへ。
粘着剤塗布
- 2 粘着剤と生地を高度コーティング設備で合成。まずローラーミルで加熱軟化。ローラーミルは隙間わずかな中空ローラー(重厚ステンレス製)、高トルクギア・モーターで定速回転。ローラー内部へ水循環で温度制御。トップローラー127℃(260°F)、センターローラー38℃(100°F)維持。シリンダー固定で微小隙間のみ。ローラー回転でゴム化合物投入、摩擦熱で軟化しローラー表面に薄いシート状粘着層形成。
- 3 別組ローラーで生地供給。第3ローラー(93℃/199°F)が粘着層接触。この「カレンダリング」工程で粘着剤を生地へ転写。ローラー隙間制御で塗布量調整。粘着剤準備完了後、ポリエチレン予備コート済み基材生地を保管ロールからコーティングローラーへ供給。基材が第3ローラー接触時に
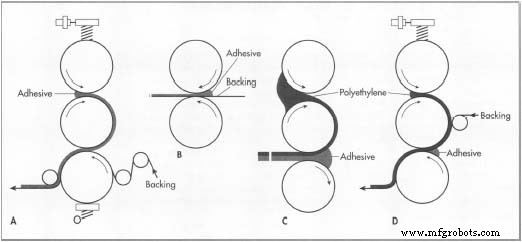 A. 3ロール感圧テープカレンダー。B. 2ロール粘着カレンダー。C. ポリエチレン・粘着カレンダー。D. ポリエチレンコート布テープカレンダー。 転写ローラーから粘着剤をピックアップ。重厚粘着剤塗布に用いるこの工程をカレンダリングと呼ぶ。0.05mm(0.002インチ)薄膜も可能だが0.1mm(0.004インチ)以下で均一性低下。ローラー微小たわみで隙間ムラ生じ、ウェブ横方向に塗布重量変動発生。
- 4 塗布後テープ生地を大型ダンボールコアへ巻取り。十分量巻き上がりロール満杯でスピンドルから外し、カット工程エリアへ移送。保管ロール約152cm幅、91cm径。
再巻取りとスリッティング
- 5 コーティング完了後、ロールを最終サイズへカット。「アンスプーリング」(繰り出し)で大型ロールを複数ナイフ装備機械へ展開。ナイフでウェブを狭幅分割、小型ダンボールコアへ再巻取り。この工程を「スリッティング」と呼ぶ。
包装作業
6 最終段階でダクトテープロールを販売用包装。通常シュリンク包装、単巻或2〜3巻セット。箱詰めし出荷。
メーカーにより上記工程を自動化で少工程化可能。例:パーマセルは自立装置で混合・加熱・基材へ粘着剤固定を一括実施。溶剤使用せず無公害で粘着剤調製可能。
品質管理
ダクトテープは米国材料試験協会(ASTM)標準試験法準拠必須。粘着剤の二大特性測定:接着強度(他表面への付着力)と凝集強度(布基材への付着力)。一般的評価法:標準ステンレス板へ貼付、剥離力測定。板面残留粘着剤量確認。粘着層自体の基材密着監視。剥離残留状態をクリーピング、クレイジング、ウージング、ブリーディングと呼称。フィッシュアイ(粘着剤塗布ムラ)も監視対象。
標準試験外に各社独自評価法も。破断点測定、巻き戻し時の「スクランチ」音評価(消費者は激しい剥離音を強度の証と認識)、クイックスティック測定(粘着面上へピンポン球発射し停止距離測定)等。
優れた粘着力で定評あるダクトテープだが、独立研究者試験では意図通り機能しないケース判明。1998年、エネルギー省ローレンスバークレー国立研究所のマックス・シャーマンとイアン・ウォーカーが12ブランド評価。夜昼・冬夏温度条件模擬の加速劣化試験設計。標準フィンガージョイントで小径ダクト大径接続、各ブランド巻き付け、家庭冷暖房相当温湿度条件でシール性評価。高温ベーク試験も実施。大半接続部で50%以上漏洩、多くブランドが氷点下(0℃/32°F)或93℃(200°F)超で機能不全。テープ業界は反論、最適効率にはカラー或クランプ併用必要と主張。
将来展望
環境とコスト考慮で高機能維持しつつ低コスト・低環境負荷新粘着剤処方開発研究進行中——汎用ダクトテープ5cm幅×46m巻き約3ドル。マーケティング観点でも製品改良推進。極端温度で機能不全との批判受け、厳しい熱冷変動耐性の高度処方開発中。初めてフレキシブルダクト用ダクトテープ専用正式規格策定進行中。メーカー支持、UL(製品安全試験機関)認証取得で売上拡大期待。
製造プロセス
- Loctiteとダクトテープ:産業設備での応急処置が失敗する理由
- セロハンテープ:歴史、製造、環境影響
- デジタルメモリが重要な理由
- 建設現場でフロアマーキングテープを効果的に使う5つのエキスパートヒント
- テナックスPPS炭素繊維TPUD:高性能・低コスト単方向テープ
- INOMETA、レーザーアシストテープワインディングシステムでポートフォリオ拡大
- ファイバーグラス接着テープ:-40℃〜260℃耐熱で産業用途に最適
- ファイバーグラス接着テープ:高温耐性と多用途応用
- 高温ガラス繊維布テープ:エレクトロニクス・自動車向け優れた耐熱保護
- Addcomposites、フィンランドで先進テープワインディング機能を導入
- T26 構造用エポキシ樹脂 EP-UDテープ付き – 高性能・低粘度RTMソリューション