



ハロゲンランプ:技術、歴史、そして未来——専門家の視点
概要
ハロゲンランプは、ガラス球内にタングステンフィラメントを封入した進化した白熱光源です。従来の白熱電球はガラス内を真空にするか、窒素、アルゴン、クリプトンなどの不活性ガスを充填しています。電流でフィラメントを3,600°F(2,000℃)以上に加熱すると発光しますが、タングステンが蒸発して球壁に付着し、黒化と光出力の低下を招きます。
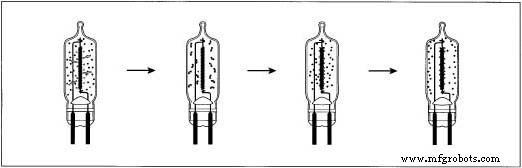
ハロゲンランプはいくつかの重要な革新でこの問題を解決しました。球にはソーダ石灰ガラスではなく石英ガラス(融解石英)が用いられ、不活性ガスに加えて微量(通常1%未満)のハロゲンガス——最も一般的には臭素——が封入されています。ハロゲンは付着したタングステンと反応してタングステンハライドを生成し、これが高温のフィラメントに達すると分解してタングステンをフィラメントに戻します。この「タングステン・ハロゲン・サイクル」により、ランプ寿命を通じて安定した光出力が維持されます。
このサイクルを機能させるには、球内温度が482°F(250℃)以上に達する必要があります。石英またはアルミノシリケートガラスはこの高温に耐える強度が必要なため、ハロゲン電球はより小型で厚い壁を持つ構造になっています。内部圧力の上昇とクリプトンやキセノンなどの高級充填ガスの使用により、タングステンの蒸発がさらに抑制され、ランプ寿命が延び、より高いフィラメント温度による効率向上が可能になります。
標準的な白熱電球と比較して、ハロゲンランプはより明るく、消費電力が少なく、寿命は2,000〜4,000時間(従来品の750〜1,500時間の2〜4倍)です。電力範囲は通常20〜2,000W、低電圧タイプでは4〜150Wです。一部のハロゲン電球には外殻に赤外線反射コーティングが施され、熱をフィラメントに戻すことでフィラメント温度を上昇させ、必要ワット数を削減します。これらの利点がある一方で、ハロゲンランプは蛍光灯やHIDタイプより効率が劣り、121〜482℃の高温に達するため、不適切な使用では火災リスクを伴います。
歴史
電気照明の進化は油灯とガス灯から始まり、19世紀の白金フィラメント電球に置き換わりました。最初の実用的なカーボンフィラメント電球は1860年に登場し、トーマス・エジソンが1878年に改良、1911年にはタングステンフィラメントに置き換わり初の真空タングステン電球が生まれました。1913年にはゼネラル・エレクトリックが不活性ガス充填タングステン電球を発売し、米国では年間2億個以上が生産されるようになりました。
ハロゲン技術は1950年代後半に登場し、最初の商用ハロゲン電球は1959年に発売されました。これらはスタジオ照明、プロジェクション、自動車ヘッドランプで早期に採用され、1970年代には高速生産向けのアルミノシリケートガラスの開発を促しました。1990年代には米国国家エネルギー安全保障法(1992年)による非効率な白熱電球と蛍光灯の段階的廃止など、大きな規制変更がありました。この時期、ハロゲン出荷は年間約15%成長し、照明機器市場は1998年に100億ドルを超えました。
安全性懸念から1997年にハロゲン・トルチエールのリコールが発生しました。器具設計の不備と過度の発熱が原因で、新モデルには保護用ワイヤーガードの追加が義務付けられました。現在、ハロゲン赤外線反射(IR)ランプは、無駄な赤外線エネルギーを電球内に反射させるコーティングを採用し、追加ワット数なしでフィラメント温度を上昇させ、光出力を向上させています。
原材料
ハロゲン電球は通常、融解石英またはアルミノシリケートガラスで作られます。石英は900℃まで耐え、アルミノシリケートは低ワット電球(≤120W)に適しています。タングステンフィラメントは延性を確保し歪みを防ぐためドープ線から製造されます。モリブデン箔で球を密封し、ベースはセラミック、ガラス、金属からなる既製品を使用。充填ガス——アルゴン、窒素、クリプトン、キセノン、臭素、水素、酸素——はシリンダーまたは液体で供給され、天然ガスが使用される場合は公共配管から直接供給されます。
設計
電気的性能はフィラメント線の寸法と形状に依存します。高電圧・高ワット数にはより長いまたは太いフィラメントが必要です。一般的な構成にはラウンドコア、フラットコア、ダブルフィラメントがあり、それぞれ特定の照明用途に最適化されています。フィラメントはランプの用途に応じて軸方向または横方向に配向されます。
製造プロセス
コイルの製造
- 自動ボビンを用いて細いタングステン線をコイル状に巻くことで効率的なフィラメントを作ります。ラウンドコアは円筒ロッドに、フラットコアは長方形ロッドに螺旋状に巻き、ダブルフィラメントは太い副コアの上に細い主コイルを重ねて構築します。
球の成形
- ガラス管を所定長に切断し、軟化した頂部をタングステンカーバイドホイールでドーム状に成形します。
- 排気管をドームの開口部に挿入し、メイン管に融着。これにより排気と充填ガスの導入が可能になります。
マウントの製造
- マウントは、予め成形したタングステン線を石英ロッドに埋め込み、フィラメントを支持線に溶接し、モリブデン封着箔を取り付けて作ります。
- 完成したマウントは1,925°F(1,050℃)の水素炉で処理し、フィラメントを損傷する酸化物を除去します。
封着
- プレス封着機でマウントと球を気密接合します。球のベースを3,272°F(1,800℃)に加熱しながらステンレス製プレスパッドで20〜60psiの圧力をかけ、石英をモリブデン箔に封着。排気管を通じて不活性ガスを流し酸化を防ぎます。
排気と充填
- 真空ポンプで球内の空気を除去し、排気管からハロゲンガス混合物を導入。大気圧以上に加圧後、液体窒素で冷却して充填ガスを凝縮。ガス・酸素バーナーで排気管先端を溶融封止し、ガスを内部に閉じ込めます。
ベース取り付け
- ベースは電気接続と取り付けを提供します。ガラス、セラミック、金属製ベースを耐熱・耐湿性セメントで接着、または特殊用途では機械的に固定します。
梱包
- 試験後、ランプは小売箱またはバルクカートンに自動または手作業で梱包されます。
品質管理
封着後、ランプは耐圧試験(充填圧力に応じ40〜100気圧)を受け構造的完全性を確認します。リークテストではロータリー機上で点灯し、黄色い色調なら大量漏れ、アーク放電なら機械的欠陥を示します。各ロットからランダムサンプルを抽出し、ワット数、温度、光出力、寿命などの仕様を検証します。
副産物・廃棄物
不良石英はリサイクルまたは適切に処分。排気管は再利用可能。タングステンスクラップは回収・売却。品質不合格品は廃棄。メーカーは有害廃棄物を避けるため鉛フリーはんだを採用し、EPA TCLP規制に準拠しています。
将来展望
ハロゲンランプ出荷は年率7.7%成長し、2003年までに5,800万個に達し、白熱電球販売を上回ると予測されます。アジアからの輸入やコスト圧力などの市場動態により、単価上昇は緩やかになると見られます。メーカーは優れた効率、長寿命、低環境負荷の電球提供を目指します。米国照明市場は2005年までに150億ドルを超え、白熱電球が依然として主流ですが、競争とセクターの減速により成長は鈍化する見込みです。
製造プロセス
- 塗装ブラシ:種類、材料、製造工程を徹底解説
- ラバランプ:歴史、設計、製造の秘密
- スマート信号機:IoTで実現する適応型街路灯
- ホットグルー棒で作るLEDマトリックスランプ - カラフルなディスプレイを自作
- Zerynth Lamp: NeoPixel LEDでスマートIoT間接照明制御
- オールインワン太陽光発電ハブ: 充電コントローラー、インバーター、モバイルバッテリー、LEDライト
- 基本の6V電池・ランプ回路の構築とトラブルシューティング
- 白熱ランプの非線形抵抗を探る:実践ラボガイド
- 可変インダクタ実験:磁気透磁率と誘導性リアクタンスの探求
- エジソンの電球からオーディオンへ:真空管の初期進化
- 三極管:真空管技術の基石