



帆船:水上の自由、贅沢、革新
背景
水辺を愛する人々にとって、帆船は水面を滑走する手段です。水面が凍結しても、アイスボート(船底にランナーやブレードを持つ帆船)なら氷上を滑走可能。帆船は移動手段であり、シンプルな艇から最も精巧なレーシングヨットまで多様なレクリエーション、さらには住居形態でもあります。カスタム艤装とクルーを備えた巨大ヨットは富の象徴。小さな帆一枚の一人乗り艇は自由の象徴。雄大な旧式クリッパー船は歴史的海戦、香辛料・茶貿易、「フライング・ダッチマン」のような海の伝説を想起させます。帆船と白波、雲が織りなす湾や湖の風景は絵画に最適で、永遠の記憶となります。
セーリングはかつて富裕層の趣味でしたが、余暇時間と可処分所得が「平均的」な人にも広がったことで、最も人気のあるレクリエーションの一つとなりました。帆船はハンドメイドまたは工場製で、11フィート(3.4m)未満のデイセイラー、ディンギー、大型単桅帆船、二桅のヨール、大型ヨットまであらゆるサイズが存在。ヨットは歴史的帆船(ブリガンティン、カッター、クリッパー、スクーナー)を模しています。レース用艇は速度と機動性に特化、船室を備えたクルージング艇は快適性重視でより堅牢。多くの帆船は無風時や迅速な帰港のため、船内外機ディーゼルエンジンを搭載しています。
もちろん、帆船を他の船と区別するのは帆です。帆は風を受けて船を推進する布切れ。現代の帆は主にダクロン(ポリエステル繊維)製。繊維を熱で融着させているため、織物のような隙間から風が漏れず、表面摩擦係数が極めて低い。ポリエステル帆は軽量で伸びが少ないのも特徴です。
帆は大別して「角帆」と「三角帆」の二大カテゴリーに分かれ、さらに多数のサブクラスに細分化されます。角帆は船の主軸に直角に取り付け、風圧で推進。風は角帆の後面(アフターサイド)のみに当たります。三角帆は船の主軸に平行、前帆(フォアセイル)は船首、後帆(アフトセイル)は船尾に配置。三角帆は両面を前進力に利用でき、風の力を最適に活用するよう調整可能です。
サブクラスは支持索具や隣接ギアに因んで命名。マストは重要な識別子。三桅帆船には前桅(フォアマスト)、主桅(メインマスト)、後桅(ミズンマスト、船尾寄り)。単桅艇は主桅のみ。二桅艇は前桅と主桅、または主桅と後桅(後桅がより短い)。船体部位に因む名:ガフ帆、ジブヘッド帆、スプリット帆、ラティーン帆、ラグ帆。用途別:夏用帆(熱帯)、ストーム帆(悪天候)、レース帆(レーサーのみ)、クルージング帆(標準セット)。三桅の角帆装備船は最大20枚の固有名と目的を持つ帆を搭載可能。
歴史
最古のボートと筏には獣皮が帆として使用されました。エジプト人など古代文明は葦を編んでマット状の帆を作りましたが、エジプト人は紀元前3300年頃には布帆を製造した最初の民族です。フェニキア人など地中海の偉大な航海者たちは布帆で航海。数世紀にわたり、麻、亜麻、ラミー、ジュートなど多様な繊維で織られた帆が帆職人のお気に入りでしたが、大航海時代(約1450〜1650年)を通じて亜麻繊維が主要素材でした。綿花は栽培と加工の進展に伴い徐々に亜麻に取って代わられました。1851年、レースヨットアメリカ号の勝利が綿帆の優位を決定づけました。この米国ヨットがイギリス南部ワイト島周回レースで英国艇14隻を破り、世界最高峰のヨットレース「アメリカズカップ」の名の由来となりました。
帆船自体は丸太や簡素な筏から始まりました。軍事利用と地中海を網羅する商船ネットワークから、水を効率的に切り裂く洗練された船体形状が発展。デイセイラーが釣りとレクリエーション向けに建造される際、スクーナーやカッターなど軍艦の縮小版でした。王族や富裕層の玩具だった精巧なヨットも軍艦を模倣。1850年頃、物理学・工学・建築原理に基づき効率的な船体等を設計する新分野「船舶工学」が確立。帆と索具の速度への影響は1920年まで本質的に無視されていましたが、以来空力学が設計に導入。今日、アメリカズカップ艇のような複雑な艇の改良は風洞実験など、船体・水・風・帆に適用される高度な解析に基づいています。
年間の大半が凍結する地域では、船底にランナーやブレードを取り付け氷上を滑走するアイスボートが発展。考古学的にスカンジナビアで紀元前2000年頃のアイスボート証拠が発見。スカンジナビア、オランダ、ラトビア、ロシアなどバルト海沿岸諸国の目撃記録はより近世、最古は17世紀。米国では1790年、ニューヨークのハドソン川を往来したのが新大陸初のアイスボート。暖水域の対応艇と同様、レース用アイスボートはアイスヨットと呼ばれ、アイスヨッティングがスポーツとして認知されたのは19世紀です。
原材料
帆船メーカーは生産規模に応じて自社製造か外部調達かを選択。通常専門サプライヤーから供給されるのはマスト、帆、エンジン、金属艤装。一方、ボートビルダーは自社でFRP船体を製造、強化FRP鋳造にはゲルコートポリエステル樹脂、触媒、織り込みガラスロービング、ガラス繊維を使用。木製船体メーカーは同様に木材を自社で調達、乾燥、成形。
ロービングは麻袋のようなストランド状素材。バイアキシャル、トライアキシャル、ニットストランドで織布可能。設計者は設計と完成艇の想定重量に応じてロービング種類を指定。帆船は軽量高速から強靭で高い耐航性まで幅広いスペクトルをカバーします。
デザイン
メーカーは通常複数の特定ラインを展開。設計図はブループリントに製図またはCADで作成。新設計の場合、図面から空の船体外側形状と完全一致する木製プラグを製作。プラグを研磨・ポリッシュし、ボートビルダー用テフロンのような滑らかなコーティングを施し、そこから他素材を剥離可能にします。
プラグ外側に型を積層、型の内側が完成艇の外側モデルになります。この型はFRPで鋳造され、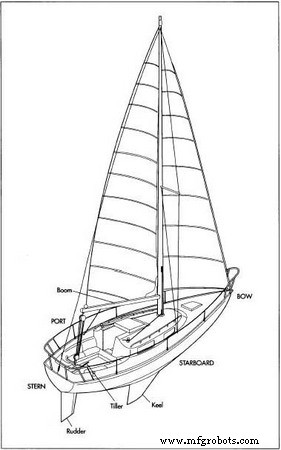 帆船。完璧でなければなりません。プラグと型の製作は高コストのため、設計者は紙上の計画に確信を持ってから着手しなければなりません。
型が完成・承認されれば、この設計の帆船複製に使用可能。図面、プラグ、型から艤装の数と種類、エンジン、帆、内装を算出し、生産前に専門サプライヤーへ発注。
製造工程
製造帆船は典型的に11フィート(3.4m)デイセイラーから28フィート(8.5m)以上のディーゼルエンジン・居住区画付きラグジュアリー艇まで。以下は小型FRP艇の建造工程ですが、大型艇についても言及します。
船体
船体建造は外側から内側へ進行。型の内側接触面が船体外側になります。型にパーティング剤(離型剤)を塗布、完成時に船体を型から離しやすくします。顔料を型内側に配置、実質的に「塗装」が最初の工程になりますが、顔料は最外層のFRPと樹脂に取り込まれます。利用可能な顔料の多様さにより、虹色のあらゆる色彩が可能。
船体のスキンコートは4〜5オンス(124〜156g)のブローンファイバーグラス(綿菓子状)で形成。後のロービングとは異なり、ランダムストランドのファイバーグラスを吹き付け手で広げます。スキンコート厚は約5ミル(0.005インチ、0.13mm)ですが、ロービングのパターンが外装仕上げに透けて見えないよう十分な厚みです。ゲルコートを塗布しファイバーグラスを硬化。この化学樹脂は触媒と反応し、可塑性のファイバーグラスを硬質材料に変化させます。
- 織り込み24オンス(746g)ファイバーグラスロービングをスキンコートに積層。ロービング層を手作業で展開、補強と厚み・強度確保のため積層・結合。外層と型に押し付け成形。再度ゲルコート塗布で硬化開始。樹脂と触媒を慎重に計量スプレーしロービングを飽和。ゲルコート塗布後、作業員は30〜40分でクッキードウのような状態のうちにファイバーグラスを操作、硬化開始前に完了。温度72°F(22.2°C)に管理された室内でラミネート。船体半分(片舷)ずつ作業、各半分は24時間硬化させ触媒の化学変換を完了。
- 残り半分の初期層をラミネート・硬化後、最初の側に戻り更なる層を追加し船体を肥厚。18〜24フィート(5.5〜7.3m)級は典型的にロービング3層。この「グラッシング」工程でスタビライザーも追加。プレカット・プレフォームされたマリン合板セクションを空船体底部に配置。更なるロービング厚を加えるにつれ、合板をグラス込みで固定、樹脂と触媒が合板を構造部材として硬化。設計とサイズにより、ストリンガー、リブ、バルクヘッドのシステムで波の衝撃と曲げ力に対抗。
- グラッシングルームの別エリアでデッキを同時建造。対応するデッキ型を使用。靴箱の蓋のように開いた船体上部に被せ機械的に固定。デッキも全く同じ工程:デッキ型下面(デッキ上面)にパーティング剤、顔料配置、ブローンファイバーグラスのスキンコート噴霧、樹脂・触媒塗布。デッキ層をロービングで積み上げ、マリン合板スタビライザーをグラス込み、デッキを貫通する金具・ファスナー箇所に特別補強をラミネート。補強材はマリン合板またはアルミニウム。
- 船体とデッキのFRPラミネートが完了し完全硬化したら、型から取り外し。木楔を型とFRPの間に打ち込み、セクションをポップアウト。または型とセクションを水中に沈め、水圧で分離。チェーンホイストで吊り上げ、組立カートに載せ作業員が容易に移動・アクセス可能に。
組立フェーズは「グリーントリミング」から開始。フラッシング(FRPと樹脂の余分)をトリミング。デッキと船体セクションを研磨・清掃、全エッジの滑らかさ確認、全ジョイントの精密フィット検査。大型艇はデイセイラーより遥かに多くの組立工程を要します。22フィート(6.7m)超の場合、コックピットライナー、インテリアライナー、キャビン、リビング、トイレ(船上ではヘッド)、就寝スペースを装備。通常大型艇はカスタムビルドでこれらは木製。
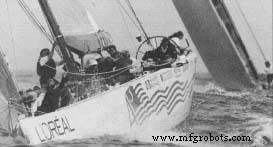 アメリカズカップ挑戦艇。
ジョン・コックス・スティーブンス、ニュージャージーの富裕な不動産ブローカー兼スポーツプロモーターが1844年ニューヨークヨットクラブ設立を主導。コモドアとして1850年、クラブメンバー5名のシンジケートを組織しウィリアム・H・ブラウンにレーシングヨット建造を委託。ジョージ・スティアーズ設計によりブラウンが1851年アメリカ号完成、スティーブンスが英国ロイヤルヨットスクワドロンのワイト島周回レース招待を受諾。17隻のベテラン英国艇相手にスタートは出遅れたが圧倒的リードでフィニッシュ、賞品の100ギニー銀杯を獲得。スティーブンスはトロフィーを受領し邸宅に展示。1857年没後、カップはNYYCの信託財産に。
初挑戦は1870年、113フィート(34m)英国スクーナーカンブリア。84フィート(26m)米国ディフェンダーマジックが35マイル(56km)レースを制覇。その後132年間アメリカズカップは米国に留まりました。1983年オーストラリアに敗北。オーストラリアIIがデニス・コナー操縦のリバティに挑戦。1986年次戦でコナーがスターズ・アンド・ストライプスで米国に奪回。1995年再びニュージーランドに敗れ、2000年にはニュージーランドが米国以外で唯一2度優勝した国に。次回アメリカズカップ挑戦は2003年予定。
- 配管工事。フレキシブルパイプを使用。真水タンク(トイレ・シャワー用、大型艇)からホース、汚水を船内汚水タンクに戻すリターンホースも必要。電気配線は電気コード要件準拠で敷設。エンジン(搭載時)と機械設備を取り付け。船内エンジンの場合、ストリンガー(船体構造部材)に設置したモーターマウントに固定。プロペラシャフトとプロペラを取り付け、エンジンコントロールを接続。
- グリントリミング・ポリッシュ済みデッキを反転、船体に被せる。まず「ドライフィット」でデッキが船体にぴったり合うか確認。ステンレス製メカニカルファスナーをデッキと船体の対応補強部位を貫通。デッキをロックする前に、海洋建造専用の漏れ防止シーラントを塗布。ファスナーを機械的に締め付け。デッキ艤装を設置。ウィンチ、ターニングブロック(ロープ・帆巻き上げ用)、レール、ステイ等。艤装設置は帆船品質の重要指標;艤装本体だけでなくバッキングプレート、ロックナット・ボルトも酷使と激しい水圧に耐えなければなりません。艤装は帆船建造で非常に高価な部分;アメリカズカップ用ヨットの単一ウィンチは2万ドルすることも。
- 最後に主要艤装のマストを取り付け。船内に木製ブロックまたはシュー「タバナクル」を設置、マストの座席に。マストは軽量化のため通常アルミニウム製。マストをタバナクルに着座させ、ワイヤー「ステイ」で固定。ステイはステンレスワイヤー製、各艇にカスタムフィット。メーカーは通常自社でステイを製作し、マスト安定のため正確なテンションを確保。
- 全電気配線と配管ホースを接続・テスト。キャビン窓を持つサイズ・設計の場合、テンプレートを船体に当て舷窓アウトラインを切り出し。開口部周囲にシーラント、フレームとガラスからなる窓を嵌め込み。追加シーラントで確実に密封。外装塗装の傷・汚れをチェック・修正。アクセント塗装、ストライプ等の装飾テープ追加。デカール、ナンバリング、メーカー情報も追加。
帆
- 帆は設計と素材特性に精通したセイルメーカーが製作。帆船メーカーがプランを提供するか、セイルメーカーが艇の索具を実測し設計。数学は風圧下での帆の伸び推定と各帆表面の湾曲計算に投入。この湾曲を「帆のドラフト」と呼び、飛行機の湾曲翼が揚力を生むように風から前進力を生み出します。セイルメーカーの工房(セイルロフト)は重要なツール、各帆のプランを床にチョークで実寸大に描き出します。生地(通常ポリエステル)をプラン上に敷き、アウトラインを転写。各帆形状に番号を付与。
- 描かれた寸法通りに帆を裁断。帆はいくつかのピースで構成、セイルツワイン(通常の糸より強靭な特殊繊維)で縫い合わせ。縫い針にセイルツワインを通す際、ツワインを撚って強度を高め、蝋を塗って撚りを保持。
- 各帆の全ピース縫い合わせ後、最も負荷がかかる部分に補強を追加。四隅にパッチ(補強布)、前縁(ラフ)と下縁(フット)にテーブリング(厚みのあるヘム)を縫製。テーブリング完成後、ラフとフットの内側にロープも縫い込み、これらの部分の伸びを防止。
- 最後に各帆にハードウェアと金具を取り付け。金属スライド、グロメット、リーフポイント等、艇の設計と帆の用途により多様。帆は帆船メーカーへ出荷、所属艇にセットされて保管。
品質管理
品質管理は継続的プロセス。外部サプライヤーからの全艤装・材料を受入検査。電気配線等は据付前ベンチテスト、据付直後検査、最終品質チェックで再テスト。
FRP船体グラッシング等の特殊工程には温度と配置の厳格要件。ゲルコートはインデックスゲージに対して塗布、厚すぎても薄すぎても不可。触媒過剰で材料内部に激しい熱発生、作業不能に。触媒不足なら樹脂を剥ぎ取る羽目に——高コスト・時間消費。FRP厚み設計と艤装配置の設計・施工誤差は艇の重量バランスと水上姿勢に影響、バランスが狂えば静止時の傾斜(スタティックリスト)が不正に。
ディテールも重要、品質チェックを即時是正スケジュールで実施。船体内部の未修正ミスはデッキ固定後にはアクセス困難。最終品質チェックでは外装の微細な欠陥程度のみで、迅速に修復可能なレベルであるべきです。
副産物・廃棄物
帆船メーカーは通常副産物を生まず、いくつかの密接に関連したラインに特化。最大手のみ幅広い製品レンジを持ち、大量生産により艤装等資材のスケールメリットで中小ビルダーに優位。しかし中小ビルダーは「愛情込めた職人技」を誇り、少量購入(廃棄も少ない)でカスタム品質を追求します。
廃棄物は軽微。大半の材料はリサイクル可能、厳格な品質管理により丁寧な職人技で廃棄物は最小化。対照的に安全性が主要懸念。30年前は帆船製造は無規制、多くのビルダーが裏庭で「コテージインダストリー」を営んでいました。規制でほぼ不可能に。作業員は安全教育を受け、特に空気品質関連、FRP船体建造中は触媒プロセス発生ガス対策で防塵マスク着用必須。建物からの排気も米国EPA規制準拠で管理。作業員はタイベックスーツで飛散防護、化学物質は規制に従い厳重管理・廃棄。
未来展望
帆船は美と自由の象徴。極めて魅力的なレクリエーションであり、成功・自立・自由時間のシンボル。好景気期には帆船生産増、地元水域に帆が増えます。帆船を老後の住まいにする夢を持つ人多数。多様なサイズが多様なライフスタイルに対応。これら全てが帆船の未来を保証するようです。シンプルで優雅、古来の移動手段を現代に蘇らせ、風が水と出会う独特の環境を人々に提供し続けます。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ファイバーレーザーマーキング:現代産業向けの精度、速度、汎用性
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- IoTイノベーションが風力エネルギーの未来を切り拓く