



トロフィー:古代の栄光から現代製造まで─包括的ガイド
概要
トロフィーは学術、ビジネス、スポーツにおける達成の有形的シンボルとして機能します。卓越性を讃えるために造られ、彫刻像、スポーツ用具、または特定の競技に関連した動物(特に農業フェアで多い)をモチーフとすることが多々あります。受賞者にとってトロフィーは単なる装飾ではなく、認知の証であり、家庭、オフィス、教育機関で誇らしげに飾られます。
トロフィーは安価なものからほぼ無価値なものまで幅広く存在します。スタンレー・カップのように毎年NHL王者に授与される唯一無二のものもあれば、1ドル未満で成形される量産プラスチック像もあります。金銭的価値に関わらず、それぞれが宝物と見なされます。
かつては木製または金属製の台座の上に金属像を置く形式でしたが、現在多くはプラスチック成形で金、銀、真鍮色に着色されています。パーツは工場で製造され、授賞品ディーラーが組み立てて一般に販売。このモジュール式アプローチにより、小売業者はシルバートーン、ゴールドトーン、クリアプラスチックのフィギュリンを大理石調や木目調のベースと組み合わせ、事実上無限のバリエーションを生み出せます。フィギュリンは今や数百種類(スーツ姿のセールスウーマン、アイリッシュステップダンサー、ベイトキャスター、ピストル射手、女子ラクロス選手など)に及びます。
歴史
古代以来、トロフィーは勝利を記念してきました。「トロフィー」という語はギリシャ語のtropaionに由来し、trope(敗走させる)から来ています。古代ギリシャでは戦場の勝利地点にトロフィーを建て、捕獲した武器、旗、時には戦士の木像を陳列。戦闘詳細を刻み、神々に捧げました。海戦のトロフィーは船全体や残骸を海岸に並べ、征服を象徴。トロフィーを破壊することは神への冒涜と見なされました。
ローマ人は家庭展示用に概念を適応。戦場の遺物ではなく、柱とアーチを基部に頂いた精巧なトロフィーをローマで製作。巨大な石造記念碑(多くは失われた)が彫刻トロフィーで頂かれ、凱旋を記念しました。
中世のトロフィーについてはほとんど知られていません。シャリス(二つ取手の銀杯)は1600年代後半に新大陸でスポーツ勝者に授与されるようになりました。ミシガン州ディアボーンのヘンリー・フォード博蔵のキップカップ(銀細工師ジェシー・キップ作)は、1699年にニューイングランドの二町間で行われた競馬の勝者に贈られた精巧なスターリングカップです。シャリスは競馬、ボート、初期の自動車レースの一般的な賞品となりました。現代のスポーツトロフィーはカップ形式が多く、デビスカップ(1900年初授与)、スタンレー・カップ(1894年)、アルペンスキーのワールドカップ(1967年〜)などがあります。
今日、プラスチックトロフィーは安価で広く授与されています。主に3カテゴリーに分類されます:ベース上のクリアプラスチックアクションフィギュア、金色または銀色のアクションフィギュア、イベントグラフィックをホログラム装飾した長方形プレートをプラスチックベースに載せたもの。
原材料
トロフィー生産はプラスチックが主流ですが、単一トロフィーに複数素材が使われることもあります。ホットスタンプ金属箔をフィギュリンに圧着してリアルな金銀の光沢を与えます(クリアデザインの場合を除く)。ベースには重量感を出すため石膏を充填し、金属スタッドを部品に成形して構造強度を高めます。
設計
トロフィーは単一彫刻ではなく、離散部品から組み立てられます。ベース(大理石や木を模したプラスチックが多い)が基礎で、三日月形、彫刻形、段付き、特殊形状などがあります。柱がフィギュリンや追加段を支え、プレーン金属、擬似大理石、ホログラムなど多様。ベースと柱の間に装飾的なライザーが入り、順位(1位、2位、3位)を示します。最後にフィギュリンが頂点を飾り、競技のエッセンスを体現します。
設計は顧客相談から始まります。新製品チームが市場調査とフォーカスグループでフィードバックを収集、求められる部品と未充足ニーズを特定。クリエイティブプロフェッショナル(彫刻家、グラフィックアーティスト、コンセプトデザイナー、エンジニア)が洞察をスケッチやプロトタイプに変換。コンセプトが委員会承認を得ると、ツーリング部門が射出成形用鋼製ダイスを作成。材料選定は耐久性と機能基準に従います。設計は美観、製造性、耐久性で厳格に精査され、問題があれば再評価(最大4週間)。最終承認で量産移行。
製造工程
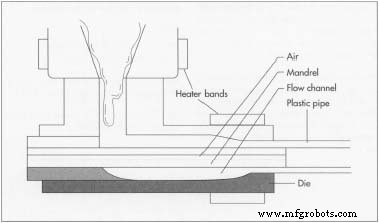
- 各トロフィー部品は射出成形または押出成形で製造。ライザー、ベース、フィギュリンなど大半は射出成形。プラスチックペレットを連続供給し、高圧で鋼製ダイスに溶融充填する押出成形プロセスで、均一高品質なパーツが組み立て準備完了。
- 成形機には専用鋼製ダイスを装備、サイズにより1サイクルで最大12部品を成形。オペレーターが温度と圧力の一貫性を監視。フィギュリンの金属スタッドは成形時に挿入され、薄肉部を補強。
- ベースに石膏を充填して過度な脆さなく重量感を付与、シールしてトリミング。
- メタライズ仕上げのフィギュリンは洗浄後、加熱金属箔をホットスタンプマシンで圧着。必要に応じて色とテクスチャを追加し、箱詰め出荷。
- 柱はプラスチックをダイスで押出し、所定長に切断して箱詰め。
- 全部品を自動袋詰め・箱詰めし、アセンブラー向けに出荷準備完了。
品質管理
精密機械(特に鋼製ダイス)は定期的に検査、メンテナンス、清掃され、正確で高品質なパーツを保証。金属箔ロールからプラスチックペレットまで、入荷材料は承認試験を受けます。ライン離脱後、検査員が形状、色、箔貼りを検証し、各ピースが厳格基準を満たすことを確認します。
副産物/廃棄物
不良部品はプラスチック種類と色で分別し、粉砕リサイクルして他製品に転用。フィギュリンやクリアアクリルプレートなど高価値部品は品質維持のため新材で製造。成形機からの周囲プラスチック粉塵はエアスクラバーで回収。工場排水は再生・処理され汚染物質除去後に放出されます。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ファイバーレーザーマーキング:現代産業向けの精度、速度、汎用性
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- 初心者向けCNCプログラミング: インタラクティブ ドラッグ&ドロップ ゲーム