



ゴルフティー:クラシックデザインからサステナブル革新へ
ゴルフティーは、ゴルフボールを僅かに浮かせ、ティーショットでクリーンな打撃を可能にする小さな精密部品です。米国だけで年間20億本以上の木製ティーが消費され、業界はシンプルな杉棒から高機能生分解性オプションへ進化してきました。
歴史
ティーの核心デザインは19世紀末以来ほぼ不変ながら、その歩みはゴルフそのものの進化を映します。中国古代の類似遊戯は紀元前300年、現代ゴルフは1400年代スコットランドで結晶化。1735年初のゴルフクラブ、1744年初大会で13ルール制定——現代ルールの基盤——唯一の例外:「ウォーターハザードでボールをティーアップしてライを改善してはならない」。
1899年ジョージ・グラントが初のゴルフティー特許取得。以降、フック/スライス軽減のアングルドティー、動かないコンポジット素材等、漸進的革新が継続。過去20年で形状・安定性・持続性に関する25件以上の特許が出願されるも、最も人気なのは1世紀前に完成されたクラシックプロファイルです。
原材料
伝統ティーは杉材——主に米国東部産レッドシダー——或いはポリプロピレン、高密度ポリエチレン(HDPE)等の耐久性プラスチック。性能向上のため充填剤で柔軟性制御、着色剤で視認性向上、木製には耐候コーティング。
近年のエコフレンドリー版:動物由来複合材、トウモロコシ由来樹脂で自然分解。一部生分解性ティーは肥料と草種子を内蔵し、コースに溶け込みゴミ削減と樹木保護を両立。
デザイン
典型ティー:幅広フラットヘッドに浅い溝でボールを保持、細長い先端シャンクを地面に垂直挿入。標準長5.4cm(2.125インチ)。カラー:伝統的白・ナチュラルから黄・橙・青等ビビッド色まで。
アングルドティー:所定角度で設置し、ボール接触面をリセス或いは垂直にし、不要な回転を抑制し精度向上。ハイパフォーマンスタイプはベント付きサイドウォール或いはバーブドチップでインパクト時のティー動きを抑制、ボール初速を維持。
製造プロセス
ゴルフティー製造は三段階:原料準備、成形、仕上げ・包装。
原料準備
- 木製: 丸太を皮剥き、ブロック切断、スラット加工し後で接着積層。
- プラスチック: 射出成形——ペレットを加熱ホッパーで溶融、精密鋼金型へ射出、冷却成形。
- 生分解性: 大型タンクで有機材料を適正比率でブレンド。
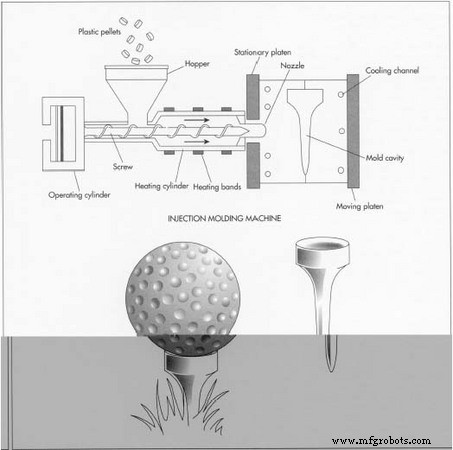
成形
- プラスチック:成形品をトリミング、エッジ滑らか化、寸法均一化。
- 木製:スラットを並べて接着積層、フルティー形状再現後、最終長さへ切断。
コーティングと包装
- 木製:サンディング後耐候塗装、プレミアムモデルはロゴ彫刻或い塗装。
- プラスチック:クリーン仕上げ、振動或い洗浄で余剰樹脂除去。
- 計量、袋詰め、箱詰め。パレタイズで世界へ出荷。
品質管理
日産数千本規模では全数検査非現実的。統計的抜き取り検査でサイズ、形状、一貫性を保証。目視検査で変形・表示ミス検出、精密測定器(バーニヤカリパス、マイクロメータ、顕微鏡)で寸法精度検証。不合格品は再溶融或い再成形、設備再校正で再発防止。
未来への展望
ゴルフ人気の高まりに伴い、メーカーは性能と持続性の融合を加速。現行生分解性オプションは木製・プラスチックに耐久性で劣るも、環境メリットを損なわず強度向上を目指す研究が進行中。強化トウモロコシ系樹脂、改良動物由来複合材等、ゲームと地球を守る次世代ティーの登場が期待されます。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ステンレス鋼パッシベーション:耐食性と性能の向上
- 高性能ティー成形機でパイプライン生産性を最適化
- カスタムゴルフディボットツール:優れたゲームのための精密3Dプリントソリューション
- GlobalPlatformのGil Bernabeu氏:TPMとTEEは競合ではなく協調関係
- キャロウェイ、ダウのパラロイドアクリル改質剤採用のハイブリッドカバーゴルフボールで比類なき性能を実現