



現代トイレの進化、材料、製造
現代トイレの進化、材料、製造
背景
人間の排泄物を処理するシステムはあらゆるコミュニティに不可欠で、人口密度が高まるほど需要は急増します。農村部では簡易便所がまだ一般的ですが、洗練されたトイレ設計は数千年前から存在しました。
旧約聖書には屋外での排泄物覆いの掟と、モアブ王エグロンの屋内便所が記されています。インダス文明(紀元前2000年頃)には水洗トイレの証拠があり、さらに古いモヘンジョ・ダロ(紀元前2750年頃)では排水システムに接続されたトイレがありました。オークニー諸島のスカラ・ブレイ新石器時代石造住居(紀元前4000年頃)とシュメールのアシュンナ都市(紀元前4000年頃)にも屋内便所設備がありました。紀元前2000年までにクレタ島のミノス王宮には、隣の壺から水を流す大理石トイレがありました。
ローマ建築は公衆便所の永続的な遺産を残しました。ローマの私邸には汲み取り槽の上の便座が一般的でしたが、公衆施設はより精巧で浴場と併設されていました。溝の上に並ぶ石や大理石の便座には浴場の余剰水が流れ、排泄物を本下水へ運びました。第二の溝から真水が供給され、洗浄に用いられました。ホウステッズ(西暦122年)などのローマ要塞では、近くの川を便所の下に導き、排泄物を要塞外へ排出。便所は三方をベンチで囲まれた大部屋で、各々約20の穴があり、仕切りはありませんでした。幹線道路にも旅行者用の大壺が置かれ、街路を清潔に保ちました。
中世には多くの英国修道院が大規模修道共同体向けに流水式便所を設置。石造城郭では垂直竪穴で排泄物を堀へ落としました。屋内便所はしばしば木製のクローゼットで便器を隠し、召使いが堀へ捨てていました。
ヨーロッパの都市では伝統的に便器を直接街路に捨て、不衛生な状況を招きました。最初の水洗トイレは16世紀末にイギリスで登場。ジョン・ハリントン卿の「水洗便所」(1596年)はエリザベス1世の宮殿に設置され、貴族の間で流行しました。しかし普及は18世紀まで待たねばなりません。アレクサンダー・カミングが1775年に英国初の水洗便所特許を取得、スライド扉付き便器とレバーで排泄と同時に真水を補給する仕組みでした。ジョセフ・ブラマの1778年モデルは約15秒間水を流しました。1815年までにこのようなトイレはロンドン家庭で一般的になり、1853年のロンドン近代下水道完成でトイレ製造業が発展しました。
原材料
便器とタンクはビトリファイドチャイナ(ガラス質陶器)で作られます。ボールクレイ、チャイナクレイ、シリカ、溶剤のブレンドです。混合物を乾燥後、窯で焼成。一般的な陶器が別途釉薬焼成を要するのに対し、ビトリファイドチャイナは一度の焼成でガラス化し、全体が防水・防汚になります。
便座は主に2材料。プラスチック便座は熱可塑性のポリスチレン。より一般的な木粉樹脂製は、堅木粉(カエデ或はカバ)とメラミン樹脂を混合、硬酸亜鉛で成型時の粘着を防ぎます。金属部品は通常ステンレス鋼または銅、便座-便器接合部にはゴムライクなプラスチックを使用。
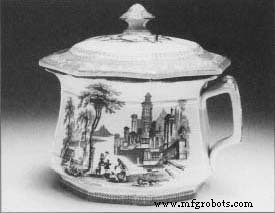 便器(チャンバーポット)。
ビクトリア朝では臭気と「不浄なガス」への懸念から屋内トイレに抵抗がありました。今日、屋内配管なしの生活は想像困難です。屋外便所へ行く代わりに、多くの人が陶器製チャンバーポット(非水洗屋内トイレ)を使用。レースのカバー「サイレンサー」で夜間の音を抑えるものもありました。
写真のチャンバーポットは、屋内配管普及前の個人衛生用陶器セットの一部です。寝室には通常、水差し、洗面器、石鹸皿、チャンバーポットが揃い、ファッショナブルに装飾されてこれらの用を足す空間さえも魅力的に演出されていました。
製造工程
プラスチック便座
- 1. ポリスチレンペレットをホッパーから射出成形機へ供給。加熱室で溶融し、クロムメッキの二分割金型へ押し込み。油圧プレスで1平方インチあたり10,000ポンドの圧力で金型を閉鎖、材料を204℃(400°F)まで加熱。
- 2. プラスチックが固化するにつれ、金型周りに冷却水を循環させ温度を下げる。油圧クランプを解除、金型を開き便座を取り出し、バリを除去。便座とカバーを水槽に浸け仕上げ冷却。
- 3. 仕上げ工程で蝶番穴を穿孔、砥石でバリ取り、表面を研磨。穿孔・成形残渣を除去後、最終塗装。
木粉樹脂便座
- 4. 木粉と15%の粉末メラミン樹脂、少量の硬酸亜鉛を混合。アトリションミルで粉砕後、成型用に箱詰め。
- 5. 混合物を金型下半分に均等に流し込み、上半分を閉じて149℃(300°F)、150トンの圧力で加熱。6.5分で成分が融合し、固体の便座とカバーが形成。オーバーヘッドコンベアで仕上げステーションへ搬送。
- 6. 木製便座もプラスチックと同じ仕上げ工程:穿孔、研磨、塗装、乾燥。コンベアで自動的に塗料槽に浸漬、次に蒸気室で溶剤蒸気で余分な塗料を除去。下地塗料とエナメルの多重塗装と乾燥で硬く滑らかな仕上げに。
- 7. 両タイプとも組み立て、取付金具を装着、箱詰めして倉庫や配送センターへ出荷。
便器とタンク
- 8. 便器とタンクは陶器工場で生産。液体スリップ(泥漿)としてビトリファイドチャイナを受け入れ、希釈、濾過、貯蔵して鋳込み用に備える。
- 9. スリップを石膏型(収縮見込み12%大きめ)に流し込み。約1時間後、余分なスリップを排出しリサイクル。型内で粘土が半固形(生乾燥品)になり、手工具でエッジを整え、排水口と取付穴を形成。
- 10. 生乾燥品を数日間自然乾燥、その後93℃(200°F)の乾燥炉で20時間乾燥。乾燥後、釉薬掛け。
- 11. 工業用窯はトンネル式。製品をコンベアカーで温度帯を通過:204℃(400°F)から1,204℃(2,200°F)まで上昇、その後93℃(200°F)まで冷却。全焼成サイクル約40時間。
- 12. 冷却後、個別に検査。洗浄機構(自社製または配管サプライヤー製)を取り付け、便座を装着して出荷、または別売りで後から組み立て。
品質管理
品質保証は複数段階で実施。粘土は鋳込み前に篩分けと精製。手仕上げ鋳物はクラックと変形を検査。焼成後、全トイレを個別テスト。シンプルな方法はゴムボールで叩くこと:無傷なら澄んだ音、クラックがあれば鈍い音。
副産物・廃棄物
陶器工場では未焼成粘土の大部分をリサイクル可能。焼成前の生乾燥品は軟化させスリップに再加工でき、材料廃棄を削減。
製造プロセス