



糸:種類、歴史、製造、品質管理
糸:種類、歴史、製造、品質管理
背景
縫製における糸とは、2本以上の単糸を強く撚り合わせ、断面が円形に見えるものを指します。糸が織物や編み物の原料であるのに対し、縫い糸はそれらの生地を結びつける完成品です。商業・工業用縫製が糸生産の約95%を占めます。
手縫い・ミシン縫い用の糸は、滑らかで摩擦が少なく、針穴をスムーズに通過する必要があります。張力を維持し、洗濯に耐え、縫製工程と日常着用の両方に適した弾力性を発揮しなければなりません。
糸は素材によって動物系、植物系、合成系に分類され、それぞれ異なる性能特性と適切な用途を持ちます。
糸の種類
動物系 – 絹糸
絹糸はその強度、細径、天然の弾力性で評価され、ウールやシルク生地に最適です。仕立て、ボタンホール仕上げ、装飾縫いにも使用されます。ボタンホールツイストは絹糸の一種で、通常の縫い糸の3倍の太さがあり、永久的な伸縮性を備えます。
植物系 – 綿糸
綿糸はセルロース繊維から作られ、リネン、レーヨン、綿生地に最適です。伸縮性がないため織物には適しますが、ニットウェアには不向きです。綿はまた、安価な仮縫い糸の素材としても選ばれ、緩く撚られているため本縫い後に容易に抜き取れます。
合成系 – ナイロンとポリエステル
ナイロンとポリエステル糸が合成糸市場を席巻しています。共通する特徴は:収縮なし、高い引張強度、優れた伸縮回復性。ポリエステルは伸縮ニットと防縮加工生地に好まれ、ナイロンは1960-70年代に色中立性で人気でしたが、脆さのため現在はあまり使われません。その他の合成繊維にはポリプロピレン、ケブラー、テフロン、ノーメックスがあり、後者はUL認証を取得し、消防士スーツや乳児寝具など難燃用途に使用されます。
特殊糸
糸は特定用途向けに処理やブレンドが施されます。金属コーティング糸は装飾的な輝きを与えますが熱に弱いです。透明ナイロン糸は極細で薄手〜中厚の合成生地向け。室内装飾用糸は強度強化、補修用糸は経済的な短尺巻き。装飾糸(ソフト綿刺繍糸、パール仕上げパールコットン、撚り合わせ綿、タペストリーウール)は刺繍など装飾用途に用いられます。
複合糸
芯糸と外装糸の組み合わせ(例:ポリエステル芯に綿やレーヨンを巻く)でハイブリッド特性を実現し、外装糸が外観に影響を与えます。
歴史
糸の起源は獣皮製の初期衣服に遡ります。文明の発展とともに紡績と染色技術も進歩。エジプト人は植物繊維の紡績と天然顔料による染色を先駆け、フェニキア人は色持ちを向上させました。中国と日本は絹紡績を極め、最高品質の糸を生み出しました。
中世にはタペストリーと刺繍がブームとなり、シルクロードと改良されたウール加工が後押ししました。産業革命で糸生産は家内制手工業から工場生産へ移行し、より高い均一性、強力な繊維、幅広い色彩が可能になりました。
原材料
絹
蚕は桑の葉を食べ、2-3週間で繭を作り蛾になります。蛹化前に繭を収穫すると生糸(きいと)、羽化後はシュアッペ糸が得られます。選択によって絹の強靭さと質感が変わります。
綿
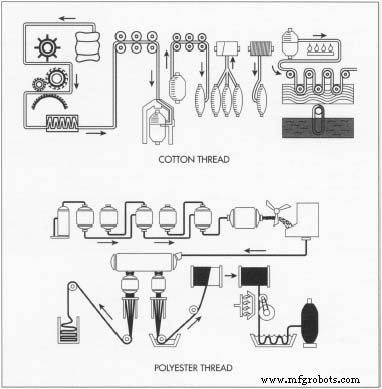
綿ベール(土、種子、不純物を含むことが多い)は、清綿、梳綿、精梳を経てラップになります。これらの繊維を引き延ばし、撚りをかけて糸に紡ぎます。最終工程で焼き毛焼きと苛性ソーダマーセライズ処理を行い、繊維を強化し光沢を与えます。
ポリエステル
ポリエステルは石油由来。原油クラッキングでキシレンを得て、硝酸とグリコールと反応させ長鎖ポリマーを生成。溶融押出し、冷却、チップに切断し、糸メーカーへ出荷されて紡糸されます。
設計と開発
シームエンジニア(縫製技術と衣服構造の専門家)が市場ニーズを分析し、新糸を試作、実環境下で厳格にテストし、性能と耐久性を保証します。
製造工程
生糸(きいと)
- 1. 蛹を含む繭を穏やかに加熱し、蛹を内部に留めます。
- 2. 繭を水に浸し、ブラッシングで糸を引き出します。長さは最大1,000ヤード(3,000メートル)に達します。熱風で蛹の成長を抑制。
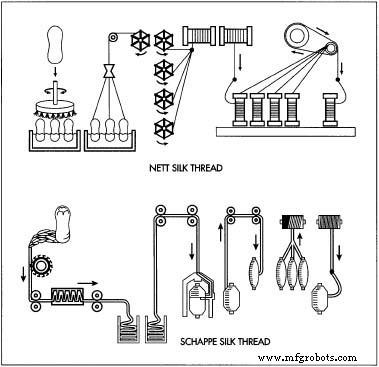
- 3. 複数の単糸を合わせて一本の生糸にします。
シュアッペ糸
- 4. 繭を浸漬、軟化、洗浄、乾燥(羽化後)。
- 5. 櫛歯付き鋼ローラーで直線的な繊維束(精梳トップまたはペニェ)を生成。
- 6. 束をさらに梳いて狭いバンドにし、ローラーを通してわずかに撚り粗糸(ロービング)に。
- 7. 粗糸を紡いで糸にし、複数本を撚り合わせてボビンやコーンに巻き取り。
綿糸
- 8. 清綿した綿を狭い繊維バンドに引き出す。
- 9. バンドにわずかな撚りをかけて粗糸にし、さらに引き延ばす。
- 10. 粗糸を単糸に紡ぎ、巻き取り後に他の糸と撚り合わせ。
- 11. 焼き毛焼きと苛性ソーダマーセライズ処理後、ボビンに巻き取り。
紡績ポリエステル糸
- 12. ポリエステルチップを長繊維(トウ)に紡糸。
- 13. トウを引き延ばし弱い繊維を切断。2.5-4.75インチ(60-120ミリ)の繊維が残る。
- 14. 強い繊維を均一な高品質平行バンドにまとめる。
- 15. バンドをさらに引き延ばし、わずかに撚って粗糸に、単糸に紡糸。紡糸速度12,000rpmで繊維を元長の10-20倍に延伸。
染色と包装
すべての糸はコンピュータ制御の染色槽で染められ、数百色を生産。加圧容器で均一な染み込みを確保し、24時間乾燥。1日あたり約6.6トン(6メトリックトン)を染色、これは6,600万ヤード(2億メートル)に相当し、赤道を5周する長さです。完成糸は小巻きスプールに巻き取り、光学検査装置で検査し、箱詰めして出荷されます。
品質管理
糸は金属ガイド、針の張力、インターロッキング、摩耗、洗濯、機械的ストレスに耐えなければなりません。メーカーはオートコーナーなどの自動システムで欠陥を検出、切断、再接続し、滑らかで結び目のない糸を生産。熱可塑性樹脂縫製時の針過熱防止のため、特殊潤滑仕上げを施すこともあります。
副産物と廃棄物
綿糸生産は、綿の使用不能部分が多いため他繊維より廃棄物が多くなります。初期段階で繊維粉塵と不良ストランドが発生し、すべて適切に処分する必要があります。
未来
糸製造は新素材とデザイントレンドとともに進化し続けます。一部の未来学者は衣服の陳腐化を予測しますが、パーソナライズされたワードローブへの根強い欲求が、特殊糸を衣服製造に不可欠なものとして維持するでしょう。
製造プロセス